Temperatura zavarivanja polipropilenskih cijevi: osnovne faze samostalnog zavarivanja + tablica vrijednosti

Jedan od faza izgradnje privatnih kuća i stanova je montaža instalacija koje su odgovorne za dovod vode ili odvod otpadnih voda. Sastavljanje cijevi od polipropilena puno je jednostavnije od postavljanja metalnih konstrukcija. Za njihovo spajanje koriste se fitinzi koji se zavaruju pomoću specijalizirane opreme – aparata za zavarivanje.
U članku koji predlažemo opisana je tehnologija izvođenja spojeva, navedena je normativna temperatura zavarivanja polipropilenskih cijevi. Reći ćemo vam o pripremnim mjerama potrebnim za izradu čvrstih i nepropusnih spojeva. Uzimajući u obzir naše savjete, bez problema ćete sastaviti cjevovod.
Sadržaj članka:
Zavarivanje kao način spajanja PPR cijevi
U procesu zavarivanja važno je sve: promjer, temperatura zavarivanja PP proizvoda, vrijeme djelovanja aparata za zavarivanje. Ali za početak treba se upoznati s osnovama tehnologije i naučiti koristiti alate.
Ne može se pristupiti procesu zavarivanja bez određivanja vrste i dimenzija materijala. Predlažemo da se upoznate s korisnim informacijama koje će vam pomoći da pravilno odaberete polipropilenske cijevi i fitinge, te da izvršite njihovu montažu, poznavajući nijanse i slijed procesa.
Što trebate znati o polipropilenskim cijevima?
Tehnologiju zavarivanja (ili lemljenja – oba termina jednako su primjenjiva) osiguravaju svojstva polipropilena – tehničkog polimera univerzalne namjene. On je lako topiv, ali nakon hlađenja i skrućivanja vraća karakteristike čvrstoće i nepropusnosti.
Cijevi se razlikuju po promjeru, debljini stijenke, boji, karakteristikama. Zahvaljujući rasponu promjera – 16-110 mm – može se primijeniti bilo koje tehničko rješenje.
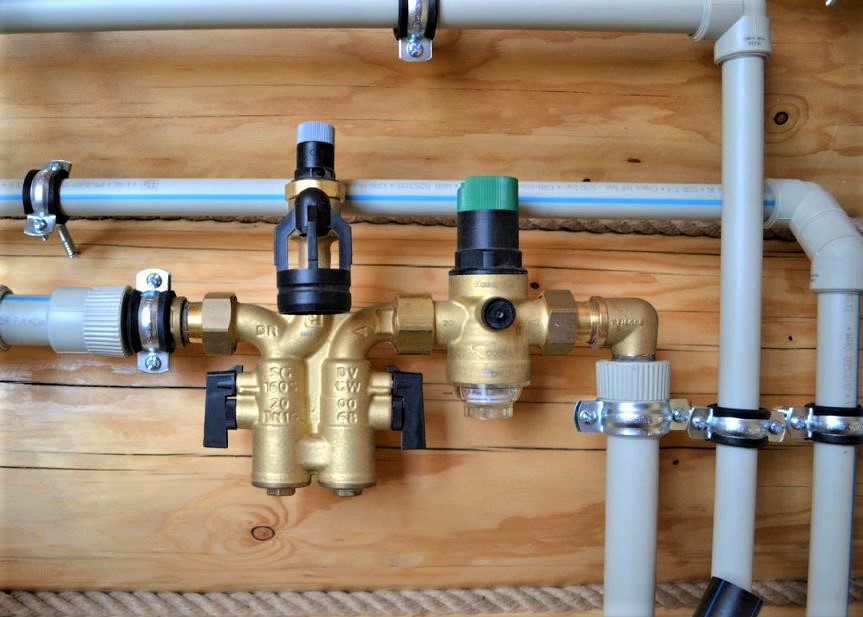
Na boju polimera ne morate obraćati pažnju, jer je proizvođač bira po svom nahođenju, međutim boja pruga ima značenje:
- plave – za hladnu vodoopskrbu;
- crvene – za opskrbu toplom vodom i grijanje.
Međutim, osnovne informacije na koje se treba osloniti pri kupnji i lemljenju cijevi navedene su na oznaci. Polipropilenski cijevni materijal označava se slovnim kombinacijama PPR, PP-H, PP-B, PPRC.
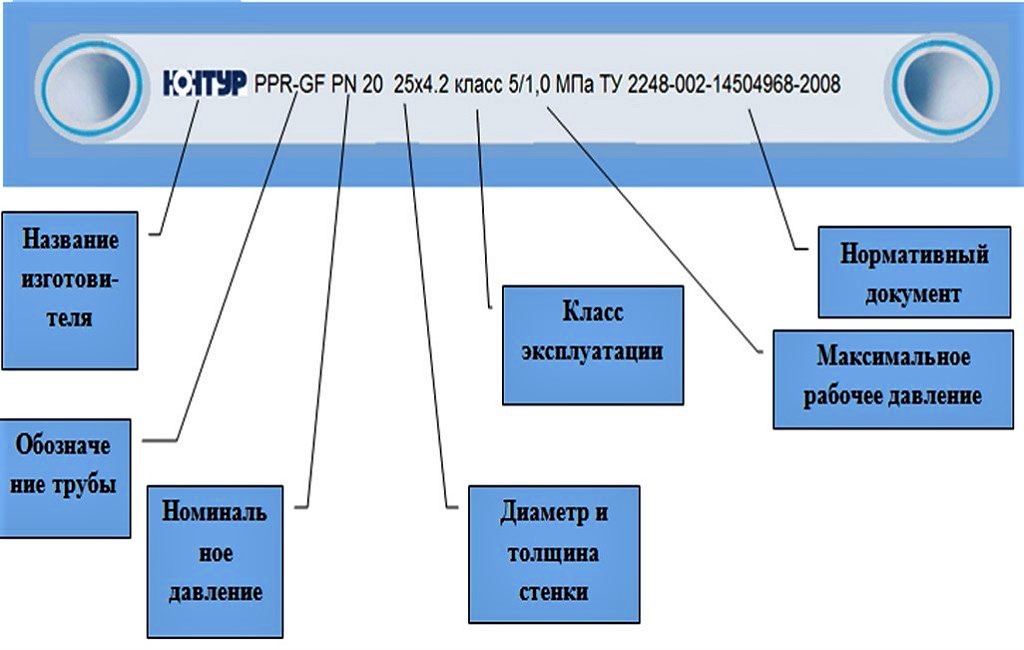
Klasifikacija prema nazivnom tlaku, najvećem dopuštenom za ugradnju u specifičnim uvjetima, pomaže u odabiru proizvoda za sustave kućanske ili industrijske namjene.
Na temelju toga razlikuju se 4 tipa PPR cijevi:
- PN-10 (s nazivnom vrijednošću 1,0 MPa) – namijenjene su za transport hladne vode. Ponekad se koriste za izradu podnog grijanja, pod uvjetom da se toplinski medij ne zagrije iznad +45 °C.
- PN-16 (s nazivnom vrijednošću 1,6 MPa) – koriste se za montažu sustava tople/hladne vode. Najveća dopuštena temperatura – +60 °C.
- PN-20 (s nazivnom vrijednošću 2,0 MPa) – izdržavaju temperature do +80-90 °C u cjevovodima zaštićenima od hidrauličkih udara.
- PN-25 (s nazivnom vrijednošću 2,5 MPa) – prikladne su ne samo za autonomno, već i za centralizirano vodoopskrbu. Preporučena najveća temperatura – +95 °C, ali izdržavaju i više.
Bolje je preplatiti i kupiti pouzdane cijevi s nešto većom vrijednošću, nego uštedjeti i uzeti materijal ograničen temperaturnim parametrima.
Pri proizvodnji cijevi primjenjuje se načelo: što je viša temperatura toplinskog medija i tlak u sustavu, to su deblje stijenke.
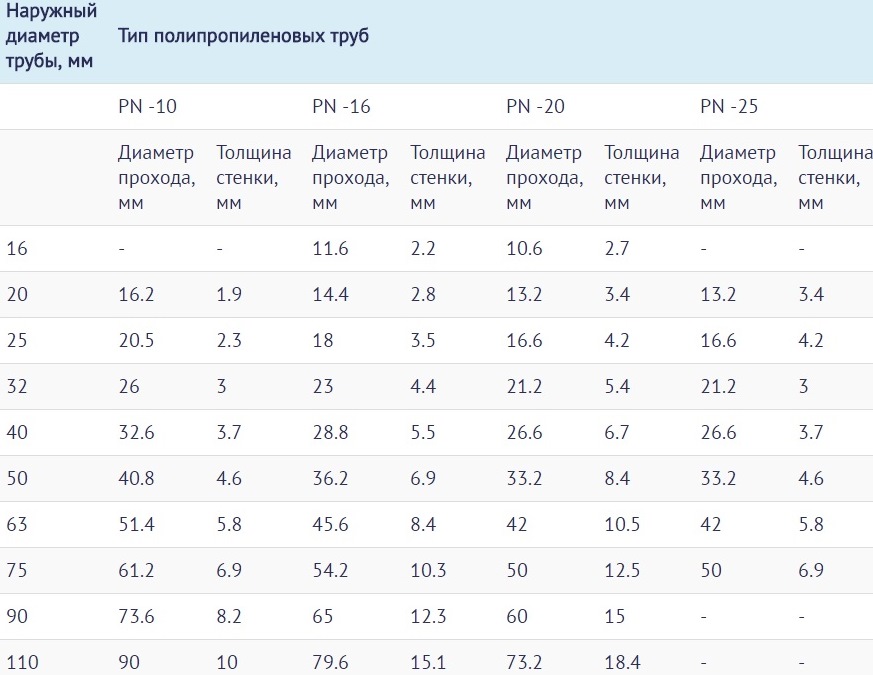
To su minimalna znanja potrebna za ispravnu primjenu PPR cijevi. Prelazimo na kratki opis procesa.
Tehnološki opis procesa zavarivanja
Postoje dvije vrste lemljenja polipropilena – sučelno i spojno (muftno). Prva se praktički ne koristi za izgradnju kućnih instalacija jer se odlikuje složenom tehnologijom i primjenjuje se isključivo za spajanje magistralnih cijevi velikog promjera.
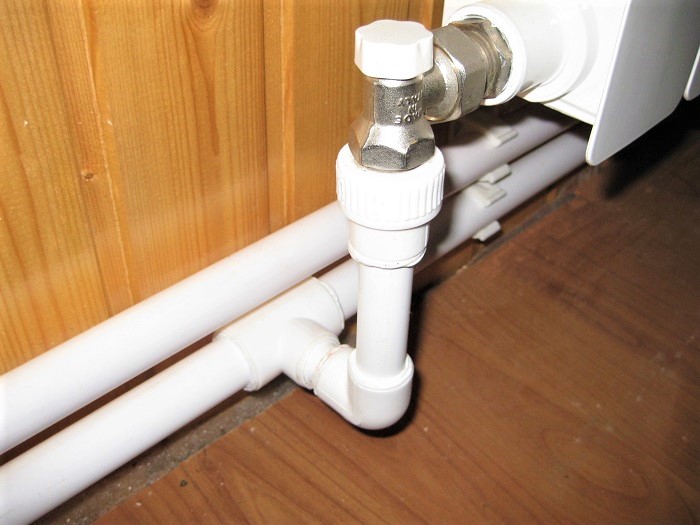
Princip zavarivanja sastoji se u tome da se dva dijela cijevi, približno jednaka po promjeru i debljini stijenke, zagrijavaju posebnim alatom i spajaju nastavnom (utorno) metodom.
Glavna značajka: spojnica u hladnom stanju treba biti nešto manja u promjeru.
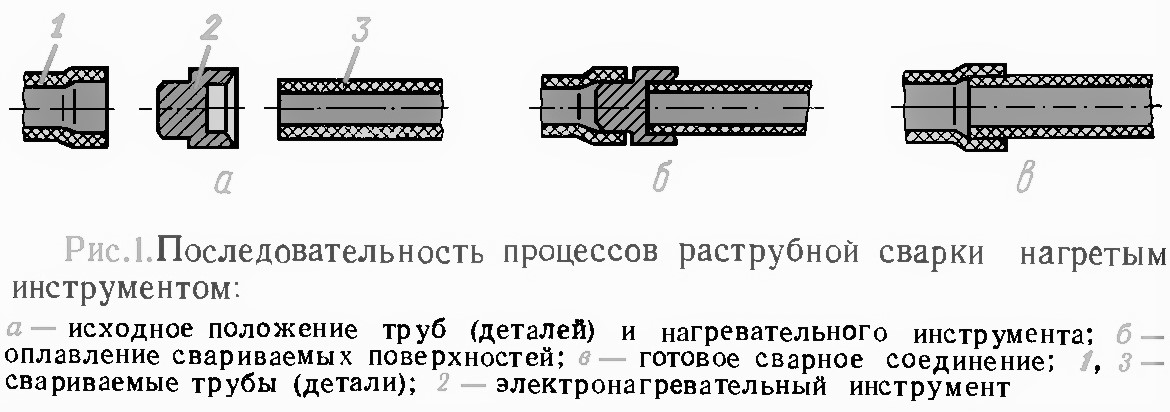
Tijekom zagrijavanja stvara se zona taljenja polimera. Važno je da ona obuhvati samo radne površine koje se međusobno dodiruju.
Ovdje je važno brzo skinuti dijelove s alata i spojiti ih jedne s drugima, čime dolazi do spajanja dvaju dijelova u jedan s naknadnom polimerizacijom. Pouzdanost spoja ovisi o vremenu utrošenom na proces zagrijavanja i pravilno odabranoj temperaturi.
Standardni temperaturni parametri
I pregrijavanje i nedovoljno zagrijavanje loše utječu na rezultat zavarivanja. U prvom slučaju doći će do deformacije elemenata, navarivanja ruba, smanjenja unutarnjeg promjera. Kasnije u zonama neravnih spojeva moguće je stvaranje kamenca i začepljenja.
U drugom slučaju spoj će biti slab, a zbog nedovoljne nepropusnosti ostaje rizik od pojave curenja.
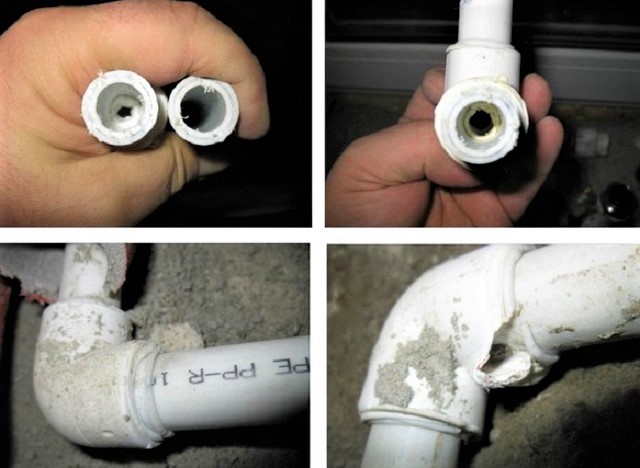
Upravo zbog rizika od proboja cjevovoda potrebno je pridržavati se tehnike zavarivanja i obavezno uzeti u obzir parametre poput:
- promjer zavarenih proizvoda;
- vrijeme zagrijavanja i hlađenja;
- temperaturu opreme;
- temperaturu okoline.
Smatra se da proces zavarivanja PP cijevi nije svrsishodno provoditi na temperaturi nižoj od -10 °C, gornja granica je +90 °C. Najpovoljnija je temperatura okoline od 0 °C do +25 °C. Radi lakšeg pamćenja potrebne vrijednosti temperature i vremena sažete su u jednu tablicu.
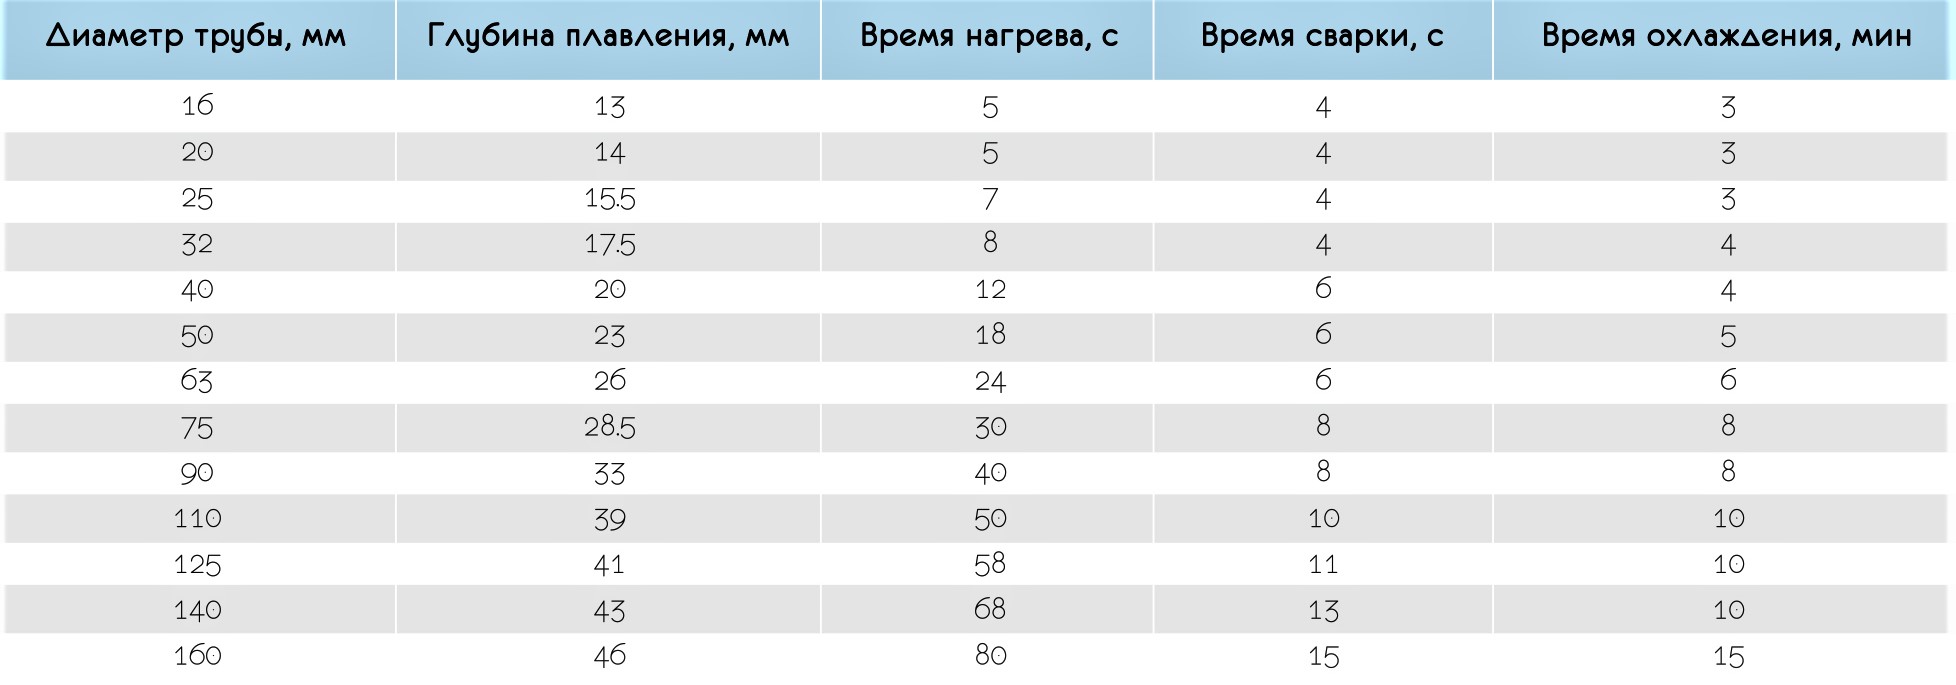
Ako je temperatura zraka u prostoriji ili vani niža od +5 °C, vrijeme zagrijavanja povećava se za otprilike 50%, odnosno dvostruko. Vrijednost temperature zagrijavanja svugdje je ista – +260 °C. Dopušten je raspon od +255 do +280 °C.
Zanimljivo je da izbor parametra ne ovisi o promjeru cijevi – i za 16-milimetarske i za 50-milimetarske koriste se iste vrijednosti. Mijenjaju se samo vremenski intervali. Iz tog razloga temperatura zavarivanja polipropilenskih fitinga i cijevi u tehnološkim tablicama obično se ne navodi.
Detaljna uputa za montažu
Proces lemljenja odvija se brzo. To se može provjeriti analizom podataka u tablici. Na primjer, za spajanje dva elementa promjera 20 mm na sobnoj temperaturi potrebno je 5 sekundi za zagrijavanje, još 4 sekunde za spajanje, zatim 180 sekundi za hlađenje. Ukupno – 3 minute i 9 sekundi.
Stoga je važno uvježbati sve pokrete kako ne bi došlo do zastoja tijekom spajanja već zagrijanih elemenata. Razmotrimo pojedinosti svake faze montaže polipropilenskih cijevi zasebno.
Faza #1 – priprema posebnih alata
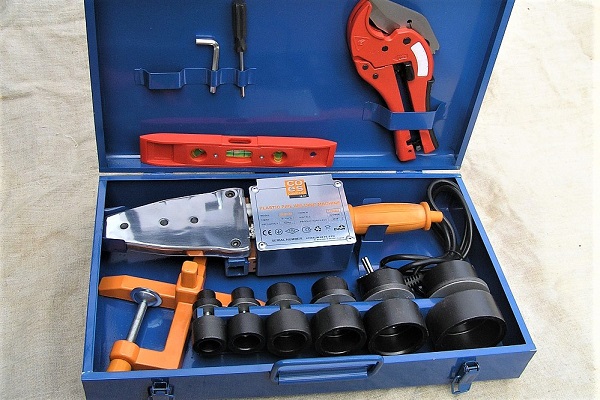
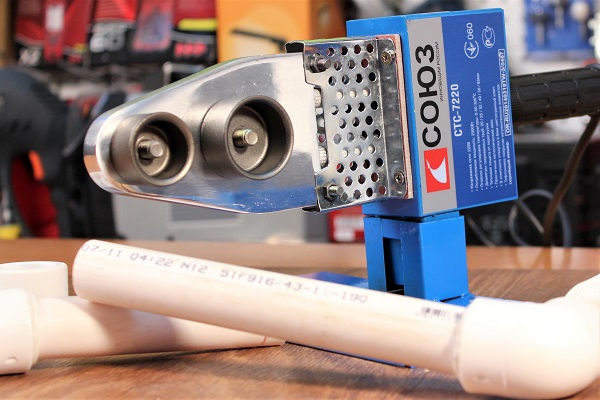
Za lemljenje u kućnim uvjetima potrebna je oprema namijenjena isključivo za zavarivanje polipropilenskih dijelova – cijevi, koljena, spojnice, T-komade, čepove.
Ima smisla kupiti novi alat ako se planira montaža vodovodnog sustava "od nule" s daljnjim održavanjem. Za jednokratne radove oprema se može unajmiti lemilica za zavarivanje PP cijevi ili posuditi od poznanika. Osim specijalnih alata bit će potrebni libela, marker, ravnalo ili metar.
Faza #2 – obilježavanje i rezanje cijevi
Rezanje cijevi obavlja se unaprijed, prije početka prvog lemljenja. Preporučujemo pripremiti sve elemente i složiti ih prema izrađenoj shemi. Ona je dio projekta za montažu sustava grijanja ili vodovoda.
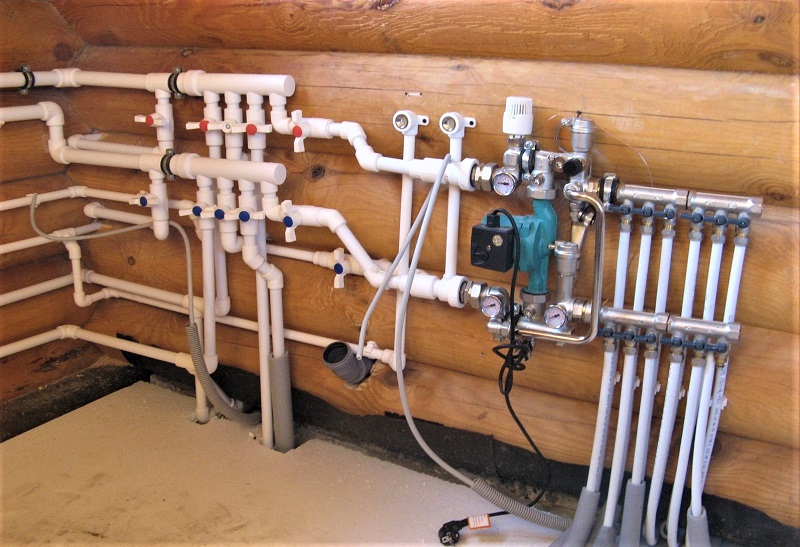
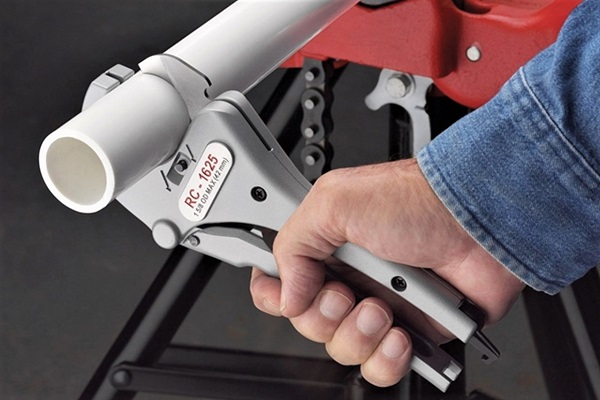
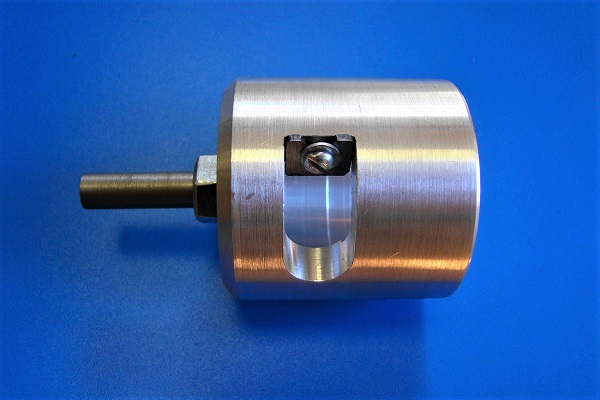
Odmerimo dijelove cijevi potrebne duljine, pažljivo ih odrežemo rezačem cijevi. Zatim odaberemo odgovarajuće fitinze – najčešće su to spojne spojnice, T-komadi i koljena. Ako su elementi armirani, skinemo aluminijski sloj.
Kao rezultat, rubovi dijelova koje treba zavariti moraju biti savršeno ravni, odrezani okomito na os cjevovoda, očišćeni i odmašćeni.
Faza #3 – spajanje elemenata i zagrijavanje
Postavljamo aparat, odabiremo spojnice i trnove potrebnog promjera. Uključujemo ga u mrežu i zagrijavamo, jer već znamo pri kojoj optimalnoj temperaturi treba zavarivati polipropilenske cijevi – +260 °C. Upravo je ta temperatura navedena u uputama za uporabu aparata za zavarivanje.
Obratite pažnju da neki proizvođači proizvode aparate s ljestvicom do +320 °C. To ne znači da treba zagrijavati do maksimuma. Pažljivo pročitajte uputu – u njoj su navedeni uvjeti pri kojima su dopuštene visoke vrijednosti zagrijavanja.
Na krajevima dijelova koje treba spojiti, napravimo oznake koje označavaju dubinu zagrijavanja. Još jednom provjerimo da radne površine budu suhe i odmašćene, jer vlaga ili skliska površina mogu uzrokovati gubitak brtvljenja spoja.
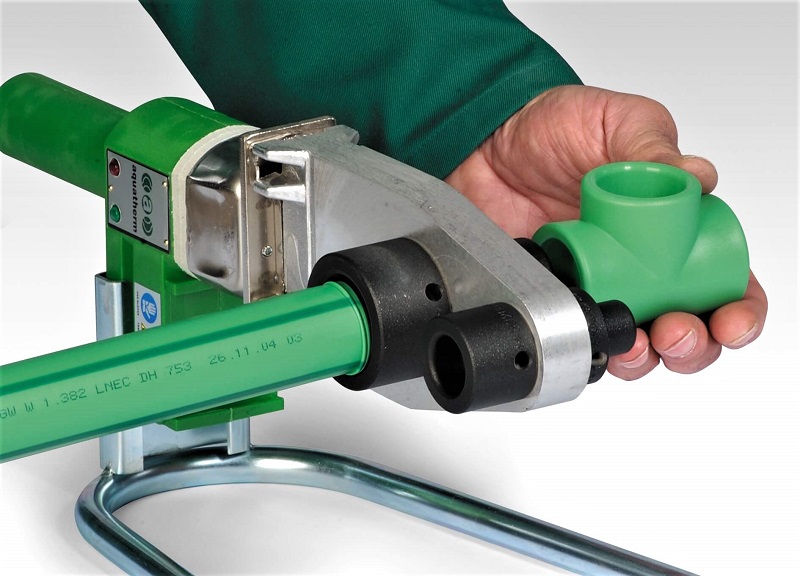
Od trenutka postavljanja dijelova počinjemo odbrojavati sekunde – prema vrijednostima navedenima u tablici. Nakon propisanog vremena skidamo dijelove, brzo umećemo cijev u spojnicu – do iste oznake. Nastojimo dijelove postaviti koaksijalno, za ispravljanje položaja daje se samo nekoliko sekundi. Ne smiju se dopustiti iskošenja i okretanje dijelova!
Držimo sklop u pravilnom položaju dok ne dođe do polimerizacije. Obično je to 3 minute ili više – vrijeme hlađenja provjeravamo prema tablici. Ohlađeni i pravilno zavareni dijelovi predstavljaju nerastavljiv spoj, brtvljen i čvrst.
Naizmjenično zavarujemo ključne sklopove, da bismo ih zatim sastavili i zavarili na mjestu montaže kruga grijanja, kanalizacijske ili vodovodne razvodne mreže.
Zaključci i koristan video na temu
Video #1. Tehnologija zavarivanja PPR cijevi:
Video #2. Analiza čestih pogrešaka:
U internetskom prostoru objavljen je ogroman broj majstorskih tečajeva o zavarivanju cijevi od polipropilena. Neki od njih snimili su nekvalificirani amateri, stoga savjeti o tehnici zavarivanja i odabiru temperature mogu biti netočni.
Mogućnosti aparata za zavarivanje najbolje su poznate proizvođaču, stoga prije početka zavarivanja obavezno proučite uputu – to će vas zaštititi od tehničkih grešaka i neprofesionalnih savjeta.
Ispričajte o vlastitom iskustvu u sastavljanju polipropilenskog cjevovoda i u izvođenju spojeva zavarivanjem. Podijelite tehničke nijanse koje mogu koristiti posjetiteljima stranice. Ostavite, molim vas, komentare u bloku ispod, postavljajte pitanja, objavljujte fotografije na temu članka.
 Plinski plamenik za lemljenje bakrenih cijevi: osnovne vrste plamenika + savjeti potencijalnim kupcima
 Aparat za zavarivanje polietilenskih cijevi: koji je najbolje kupiti i kako ga pravilno koristiti
 Kako se izvodi sučeono zavarivanje polietilenskih cijevi: upute za izvođenje radova
 Električno zavarivanje za početnike: nijanse zavarivačkih radova i analiza osnovnih pogrešaka
 Kako zavariti vertikalne i horizontalne šavove elektrolučnim zavarivanjem: upute korak po korak
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi