Aparat za zavarivanje polietilenskih cijevi: koji je najbolje kupiti i kako ga pravilno koristiti

Polietilenske cijevi – lagane, jednostavne za montažu i relativno jeftine. Za polaganje komunikacija ovog tipa potreban je aparat za zavarivanje polietilenskih cijevi. Ispravna primjena opreme i poštivanje tehnologije rada omogućuje dobivanje pouzdanog, gotovo monolitnog spoja koji će trajati dugi niz godina.
Mi ćemo vam objasniti kako pravilno odabrati uređaj za stvaranje čvrstih i nepropusnih spojeva. U članku koji smo prikazali detaljno su opisane značajke zavarivanja dijelova polietilenskog cjevovoda. Oni koji žele samostalno izvesti radove kod nas će pronaći korisne preporuke.
Značajke zavarivanja konstrukcija od polietilena
Jedna od korisnih značajki polietilenskih cijevi – to je određena fleksibilnost konstrukcije. Zavarivanje omogućuje očuvanje tog svojstva na mjestima spajanja pojedinih dijelova vodova, čime se osiguravaju ujednačene karakteristike duž cijele njegove duljine.
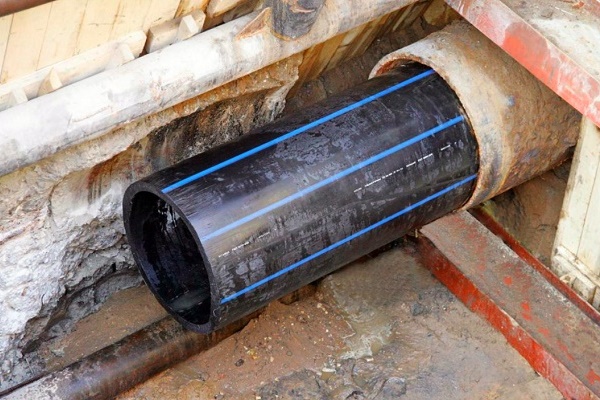
Takve se cijevi zavaruju kako za rovovsko, tako i za bezrovovsko polaganje, ako se kao glavno “kućište” koristi čelična ili stakloplastična cijev.
Najčešće se za spajanje polietilenskih konstrukcija koriste dva tipa zavarivanja: čeono i elektromufno (također poznato kao termorezistorno). Prije odabira odgovarajuće opreme potrebno se detaljno upoznati s tehnologijom zavarivačkih radova koju je potrebno poštivati pri izvođenju spojeva.
Pri radu s cijevima od polietilena, krajevi konstrukcija se najprije zagrijavaju do temperature taljenja, zatim se spajaju i pod pritiskom stišću. Zvuči jednostavno, ali u praksi su potrebne dobre profesionalne vještine kako bi se dobio kvalitetan zavareni šav.
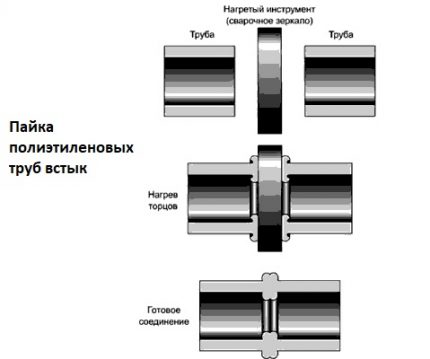
Potrebno je ispravno odrediti vrijeme svake faze, kao i radni tlak koji će se primijeniti na radnu površinu tijekom njezina zagrijavanja i spajanja. Radove se preporučuje izvoditi pri temperaturi okolnog zraka u rasponu od -15 do +45 stupnjeva. Ova metoda nije prikladna za konstrukcije s debljinom stjenke manjom od 4,5 mm.
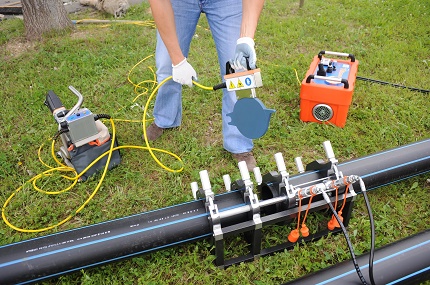
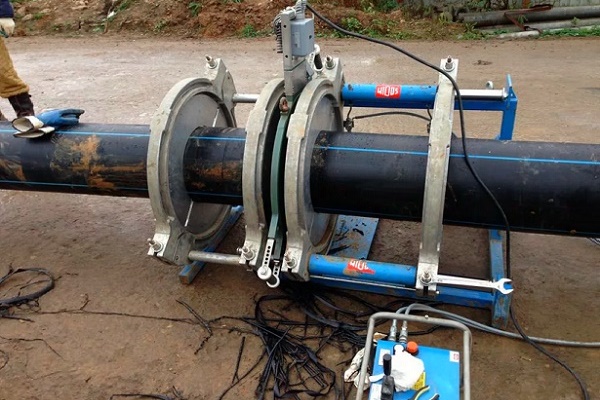
Čeono zavarivanje mogu izvesti dva stručnjaka, pri čemu nije potrebna teška mehanizacija. Vrijeme radova i potrošnja energije za njihovo izvođenje u tom će slučaju biti vrlo umjereni.
Detaljnije, shema operacija kod čeonog zavarivanja izgleda ovako:
- Krajeve komunikacija na mjestima spajanja potrebno je odrezati kako bi se očistili od nečistoća i uklonile neravnine.
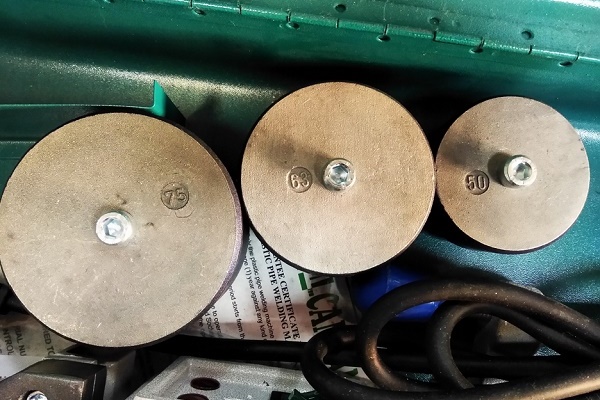
- Nakon toga se krajevi cijevi zagrijavaju pomoću aparata za zavarivanje kako bi se formirao primarni grat.
- Zagrijavanje se nastavlja još neko vrijeme kako bi se postigla temperatura taljenja polietilena.
- Sada se aparat za zavarivanje uklanja, a vrući krajevi cijevi pažljivo spajaju, formirajući završni grat.
- Preostaje pričekati hlađenje konstrukcije i provjeriti kvalitetu zavarenog šava.
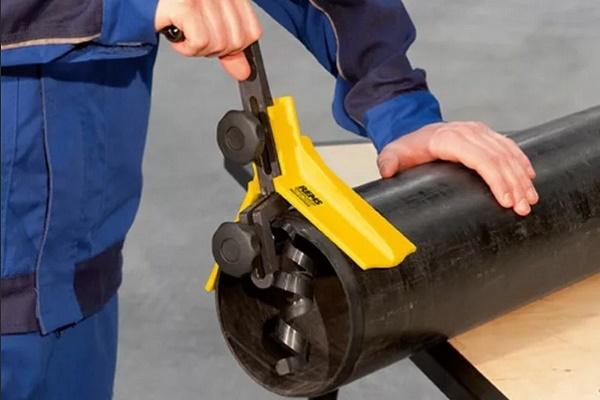
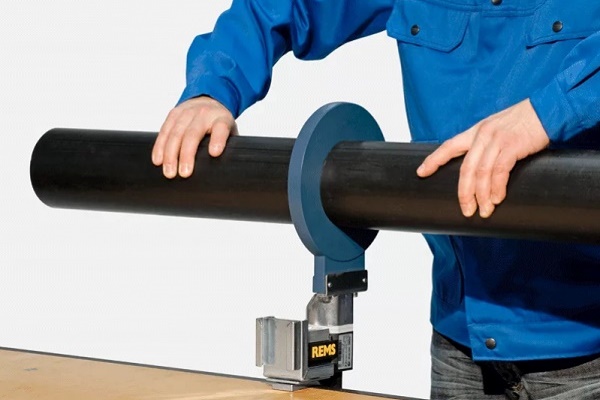
Za obrezivanje krajeva koristi se poseban alat – elektronički obrezivač krajeva. Ovaj uređaj omogućuje izvođenje reza strogo okomito na os konstrukcije.
Obrezivanje se izvodi u mikroslojevima dok se na mjestu reza ne dobije kontinuirana traka polietilena. Temperatura i trajanje djelovanja grijača na krajeve cijevi određuju se uzimajući u obzir vrstu materijala.
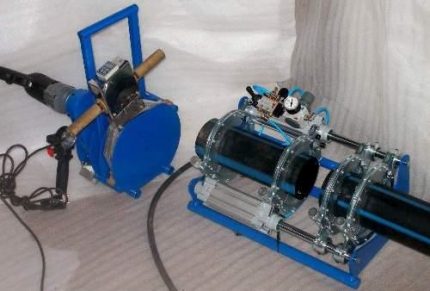
Vrlo je važno da omjer ovih pokazatelja, kao i tlak na radnu površinu, budu održani s maksimalnom preciznošću. To je odlučujući trenutak za dobivanje kvalitetnog zavarenog spoja.
Po završetku faze zagrijavanja potrebno je vrlo brzo i pritom pažljivo odmaknuti grijač uređaja u stranu kako se ne bi narušila cjelovitost radnih površina i izbjeglo slučajno onečišćenje.
Pri spajanju krajeva zagrijanih na potrebnu razinu PEHD cijevi potrebno je osigurati isti tlak kao i pri zagrijavanju površina. Hlađenje zavarenog spoja također se mora provesti vrlo pažljivo. Ne smije se vaditi spojene cijevi dok se zagrijani polietilen ne slegne.
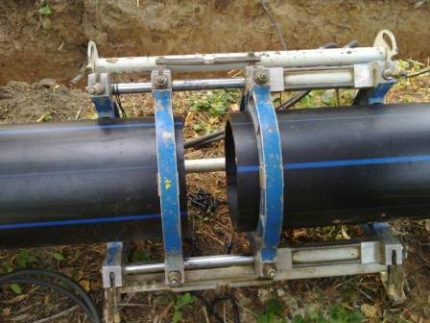
Ako su sve operacije izvedene ispravno, na spoju elemenata nastaje uredan, simetričan burt. Ako zavareni spoj izgleda neravnomjerno ili neuredno, to znači da su tijekom zavarivanja učinjene ozbiljne pogreške. Čvrstoća takvog spoja bit će vrlo upitna.
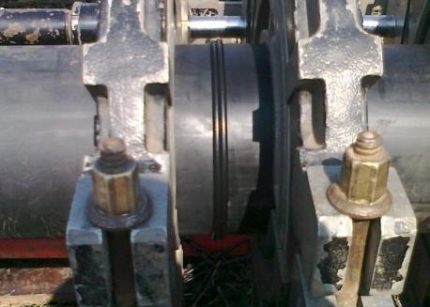
Ako je potrebno spojiti cijevi s tankim stijenkama (manje od 4 mm), preporučuje se dati prednost elektromufnom zavarivanju, koje se također naziva termistorskim zavarivanjem. Ova opcija također omogućuje stvaranje kvalitetnog spoja, a proces izvođenja radova čak je jednostavniji nego kod korištenja sučelne metode.
Za izvođenje ove vrste zavarivanja potrebno je izvršiti sljedeće korake:
- Očistiti površinu krajeva i onaj dio cijevi koji će biti ispod spojnice od nečistoća, s dovoljno prostora.
- Odmastiti radne površine.
- Ukloniti oksidni sloj.
- Postaviti spojnicu na radne površine.
- Centrirati konstrukciju.
- Izvršiti zagrijavanje i zavarivanje spoja.
- Pričekati potpuno hlađenje mjesta zavarivanja.
Sve pripremne radove treba izvoditi s velikom pažnjom, jer čak i najmanja nečistoća može značajno narušiti kvalitetu spoja. Ako nakon uklanjanja oksidnog sloja na površinu slučajno dospiju strane tvari, čišćenje treba ponoviti.
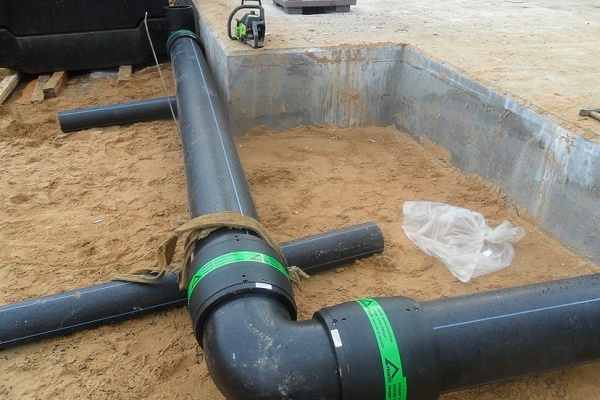
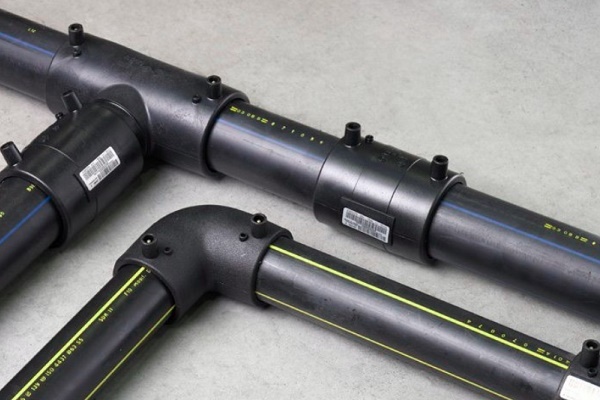
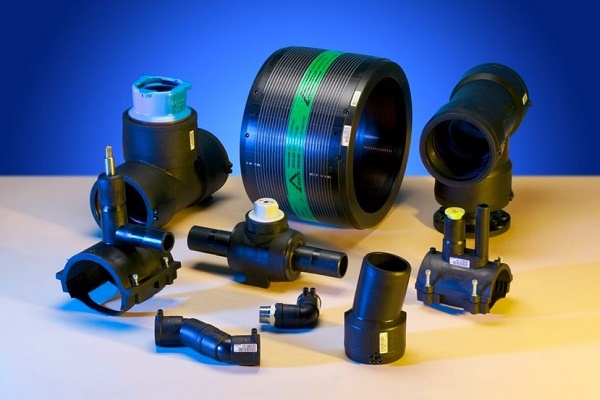
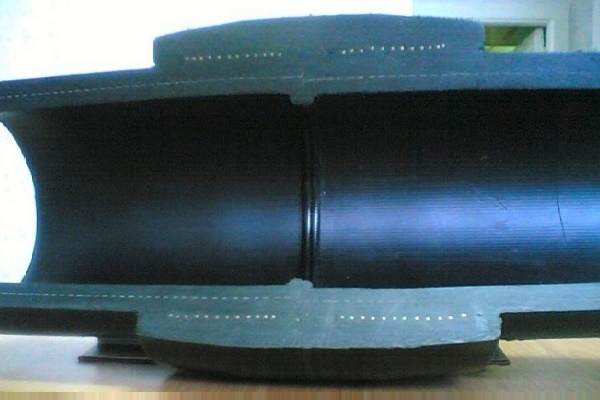
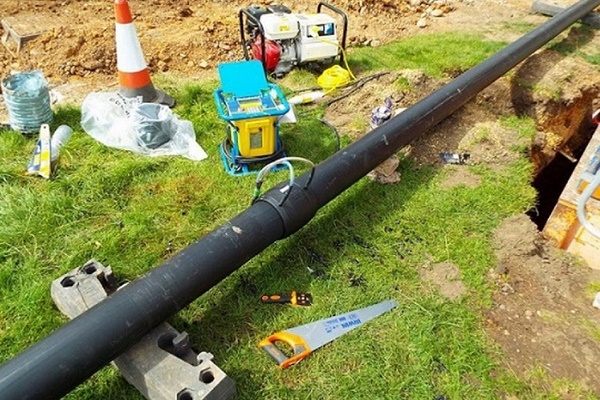
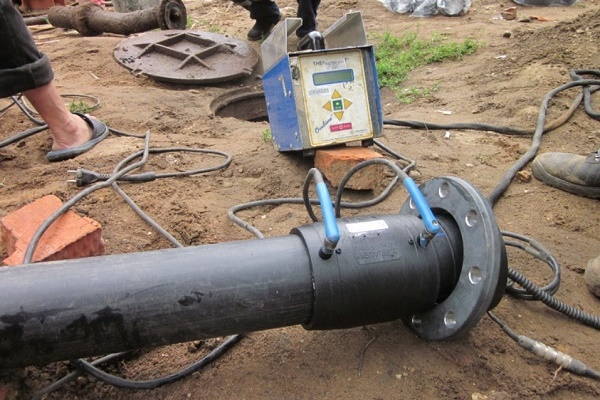
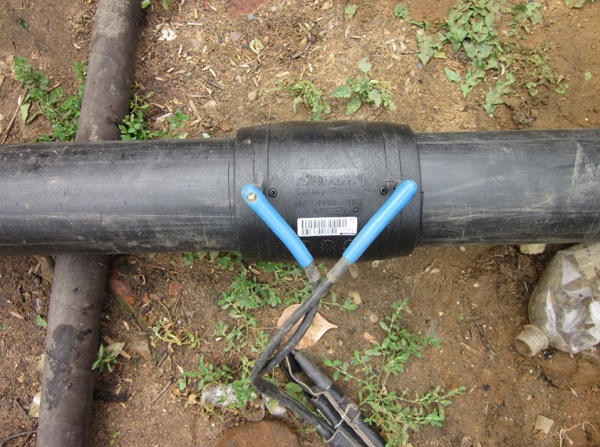
Na proces hlađenja primjenjuju se isti zahtjevi kao i kod korištenja metode sučeonog zavarivanja. Bilo kakva promjena položaja cijevi u ovom razdoblju može biti kobna za zavareni spoj. Elektrospojno zavarivanje izvodi se pomoću fittinga u koje se tijekom izrade ugrađuju metalne grijaće spirale.
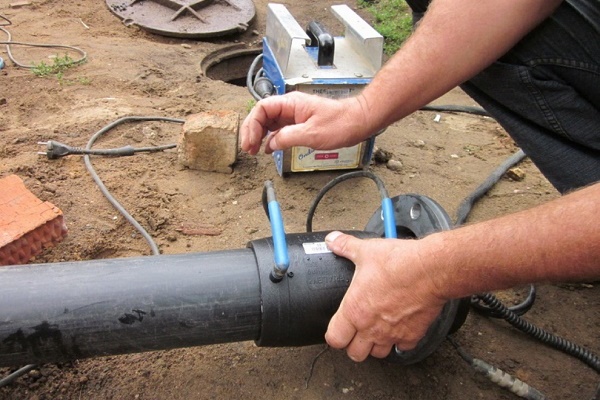
Da biste započeli proces, potrebno je postaviti fitting na mjesto spoja i spojiti ga na aparat za zavarivanje koji će izvršiti zagrijavanje. Tijekom zavarivanja materijal fittinga se širi, osiguravajući potreban pritisak i dovoljno brtvljenje. Po završetku radova, napajanje se isključuje, a fitting ostaje na mjestu spoja.
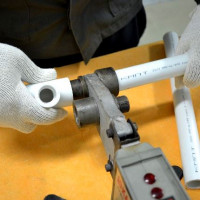
Još jedan zanimljiv način zavarivanja polietilenskih cijevi – utično zavarivanje. To je najmanje popularna opcija koja se, za razliku od gore opisanih tehnologija, može primijeniti samo za polaganje unutarnjih instalacija. To je također prilično jednostavan način, tehnički vrlo sličan procesu lemljenja polipropilenskih cijevi.
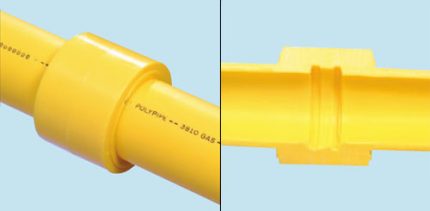
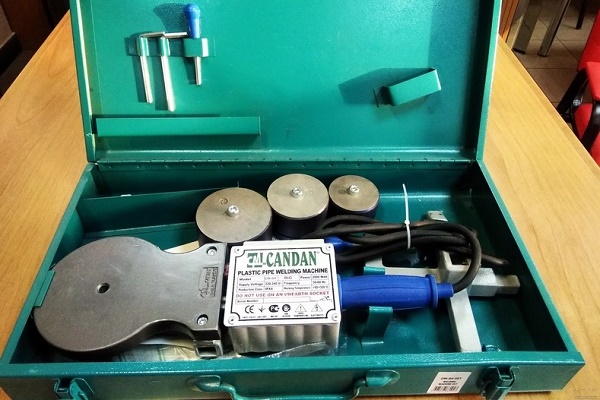
Utorno zavarivanje može se preporučiti u prostorijama gdje je shema polaganja cjevovoda složena, prepuna nagiba i zavoja. Za izvođenje operacija ovog tipa koristi se gotovo isti aparat za zavarivanje kao i za polipropilenske konstrukcije, a i postavke opreme se malo razlikuju.
Čime zavarivati polietilen?
Na temelju informacija o značajkama zavarivanja konstrukcija od polietilena, mogu se odrediti glavne točke koje treba uzeti u obzir pri odabiru odgovarajuće opreme:
- karakteristike cijevi: marka polietilena, promjer, debljina stijenke i sl.;
- značajke konfiguracije cjevovoda;
- mjesto polaganja cijevi (unutar prostorije ili vani);
- prihvatljiv stupanj automatizacije procesa;
- odgovarajuća tehnologija zavarivanja i sl.
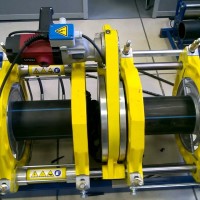
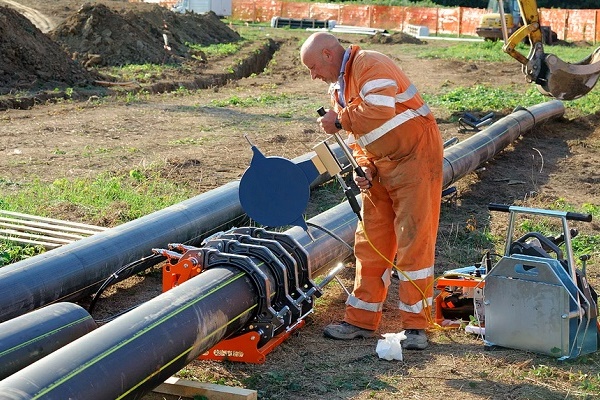
Za zavarivanje polietilenskih cijevi sučeljem koristi se posebna oprema.
Na raspolaganju majstorima postoje uređaji pomoću kojih se može izvoditi zavarivanje u ručnom, automatskom i poluautomatskom režimu. Najlakše je savladati rad s ručnim uređajem, ali on je namijenjen samo za cijevi malog promjera.
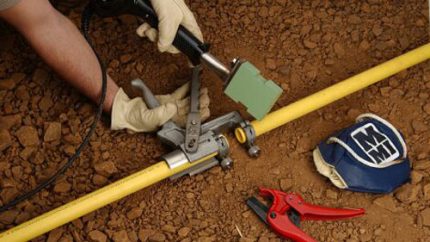
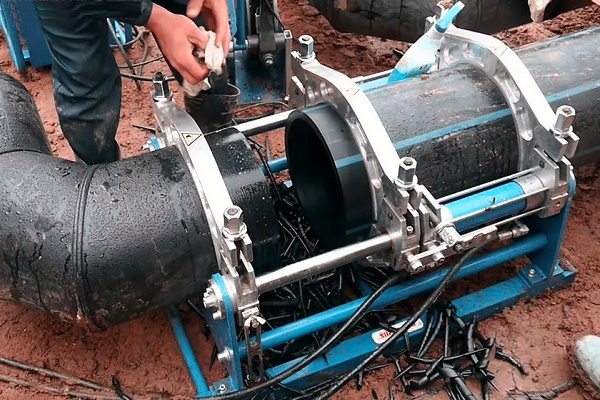
Parametre ćete morati odrediti prema tablicama. Preciznost zavarivanja na ručnoj opremi nije uvijek dovoljno visoka; za uspješan rad s takvim agregatima potrebno je određeno iskustvo. Poluautomatski aparati su znatno praktičniji; opremljeni su hidraulikom: stanicom i centralizatorom, što znatno pojednostavljuje manipulacije.
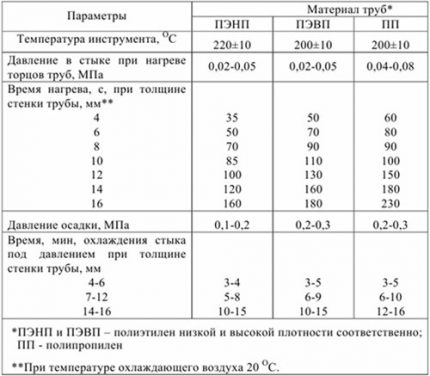
Ovi se uređaji koriste za spajanje cijevi većeg promjera nego pri radu ručnom aparaturom. Iako je kretanje elemenata uređaja automatizirano pomoću hidrauličkih uređaja, parametre zavarivanja ipak ćete morati podešavati prema tablicama.
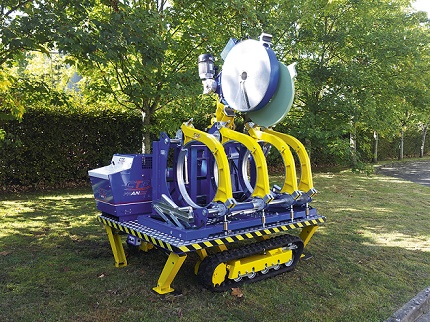
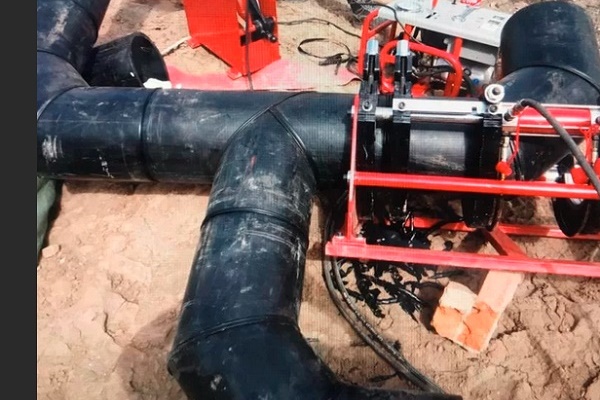
Ovdje proces u potpunosti upravlja procesor računala. Majstor samo treba unijeti potrebne parametre, poput materijala od kojeg je cijev izrađena, promjera konstrukcije, SDR-a i slično.
Pri korištenju tablica zavarivači operiraju s pojmovima poput:
- debljina stjenke cijevi;
- radna temperatura grijača;
- promjer konstrukcije;
- vrijeme zagrijavanja čeonih površina;
- veličina grbe;
- tlak zavarivanja i dogrijavanja;
- vrijeme zagrijavanja i prilagodbe;
- vrijeme stvaranja tlaka u fazi slijeganja konstrukcije;
- vrijeme hlađenja.
Temperatura grijača ovisi uglavnom o svojstvima materijala od kojeg su cijevi izrađene. Za određivanje ovog parametra koriste se ne samo tablice, već i grafikoni.
Visokom kvalitetom odlikuje se oprema za čeono zavarivanje švicarskog proizvođača “Georg Fischer”. Asortiman je vrlo raznolik, odlikuje se europskom kvalitetom i opravdano visokom cijenom. Relativno su jeftini modeli linija KL Line i Weld Line.
Oni omogućuju zavarivanje konstrukcija promjera 630 mm ili manje, odlikuju se pojednostavljenom konstrukcijom koja osigurava povećanu pouzdanost agregata. Prikladni su za montažu cijevi vodovoda i kanalizacije, uključujući i tlačne.
Aparati za zavarivanje linije GF Line istog proizvođača imaju složeniju konstrukciju i skuplji su. To su automatski uređaji koji rade po tehnologiji SUVI. Takvi se agregati često koriste pri polaganju plinovoda, a prikladni su za rad s cijevima promjera 160-1200 mm.
Za elektromufno zavarivanje također se mogu koristiti aparati koji u razlčitim stupnju automatsiraju proces. Kvaliteta zavarivanja ovisi ne samo o tipu aparata, već i o kvaliteti njegove izrade, te o uvjetima eksploatacije.
Profesonalni polagaći cijevi preferiraju koristiti agregate s posebnim skenerom koji skenira barkod koji je osigurao proizvođač cijevi.
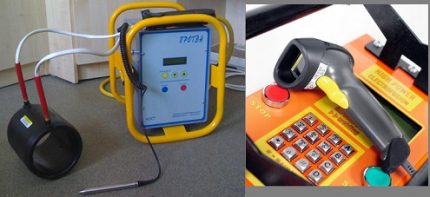
U njemu je šifriran cijeli blok informacija o svojstvima tog materijala. Nakon skeniranja bit će postavljene sve potrebne postavke. Ako su cijevi očišćene i pripremljene, može se odmah pristupiti lemljenju. Dobri aparati za elektromufno zavarivanje ne samo da kontroliraju svaku fazu zavarivačkih radova, već daju i upozorenje u slučaju pogreške.
Pri odabiru tipa aparata treba uzeti u obzir sljedeću značajku opreme za zavarivanje. Termorezistorski aparati prikladni su za rad s cijevima gotovo bilo kojeg promjera jer se zagrijavanje vrši kroz muf odgovarajućih veličina. Aparati za čeono zavarivanje trebaju se uzeti za konkretan promjer konstrukcije.
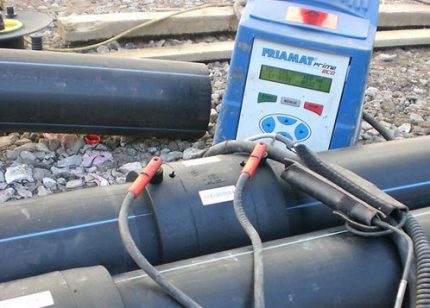
Termorezistorni uređaji za zavarivanje, osim toga, odlikuju se vrlo umjerenom cijenom u usporedbi s analogama za čeono zavarivanje. No treba imati na umu da će se za elektromufte morati platiti zasebno. Za cijevi malih promjera mufte nisu toliko skupe, ali pri radu s velikim konstrukcijama razlika u cijeni može postati osjetna.
Naime, polietilenske cijevi malih promjera (110 mm i manje) isporučuju se u kolutima. Tako se može dobiti cjelovita i fleksibilna komunikacija duljine do 200 metara.
Za montažu takve konstrukcije bit će potreban minimalan broj spojnika. No kada je riječ o cijevima promjera većeg od 110 mm, kupcu se ne nude koluti, već dijelovi duljine samo 12 mm ili manje.
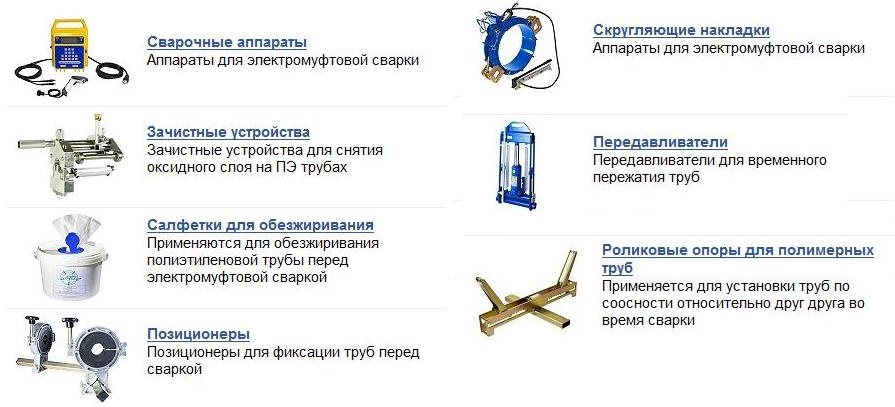
Očito je da će za montažu takvog cjevovoda biti potrebna značajna količina elektromufata kako bi se spojilo mnoštvo 12-metarskih dijelova. Oprema za elektromufno zavarivanje odlikuje se kompaktnim dimenzijama.
Ako se radovi moraju izvoditi u skučenim uvjetima, ova opcija može biti jedino moguća. Minimalni promjer konstrukcija pri korištenju elektromufnog zavarivanja također može biti praktiički bilo koji, počevši od 20 mm.
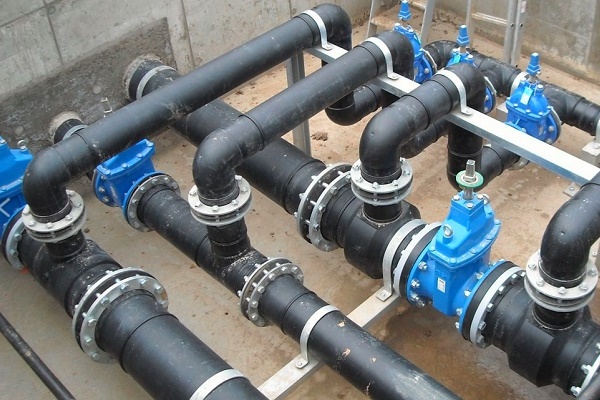
Pozornost treba obratiti i na mogućnost popravka cjevovoda, ako se za to ukaže potreba. Važnost imaju čak i geološke značajke parcele na kojoj se izvodi polaganje kanalizacijskog cjevovoda ili vodovodne linije. Na primjer, u seizmički ugroženim područjima čeono zavarivanje je neprihvatljivo, obvezno je koristiti termorezistornu metodu.
Pri odabiru opreme za zavarivanje, treba posvetiti veliku pozornost i pitanjima poput postojanja jamstvenih obveza, pristupa servisnom održavanju, mogućnosti redovite atestacije uređaja i slično. Pouzdani prodavač mora imati dozvolnu dokumentaciju za opremu koja je obično proizvedena u inozemstvu.
Zaključci i koristan video na temu
Usporedba i korisni savjeti za odabir aparata za zavarivanje:
U ovom videozapisu prikazan je postupak izrade zavarivača za PP cijevi vlastitim rukama:
Odabrati odgovarajući aparat za zavarivanje cijevi od polietilena nije tako teško. Bolje je dati prednost proizvodima poznatih proizvođača u prihvatljivoj cjenovnoj kategoriji. Uz točno pridržavanje tehnologije zavarivanja može se dobiti pouzdan spoj.
Ispričajte kako ste odabrali aparat za zavarivanje za sastavljanje polimernog cjevovoda kod kuće ili na vikendici. Podijelite argumente koji su odredili vaš izbor. Molimo ostavite komentare u bloku ispod, postavite fotografije na temu članka, postavite pitanja.
 Kako se izvodi sučeono zavarivanje polietilenskih cijevi: upute za izvođenje radova
 Temperatura zavarivanja polipropilenskih cijevi: osnovne faze samostalnog zavarivanja + tablica vrijednosti
 Plinski plamenik za lemljenje bakrenih cijevi: osnovne vrste plamenika + savjeti potencijalnim kupcima
 Električno zavarivanje za početnike: nijanse zavarivačkih radova i analiza osnovnih pogrešaka
 Kako zavariti vertikalne i horizontalne šavove elektrolučnim zavarivanjem: upute korak po korak
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Možete li nešto reći o aparatu za zavarivanje PE cijevi “Protva”? Ponuđen je po sumnjivo niskoj cijeni. Dvojim uzeti li ga.