Električno zavarivanje za početnike: nijanse zavarivačkih radova i analiza osnovnih pogrešaka

Stan, a pogotovo privatna kuća, zahtijevaju redovito održavanje i popravke. Kućni majstor mora biti svestran, sposoban obavljati mnogo različitih zadataka. Stoga majstori žele savladati što više tehnologija.
Jedan od najtraženijih vještina je sposobnost izvođenja zavarivačkih radova. Praksa pokazuje da je najprikladnije elektrolučno zavarivanje za početnike – tehnologija je jednostavna i dostupna svakome tko želi naučiti kako je koristiti. Prije nego što krenete sa svladavanjem metode, trebali biste se upoznati s teorijskim aspektom pitanja, slažete li se?
Sve potrebne informacije detaljno su izložene u našem članku. Opisali smo princip rada elektrolučnog zavarivanja i označili koji je uređaj najbolje odabrati za rad u kućnim uvjetima. Osim toga, u članku je prikazana korak-po-korak tehnologija zavarivanja dijelova, načini izvođenja šavova, te su navedeni mogući nedostaci spojeva.
Sadržaj članka:
Što je elektrolučno zavarivanje?
Elektrolučno zavarivanje je metoda zavarivanja pri kojoj se za zagrijavanje i naknadno taljenje metala koristi električni luk. Temperatura luka doseže do 7000°C, što znatno premašuje temperaturu taljenja većine metala.
Proces elektrolučnog zavarivanja odvija se na sljedeći način. Za stvaranje i održavanje u radnom stanju električnog luka, struja se dovodi od aparata za zavarivanje do elektrode.
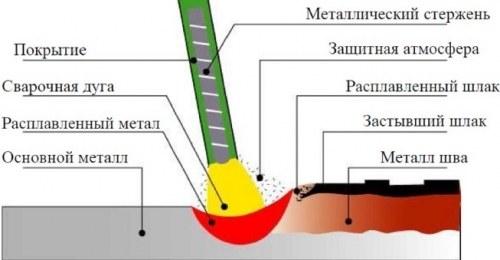
Kada šipka elektrode dotakne površinu koja se zavaruje, prolazi struja zavarivanja. Pod utjecajem struje i električnog luka, elektroda i metalni rubovi elemenata koji se zavaruju počinju se topiti. Od taline nastaje, kako kažu zavarivači, zavarivačka kupka, u kojoj se rastopljena elektroda miješa s osnovnim metalom.
Na površinu kupke ispliva rastopljena šljaka, koja stvara zaštitni film. Nakon prekida luka, metal se postupno hladi, stvarajući šav prekriven šljakom. Nakon potpunog hlađenja materijala, ona se čisti.
Za zavarivanje mogu se koristiti netaljive i taljive elektrode. U prvom slučaju, za stvaranje zavara u talinu se uvodi dodatna žica, u drugom slučaju to nije potrebno. Za stvaranje i održavanje električnog luka u radnom stanju koristi se posebna oprema.
Vještine na području zavarivača u kućnim uvjetima potrebne su za izvođenje širokog spektra radova:
Što je potrebno za zavarivanje u kućnim uvjetima?
Za izvođenje radova bit će potreban prije svega aparat za zavarivanje. Postoji nekoliko njegovih vrsta.
Odlučimo kojem dati prednost.
- Zavarivački generator. Posebnost je u mogućnosti proizvodnje električne energije i njezinog korištenja za stvaranje luka. Bit će koristan tamo gdje nema izvora struje. Ima impresivne dimenzije, stoga nije vrlo prikladan za rad.
- Zavarivački transformator. Uređaj pretvara izmjenični napon koji dolazi iz mreže u izmjenični napon druge frekvencije, što je potrebno za zavarivanje. Aparati su jednostavni za rukovanje, ali imaju značajne dimenzije i negativno reagiraju na moguće skokove mrežnog napona.
- Zavarivački ispravljač. Uređaj koji pretvara napon koji dolazi iz mreže u istosmjernu struju potrebnu za stvaranje električnog luka. Odlikuju se kompaktnošću i visokom učinkovitošću rada.
Za rad u kućnim uvjetima poželjan je ispravljač invertorskog tipa. Obično ih jednostavno zovu inverterima. Oprema ima vrlo kompaktne dimenzije. Tijekom rada vješaju ga na rame. Princip rada uređaja je prilično jednostavan.
On pretvara visokofrekventnu struju u istosmjernu. Rad s takvom vrstom struje osigurava maksimalno kvalitetan zavareni šav.
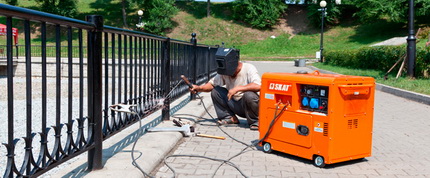
Inverteri su ekonomični, rade na kućnu mrežu. Osim toga, upravo s njima je bolje raditi početniku. Oni su izuzetno jednostavni za rukovanje i osiguravaju stabilan luk.
Nedostaci invertera uključuju višu cijenu u usporedbi s drugim uređajima, osjetljivost na prašinu, vlagu i naponske skokove. Pri odabiru invertera za kućno zavarivanje, obratite pažnju na raspon vrijednosti struje zavarivanja. Minimalna vrijednost je 160-200 A.
Dodatne funkcije opreme mogu olakšati rad početniku.
Od takvih ugodnih "bonusa" vrijedi istaknuti:
- Hot Start – što znači povećanje početne struje koja se dovodi u trenutku paljenja luka zavarivanja. Zahvaljujući tome, luk je mnogo lakše aktivirati.
- Anti-Stick – automatski smanjuje struju zavarivanja ako se elektrodna šipka zalijepi. To olakšava njezino odvajanje.
- Arc Force – povećava struju zavarivanja ako se elektroda prebrzo približi izratku. Do lijepljenja u tom slučaju ne dolazi.
Osim aparata za zavarivanje bilo koje vrste, bit će potrebne elektrode. Njihovu marku najbolje je odabrati prema posebnoj tablici u kojoj je navedena vrsta materijala koji se zavaruje.
Bit će potrebna i maska za zavarivanje. Najbolja je ona koja se stavlja na glavu. Modeli koje treba držati u ruci krajnje su neudobni.
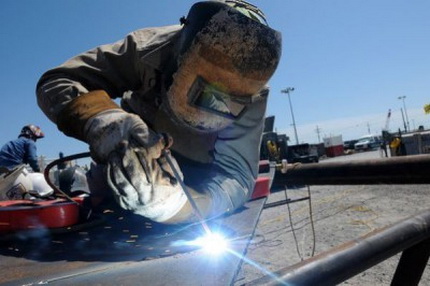
Maska može imati jednostavno zatamnjeno staklo ili takozvani "kameleon". Posljednja je varijanta poželjnija jer se staklo automatski zatamni kada se pojavi luk.
Raditi je potrebno samo u posebnoj odjeći koja štiti od prskanja i ultraljubičastog zračenja. To može biti čvrsto pamučno radno odijelo, čizme ili visoke cipele, platnene ili gumirane rukavice.
Tehnologija elektrolučnog zavarivanja
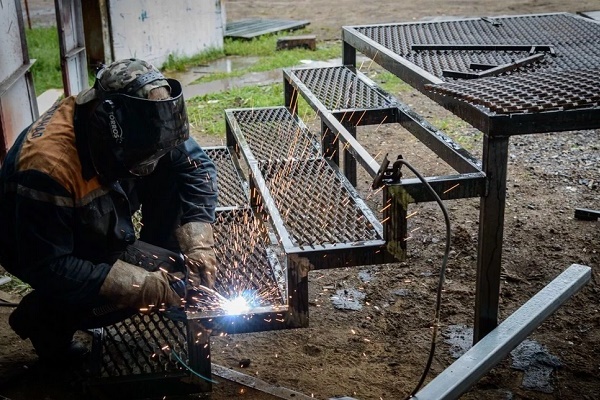
Učiti kako pravilno zavarivati dijelove električnim zavarivanjem najbolje je pod vodstvom iskusnih zavarivača. Ako to iz bilo kojeg razloga nije moguće, možete pokušati sami. Za početak treba pravilno organizirati radno mjesto. To je vrlo važno jer zavarivanje spada u visokotemperaturne, a time i požarno opasne procese.
Za rad je potrebno odabrati radni stol ili bilo koju drugu podlogu izrađenu od nezapaljivog materijala. Drveni stolovi i slični proizvodi strogo su zabranjeni. Poželjno je da u blizini mjesta na kojem će se provoditi zavarivanje nema lako zapaljivih predmeta.
Uz sebe obavezno postavite kantu s vodom za gašenje mogućih žarišta požara. Osim toga, potrebno je odrediti sigurno mjesto na kojem će se odlagati ostaci korištenih elektroda. Čak i najmanji od njih može izazvati požar.
Za prve samostalne zavare potrebno je pripremiti nepotreban komad metala i odabrati elekrode za njega. Stručnjaci preporučuju u takvim slučajevima koristiti šipke od 3 mm. Manji promjer koristi se za zavarivanje tankih limova, na kojima je nezgodno učiti. Elekrode većeg promjera zahtijevaju visoku snagu opreme.
Počinjemo čišćenjem područja metala na kojem će se nalaziti zavar. Ovdje ne smije biti hrđe ni ikakvih nečistoća.
Nakon što je dio pripremljen, uzmemo elekrodu i umetnemo je u držač aparata za zavarivanje. Zatim uzmemo stezaljku 'uzemljenje' i čvrsto je pričvrstimo na dio. Još jednom provjerimo kabel. Trebao bi biti umetnut u držač i dobro izoliaran.
Sada treba odabrati radnu snagu struje za aparat za zavarivanje. Ona se odabire prema promjeru elekrode. Odabranu snagu postavljamo na ploči opreme za zavarivanje.
Sljedeći korak je paljenje luka. Za to je potrebno prineti elekrodu dijelu pod kutom od oko 60° i vrlo polako proći njome po podlozi. Trebale bi se pojaviti iskre. Čim se to dogodi, lagano dotaknemo elekrodu dio i odmah je podignemo na visinu ne veću od 5 mm.
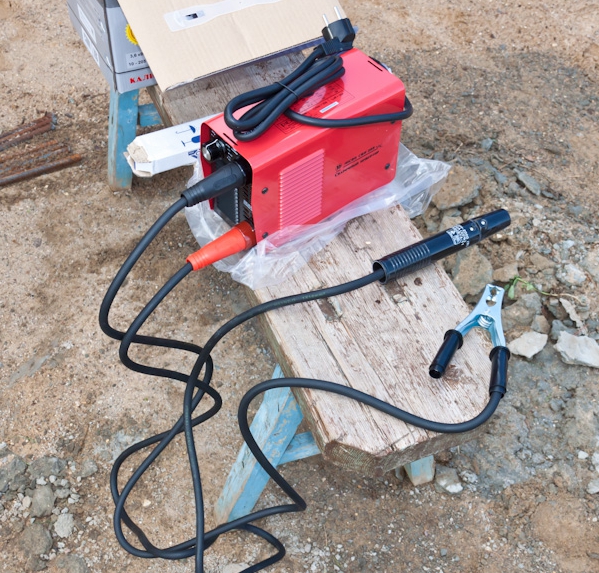
U tom trenutku plane luk koji je potrebno održavati tijekom cijelog rada. Njegova duljina treba biti 3-5 mm. To je udaljenost između kraja elekrode i obratka.
Održavajući luk u radnom stanju, treba imati na umu da tijekom rada elekroda izgara i postaje kraća. Ako se elekroda previše približi obratku, može doći do lijepljenja. U tom slučaju treba je lagano zanjihati u stranu. Luk se možda neće upaliti iz prvog puta. Možda nema dovoljno jakosti struje, tada je treba povećati.
Nakon što je početnik zavarivač naučio paliti luk i održavati ga u radnom stanju, može se pristupiti navarivanju valjka. To je najednostavnija od svih operacija. Palimo luk i počinjemo vrlo glatko i pažljivo pomicati elekrodu duž budućeg zavara.
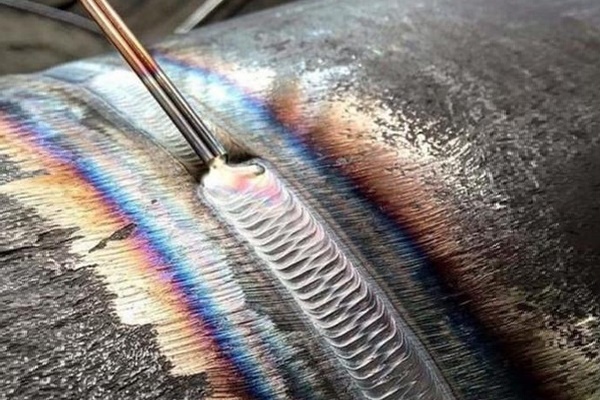
Pri tome izvodimo oscilatorne pokrete koji podsjećaju na polumjesec s malom amplitudom. Na neki način 'grabljamo' rastaljeni metal prema središtu luka. Na taj bi način trebao nastati ravnomjeran šav, sličan valjku. Na njemu će biti mali valoviti nabori od metala. Nakon hlađenja šava potrebno je otkucati trosku.
Metode lučnog zavarivanja – načini zavarivanja
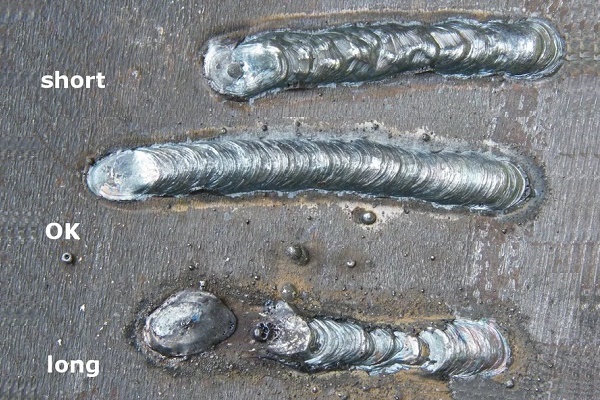
Da bi se dobio kvalitetan zavar, potrebno je naučiti održavati, a zatim i pomicati luk. Osobito na kvalitetu utječe duljina električnog luka. Ako je veća od 5 mm, smatra se dugim.
U tom slučaju dolazi do nitriranja i oksidacije rastaljenog metala. On se raspršuje u kapljicama, a šav pritom postaje porozan i nedovoljno čvrst. Pri prekratkom luku može doći do nepotpunog provara.
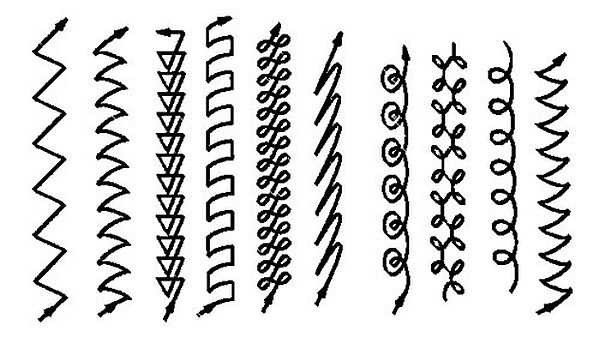
Za izvođenje zavarivanja koriste se različite metode. Detaljno ćemo razmotriti osnovne.
Varijanta #1: donji sučeljeni spojevi
Najrasprostranjeniji i najjednostavniji način spajanja dijelova. Kod debljine metala do 0,8 cm koristi se dvostrano zavarivanje. Za spojeve od metala tanjeg od 0,4 cm izvodi se samo jednostrano zavarivanje.
Za rad se biraju elektrode čiji je promjer jednak debljini metala. Ako ona prelazi 8 mm, zavarivanje se izvodi s obradom rubova. Pritom kut obrade iznosi oko 30°.
Zavarivanje se izvodi u nekoliko prolaza. Poželjno je koristiti uklonjive podloške od čelika ili bakra kako bi se izbjegle probojne rupe. Prvi prolaz izvodi se elektrodom malog promjera, ne većeg od 4 mm.
Tijekom izvođenja prvog šava vrlo su važni njegova točnost i dubina prokuha. Nakon njegovog nanošenja ne smije biti prokuhanog metala iza rubova.
Za drugi i sve sljedeće prolaze koriste se elektrodni štapovi većeg promjera. Odabiru se za kvalitetno popunjavanje udubljenja koje se stvorilo između rubova.
Elektroda se polako pomiče duž šava, pritom izvodeći oscilirajuće pokrete, gotovo ljuljajući elektrodu s jedne strane na drugu, kako bi se u potpunosti ispunile praznine rastaljenim metalom.
Varijanta #2: donji kutni spojevi
Iskusni zavarivači tvrde da se dobri rezultati mogu postići ako se kutovi zavaruju 'u čamac'. To znači da se spojeni dijelovi postavljaju pod kutom od 45° ili drugim.
Na taj način osigurava se maksimalno kvalitetno prokuhanje stijenki proizvoda, a opasnost podrezivanja i neprokuha smanjuje se. Takav način zavarivanja omogućuje u jednom prolazu navarivanje šavova velikog presjeka.
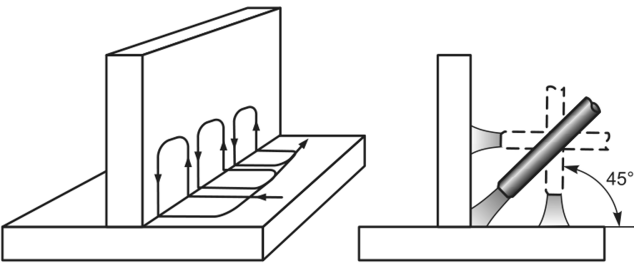
Razlikuju se dvije vrste zavarivanja „u čamac” – simetrično i asimetrično:
- Nagib dijelova iznosi 45°. Vjerojatnost napiljaka ili podrezivanja jedne od stijenki je minimalna. Zavarivanje obrnutog i izravnog polariteta provodi se pri maksimalnim vrijednostima struje. Pri provedbi zavarivanja obrnutog polariteta, duljina električnog luka treba biti minimalna.
- Nagib dijelova pod kutom od 60° ili 30° – asimetrični „čamac”. Takva je inačica vrlo zgodna ako se radovi obavljaju na teško dostupnim mjestima, jer je amplituda kretanja elektrode mala. Zavarivač usmjerava luk u sam korijen zavara, pri čemu treba paziti da ne izađe izvan granica budućeg zavara. Također nije dopušteno navariti preveliku količinu metala u jednom prolazu.
Kutni spojevi mogu biti T-spojevi, stoga je potrebno naučiti kako pravilno i bez pogrešaka zavarivati metal elektrolučnim zavarivanjem u više prolaza.
Korištenje jednog prolaza moguće je samo kada se zavaruju jednostavne konstrukcije sa stranicama koje tvore kut od 45° kod kutnog zavara. Promjer elektrode u tom slučaju ne smije premašiti debljinu metala za više od 0,15-0,3 cm.
Standardno višeprolazno T-zavarivanje izvodi se na sljedeći način. Za prvi prolaz uzima se elektroda većeg promjera od onih odabranih za sljedeće prolaze. Na primjer, koristi se elektroda čije se dimenzije kreću u rasponu od 0,4 do 0,6 cm.
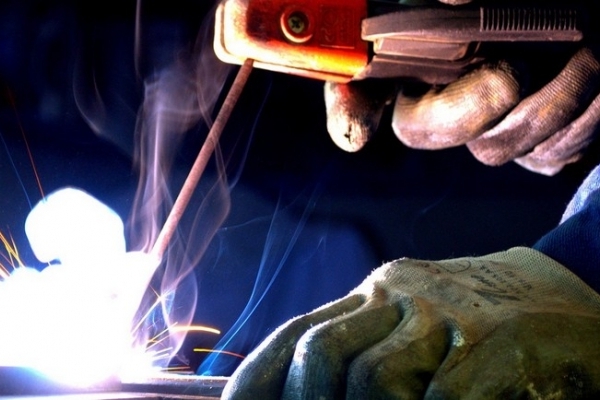
Zavarivanje se izvodi glatko, bez poprečnih oscilirajućih pokreta. Pri izvođenju ostalih prolaza oni se obavezo izvode. Važno je da amplituda oscilacija bude unutra dopuštene širine zavara.
Još jedna važna stvar. Kod izvođenja T-zavarivanja kutnog spoja električni luk uvijek treba paliti na polički koja se nalazi vodoravno.
Prilikom izvođenja elektrolučnog zavarivanja uglova vlastitim rukama može se primijeniti preklopni tip spoja. U tom slučaju dijelovi koji se zavaruju postavljaju se jedan na drugi s preklopom. Luk pri zavarivanju izravnog polariteta mora biti kratak, pri obrnutom – maksimalno kratak. Luk se usmjerava točno u korijen spoja.
Tijekom zavarivanja potrbno je izvoditi elektrodom male po amplitudi povratno-pomične pokrete. Na taj način će se ravnomjerno zagrijati cijelo područje spoja. U tom slučaju zavarivačka kupka će se ravnomjerno napuniti, a zavar će biti konveksan i pune veličine.
Varijanta #3: okomiti šavovi
Šavovi usmjereni okomito izvode se samo kratkim lukom. Radna jakost struje pri tome treba biti 10%-20% manja nego tijekom izvođenja zavarivanja dijelova u donjem položaju. Ovi zahtjevi lako su objašnjivi.
Manja jačina struje podrazumijeva da rastaljeni tekući metal neće otjecati iz zavarene kupelji. Manji luk je pogodniji za rad.
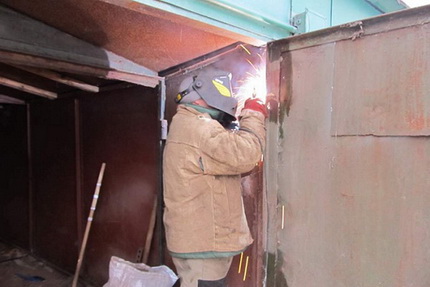
Iskusni zavarivači radije zavaruju vertikalne šavove u smjeru odozdo prema gore. Luk se pali na najnižoj točki budućeg šava. Nakon toga priprema se mala horizontalno postavljena platforma čije dimenzije odgovaraju presjeku budućeg šava.
Zatim se polako pomiče elektrodna šipka prema gore. Pritom se obavezno izvode pokreti poprečno na spoj.
Oni mogu biti u obliku jelke, kuta ili polumjeseca. Posljednja varijanta je najjednostavnija za izvođenje. Osim toga, važno je poštivati pravilan položaj elektrode. Teoretski, najbolje se postiže provar ako je šipka postavljena okomito na šav, odnosno vodoravno.
Čelni zavareni spojevi karakteriziraju se prema sljedećim kriterijima:
Praksa pokazuje da u takvom položaju elektrodne šipke tekući metal curi duž šava. Da bi se to izbjeglo, kut nagiba šipke bira se u rasponu od 45° do 50°. To je optimalna varijanta za vertikalno zavarivanje. Za zavarivanje dijelova u smjeru odozdo prema gore biraju se elektrode čiji promjer ne prelazi 0,4 cm.
Varijanta #4: dijelovi cjevovoda
U kućnim uvjetima često se mora prisjetiti kako zavarivati elektrolučnim zavarivanjem metalnu cijev. Sa strane dijela obično se izvodi vertikalni šav, a po opsegu – horizontalni. Čelične cijevi zavaruju se na čelo. Svi rubov se obavezno dobro provaruju.
Kako bi se unutarnja nagomilavanja svela na minimum, elektroda se prinosi izratku pod kutom ne većim od 45°. Širina šava treba biti 0,6-0,8 cm, a visina 0,2-0,3 cm.
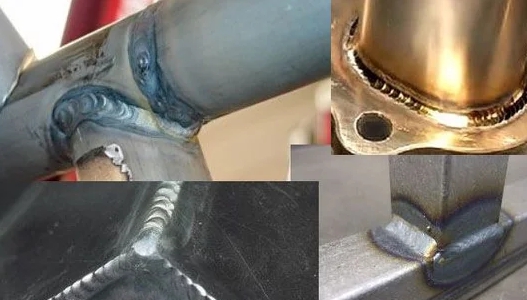
Prije početka zavarivačkih radova dijelovi koji se spajaju pažljivo se čiste. Pregledavaju se krajevi cijevi. Ako su deformirani, ispravljaju se ili odrezuju pomoću rezača cijevi. Zatim se čiste do metalnog sjaja rubovi dijelova iznutra i izvana na udaljenosti od najmanje 1 cm od ruba. Zatim se pristupa zavarivanju.
Spoj se zavaruje bez prekida dok se potpuno ne zavari. Za nepomične spojeve cijevi sa stijenkama debljine do 0,6 mm izvode se dva zavarivačka prolaza, za proizvode sa stijenkama debljine od 0,6 do 1,2 cm – tri prolaza, za dijelove sa stijenkama debljim od 1,9 cm – četiri prolaza.
Pritom se svaki sljedeći šav nanosi tek nakon što je s prethodnog uklonjena troska.
Najvažnija je kvaliteta prvog šava. Tijekom njegovog izvođenja moraju se potpuno rastaliti sva zatupljenja i rubovi. Ne smije biti pukotina, čak ni najmanjih. Ako ih ima, one se istope ili izrežu. Nakon toga se dio ponovno zavari. Slično se izvodi zavarivanje okretnih cijevi.
Mogući nedostaci zavarenih spojeva i šavova
Električno zavarivanje složen je proces i ne ide uvijek sve glatko.
Kao rezultat pogrešaka u radu, šavovi i spojevi mogu imati različite nedostatke, među kojima su:
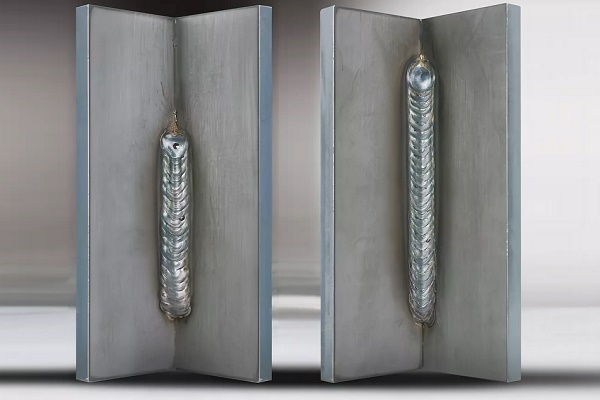
- Krateri. Mala udubljenja u valjku zavarivačkog šava. Mogu se pojaviti kao rezultat prekida luka ili pogreške u izvođenju završnog fragmenta šava.
- Pore. Zavarivački šav postaje porozan kao rezultat onečišćenja rubova dijelova hrđom, uljem itd. Osim toga, poroznost se može pojaviti pri prebrzom hlađenju šava, pri visokoj brzini zavarivanja i pri radu s neosušenim elektrodama.
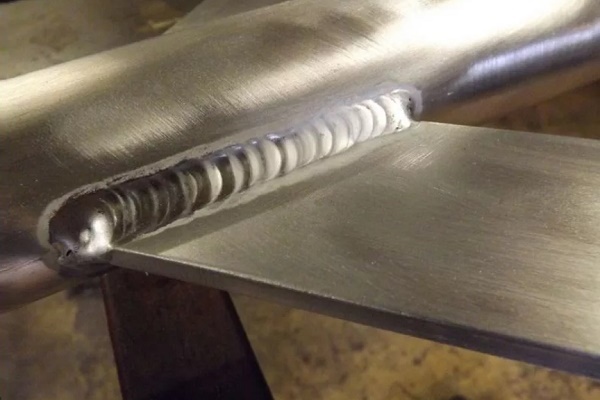
- Podrezi. Izgledaju kao mala udubljenja s obje strane valjka šava. Pojavljuju se pri pomaku elektroda prema vertikalnoj stijenci kod zavarivanja kutnih spojeva. Osim toga, podrezi nastaju pri radu s dugim lukom ili ako su vrijednosti struje zavarivanja previsoke.
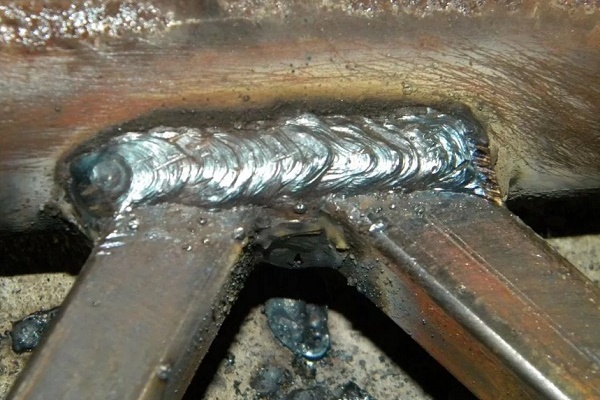
- Uključci troske. Unutar valjka zavarivačkog šava nalaze se komadići troske. To se može dogoditi pri onečišćenju rubova, visokoj brzini zavarivanja ili u slučaju da je struja zavarivanja premala.
To su najčešći nedostaci zavarivačkih šavova, ali mogu postojati i drugi.
Dodatne informacije o zavarivanju vertikalnih i horizontalnih šavova elektrolučnim zavarivanjem prikazane su u ovom članku.
Zaključci i koristan video na temu
Značajke zavarivanja cijevi:
Kako pravilno odabrati zavarivački inverter:
Uz želju, svaki kućni majstor moći će savladati osnove zavarivanja. To nije tako teško. Trebat će strpljenje, točnost i, naravno, precizno izvršavanje svih uputa. Sve će biti mnogo lakše ako proces učenja nove vještine prolazi pod vodstvom iskusnog stručnjaka.
Imate li osobno iskustvo spajanja dijelova električnim zavarivanjem? Želite li podijeliti stečena znanja ili postaviti pitanja o toj temi? Molimo, ostavljajte komentare i sudjelujte u raspravama – obrazac za povratne informacije nalazi se ispod.
 Kako se izvodi sučeono zavarivanje polietilenskih cijevi: upute za izvođenje radova
 Aparat za zavarivanje polietilenskih cijevi: koji je najbolje kupiti i kako ga pravilno koristiti
 Temperatura zavarivanja polipropilenskih cijevi: osnovne faze samostalnog zavarivanja + tablica vrijednosti
 Kako zavariti vertikalne i horizontalne šavove elektrolučnim zavarivanjem: upute korak po korak
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Hvala! Mnogo korisnog sam saznao za sebe. Kako pravilno izvoditi zavarivanje četvrtastih cijevi pod kutem od 90°?
Korisni video, po mom mišljenju, posebno za diletante.
Hvala! Bilo mi je vrlo zanimljivo upoznati se.
Hvala na informaciji.