Sve o čeličnim cijevima: pregled tehničkih karakteristika i montažnih nijansi

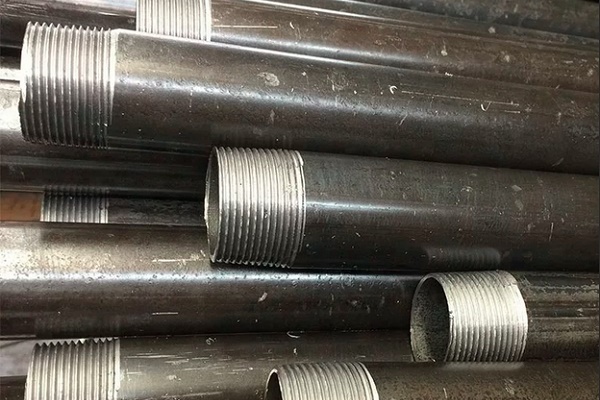
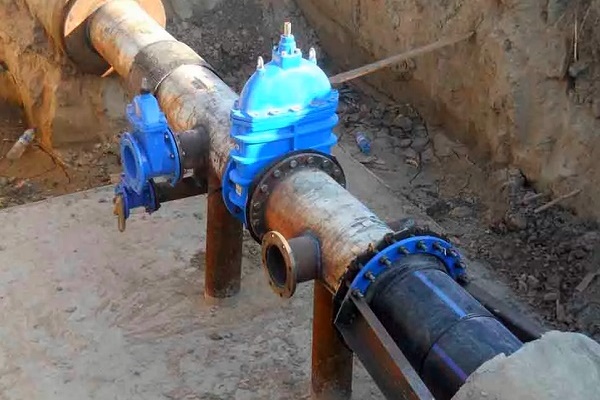
U industriji i kućanstvu čelične cijevi vrlo su široko primijenjene. Koriste se pri polaganju zatvorenih i otvorenih komunikacija koje isporučuju plinove i tekućine do distribucijskih stanica. Pomoću čeličnih proizvoda štite se energetski i signalni kabeli u zrakoplovnoj i automobilskoj industriji.
Čelične cijevi u nizu područja imaju funkciju konstrukcijskih i dekorativnih elemenata. U kućanstvu se od njih sastavljaju sustavi vodoopskrbe i grijanja. Proizvodi imaju visoke fizičke karakteristike, podnose značajna operativna opterećenja i pouzdano služe dugi niz godina.
Sadržaj članka:
Marke čelika za proizvodnju
Pri proizvodnji čeličnih cijevi u industrijskoj proizvodnji koriste se sljedeće vrste sirovina:
- ugljični čelik St 3, St 10-20, St17G1S-U – za električno zavarene univerzalne cijevi opće namjene;
- čelik 20-10 – za proizvodnju vruće valjanih bešavnih cijevi;
- čelik 20 – za cijevni materijal hladne deformacije;
- korozijski postojani čelik 12H18N12T, 12H18N10T, 08H18N10T – za cijevi koje se koriste u energetici i kemijskoj industriji.
Niskolegirane vrste čelika imaju dobra mehanička svojstva i pristupačnu cijenu. Legirajući dodaci pozitivno utječu na fizičke karakteristike čelika, poboljšavaju žilavost i plastičnost, čine materijal čvršćim i otpornijim na visoke temperature i atmosferske korozijske pojave.
Međutim, cijena legiranog čelika nešto je viša, a cijevi izrađene od njega uvijek se cijene malo skuplje. Prema stupnju legiranosti čelik se dijeli u tri klase.
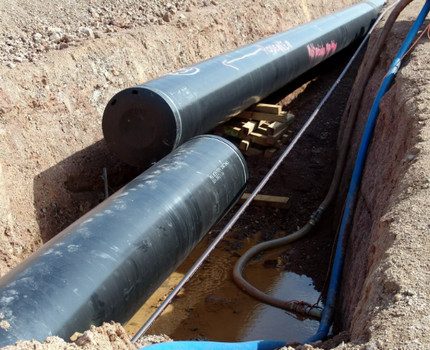
Niskolegirani materijal u sastavu sadrži ne više od 2,5% različitih dodataka. U srednjelegiranim vrstama taj se pokazatelj kreće u rasponu od 2,5% do 10%. U visokolegiranim sortama količina komponenti koje poboljšavaju osnovna svojstva metala iznosi od 10% do 50%.
Ukupno postoji 14 tipova visokolegiranih čeličnih legura s različitim karakteristikama. Među najtraženijima su materijali koji pokazuju dobru otpornost na različite korozijske pojave i koji mogu učinkovito raditi bez razaranja strukture na ekstremno visokim temperaturama.
Proizvodnja čeličnih cijevi: osnovne metode
Cijevi od čelika izrađuju se na nekoliko načina.
Najčešće metode izrade su:
- elektro zavareni s ravnim šavom;
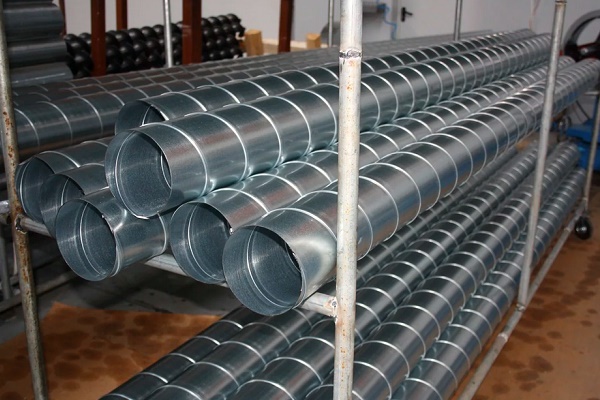
- elektro zavareni sa spiralnim šavom;
- vruće deformirani bez šava;
- hladno valjani bez šava.
Odabir odgovarajućeg načina obrade metala ovisi o kvaliteti sirovine i opreme koju proizvođač ima na raspolaganju.
Posebnim standardom reguliraju se cijevi za vodu i plin. Međutim, to nije zato što za taj materijal postoji poseban način izrade, već samo na temelju područja primjene.
U suštini, cijevi ovog tipa predstavljaju univerzalni elektro-zavareni proizvod s ravnim šavom. Obično se ova vrsta primjenjuje u cjevovodnim sustavima s umjerenim tlakom.
Kako se izrađuju električno zavareni proizvodi s ravnim šavom?
Čelični lim (strip) smotan u čvrsti svitak odmotava se i reže na uzdužne trake potrebne duljine i širine. Dobiveni fragmenti zavaruju se u beskonačnu traku, osiguravajući na taj način kontinuitet u proizvodnji.
Zatim se traka deformira u valjcima i pretvara izratka u proizvod okruglog presjeka s otvorenim rubovima. Spojni šav se zavaruje lučnim postupkom, indukcijskim strujama, plazmom, laserom ili snopovima elektrona.
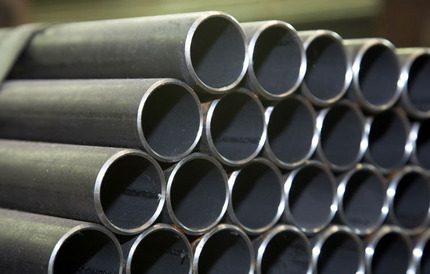
Nakon svih manipulacija, okrugla čelična cijev se kalibrira u valjcima i provodi se pažljivi nerazorni ispitivanje čvrstoće i cjelovitosti šava ultrazvukom ili vrtložnim strujama. Ako tijekom testiranja ne budu otkrivene greške, izradak se reže na fragmente planirane duljine i šalje u skladišni prostor.
Proizvodnja električno zavarenih spiralno šavnih tipova
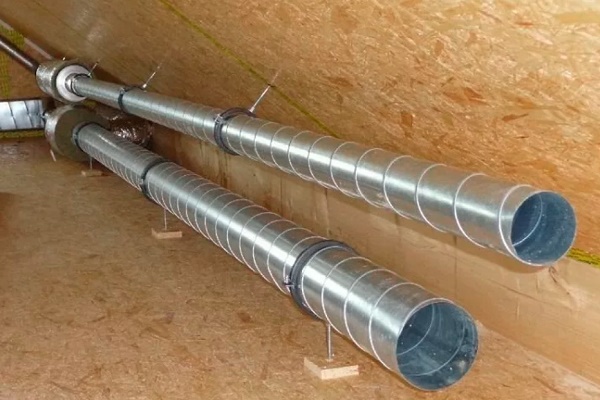
Proizvodnja čeličnih spiralnošavnih cijevi odvija se po istom principu kao i ravnošavnih, samo se za izradu proizvoda koriste jednostavniji mehanizmi. Glavna razlika je u tome što se raskrojena čelična traka pomoću valjaka uvija ne u cijev, već u spiralu. To osigurava visoku preciznost spoja u svim fazama.
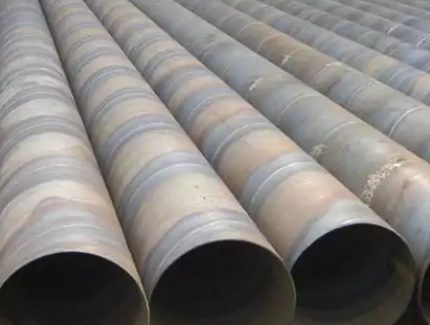
Spiralni šav smatra se pouzdanijim i daje cijevi povećanu vlačnu čvrstoću. Nedostaci uključuju povećanu duljinu šava, što zahtijeva dodatne troškove za materijale za zavarivanje i više vremena za spajanje.
Proizvodnja vruće deformiranih bešavnih proizvoda
Kao sirovi materijal za izradu bešavne (cijeloizvučene) čelične cijevi metodom vruće deformacije koristi se monolitna gredica cilindričnog oblika.
Ona se na visokoj temperaturi užari u industrijskoj peći i provlači kroz probojnu prešu. Agregat pretvara proizvod u čahuru (šuplji cilindar), a naknadna obrada s nekoliko valjaka daje elementu potrebnu debljinu stijenke i odgovarajući promjer.
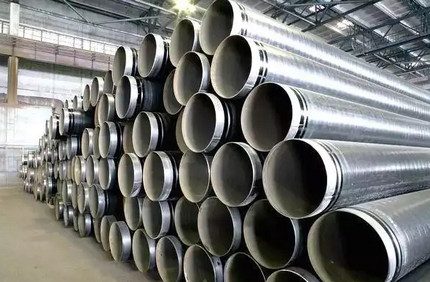
U posljednjoj fazi, vruća čelična cijev se hladi, reže prema zadanim parametrima i prenosi u skladište gotovih proizvoda.
Posebnosti proizvodnje hladno deformiranih cijevi
Početna faza procesa izrade bešavnih čeličnih cijevi metodom hladne deformacije identična je „vrućoj“ varijanti. Međutim, nakon prolaska kroz probojni stan, tuljac se odmah hladi, a sve ostale operacije provode se u hladnom okruženju.
Kada je cijev potpuno oblikovana, obavezno se žari, najprije zagrijavajući do temperature rekristalizacije čelika, a zatim ponovno hladeći. Nakon takvih postupaka povećava se žilavost strukture, a sam metal napuštaju unutarnja naprezanja koja neizbježno nastaju tijekom hladne deformacije.
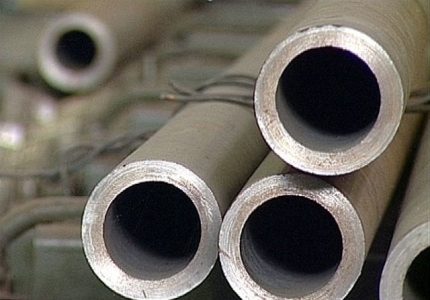
Trenutačno su na tržištu zastupljene bešavne hladno valjane cijevi debljine stijenke od 0,3 do 24 mm i promjera 5 – 250 mm. Njihove prednosti uključuju visoku razinu nepropusnosti i sposobnost izdržavanja visokog tlaka.
Vrste presjeka i premaza
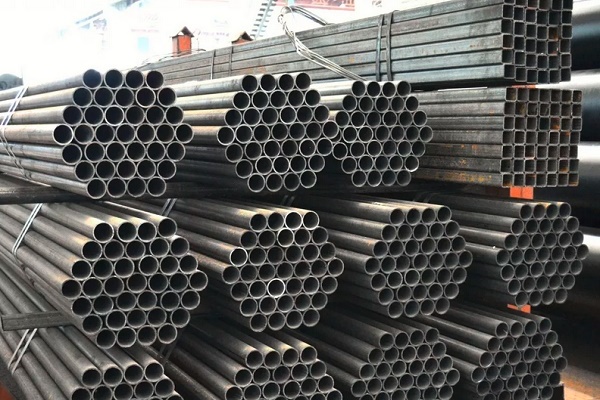
Prema vrsti poprečnog presjeka, čelični cijevni elementi dijele se na okrugle i profilne. Okrugli pripadaju univerzalnoj vrsti i imaju najširu gradaciju po promjeru otvora i debljini stijenke. Proizvode se samo u industrijskim uvjetima od čeličnih legura i raznih dodataka koji pojačavaju fizička svojstva materijala.
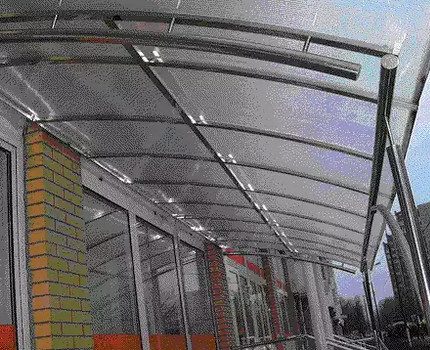
Spektar primjene obuhvaća gotovo sva industrijska i kućanska područja. Okrugle čelične cijevi različitih promjera koriste se za transport nafte i plina, za opremanje pouzdane izolacije komunikacijskih sustava bilo koje složenosti i veličine, za izradu lakih građevina i raznih elemenata vanjskog i unutarnjeg dekora.
Profilne cijevi su progresivna vrsta građevinskog metalnog valjanog proizvoda s ovalnim, kvadratnim ili pravokutnim presjekom. Proizvode se od niskolegiranog i ugljičnog čelika, rjeđe od nehrđajućeg čelika, postupkom hladne ili vruće deformacije ravnošavne okruglokalibarske električno zavarene sirovine.
Oblikovanje se provodi prolaskom dijela kroz valjke koji osiguravaju potreban presjek.
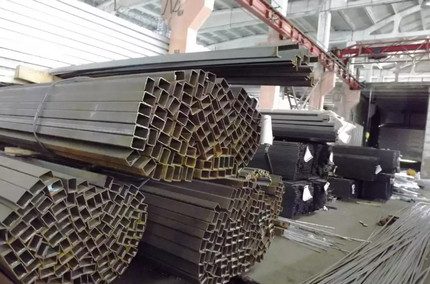
Gotove čelične cijevi provjeravaju se na cjelovitost zavarenog šava i podvrgavaju dodatnoj toplinskoj obradi, koja uklanja unutarnje mehaničko naprezanje. Zatim se režu prema traženim dimenzijama. Za poboljšanje fizičkih svojstava čeličnih cijevi na njih se nanosi zaštitni premaz.
Najtraženije vrste uključuju:
- cink (hladno ili vruće);
- polietilen (višeslojni ili ekstrudirani);
- epoksidno-bitumenski;
- cementno-pješčani.
Cink štiti cijevi od pojave korozije, polietilen stvara gusti, nepropusni sloj na površini i sprječava uništavanje strukture metala, bitumensko-epoksidno smanjuje utjecaj lutajućih struja, a ceentno-pješčano štiti unutarnju površinu od biološkog obraštanja.
Standardi i dimenzije čeličnih cijevi
Za cijevi od čeličnog valjanog materijala postoje posebni standardi i GOST-ovi. Ovi parametri opisuju način izrade proizvoda, njegove osnovne dimenzije, presjek i debljinu stijenke. Na temelju tih informacija određuje se područje uporabe pojedinog dijela.
Parametri za zavarene proizvode s ravnim šavom
Proizvodnja električno zavarenih cijevi s ravnim šavom regulirana je GOST-om 10704-91. Prema njegovim informacijama, vanjski promjer proizvoda iznosi 10-1420 milimetara, a debljina stijenki varira od 1 do 32 milimetra.
Armatura promjera ne većeg od 426 milimetara ima mjernu i nemjernu duljinu. U posebnim slučajevima izrađuju se cijevi s jačim, ojačanim šavom, ali za njih postoji poseban zasebni standard – GOST 10706.
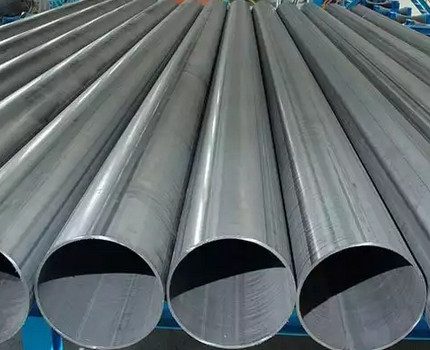
Cijevi ovog tipa najčešće se koriste za polaganje tehnoloških komunikacijskih sustava s umjerenim tlakom i izradu praktičnih, udobnih i laganih metalnih konstrukcija različite namjene.
Propisi za električno zavarene spiralno šavne cijevi
Proizvodnja elektrozavarenih cijevi sa spiralnim šavom provodi se prema GOST 8696-74. Vanjski promjer takvih proizvoda iznosi 159–2520 milimetara, debljina stijenke kreće se od 3,5 do 25 milimetara, a duljina je 10–12 metara.
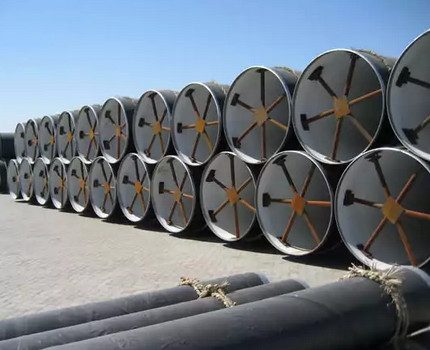
Cijevi izrađene na ovaj način odlikuju se većom izdržljivošću i imaju sposobnost podnošenja visokog tlaka. Standard dopušta njihovu uporabu kako u kućanstvu, tako i u industriji, za stvaranje pouzdanih, hermetički zatvorenih i eksploatacijski stabilnih komunikacijskih sustava.
Zahtjevi za bešavne proizvode vruće deformacije
Standardi za bešavne vruće deformirane cijevi opisani su u GOST-u 8732-78. Debljina njihovih stijenki iznosi 2,5–75 milimetara, a promjer varira od 20 do 550 milimetara. Duljina, kako mjerne tako i nemjerne, kreće se od 4 do 12,5 metara.
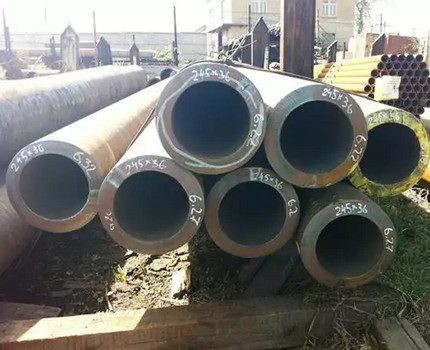
Cijevi ovog tipa koriste se za transport visokotoksičnih tvari za kemijske proizvodnje. Odsutnost šava jamči nemogućnost nastanka curenja i dospijevanja štetnih tvari u tlo ili atmosferu.
Sposobnost lakog podnošenja stalnog visokog tlaka čini bešavne cijevi aktualnima za naftnu prerađivačku i plinsku industriju.
Standardi za hladno deformirane bešavne cijevi
Čelične hladno valjane cijevi proizvode se prema GOST 8734-75. Vanjski promjer armature varira od 5 do 250 milimetara, a debljina stijenke iznosi 0,3–24 milimetra. Proizvod se proizvodi u nemjernoj duljini od 1,5 do 11,5 metara i mjernoj duljini od 4,5 do 9 metara.
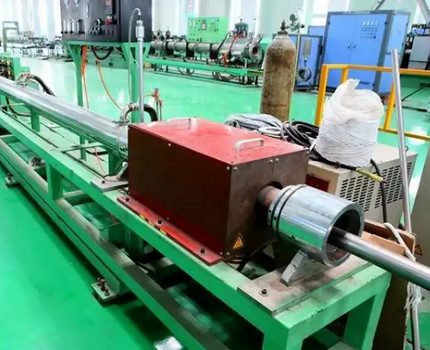
Bešavne čelične cijevi izrađene metodom hladne deformacije pokazuju visoku čvrstoću, radnu stabilnost i pouzdanost tijekom cijelog razdoblja upotrebe.
Posebnosti i karakteristike vodoplinskih proizvoda
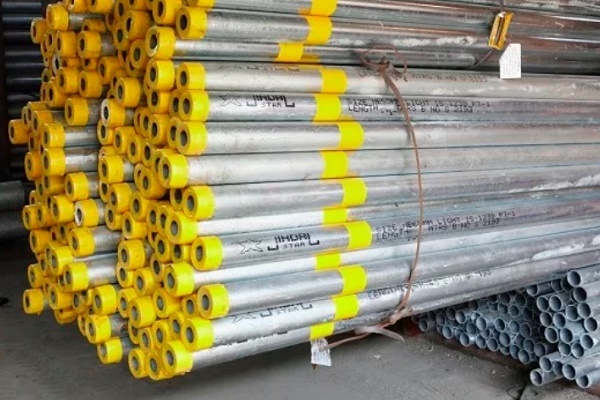
Plinovodne i vodovodne cijevi proizvode se prema propisu GOST 3262-75. U zasebni standard ova vrsta metalnih valjanih proizvoda izdvaja se samo zbog užeg područja primjene.
Vanjski promjer proizvoda iznosi 10,2–165 milimetara, a debljina stjenki kreće se u rasponu od 1,8 do 5,5 milimetara. Raspon veličina za nemjerenu i mjerenu duljinu jednak je – od 4 do 12 metara.
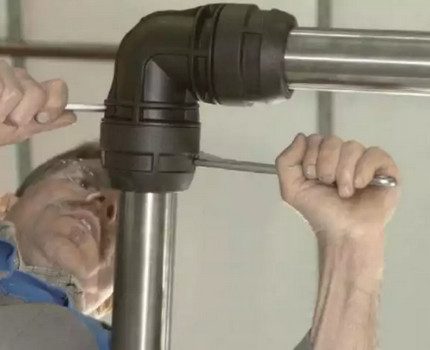
Standard predviđa proizvodnju ne samo običnih, već i pocinčanih vodo- i plinovodnih cijevi.
Montaža čeličnih cjevovoda: osnovne metode
Proces sastavljanja pouzdanog, čvrstog i jasno funkcionirajućeg komunikaijskog sustava od čeličnih cijevi zahtijeva znatna ulaganja rada, veliku količinu vremena i posjedovanje specifičnih profesionalnih alata.
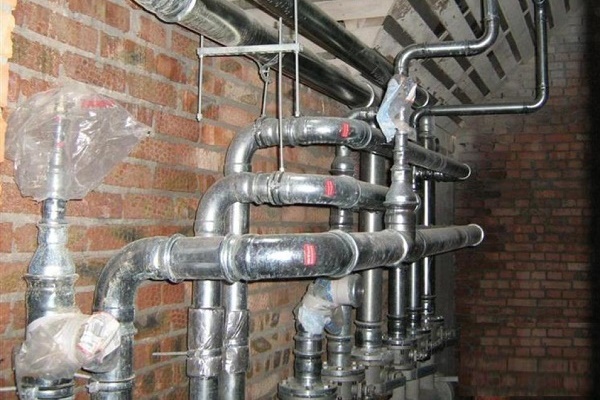
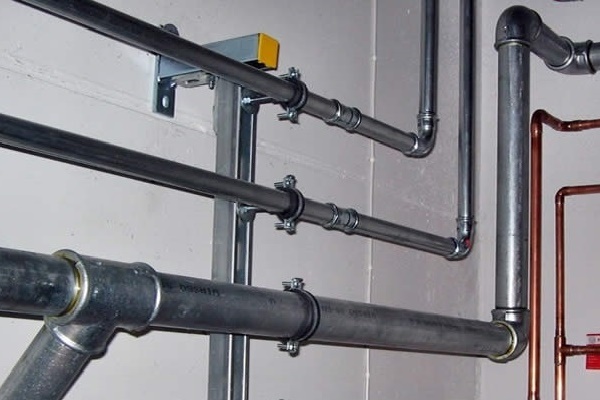
Dijeljenje materijala na komade potrebne duljine obavlja se pomoću rezača cijevi. Spajanje se obično izvodi na tri načina: zavarivanjem, navojnim i prirubničkim spojevima.
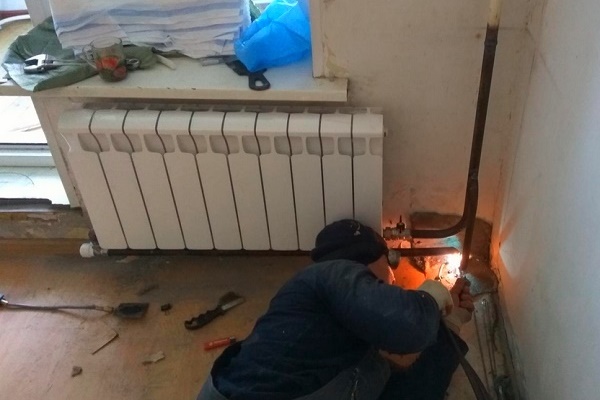
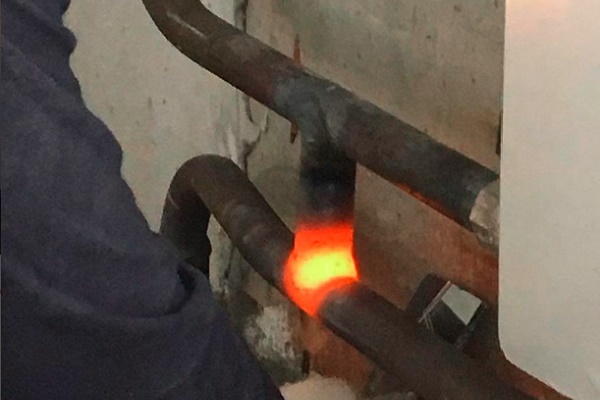
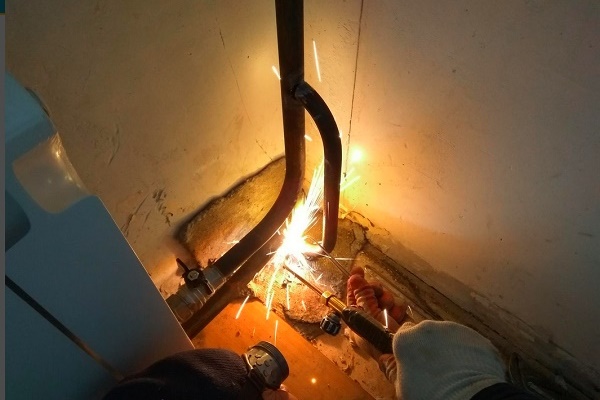
Spajanje metodom zavarivanja
Postavljanje cijevi s naknadnim spajanjem svih dijjelova pomoću plinske ili bilo koje druge vrste zavarivanja smatra se najjjednostavnijom, najpraktičnijom i najpristupačnijom metodom montaže.
Sustav opremljen na takav način odlikuje se visokim stupnjem nepropustljivosti, podnosi značajna opterećenja tijekom rada i vibracije, ne zahtijeva ozbiljne mjere održavanja i lako se podvrgava popravku u slučaju nastanka problema.
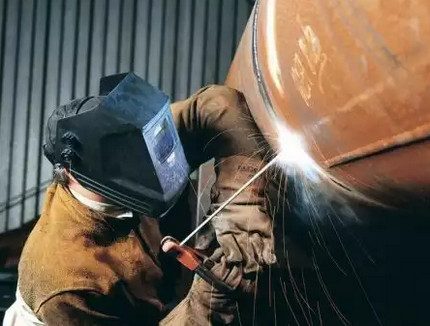
Ako se polaganje komunikaija odvija u složenim uvjetima ili teško dostupnim mjestima i zavarivanje fizički nije moguće, primjenjuje se navojni (fiting) ili prirubnički način spajanja potrebnih dijelova.
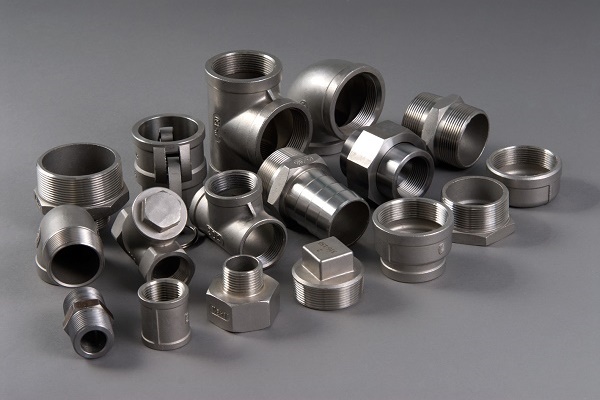
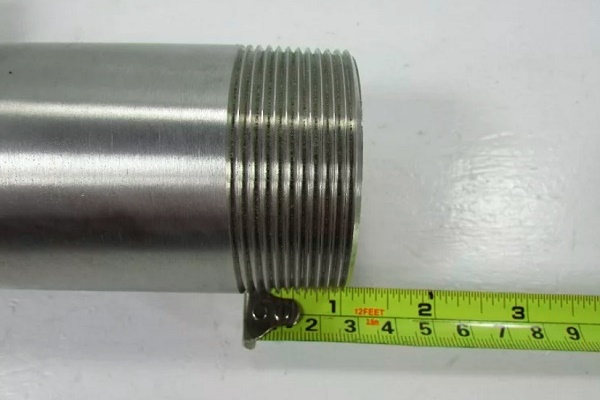
Spajanje navojem
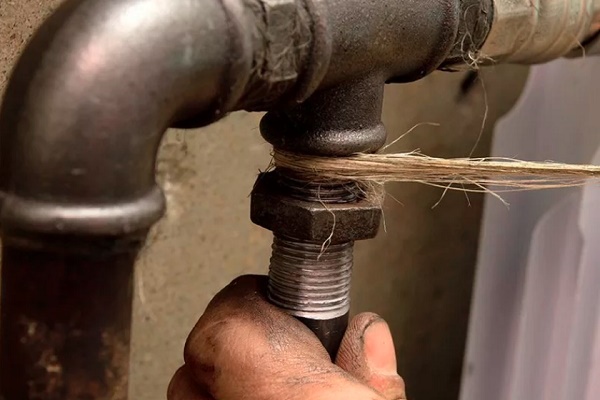
Kod ove varijante cijevi se navijaju na navoj pomoću fittinga različitih vrsta i namjena. To omogućuje u budućnosti obavljanje lokalnih popravaka i uklanjanje kvara na određenom mjestu, bez demontaže cijelog komunikacijskog sustava.
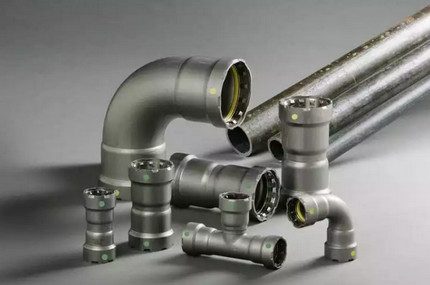
Glavna prednost navojnog načina montaže sustava grijanja ili vodoopskrbe jest jednostavnost i pristupačnost. Za stvaranje potrebne konstrukcije od čeličnih cijevi i fitinga nije potrebna specifična oprema, profesionalno znanje ili veliko iskustvo u izvođenju popravaka.
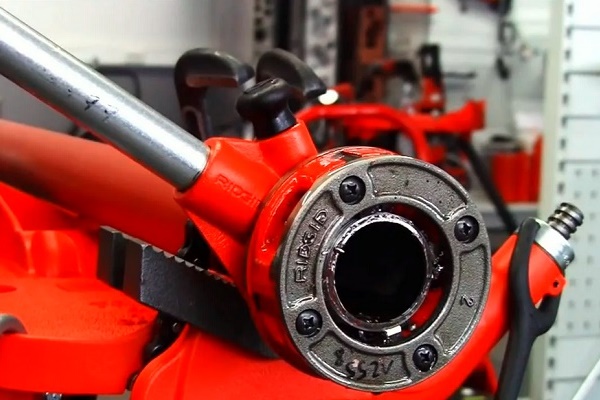
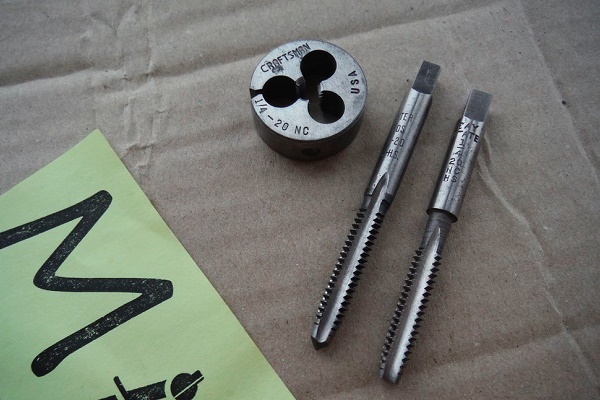
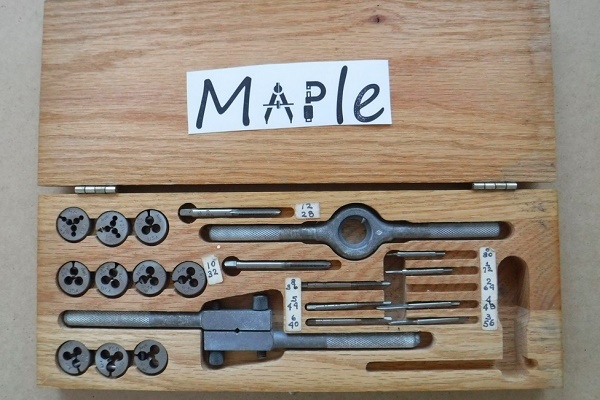
Sav je posao intuitivno jasan i lako izvediv čak i osobama bez odgovarajuće kvalifikacije. Navoj na čeličnoj cijevi može se izrezati vlastoručno. S tehnologijom će vas upoznati članak koji preporučujemo.
Izgradnja sustava pomoću prirubnica
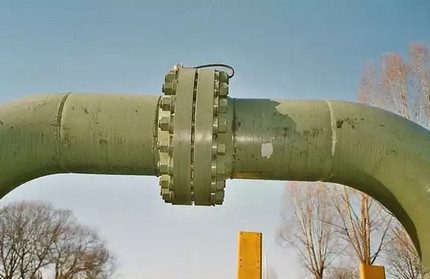
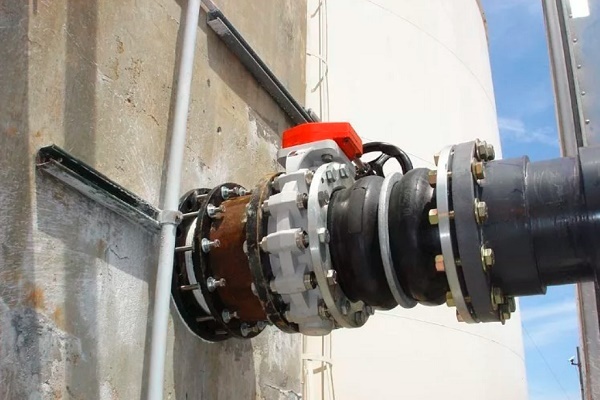
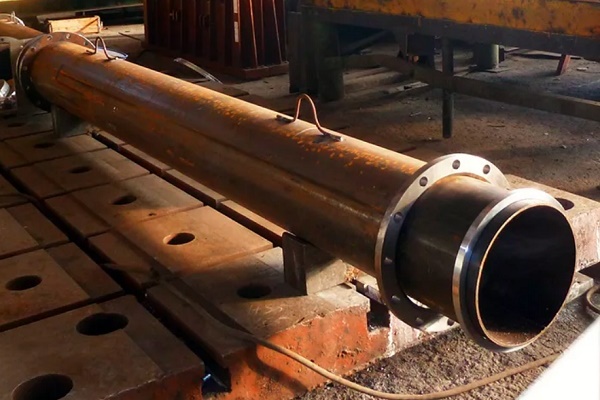
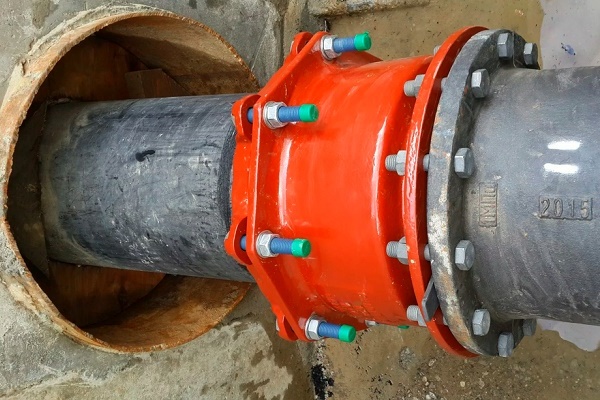
Još jedan način spajanja čeličnih cijevi u zajednički komunikacijski komleks predviđa uporabu prirubnica različitog oblika i konfiguracije (križnice, kutnici, spojnice itd.). Ovi dijelovi se zavaruju na krajeve cijevi, u rupe se umeću vijci odgovarajućeg kalibra, a na njih se navijaju matice, čime se osigurava čvrsto pričvršćenje.
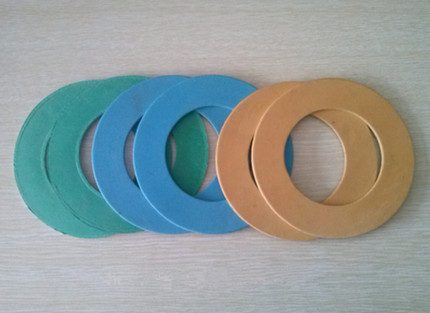
Između matice i vijka obavezno se postavlja brtva. Za sustav odgovoran za dovod vruće i hladne vode (maksimalna temperatura do 100 stunjeva), koriste se brtve od debelog (oko 3 mm) kartona.
Prvo se dio nakvasi vodom i osuši do suhoga. Zatim se natopi zagejanim lanenim uljem u trajanju od 25-30 minuta. Nakon ovog postupka brtva poprima potrebnu strukturu i dugo traje čak i u uvjetima intenzivnog korištenja.
Za komunikacije koje dovode nosilac topline povišene temperature (do 450 stunjeva) i osnovnog tlaka do 5 mPa koristi se brtveni materijal od paronita. Za sustave koji transportiraju paru tlakom do 0,15 mPa, za brtvljenje se koristi debeli (oko 3-6 mm) azbestni karton s gustom strukturom i dobrom gipkošću.
Kako bi azbestna brtva duže služila, prethodno se premaže grafitnim sastavom izrađenim na bazi prirodnog lanenog ulja.
Radi ispravnosti prirubničkog spoja, glave svih radnih vijaka postavljaju se na jednu stranu, pažljivo pazeći da krajevi vijaka strše iz matica ne više od polovine promjera vijka.
Odvijanje vijaka i matica obavlja se običnim ključem za matice ili podesivim ključem. Konstrukcija se rastavlja pomoću istih alata, naizmjenično odvijanjem matica i vijaka. Ako je neki od dijelova zahrđao i ne može se ukloniti, izbija se čekićem.
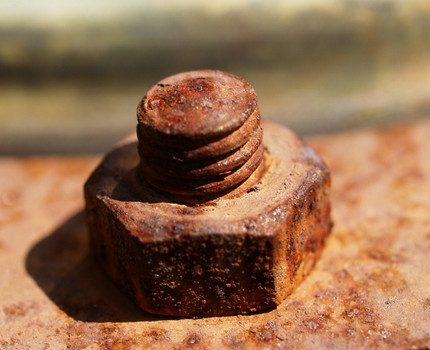
Oštećenu brtvu tjekom rada odsijecaju dlijetom i na njezino mjesto postavljaju novi dio. Tjekom demontažnih radova postupa se vrlo pažljivo i pozorno kako dio koji je ostao bez pričvrsnih elemenata ne bi pao na radnika i prouzročio mu ozljedu.
Zaključci i koristan video na temu
Osnovne upute za rad s čeličnim cijevima za počtnike. Korisni savjeti i trikovi montaže.
U videu je detaljno prikazano kako pravilno zavariti čelične cijevi u različitim položajima. Tajnama i principima rada dijele se profesijonalni zavarivači.
Različiti načini spajanja čeličnih cijevi: zanimljive nijanse i preporuke za kućne majstore.
Poznavajući točno asortiman čeličnih cijevi koje se nude na tržištu, lako se mogu odabrati varijante proizvoda koje su idealne za oblikovanje potrebnog komunikacijskog sustava.
Želite li ispričati kako ste birali cijevi od čeličnih legura za izgradnju komunikacija u vlastitoj kući/stanu? Imate li informacije koje bi bile korisne posjetiteljima stranice? Pišite, molimo, komentare u bloku ispod, postavljajte pitanja, objavljujte fotografije na temu članka.
 Polipropilenske ili metaloplastične cijevi: usporedni pregled i odabir najbolje opcije
 Kako izraditi savijač za profilne cijevi vlastitim rukama: pregled najboljih samogradnji
 Izračun parametara cijevi: kako pravilno izračunati težinu, masu i volumen cijevi
 Bakrene cijevi i fitinzi: vrste, označavanje, značajke uređenja bakrenog plinovoda
 Ljepilo za PVC cijevi: pregled najboljih sastava i upute za uporabu
 Fitingi za metaloplastične cijevi: vrste, primjena, pregled najboljih proizvođača
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
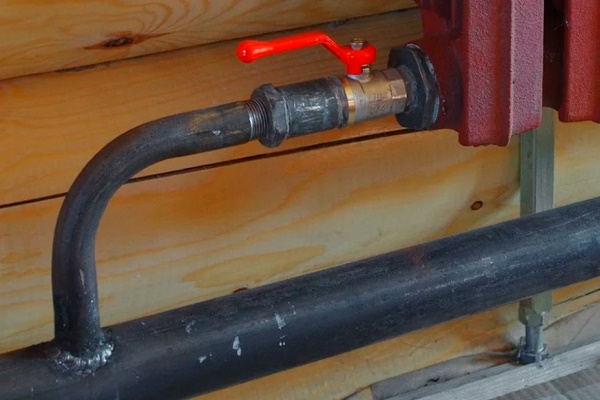
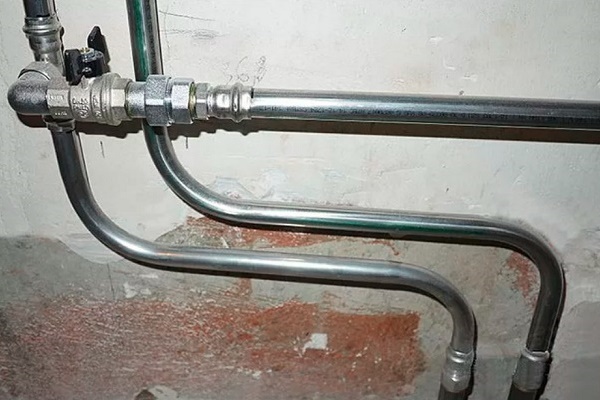
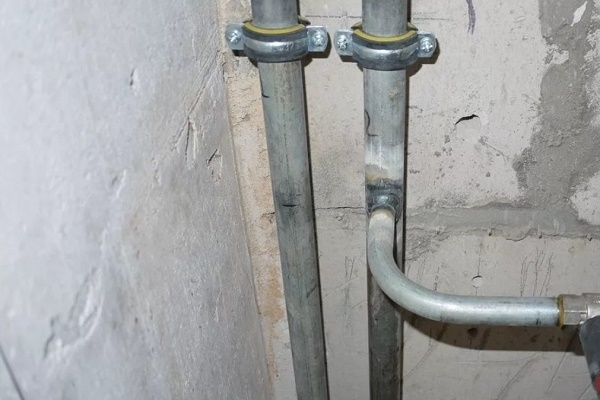
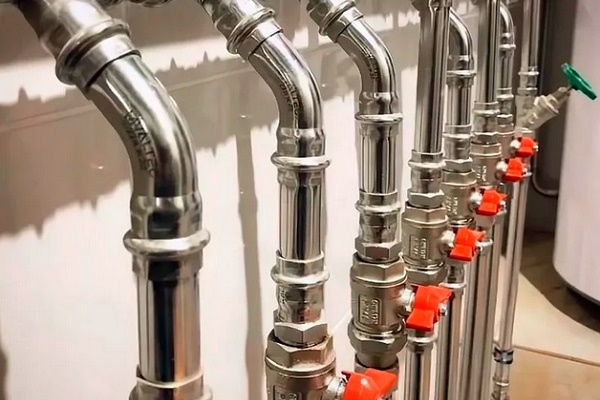
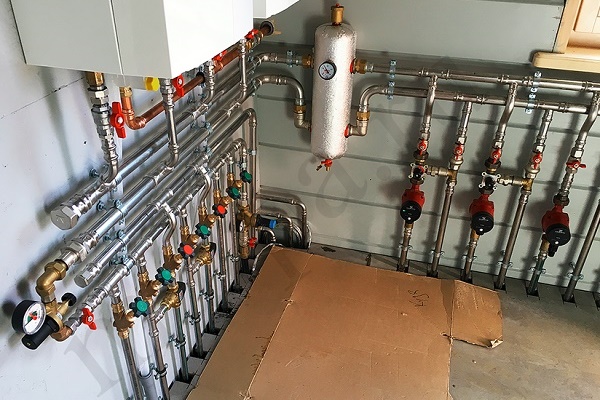
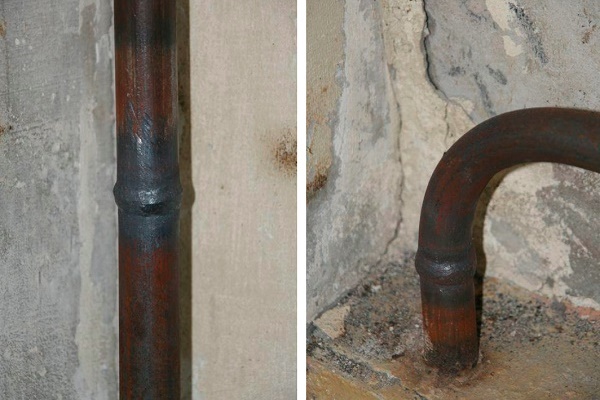
U svakodnevnom životu čelične cijevi postupno ustupaju svoje pozicije plastičnima, s kojima je mnogo lakše raditi. Ali čelik također ima svoje prednosti – dug vijek trajanja, čvrstoću, otpornost na vatru, otpornost na koroziju.
Otpornost na koroziju, ozbiljno? Možda ste pomiješali s PVC-om?