Kako rezati navoj na cijevi: detaljan pregled osnovnih načina

Volite li radove na uređenju doma obavljati sami, ne angažirajući razne majstore? Samostalna instalacija ili popravak ne samo da omogućuje uštedu sredstava na pozivanju stručnjaka, nego i znatno povećava osjećaj vlastite vrijednosti, zar ne?
Tijekom montaže komunikacija često se javlja potreba za izradom navoja na cijevima. Treba pronalaziti načine kako ne bi oštetili proizvod.
Mi ćemo vam objasniti kako narezati navoj pomoću različitih alata, koju metodu je poželjnije koristiti u određenoj situaciji. U članku su razmotreni načini koji su dostupni za izvođenje nekvalificiranom izvođaču. Osvijetljene su značajke rezanja različitih vrsta navoja i oprema koja se pri tome koristi.
Izloženi materijal opremljen je preglednim fotografijama s prikazom alata za izvođenje rada. A videozapis s preporukama pomoći će vam da se detaljno upoznate sa svim nijansama ovog procesa.
Sadržaj članka:
Klasifikacija cijevnog navoja
Pojam 'cijevni' ima povlašten položaj u području vodoinstalaterske djelatnosti. Ovaj se pojam klasificira s obzirom na skupinu standarda koji definiraju kriterije spojeva različitih elemenata vodoinstalaterskih konstrukcija.
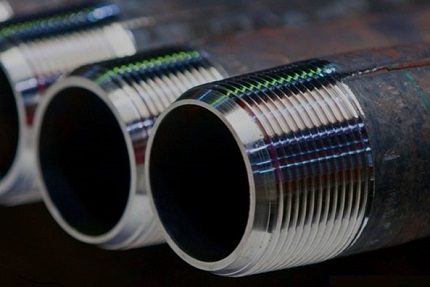
Na primjer, veličina cijevnog navoja označava se brojčanom vrijednošću koja pokazuje standard prolaznog promjera cijevi, a ne fizički promjer navoja.
U praksi se koriste cijevni navoji:
- cilindrični (G/BSPP),
- konusni (R/BSPT),
- okrugli za zapornu vodoinstalatersku armaturu (Kr),
- inčni cilindrični (američki standard NPSM),
- inčni konusni (američki standard NPT).
Bravaru, čije je glavno radno područje kućanstvo, preporučuje se uzeti za osnovu uvjetnu podjelu cijevnog navoja na dvije osnovne vrste:
- cilindrični (G),
- konusni (R).
Upravo se s ove dvije vrste najčešće susreće kućni bravar koji održava kućnu vodoinstalatersku opremu i izvodi polaganje vodovodnih cijevi ili grijanja.
Narezivanje cijevi obavlja se u sljedećim slučajevima:
Osnovni načini narezivanja
Navoj na cijevima može se rezati na jedan od dva načina:
- automatskim – na strojevima, električnim alatom;
- ručno – pomoću ručnog alata.
Za kućne uvjete, naravno, relevantnija je ručna tehnologija. Rezanje navoja na vodovodnim ili drugim cijevima ručno često se izvodi pomoću nareznice.
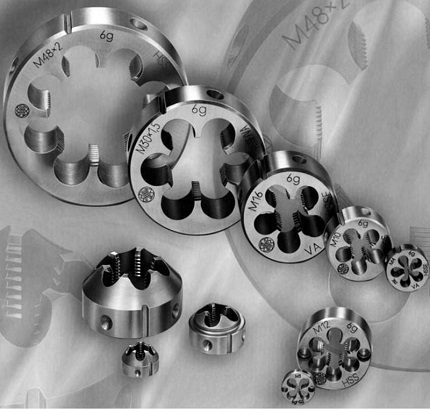
Nareznica je jednostavan uređaj za rezanje navoja na cijevima u kućnim uvjetima. Isti alat uspješno se koristi i na industrijskim strojevima.
Naprava izgleda kao disk, po čijem su unutarnjem promjeru izbušene nekoliko aksijalnih rupa. Rubovi tih rupa tvore nekoliko rezača (obično 8-10). Materijal za nareznice je legirani čelik ili druge tvrde legure.
Postoji nekoliko vrsta takvih naprava:
- cjelovite;
- s oprugom (razrezane);
- klupske (razdvajne).
Prema obliku izvedbe, nareznica se proizvodi u obliku kruga, kvadrata, šesterokuta, prizme. Najčešće se susreću diskovi (okrugli) alati. Koriste se za rezanje navoja na vodovodnim cijevima do promjera 36 mm.
Za lakši rad s nareznicama koriste se:
- jednostavni ručni držači s vijcima za fiksiranje – ručni alat;
- patrone za rezanje navoja na tokarilama.
Rezanje navoja (metričkog, konusnog) najbolje kvalitete na cijevima u ručnom načinu rada ili na strojevima daju cjelovite nareznice.
Međutim, ova vrsta alata zbog krutosti vlastite konstrukcije ima svoje negativne strane. Rezači se brzo troše.
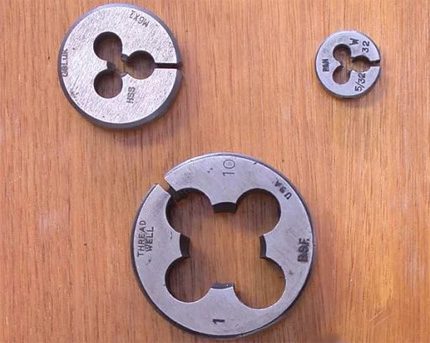
Opružne (razrezne) matrice imaju manje krutu konstrukciju, što omogućuje rezanje navoja na cijevima i pritom mijenjanje promjera navoja u rasponu od 0,1-0,3 mm.
Takvi pribori odlikuju se povećanom otpornošću na trošenje rezača, ali ne osiguravaju visoku preciznost i čistoću rezanja niti.
Razdvojne matrice sastoje se od dva radna dijela. Namijenjene su za ugradnju u pričvrsni modul – klup.
Pričvršćivanje u klupu vrši se mehanizmom koji se sastoji od čepa i regulacijskog vijka. Vijak regulira veličinu promjera za rezanje navoja. Obično se klup isporučuje sa setom matrica za nekoliko različitih promjera.
Način #1 — izrada cijevnog navoja pločicama
Proces stvaranja navoja na cijevi pomoću matrice ili klupa zahtijeva izvođenje nekih prethodnih radnji od strane bravara:
- Površinu cijevi u području rezanja potrebno je temeljito očistiti.
- Čeoni dio cijevi treba obraditi turpijom (napraviti ulazni skos).
- Nanesite mazivo na površinu koja se obrađuje radi smanjenja otpora.
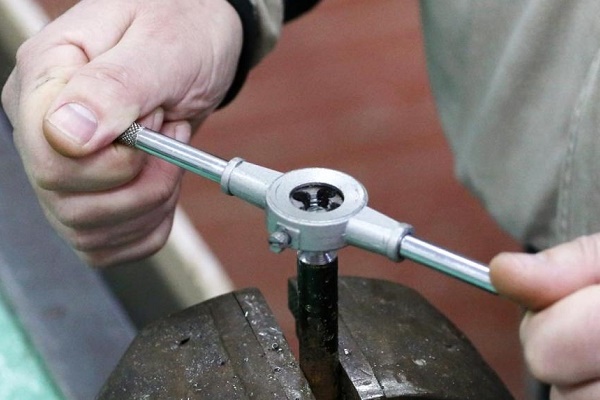
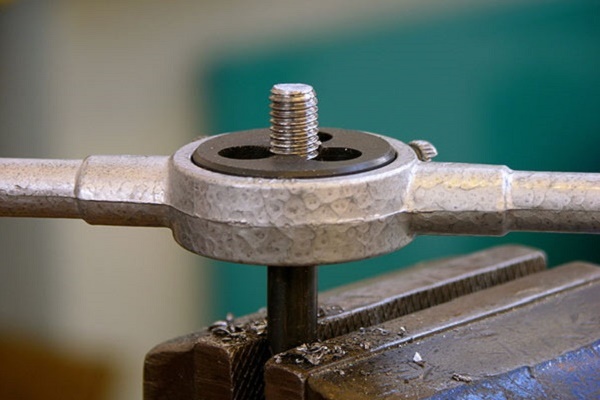
Po mogućnosti poželjno je pričvrstiti cijev okomito, na primjer, u bravarske škripce, ostavljajući slobodan pristup gornjem dijelu – području rezanja. Treba pravilno izračunati silu pričvršćivanja kako se ne bi deformiralo tijelo cijevi.
Zatim se uzima unaprijed pripremljeni vratilo s grubom matricom (br. 1) potrebnog promjera i odgovarajućim karakteristikama navoja.
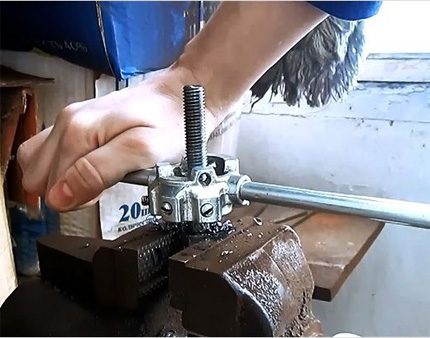
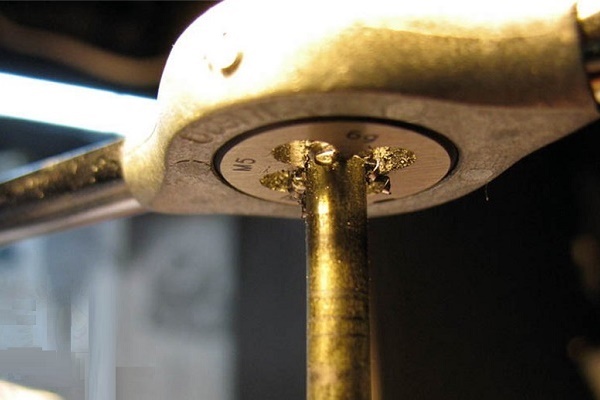
Alat se drži vodoravno – okomito u odnosu na čeono područje cijevi. Unutarnjim otvorom se gruba matrica stavlja na skos ruba. Laganim pritiskom i uzastopnim kratkim okretima od 25-30° pravi se početni zarez.
Ovaj posao treba obavljati pažljivo, bez žurbe, stalno kontrolirajući pravi kut između horizonta matrice i vertikale cijevi.
Takvom metodom pažlivo se režu prve dvije-tri niti. Obično nakon rezanja prve dvije-tri niti alat čvrsto zauzima radni položaj. Dalje se pravi kut više ne mora kontrolirati.
Ali tehnologiju rezanja kratkim (bez posebno jakog povlačenja) kružnim pokretima treba zadržati do kraja reza. Preporučuje se povremeno dodavati mazivo na mjestu rezanja.
Nakon prvog prolaza uređaj odvrnuti i zatim ponoviti još jedan-dva puta s završnom matricom (br. 2).
Način #2 — tehnika narezivanja klupom
Klup je vrsta iste pločice za narezivanje navoja, uključujući i na cijevima. Posebna značajka klupa je mogućnost podešavanja reznih alata.
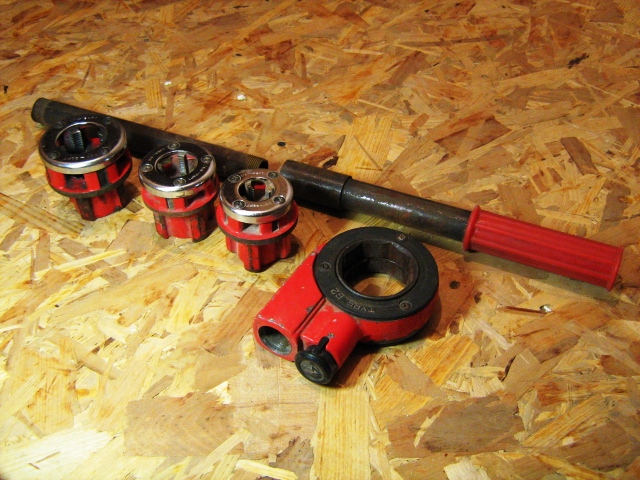
Postoje klupovi za ručnu primjenu, kao i slični alati s električnim pogonom.
Opcija #1 — rezanje ručnim klupom. Ručno narezivanje na cijevima obično se izvodi klupom koji se postavlja u držač s čegrtaljkom. Takav držač čini rad na narezivanju cijevnih navoja praktičnim i manje složenim.
Naravno, ovisno o uvjetima izvođenja bravarskih radova, mogu se primijeniti ručni držači drugih vrsta. Na primjer, standardni fiksator s dvije ručke.
Princip stvaranja navoja klupom gotovo je isti kao i metoda rada s tradicionalnim pločicama:
- Očistiti radnu površinu cijevi, uvjeriti se da nema nedostataka.
- Izbrusiti područje reza do izraženog metalnog sjaja.
- Obraditi vanjski radni dio čeone ivice pod kutom od 45-60º (kosa strana).
- Namazati pripremljenu površinu tehničkim vazelinom.
- Učvrstiti cijev u mehaničkim škripcu ili je držati plinskim ključem.
Nakon ovih postupaka, rezni alat (klup) se unutarnjim otvorom natakne na kosu stranu cijevi i uz umjereni ravnomjerni pritisak počinje ga se okretati kratkim povratno-pokretnim pokretima.
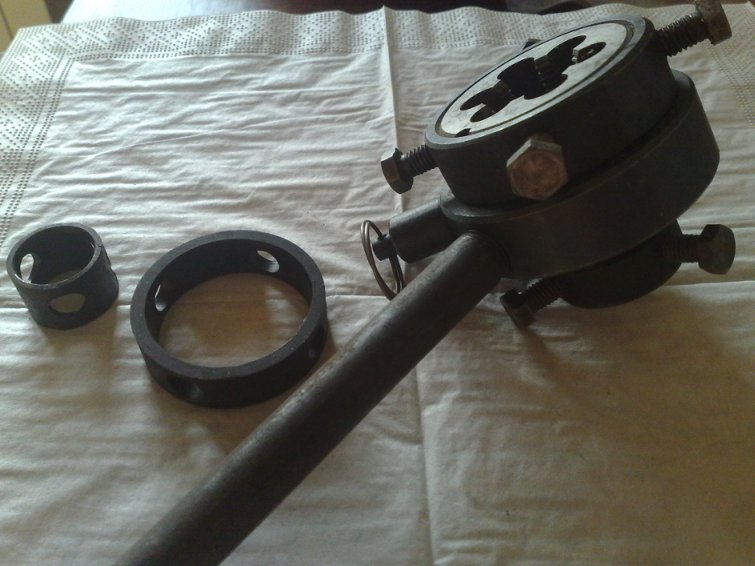
Ako se kao držač koristi fiksator-čegrtaljka, provodi se samo izravno-postupno narezivanje. Treba napomenuti pogodnost korištenja fiksatora-čegrtaljke pri radu u skučenim uvjetima.
Na primjer, kada je potrebno obraditi cijev položen u neposrednoj blizini zida.
Opcija #2 — rezanje električnim kloferom. Uz ručni alat, široku primjenu pronalaze naprave s električnim pogonom. Očita prednost za bravara jest znatno smanjenje napora rada.
No s druge strane, nisu svi električni strojevi sposobni osigurati izvođenje radova u skučenim uvjetima. Osim toga, radom ručnim alatom postiže se kvalitetniji rezultat.
Za postizanje sličnog rezultata s električnim kloferima potrebno je bogato iskustvo rada s tim alatom.
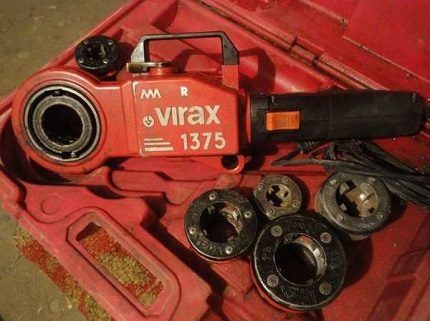
Rad elekričnim kloferom:
- Priprema površine cijevi u području reza – čišćenje, faza, podmazivanje.
- Pričvršćivanje cijevi napravama koje mogu osigurati čvrstu fiksaciju.
- Fiksacija na početnoj točki držača pločica stezaljkom koja je uključena u komplet.
- Provjera hoda i smjera vrtnje klofera.
- Rezanje prvih dva-tri zavoj u načinu impulnog dodavanja.
Dalje se provodi rezanje cijevnog navoja u automatskom načinu rada. Duljina rezanja smatra se optimalnom kada gornji rub reznih glava klofera dosegne prednji rub cijevi.
U ovoj točki zaustavlja se djelovanje urađaja, uključuje se funkcija reverzibilne vrtnje i impulsnim dodavanjem odvija se klofer s cijevi. Obavezno je povremeno vlažiti područje reza uljem tijekom cijelog procesa.
Način #3 — uporaba tokarskih strojeva
Opširni građevinsko-remontni radovi u pravili isključuju uporabu ručnog alata. Ovdje se za odgovaraajuću obradu cijevi obično koriste tokarski strojevi.
Funkcije rezanja navoja podržane su kod mnogih tokarskih strojeva univerzalnog djelovanja.
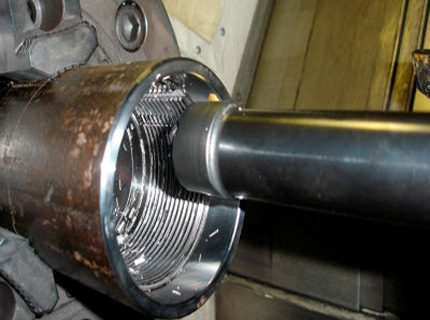
Pomoću strojeva učinkovito i lako izrađuju se i unutarnji i vanjski cijevni navoji. Pneumatski (ili mehanički) modul za pričvršćivanje tokarskog stroja osigurava kvalitetno pouzdano pričvršćivanje cijevi i točno dovođenje obrađenog dijela do reznog alata.
Za izvođenje funkcija rezanja navoja koriste se različitih vrste reznih alata:
- šipkasti,
- pločasti,
- umeci.
Izvođenje radova na tokarskim strojevima obavljaju stručnjaci obučeni za takav posao i koji imaju odgovarajuću kvalifikaciju. Bez iskustva i stručnih vještina ne preporučuje se pokušavati rezati navoj vlastitim rukama na stroju.
Kućnim majstorima koji su se odlučili baviti bravarjom i napraviti navoj na metalnim obratcima, u radu će pomoći sljedeći savjeti:
Nekoliko riječi o GOST-u za cijevni navoj
U uvjetima rada s plinovitim i tekućim medijima, prema GOST 6111, pri potrebi uvođenja rastavljivih spojeva u sheme cjevovoda, dopuštena je izrada takvih spojeva na navojnoj osnovi.
Moguće je izvođenje ne samo cijevnog, već i konusnog navoja (GOST 3662).
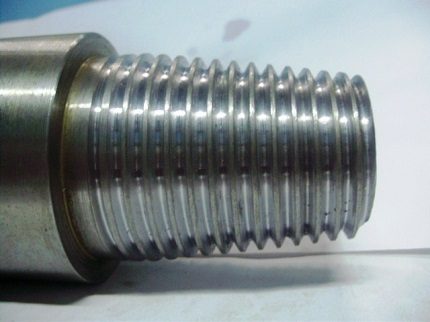
Unatoč rijetkoj primjeni konusnog avoja u cijevim spojevima, smatra se prikladijim po značajkama navijanja/odvijanja.
Treba podsjetiti da je kut konusnosti konusnog navoja izravno povezan s parametrima poput koraka i promjera. Dopuštena vrijednost ovog kuta ne može biti manja od 26°. Standardna vrijednost kuta vrha profila na konusnom navoju – 60°.
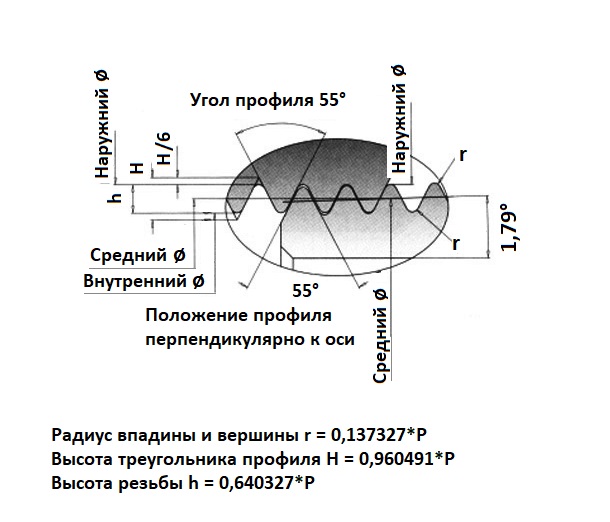
Cijevni navoji se razlkuju po karakterističnoj značajki – imaju zaobljen vrh profila. Pri poštivanju standarda rezanja, veličina zaobljenja iznosi 10% veličine radijusa navoja.
Takvom tehnologijom rezanja postiže se značajno smanjenje unutarnjih naprezanja na maloj površini metala koju zauzima profil navoja.
Utvrđenim dopustima GOST 6357, uz cilindrički i konusni avoj, predviđa se izvođeje metičkog avoja a cijevima.
Ovdje standad kuta nagiba iznosi 55°, čime je uvjetovano povećanje broja zavoja na dijelu dužine jednakom dijelu s drugom vrstom navoja.
Kao rezultat dobiva se spoj s višim stupnjem herm etičnosti, ali radni intenzitet pri korištenju takvih spojeva raste.
Postojećim odredbama GOST-a predviđena je mogućnost izvedbe potisnog i trapezastog navoja na cijevima. No u praksi se ove vrste navoja ne koriste zbog njihove niske pogonske čvrstoće.
U vodoinstalaterskim radovima primjenjuju se različiti načini spajanja cijevi. Izbor metode uvelike ovisi o materijalu cjevovoda i njegove “zone odgovornosti”. Spajanje navojem preporučuje se koristiti na dijelovima dostupnima za periodički pregled.
Informacije o alternativnim načinima spajanja cijevi prikazane su u člancima:
- Vodovodne metode spajanja cijevi: pregled svih mogućih varijanti izvedbe
- Spajanje plastičnih cijevi s metalnim: analiza metoda i primjeri montažnih radova
- Spajanje bakrenih cijevi: upute i usporedba različitih montažnih tehnologija
- Urezivanje u cijev bez zavarivanja: tehnologija izvođenja zavarivačko-ureznih radova
Zaključci i koristan video na temu
Sve nijanse rezanja cijevnog navoja u jednom videu:
Znanje o izradi, uporabi i održavanju navojnih spojeva na cijevima uvijek je aktualno za svaku osobu koja se bavi domaćinstvom, vodoinstalacijama i drugim inženjerskim komunikacijama.
Bez tih informacija nije moguće kvalitetno izvoditi popravke, modernizirati sustave cjevovoda, niti jednostavno održavati rad kućanskih sustava.
Imate li što dodati ili imate pitanja o rezanju navoja na cijevima? Molimo, ostavite komentare na objavu, predlosite svoje načine i učinkovite alate za izradu navoja. Obrazac za kontakt nalazi se u donjem bloku.
 Tehnologija zavarivanja polipropilenskih cijevi vlastitim rukama: pregled metoda i nijansi
 Kako urediti kutiju za cijevi u WC-u: pregled najboljih načina za maskiranje vodovoda
 Kako sakriti cijevi u kupaonici: pregled najboljih načina maskiranja cjevovoda
 Spajanje plastičnih cijevi s metalnim: analiza najboljih načina i montažnih nijansi
 Urezivanje u cijev bez zavarivanja: pregled tehnologije izvođenja ureznih radova
 Rezanje cijevi pod kutom: prednosti i nedostaci različitih metoda + primjer izvođenja radova
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
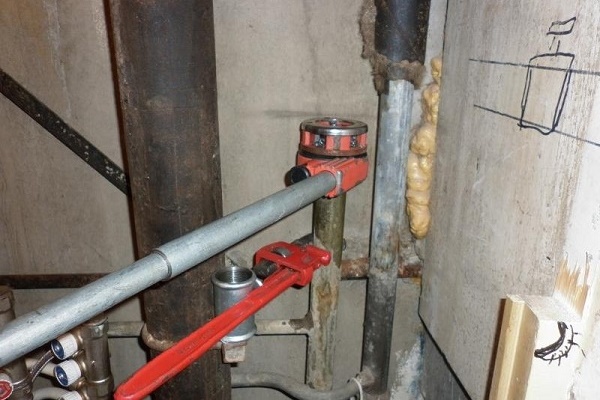
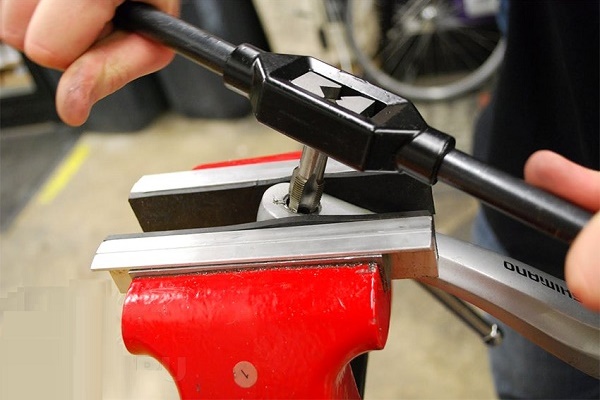
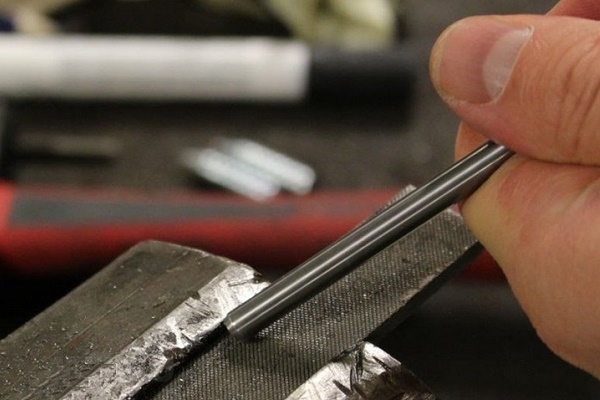
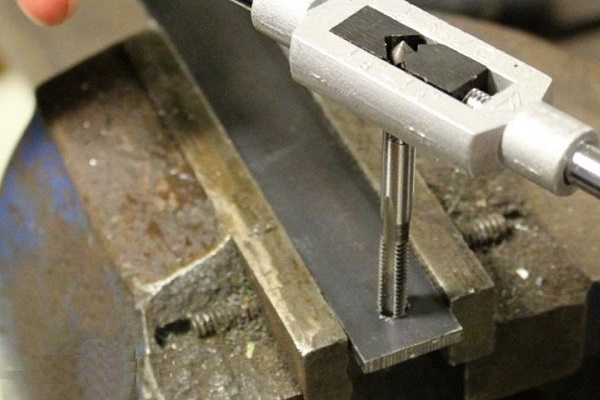
Navoj na cijevima izrađujem ručno, pomoću nareznica. Imam cjelovite (jednodijelne). U tome nema ništa složeno. Važno je imati vještine. Očistim cijev, stegnem je u škripac i uzmem okretač s odgovarajućom nareznicom. Rotacijskim pokretima postupno režem. Važno je urezati prva 2 zavoja, kasnije će iti lakše. To primjenjujem rijetko, a u većim razmjerima, naravno, treba rezati kluphom.
Kod mene je sve krajnje jednostavno. Cijev, škripac i nareznica. Smatram da nema nikakvog smisla plaćati za rezanje navoja, jer se sve napravi za jednu-dvije minute. Ako naravno nema vještina, onda se mogu kupiti i cijevi s već urezanim navojem, međutim “na licu mijesta” po duljini takve pripremke teško je odabrati, iskreno rečeno, gotovo nemoguće. Stoga svima preporučujem kupnju kompeta nareznica.
Važnu ulogu ima kvaliteta alata za rezanje. Kod sam kupio prvi kluph, dobio sam nareznice (kako se kasnije ispostavilo) odvratne kvalitete. Navoj se rezao s ogromnim poteškoćama, mazao sam raznim vrstama maziva (tekućim, plastičnim) – malo su pomagala. I, o sreće, jednom se slomila nareznica (kluph). Brzo sam kupio novu… I ispostavilo se – nekoliko mjeseci sam si trgao pupak.
Dobar učitelj je iskustvo, ali ipak je bolje prvo dobiti teoriju od stručne osobe. Ali ja nisam naišao na takvog.