Rezanje cijevi pod kutom: prednosti i nedostaci različitih metoda + primjer izvođenja radova

Cijevi su široko rasprostranjen građevinski materijal. Koriste se u montaži različitih sustava. Tijekom montaže događaju se situacije kada cijevi treba spojiti pod kutom. Tehnologija izvođenja takvih radova nije standardna, ali je potrebno znati o njoj.
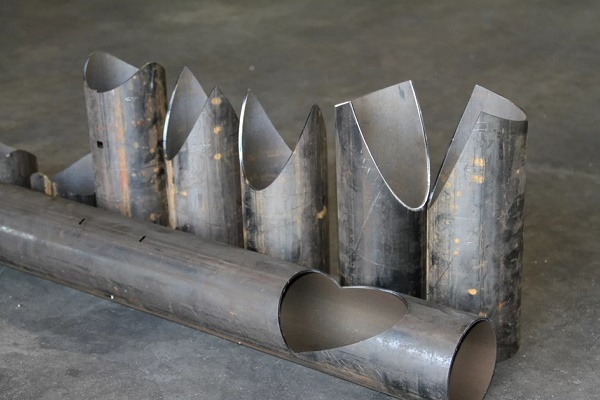
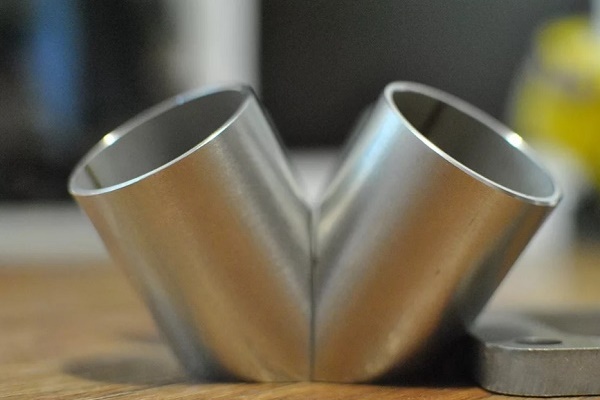
Za stvaranje složene konfiguracije spoja potrebno je rezanje cijevi pod kutom. Objasnit ćemo kako se izvode takve operacije i koje metode rezanja postoje.
Sadržaj članka:
Tehnike rezanja cijevi pod kutom
Razmatrajući tehnike rada – rezanje ravno ili pod kutom – treba uzeti u obzir različiti materijal proizvoda koji se obrađuju. Tako je cijevi izrađene od polipropilena ili tankog bakra lakše i jednostavnije rezati nego debelostijene čelične cijevi.
Plastični proizvodii malih promjera režu se pod željenim kutom pomoću posebnih škara. Pritom se kut može kontrolirati običnim kutomjerom. Rezanje polimernih cijevi također se izvodi običnom pilom za metal sa sitnim zubima.
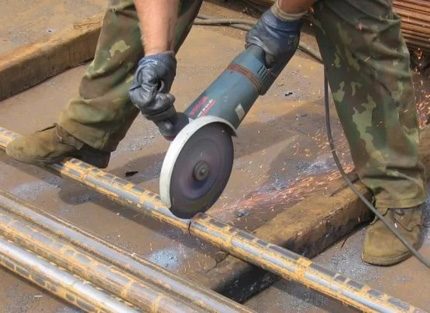
Najčešća potreba u montaži je rezanje vodovodnih, kanalizacijskih i ventilacijskih cijevi pod kutom od 45º.
Otkrijmo koji se alati mogu koristiti za rezanje pod različitim kutovima.
Papirnata šablona za cijev
Za relativno precizno rezanje može se primijeniti jednostavna metoda u kojoj običan list papira služi kao svojevrsni predložak. Na primjer, papir za pisač formata A4 dobro odgovara za izradu predloška.
Prethodno se list označi kao kvadrat pomoću ravnala. Veličina dijagonale kvadrata mora biti jednaka opsegu cijevi koju treba odrezati. Suvišni dijelovi lista se odrežu.
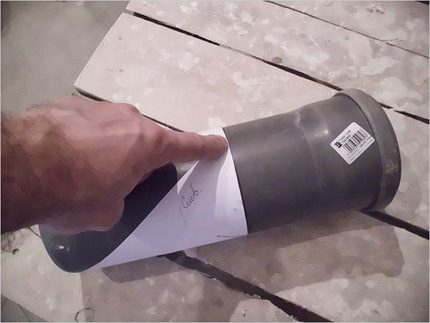
Dalje slijede sljedeći koraci:
- Savijte list po dijagonali, poravnavajući suprotne kutove.
- Dobiveni trokut okrenite tako da linija hipotenuze bude okomita na os cijevi.
- U tom položaju omotajte papir oko površine cijevi, poravnavajući krajnje točke hipotenuze.
- Markerom nanesite oznaku reza duž linije bilo koje katete trokuta.
- Odrežite cijev po označenoj liniji.
Ovom metodom vrlo je praktično označavati i rezati cijevi pod kutom od 45° u rasponu promjera od 32 do 63 mm. Radi veće udobnosti označavanja preporuča se koristiti debeli, ali mekan papir. Također se može koristiti paronit i slični materijali.
Kako pravilno odabrati rezač cijevi za plastične cijevi i kako ga primijeniti u praksi, detaljno je opisano u članku koji smo predložili.
Dobro izrađeni predlošci za figurativno rezanje cijevi omogućuju izvođenje rezova s izuzetno visokom preciznošću. Ipak, razmak između pripremljenih dijelova nije isključen. Kod spajanja metalnih cijevi on se “zatvara” zavarenim šavom, dok se kod spajanja plastičnih dijelova koristi specijalizirana žica za lemljenje.
Programi za izračun kutova rezanja
Tehnologija rezanja prema krojevima omogućuje dobivanje različitih kutova reza. No za oblikovanje kroja za kutove različite od 45º već će biti potrebno izvršiti matematičke proračune i na temelju izračunatih podataka izrezati predložak od papira ili sličnih materijala.
Istina, postoje računalni programi namijenjeni oslobađanju majstora od izvođenja proračuna. Takvi programi ispisuju kroj za rezanje cijevi na pisaču.
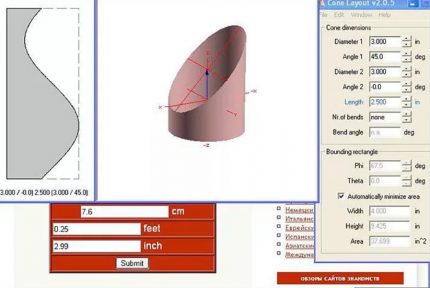
Jednostavan program za izračun, izrađen na temelju aplikacije MS Excel, omogućuje izračun i sastavljanje kroja za gotovo sve vrijednosti promjera cijevi i potrebnih kutova reza.
Sve što korisnik treba učiniti jest unijeti odgovarajuće vrijednosti u ćelije «Vanjski promjer» i «Kut reza». Na temelju tih parametara oblikovat će se kroj koji se može poslati na ispis.
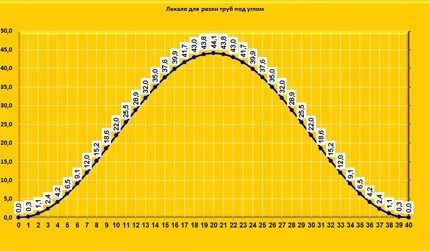
Nedostatak programa – ne uzima u obzir debljinu lista kroja, što dovodi do neznatnih netočnosti.
Mitra za rezanje cijevi
Postoji jednostavan alat, često korišten u kućanstvu, uglavnom za radove s drvetom. Naziva se miter kutija. Dakle, taj isti uređaj prikladan je za rezanje cijevi, i to pod različitim kutovima.
Miter kutija je dostupna u prodaji, ali po želji je uvijek možete napraviti sami i prilagoditi konstrukciju potrebnom promjeru cijevi:
- Uzmite drvenu dasku širine jednake promjeru cijevi, duljine 400-500 mm.
- Uzmite još dvije daske istih dimenzija, ali po širini uvećane za debljinu prve daske.
- Od tri daske sastavite konstrukciju u obliku preokrenutog slova «U», gdje je prva daska postavljena kao podnožje.
- U središnjem dijelu konstrukcije označite pravokutnik čije dvije stranice prolaze duž unutarnjih granica bočnih dasaka.
- Podijelite pravokutnik dijagonalama i duž linija dobivenih na gornjim rubovima bočnih dasaka napravite rezove prema dolje do podnožja.
Na taj način izrađuje se predložak za rezanje pod kutom od 45º. No uz pomoć kutomjera možete označiti gotovo bilo koji kut i napraviti rezove za rezanje cijevi za određeni kut.
Prednost miter kutije – alat je prikladan za višekratnu upotrebu. Rad s alatom dopušten je do takvog stupnja istrošenosti stijenki proreza dok one mogu osiguravati visoku točnost reza. Preporučuje se izrađivati stijenke alata od materijala veće čvrstoće od drveta.
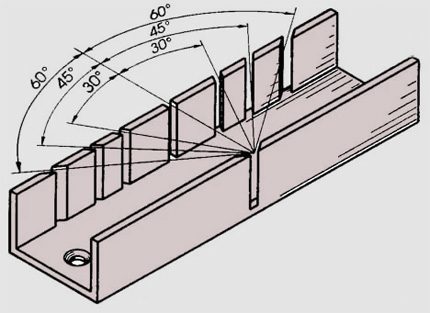
Prednosti ove metode su očite – jednostavnost, lakoća izrade alata (kutne kutije), ekonomičnost, svestranost. Nedostaci rada s ovom vrstom pribora – potreba prilagođavanja dimenzija kutne kutije promjeru cijevi za točan rez. To znači da će se za svaku cijev morati izraditi vlastiti alat.
Također, pomoću kutne kutije cijev se može rezati samo nožnom pilom za metal ili rezačem (za plastične proizvode). Za rad s debelostjenim metalnim cijevima koje se režu brusilicom ovaj alat nije prikladan.
Jednostavna oprema za rezanje
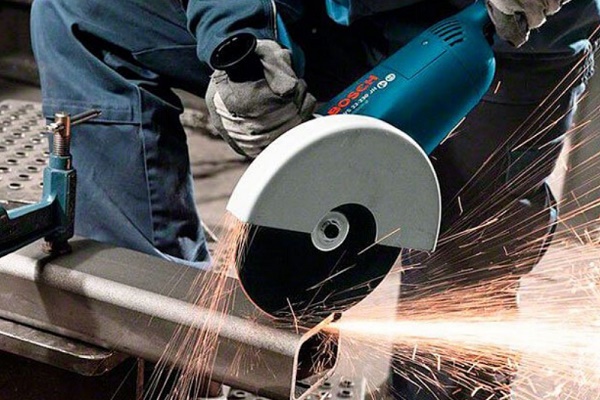
Metalne proizvode okruglog i pravokutnog oblika, s dovoljno debelim stijenkama, prikladno je rezati pod kutom pomoću jednostavne elektromehaničke naprave.
Rezni element ovog alata je rezačka ploča ili kružna pila, pričvršćeni na osovinu elektromotora. S druge strane, elektromotor s rezačem dio je cjelokupne naprave koja uključuje radni stol, njihajući nosač i steznicu.
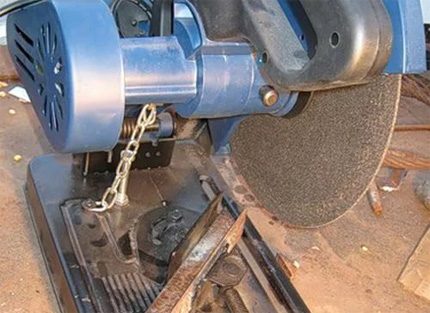
Za postavljanje cijevi pod željenim kutom i njezino naknadno pričvršćivanje koriste se obična steznica i dva metalna kuta. Jedan kuta (kratki) pričvršćen je za bazu okretnog mehanizma – njihala. Drugi kuta (dugi) je slobodan.
Postupak umetanja cijevi i rezanja:
- Postavite potreban kut reza okretnim mehanizmom (na primjer, pomoću ravnala i kutomjera).
- Fiksirajte pronađeni položaj priteznim vijcima.
- Umetnite cijev između kratkog i dugog kuta i pritisnite je vijkom stezaljke.
- Dovedite napon na elektromotor.
- Laganim pritiskom na disk rezača, režite cijev na željenom mjestu.
Prednosti ove metode su: brz rad, uredan rez, mogućnost obrade velikog broja cijevi u kratkom vremenskom razdoblju.
Nedostaci: ograničenja za upotrebu u kućnim uvjetima, povećana buka, rad sa cijevima samo malih i srednjih promjera. Osim toga, proces rezanja napravom se obavlja stacionarno na udaljenosti od mjesta ugradnje, što nije uvijek prihvatljivo.
Ako namjeravate kod kuće napraviti bakreni cjevovod, trebat će vam posebni rezači cijevi, s čijim pravilima odabira preporučujemo da se upoznate.
Nijanse rada s pravokutnim presjekom
Za izvođenje rezanja proizvoda pravokutnog presjeka preporučuje se unaprijed pripremiti šablonske odreske kuta. Lako ih je napraviti od metalnog kuta, prethodno ih označivši istim kutomjerom.
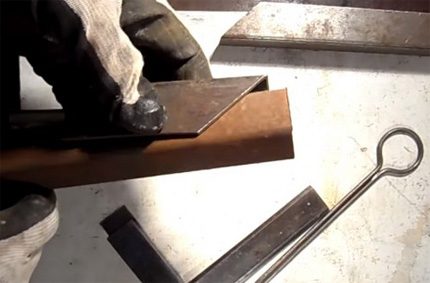
Označavanje se može izvesti za različite vrijednosti kutova. Za korištenje predloška u praksi, dovoljno ga je priložiti na pravokutnu cijev na željenom mjestu i označiti liniju reza. Zatim bilo kojim prikladnim alatom izvesti rez po označenoj liniji.
Uređaji za precizno rezanje
Među brendiranim uređajima koji bi se mogli koristiti u kućanstvu za izvođenje reza pod kutom, može se obratiti pažnja na opremu talijanske proizvodnje.
Tračni pileći stroj Mini Cut tvrtke «MASS» – malogabaritni uređaj s ručnim pritiskom, za rad ne samo s cijevima, već i s kutnicima, šipkama, profilnim elementima.
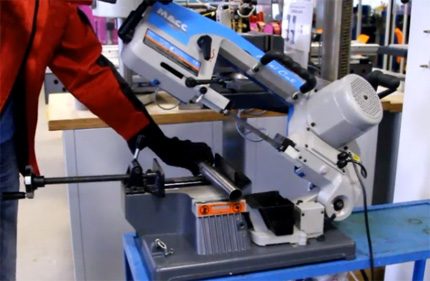
Na stroju se podržava postavljanje kuta rezanja od 0 do 45º. Postupak se izvodi pomoću tračnog lista brzinom od 45 povratnih kretnji u minuti. Uređaj je opremljen elektromotorom snage 370 W, koji se napaja iz kućne mreže. Maksimalni dopušteni promjer obrezane okrugle cijevi je 65 mm.
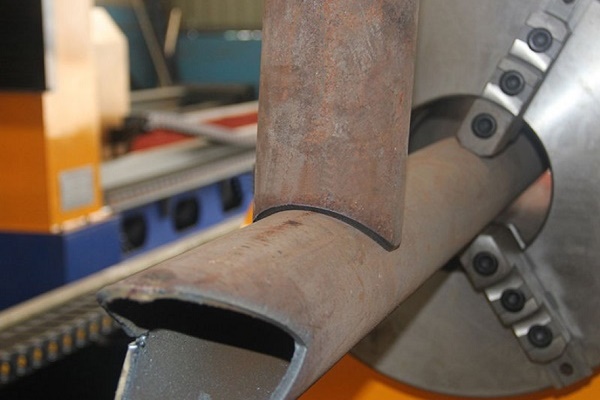
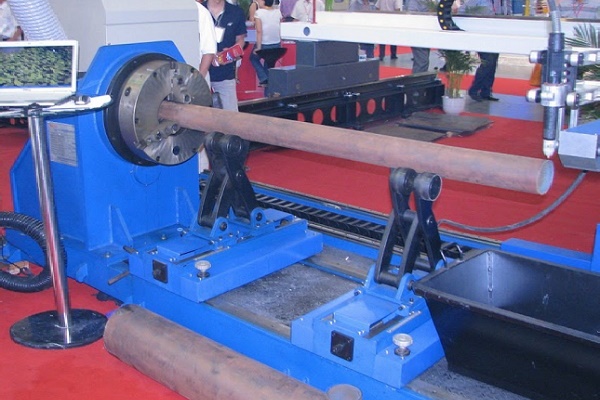
U industrijskim razmjerima za rezanje cijevi razvijene su brojne instalacije s elektromehaničkim i električnim pogonom. Tehnički složeni uređaji omogućuju s visokom preciznošću izvođenje toplinskog, kisikovog i plazma rezanja:
Industrijski modeli (na primjeru BSM)
Postoje posebni strojevi industrijske namjene za izvođenje preciznih operacija rezanja pod kutom. Dobar primjer: uređaji koji se proizvode pod brendom «BSM». Proizvođač strojeva je njemačka tvrtka Rexinger.
Doduše, strojevi serije «BSM» namijenjeni su isključivo za rad s polipropilenskim cijevima dovoljno velikih promjera. Podržava se obrada proizvoda tipa PP, PVC, PE, PVDF.
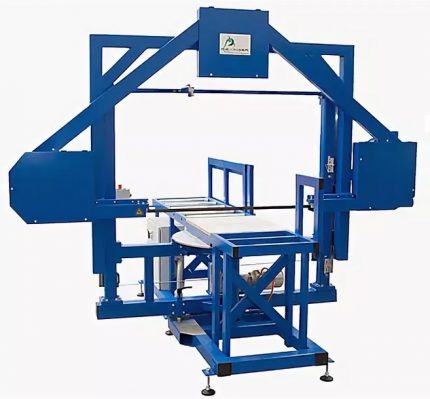
Rezni alat stroja je tračna pila, zahvaljujući kojoj se izvodi rez pod kutovima od 0 do 67,5º. Točnost procesa osigurava laserski prepoznavač rezanja.
Unatoč konfiguraciji uređaja za proizvode velikih promjera, može se koristiti poseban stol, pomoću kojeg se također uspješno režu cijevi malih promjera (50 – 200 mm), koje je lakše rezati pomoću rezača cijevi. Proizvodi se široka paleta modela uređaja «BSM».
Primjena termičkih metoda
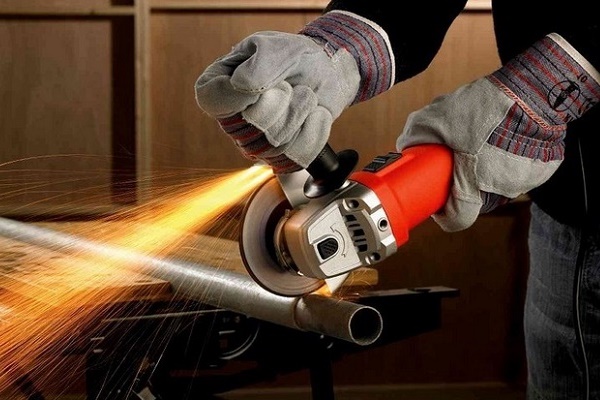
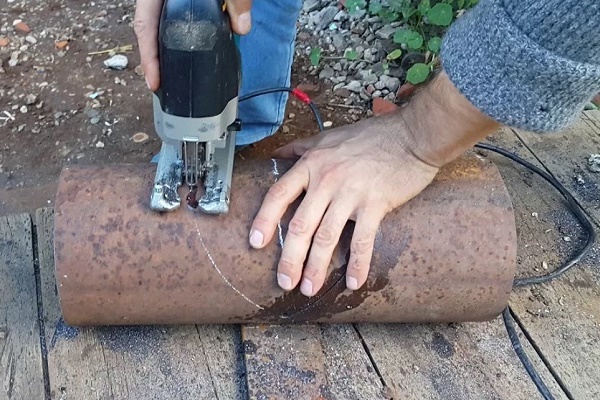
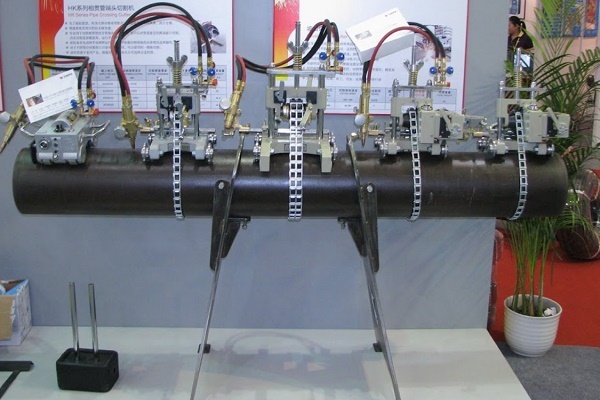
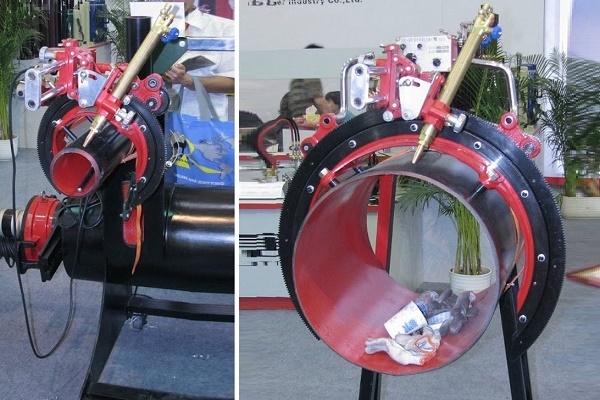
Osim mehaničkih metoda, često se koriste termičke metode, gdje kao instrument rade aparati za zavarivanje ili rezanje. Na primjer, autogeni plinski rezač ili obični aparat za zavarivanje (istosmjerne/izmjenične struje).
Pomoću takvih aparata za rezanje dostupne su debelostijene metalne cijevi. Međutim, izuzetno je teško metodom električnog zavarivanja ili plinskog autogena dobiti idealno ravan kvalitetan rez.
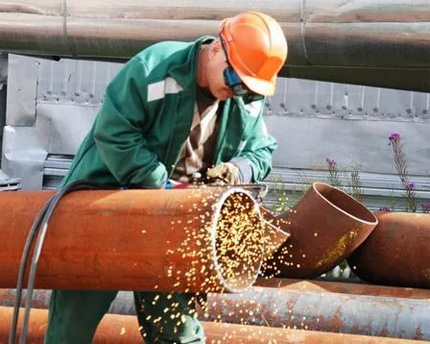
Tehnologija rezanja pomoću električnog zavarivanja i autogena raširena je posvuda. Metoda ne osigurava visoku točnost reza, ali kod montaže cijevi taj faktor često nije presudan.
Obično se nakon rezanja termičkom metodom proizvodi podvrgavaju dodatnoj obradi. Izravnava se linija reza, podešavaju se vrijednosti potrebnog kuta. Takav pristup je ekonomski neisplativ, jer ga prate dodatni troškovi mehaničke obrade.
U pravilu se termička metoda rezanja primjenjuje u industrijsko-proizvodnoj sferi. Doduše, komunalne službe također često prbjeagavaju takvoj metodi.
Termički rez se koristi i za rad s plastičnim materijalom. Postoje uređaji – termičke giljotine. Oštro tanko sječivo takvih aparata zagrijava se do visoke temperature, nakon čega se izvodi rez.
Termičke giljotine podržavaju rezanje pod kutom, i u tome je njihova prednost. Međutim, za rad s tvrđim materijalima od polivinil klorida, drva, drvenih iverica, ti se uređaji ne mogu koristiti.
Za rezanje metaloplastičnih cijevi potrebni su rezači cijevi, sposobni ravnomjerno podijeliti na dijelove proizvode s višeslojnom strukturom. Njihovim vrstama i načinima primjene posvećen je preporučeni članak.
Zaključci i koristan video na temu
U videu su prikazani proračuni i praktični rad za rezanje cijevi pod kutovima od 45° i 90°:
Za svaki pojedinačni slučaj montaže moguće je odabrati najprikladniji i najmanje skup način rezanja. Konkretan izbor ovisi o materijalu cijevi, njezinom promjeru i debljini stijenke.
Primjenom jednostavnih načina označavanja može se dobiti dovoljno točan kut pod kojim je potrebno odrezati obradak. Istodobno, korištenjem složene metode izračuna postoji mogućnost rezanja pod nestandardnim kutovima s visokom preciznošću.
Imate li korisnih informacija o temi članka? Imate li pitanja tijekom upoznavanja s materijalom ili ste uočili sporne točke? Pišite, molimo, komentare u bloku ispod.
 Presovanje metaloplastičnih cijevi: postupak i nijanse izvođenja radova
 Kako se izvodi savijanje metalnih cijevi: tehnološke pojedinosti izvođenja radova
 Pres-fitinzi za metaloplastične cijevi: vrste, oznake, namjena + primjer montažnih radova
 Lemljenje bakrenih cijevi: korak po korak pregled radova i praktični primjeri
 Zavarivanje polietilenskih cijevi: usporedba metoda + upute za montažu
 Zamjena cijevi u kupaonici: korak po korak vodič za izvođenje radova
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Dobrog načina nema nigdje, svugdje samo sranje! Pa što predstavlja presavijeni list u maramu, prislonjen na cijev… ludnica! Pokušao sam, od kartona, i kutnika od 45 stupnjeva, dobiti SAVRŠENU ovalnu liniju… Svi misle da misle… a rezultat – gnoj!
Pogledajte barem brojne videozapise na YouTubeu, svima uspijeva. Možda problem nije u načinu, već u izvedbi? Osim toga, treba shvatiti da je savršen rezultat ručno teško postići. Čak i u industriji postoji tolerancija do 0,5 stupnjeva.