Presovanje metaloplastičnih cijevi: postupak i nijanse izvođenja radova

Uspješna alternativa tradicionalnim čeličnim cijevima je tehnološki proizvod od metaloplastike. Posebnu popularnost stekla je u vodoinstalaterskoj sferi. Metaloplastika se koristi u montaži i popravku tlačnih komunikacija, beztlačnih krugova tople i hladne vodoopskrbe, te sustava grijanja.
U oblikovanju spojeva primjenjuje se jednostavan i pristupačan način – presovanje metaloplastičnih cijevi. Mi ćemo vam reći kako se izvodi ovaj rad, koji će alat trebati samostalnom vodoinstalateru za izgradnju ili obnovu sustava. Naše preporuke pomoći će postići najviši po kvaliteti rezultat.
Sadržaj članka:
Presovanje: pojam u širem smislu
Sam pojam «presovanje», primijenjen na metaloplastična crijeva, treba razmotriti u širem smislu riječi. Na primjer, pod presovanjem se često podrazumijevaju standardna ispitivanja koja se provode hidrauličkim ili pneumatskim načinom.
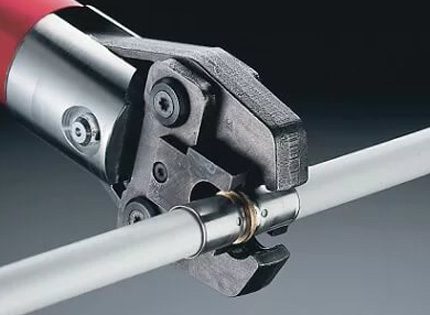
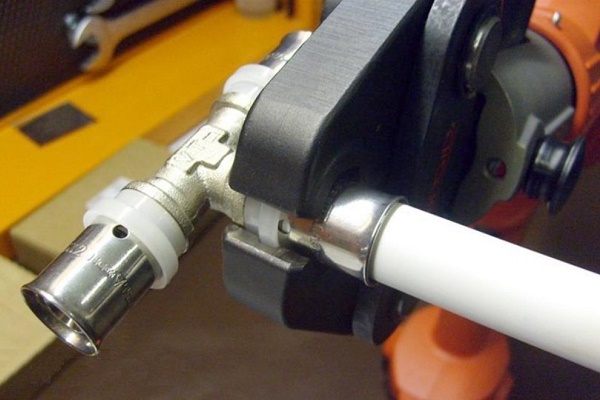
Ali suvremena praksa pokazuje da termin «presovanje» također sasvim logično odgovara i postupku spajanja fittinga i metaloplastične cijevi. Ova vrsta spajanja izvodi se tehnologijom silovitog stezanja uz primjenu posebnog alata (pres-kliješta).
Neovisno o uvjetima montaže i primijenjenim tehnologijama, izgradnja vodovodnih ili drugih komunikacija na bazi metaloplastičnih cijevi popraćena je ispitivanjima na nepropusnost i čvrstoću.
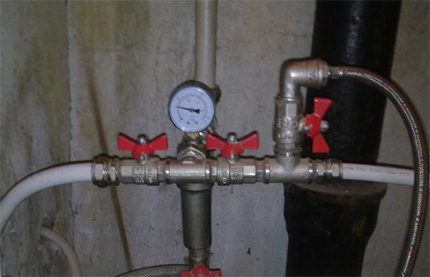
U pravilu, ispitni proces provodi se hidrauličkim načinom. Ali ne isključuje se mogućnost izvođenja ispitivanja pneumatskom metodom.
Načini presovanja metaloplastike
Hidraulički postupak uključuje punjenje metaloplastičnih cijevi vodom uz naknadno povećanje tlaka do zadanih vrijednosti. Ispitivanja mogu obuhvatiti cijelu montiranu magistralu ili samo pojedine njezine dijelove.
Pneumatski postupak uključuje korištenje komprimiranog zraka umjesto vode. Ova metoda tlačnog ispitivanja smatra se manje učinkovitom i opasnijom u usporedbi s hidrauličkom varijantom. I nije važno ispituju li se metalne cijevi ili metaloplastične.
Opcija #1: hidraulički
Proces se ništa ne razlikuje od standardne varijante koja se primjenjuje na čeličnim vodoopskrbnim magistralama. Jedina nijansa – radni tlakovi za plastične cijevi imaju manje vrijednosti nego što su prihvaćeni za metalne proizvode.
Sukladno tome, tlak ispitivanja izračunava se uzimajući u obzir standardne postavke radnog tlaka za plastiku prema formuli:
Ri = Rrp * 1,5,
U njoj Ri – tlak ispitivanja; Rrp – radni tlak plastične cijevi.
Temperatura vode unutar cjevovoda pritom se dopušta u rasponu pozitivnih vrijednosti 5 ̵1; 40 °C.
Tijek postupka:
- Pripremiti ispitivani dio (postaviti ventile, čepove).
- Postaviti 2 manometra na različitim točkama magistrale.
- Na gornjoj razini magistrale ugraditi odzračnik.
- Na donjoj razini magistrale priključiti vodenu pumpu.
- Napuniti magistralu dovodom vode od donje razine prema gornjoj.
- Otvoriti odzračnik kako bi se ispustio zrak iz sustava.
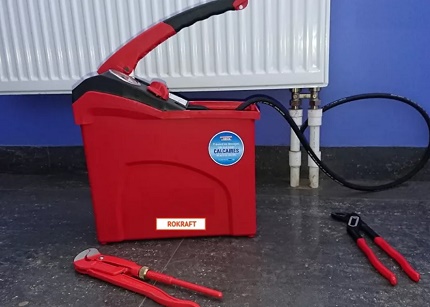
Unutar magistrale od metaloplastičnih cijevi tlak treba povećavati polagano, isključujući nagle skokove. Takve uvjete podizanja tlaka osigurava ručna hidraulička preša.
Do trenutka kada se vrijednost tlaka približi radnoj rzini, preporučuje se povremeno vizualno provjeravati mjesta mogućih propuštanja.
Takva mjesta obično su:
- spjevi 'cijev u cijevi';
- kontakt cjev i spojnice;
- mjesta postavjanja slavina i zatvarajućih čepova.
Povećanje taka unutar višjeslojnih plastičnih ciev do vrijednsti koja premašuje radni parametar za 1,5 puta dopušteno je samo kada u blizini ispitivane instalje nema ljudi.
Postavljeni ispitni tlaku nar cjevovoda potrebno je održavati određeno vrijeme. Za vodovodni sustav od višjeslojnih plastičnih cijevi namijenjenih kućnoj uporabi, prihvaćeno je minimalno vrijeme održavanja od pet minuta.
Tijekom prihvaćenog minimalnog vremena ispitivanja pad tlaka na mjestima postavljanja kontrolnih manometara nije dopušten. Kada se na kontrolnim uređajima primijeti smanjenje vrijednosti, takvo stanjeukazuje na nepotpunu nepropusnost sustava.
Potrebno je smaniti tlak na radnu vrijednost i temeljito provjeriti mjesta mogućih propuštanja na cjeloj dionici višjeslojnih plastičnih cijevi. Otkrivene nedostatke ukloniti i ponoviti postupak ispitvanja.
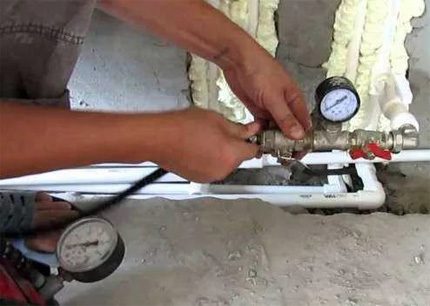
Ispitivanja nepropusnosti su uspješna ako su ispunjeni sljedeći uvjeti:
- vizualno nije uočeno propuštanje;
- vizualno nije uočeno pucanje stijenki cijevi;
- tijekom pet minuta nije zabilježena promjena tlaka na kontrolnim manometrima;
- nema vidljivih deformacija cjevovoda.
Međutim, potebno je pojasniti: ako vrijeme održavanja premaši interval od pet minuta, dopušten je blagi pad ispitnog tlaka zbog prirodne promjene temperature vode unutar višeslojnih plastičnih cijevi.
Opcija #2: pneumatski
U slučaju nemogućnosti provedbe hidrauličkog ispitvanja iz bilo kojeg razoga, dopuštena je alternativa – pneumatsko ispitvanje.
Metodika pneumatskih ispitvanja razlikuje se nešto drugačijim načinom provjere nepropusnosti, ali u cjelini gotovo ponavlja hidraulički način. Ova se tehnologija ne primjenjuje tak često na cijevima, ali za ispitvanje pojedinih uređaja, poput ekspanzijskih posuda, kotlova, izmjenjivača topline i sl., nalazi široku primjenu.
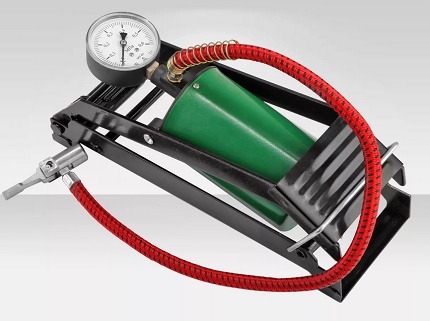
Za otkrivanje mjesta curjenja tjekom pneumatskog tlačnog ispitivanja, u pravilu se koristi otopina sapuna. Montirani vod se puni zrakom pod tlakom Ri = Rrp * 1,15, a mjesta potencijalnih curenja se prskaju otopinom sapuna. Izlazak zraka se utvrđuje prema pojavi mjehurića.
Takva metoda provjere omogućuje vizualno otkrivanje čak i neznatnih curjenja. No osobi koja provjerava prilično je teško pratiti prisutnost curjenja na mjestima koja su teško dostupna za vizualno promatranje.
Pneumatska metoda ispitivanja sasvim je prikladna za ispitivanje nepropusnosti spojeva metal-plastičnih cijevi s priključcima ili prema shemi „cijev u cijevi“. Međutim, kada je potrebno ispitati čvrsotoću sustava cjevovoda, ova metoda očito nije najbolja. U tom slučaju potrebno je obratiti se hidrauličkom ispitivanju.
Presovanje kao način spajanja
Praksa montaže metal-plastičnih cijevi obilježava se primjenom nekoliko načina prikladnih za izvođenje raznih spojeva:
- lemljenjem;
- maticni (navojni) spoj;
- stisni (prešani) spoj.
Posljednji od tri načina upravo predstavlja prešanje metal-plastične cijevi u području njezina spoja s priključkom.
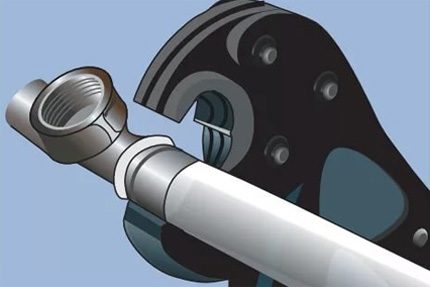
Metodika takvog prešanja odlikuje se jednostavnim radnjama dostupnim čak i neprofesionalnom vodoinstalateru. Jedina nijansa – za rad su potrebna takozvana prešna klješta – posean alat zahvaljujući kojem se stvara pouzdan stisni spoj.
U cjelini, za izvođenje radova primjenom metode stiskanja potreban je sljedeći set alata:
- rezač cijevi za metal-plastične cijevi;
- kalibrator, proširivač, obradjivač faske;
- prešna klješta.
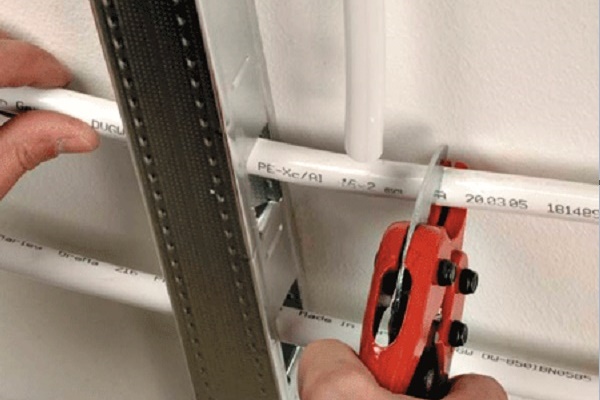
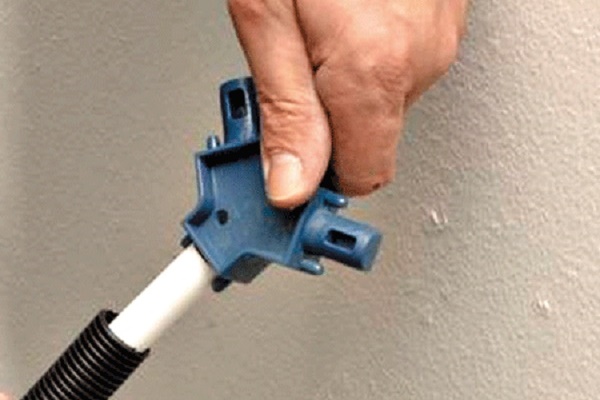
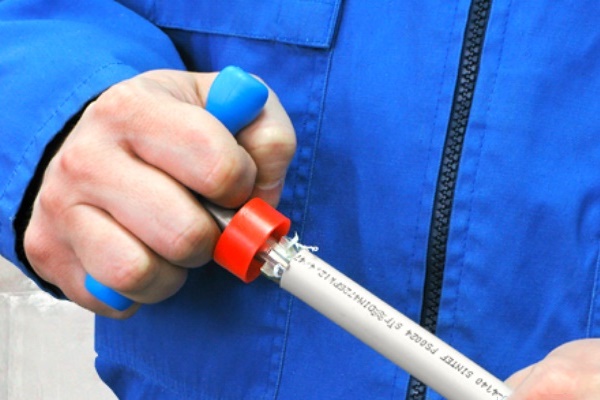
Rezačem cijevi izvodi se ravnomjerno odrezivanje na zadanu veličinu, bez deformacije cijevi i pod pravim kutom. Kalibratorom i obradjivačem faske priprema se završni dio metal-plastičnog rukavca za naknadno spajanje s priključkom.
Ponekad je za rad potreban i proširivač. Prešna klješta u procesu zauzimaju posebno mjesto. Upravo pomoću ovog alata izvodi se prešanje pripremljenog spoja.
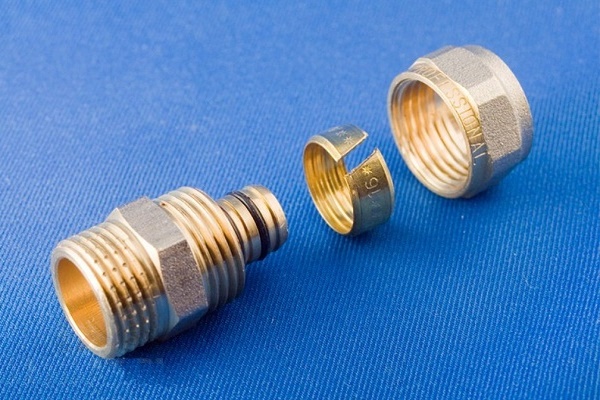
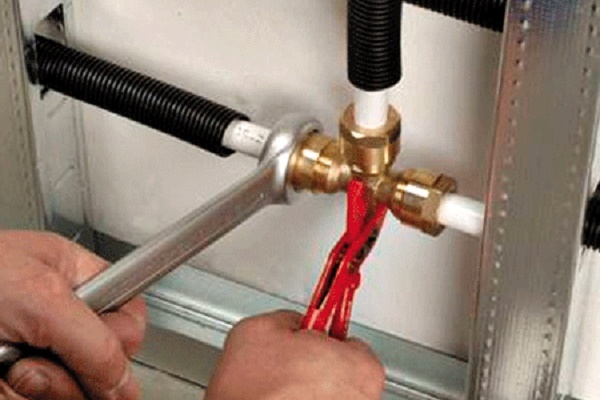
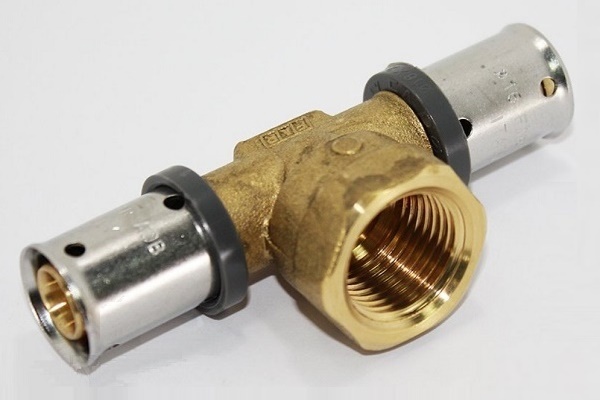
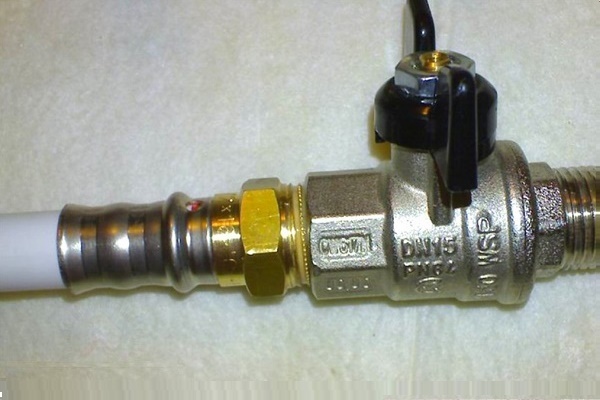
U montaži metal-plastičnih cjevovoda koriste se stisni (prešani) i kompresijski (isto navojni) priključci, a koraci njihove ugradnje u mnogočemu su slični:
Kako presovati metaloplastičnu cijev
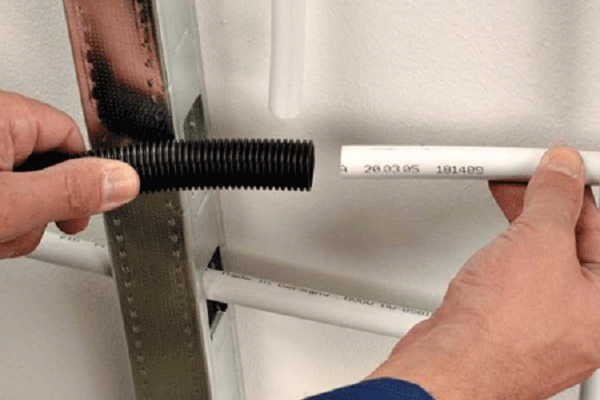
Postupak prešanja u dijelu spajanja metal-plastične cijevi s fitingom predviđa sljedeći slijed radnji:
- Rezanje metal-plastične cijevi na mjeru.
- Izvođenje kalibriranja njezinih krajnjih dijelova.
- Skidanje kosine po unutarnjem radijusu.
Zatim se postavlja prešna čahura na krajnji dio cijevi.
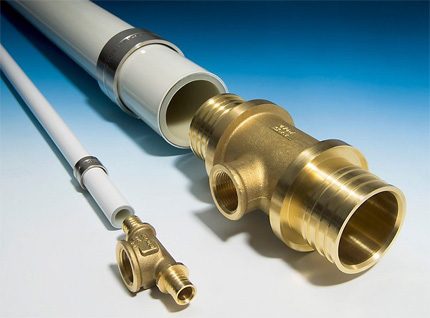
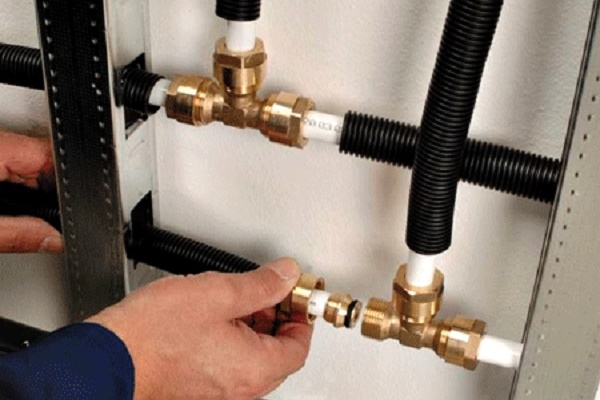
Nakon ovih radnji, unutar metal-plastične cijevi s kraja na kojem se nalazi prešna čahura, umeće se nastavni dio fitinga. Pomjeraju prešnu čahuru duž tijela cijevi i postavljaju je paralelno s nastavkom. Upute za rad s pres-fitingima pri montaži metal-plastičnog cjevovoda dane su ovdje, preporučujemo da se upoznate s korisnim informacijama.
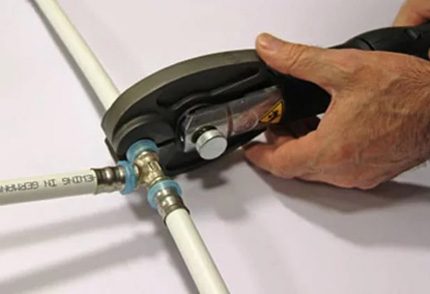
Na područje spoja postavljaju preš-kliješta, opremljena alatom koji odgovara promjeru obrađivanog cjevovoda. Stišću ručke alata do kraja.
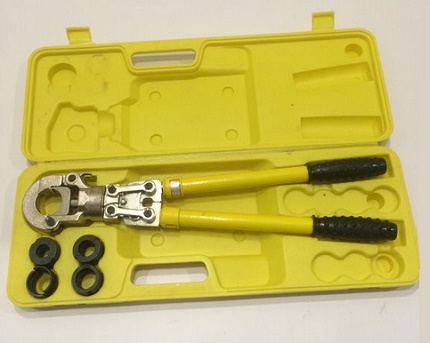
Takve radnje karakteristične su za izvođenje prešanja pomoću ručnog alata. U međuvremenu, osim ručnih prešanja, postoje električni, hidraulički i pneumatski uređaji.
Ove konstruktivne varijante obično se rijetko koriste u kućanstvu. Njihova je namjena industrijska i proizvodna sfera. Po konfiguraciji se također znatno razlikuju od ručnih modela.
Treba napomenuti neke značajke pri radu s preš-kleštima. Uvijek je dopušteno samo jednokratno prešanje. Ako iz nekog razloga nije uspjelo kvalitetno stisnuti prvi put, ne pokušavajte ponoviti radnju. Neispravno stiskanje treba ukloniti, a postupak prešanja izvesti ispočetka.
Prednosti i nedostaci stezanja
Ocjenjujući spoj metaloplastičnih cijevi izveden pomoću preš-klešta, ne možemo ne primijetiti prednosti i nedostatke.
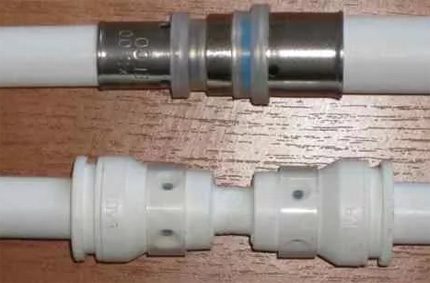
I jedni i drugi određuju uvjete u kojima će baš takav način biti prikladan.
Popis navedenih prednosti izgleda ovako:
- stvara se spoj koji ne zahtijeva održavanje;
- predviđen za visoke radne tlakove;
- visoka mehanička čvrstoća;
- dugi vijek trajanja;
- lagana, jednostavna i brza montaža.
S gledišta postojećih nedostataka stručnjaci također ističu neke čimbenike i obično ih povezuju s kriterijima održavanja ili montaže:
- stvara se nerastavljivi spoj;
- potreban je poseban alat (preš-klešta).
Nedostatak je i to što svaka pogreška u prešanju svodi sav rad na nulu.
Dodatno navedenim nedostacima može se dodati visoka cijena glavnog alata – preš-klešta.
Istina, ručni uređaj za kućne uvjete ima cijenu ne tako visoku kao automatske konstrukcije. Ali čak i u tom slučaju nije isplativo kupovati, jer je potreba za alatom zapravo jednokratna.
Zaključci i koristan video na temu
Iz videozapisa možete saznati kako raditi s preš-kleštima mehaničkog tipa, točnije – kako stiskati fitinze metaloplastičnih cijevi.
Montaža metaloplastičnih cijevi metodom prešanja preporučuje se izvoditi u uvjetima okoline s temperaturom ne nižom od +10 °C. Kupljeni materijal (cijevi) poželjno je držati u novim uvjetima najmanje 24 sata, a tek zatim započeti montažu.
Sastavljeni vodovodni sustav obvezno je ispitati na nepropusnost i čvrstoću pomoću hidrauličkih i pneumatskih ispitivanja.
Imate li iskustva u radu s metaloplastičnim cijevima i uređenju njihovih spojeva? Vladate li tehnološkim nijansama izvođenja ovog posla koje nisu obuhvaćene člankom? Pišite, molim, komentare u donjem obrascu, postavljajte pitanja, objavljujte fotografije.
 Pres-fitinzi za metaloplastične cijevi: vrste, oznake, namjena + primjer montažnih radova
 Rezanje cijevi pod kutom: prednosti i nedostaci različitih metoda + primjer izvođenja radova
 Kako se izvodi savijanje metalnih cijevi: tehnološke pojedinosti izvođenja radova
 Montaža metaloplastičnih cijevi vlastitim rukama: tehnologija spajanja i primjeri razvoda
 Zavarivanje polipropilenskih cijevi: pravila izvođenja radova i analiza mogućih pogrešaka
 Zamjena cijevi u kupaonici: korak po korak vodič za izvođenje radova
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
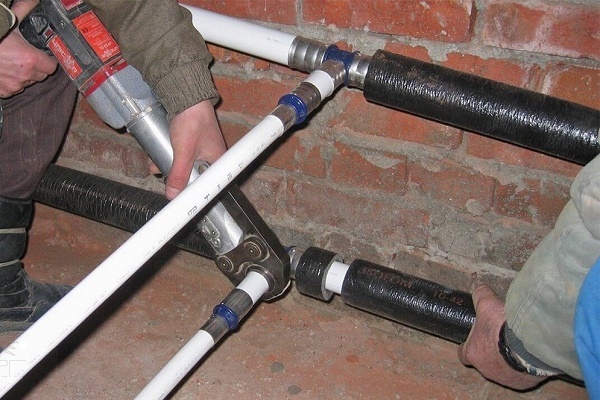
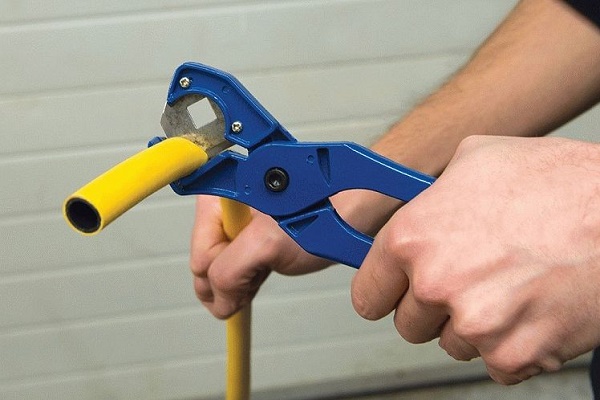
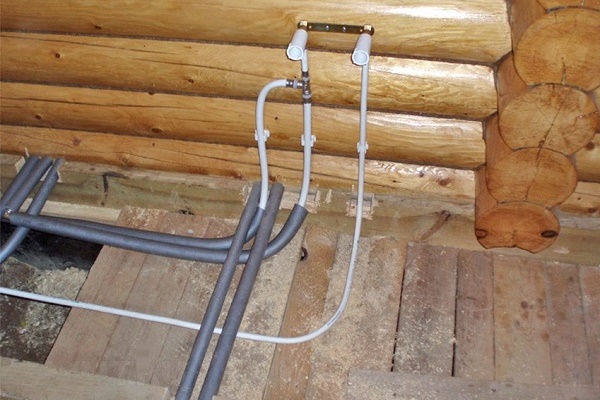
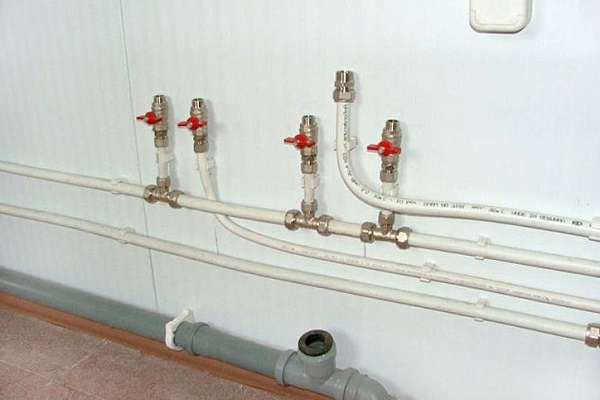
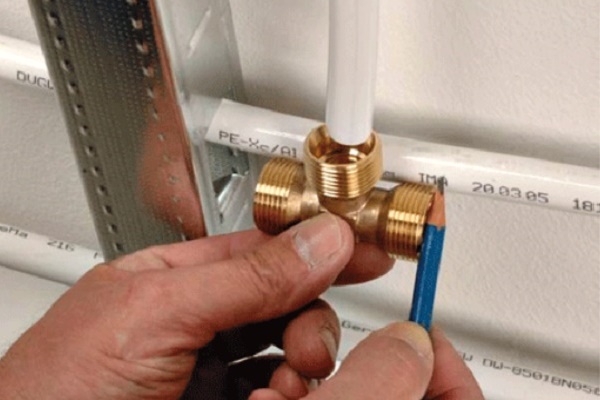
Uz prisutnost potrebnog alata (posebnog rezača za cijevi i preš-kliješta) izvođenje presovanja metaloplastičnih cijevi ne predstavlja velike probleme i prilično se jednostavno izvodi samostalno. Ako vam nešto nije jasno, dovoljno je pogledati nekoliko videa, kojih ima puno na internetu. Druga je stvar što alat nema svatko, a nije ni jeftin.
Da, i nema ih smisla kupovati ako se time profesionalno ne bavite. Ja sam ova preš-kliješta jednostavno uzeo u najam, sada ima mnogo tvrtki gdje se to može učiniti.
Pozdrav. Treba li prilikom izrade cijevi na mjestu reza skinuti fazu?