Zavarivanje polipropilenskih cijevi: pravila izvođenja radova i analiza mogućih pogrešaka

Mogućnost samostalnog sastavljanja cjevovoda – nesumnjiva prednost polipropilenskih proizvoda. Korištenjem praktičnog i laganog materijala možete sami izgraditi kanalizaciju, popraviti i modernizirati vodovod.
Glavno je razumjeti specifičnost spajanja montažnih elemenata. Složit ćete se, to je značajan dio posla koji osigurava nepropusnost cjevovoda i njegov besprijekoran rad.
Nudimo vam detaljno izložene informacije o tome kako se izvodi zavarivanje polipropilenskih cijevi, koja se oprema koristi, te navodimo najčešće pogreške početnika u zavarivanju.
Ponuđene informacije pomoći će vam izgraditi pouzdane komunikacije. Radi boljeg razumijevanja članak je dopunjen grafičkim prilozima i video vodičem.
Sadržaj članka:
Specifičnost zavarivanja cijevi od polipropilena
Proces zavarivanja odvija se zahvaljujući izraženim termoplastičnim svojstvima materijala. Polipropilen omekšava zagrijavanjem – poprima stanje slično plastelinu.
Opći opis tehnologije
Povratak materijala u uvjete normalne temperature dovodi do skrućivanja njegove strukture u normalno stanje. Ova svojstva postala su osnova tehnologije zavarivanja koja se stručno naziva – polifuzijsko zavarivanje.
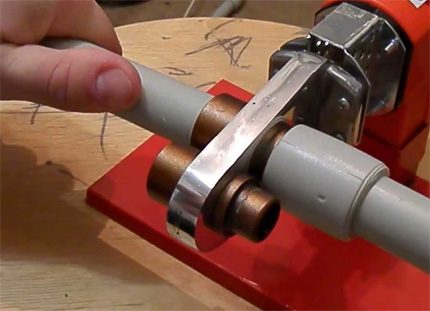
U praksi se primjenjuju dvije metode spajanja zavarenih dijelova:
- Spojnička.
- Izravna.
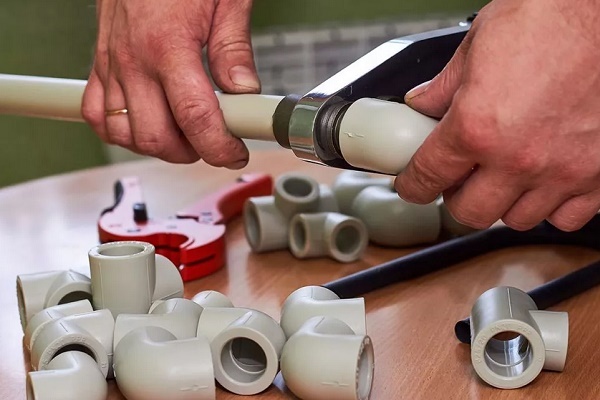
Spojnički način. Tehnika zavarivanja pokazuje kako se mogu zavariti polipropilenske cijevi, koristeći pritom oblikovani dio – spojnicu ili cijev većeg vanjskog promjera. Obično se na ovaj način izvodi zavarivanje plastičnih cijevi, čiji promjer ne prelazi 63 mm.
Princip zavarivanja dvaju dijelova u ovom se slučaju temelji na taljenju dijela cijevi na vanjskom opsegu i dijela spojnice na unutarnjem području. Zatim se oba dijela čvrsto sastave.
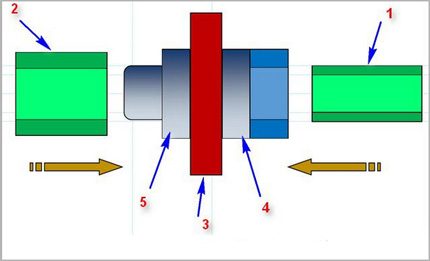
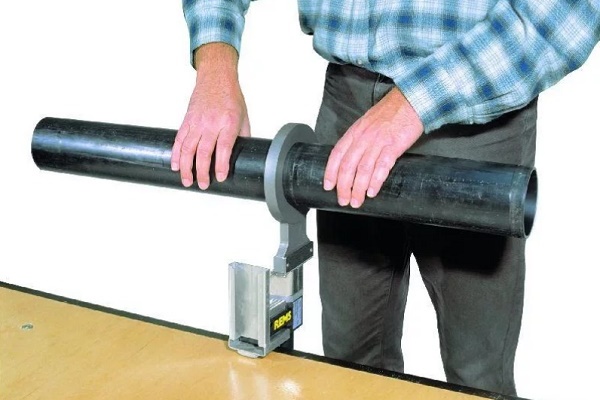
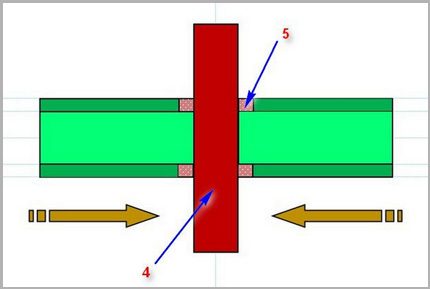
Izravni način. Metoda se temelji na istom principu taljenja malih dijelova plastičnih cijevi s naknadnim spajanjem. Ali u ovoj varijanti, spojni elementi su dvije cijevi istih promjera, a spajaju se čeonim površinama.
Ova, na prvi pogled, jednostavna metoda zavarivanja polipropilena zahtijeva visoku preciznost obrade mjesta spoja i točno poravnanje dvaju dijelova po osima tijekom njihova spajanja.
Uz navedene „vruće“ tehnologije prakticira se i metoda „hladnog“ zavarivanja. Ovdje se kao aktivni zavarivački sastojak koristi posebno otapalo koje može omekšati strukturu polipropilena. Međutim, ova metoda nije osobito popularna.
Strojevi za zavarivanje cijevi
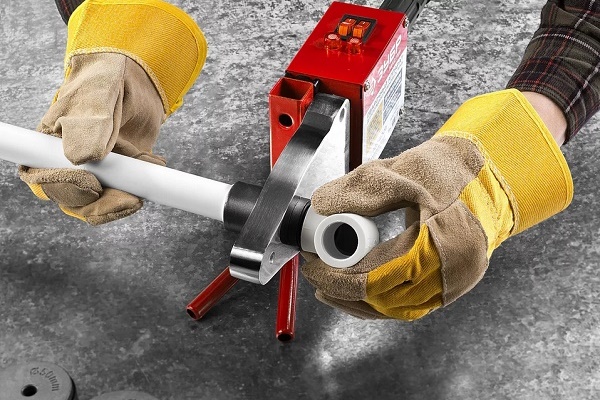
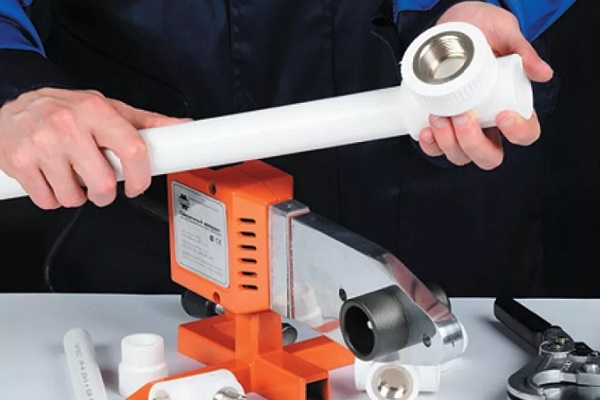
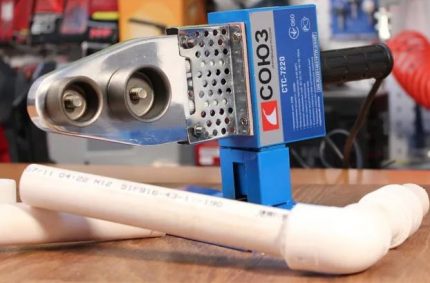
I spojnička i izravna metoda zahtijevaju zavarivanje plastičnih cijevi posebnim aparatima za zavarivanje. Konstrukcijski, tehnika zavarivanja nalikuje električnoj pegli.
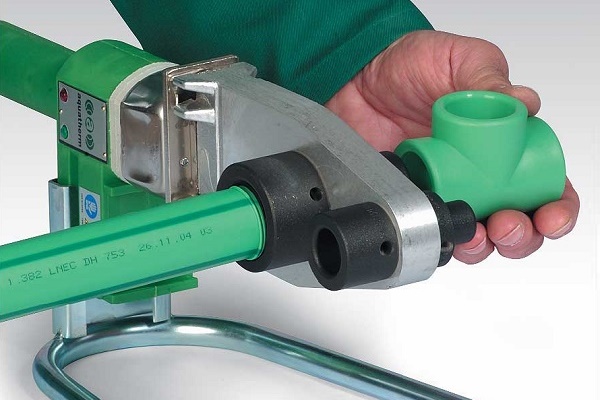
Osnova uređaja je masivni metalni grijaći element, na čiju se površinu postavljaju odvojivi nastavci – metalni kalupi različitih promjera. Takav se aparat za zavarivanje naziva peglom za zavarivanje.
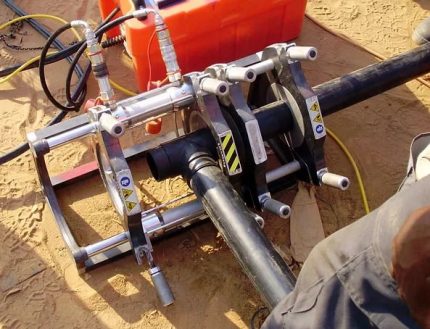
Za izvođenje čeonog zavarivanja, konstrukcije aparata za zavarivanje su složenije. Obično u sklopu takve opreme postoji ne samo grijaći element, već i sustav za centriranje dijelova koji se zavaruju.
U pravilu se oprema za izravno zavarivanje, kao i sama tehnologija, rijetko primjenjuju u kućanstvima. Prioritet korištenja – industrija.
Osim lemilica, majstoru će također trebati:
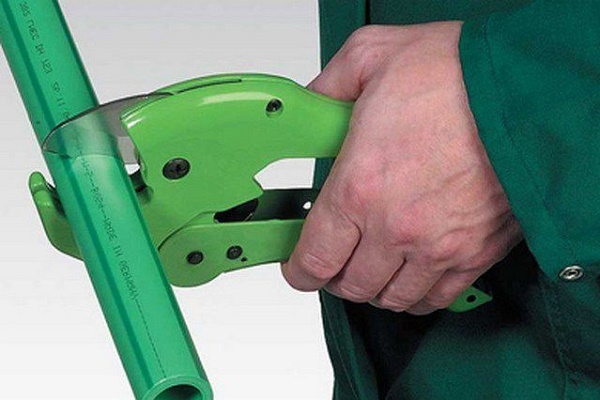
- škare – rezač cijevi za polipropilenske cijevi;
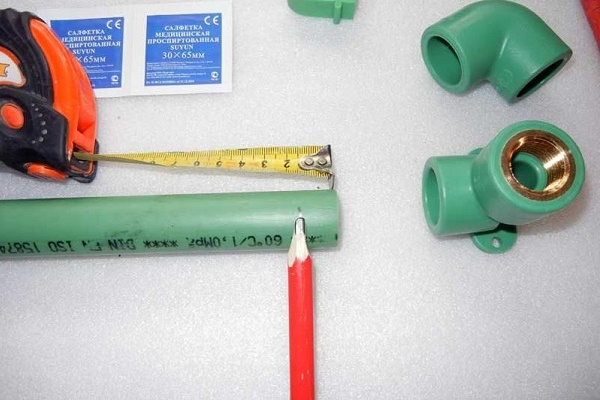
- građevinski metar;
- bravarski kutnik;
- skidač za armirane cijevi;
- marker ili olovka;
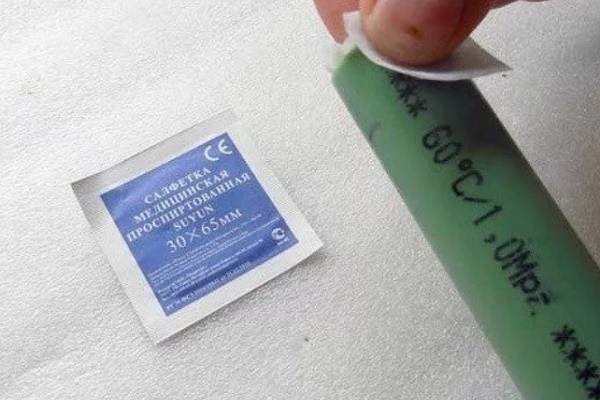
- sredstvo za odmašćivanje površina.
Budući da se radovi izvode na visokotemperaturnoj opremi, obavezno je nositi debele radne rukavice.
Postupak zavarivanja polipropilena
Važno upozorenje! Radovi na zavarivanju polimernih materijala moraju se provoditi u uvjetima dobre ventilacije prostorije. Kod zagrijavanja i taljenja polimera oslobađaju se toksične tvari koje u određenoj koncentraciji imaju ozbiljan utjecaj na ljudsko zdravlje.
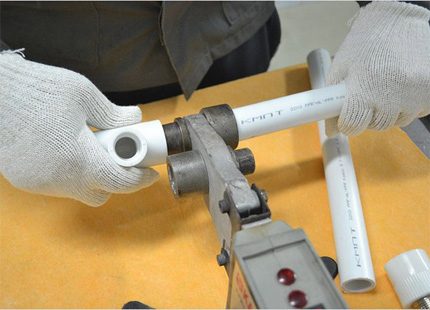
Najprije se morate pripremiti za rad:
- Na ploču grijača postavite nastavke potrebnog promjera.
- Regulator temperature lemljenja postavite na 260 ºC.
- Pripremite dijelove koji se spajaju – obilježite, skosite rubove, odmasite.
- Uključite postaju za lemljenje.
- Pričekajte da se postigne radna temperatura – uključivanje zelenog indikatora.
Dijelove koji se spajaju (cijev – spojnica) istovremeno navucite na nastavke postaje za lemljenje. Pri tome se polipropilenska cijev navlači na unutarnji dio jednog nastavka, a spojnica (ili utičnica oblikovanog dijela) na vanjsku površinu drugog nastavka.
Obično se krajevi cijevi umeću do granice prethodno označene linije, a spojnica se navlači do kraja. Dok polipropilenske dijelove držite na zagrijanim nastavcima, treba imati na umu važan detalj tehnologije – vrijeme držanja.
Ako je vrijeme držanja nedovoljno, postoji rizik od niskog stupnja difuzije materijala, što će utjecati na kvalitetu spoja. Ako se dijelovi predugo drže, velik je rizik deformacije strukture proizvoda. To može dovesti do pogoršanja kvalitete spoja.
Preporučuje Vam se korištenje tablice u kojoj je navedena optimalna vrijednost vremena za cijevi s različitim tehničkim parametrima.
Tablica vremena zavarivanja polipropilenskih cijevi
| Nazivni promjer cijevi, mm | Vrijeme zagrijavanja za optimalnu difuziju, sek | Vrijeme za zavarivanje dijelova, sek | Vrijeme za hlađenje dijelova, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
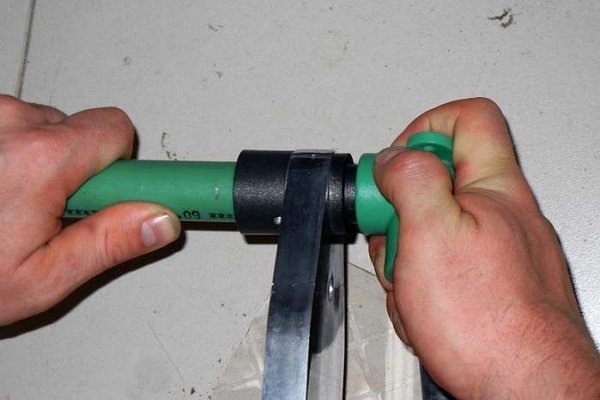
Nakon držanja dijelova na trnovima tijekom optimalnog vremenskog razdoblja, skidaju se i brzo spajaju zagrijanim dijelovima. Postupak spajanja mora se izvesti jasno, brzo (prema vremenu u tablici), uz održavanje osnog poravnanja dijelova koji se zavaruju.
Dopušteno je izvršiti manju korekciju po osima (unutar 1-2 sekunde), ali okretanje dijelova jednog u odnosu na drugi nije dopušteno.
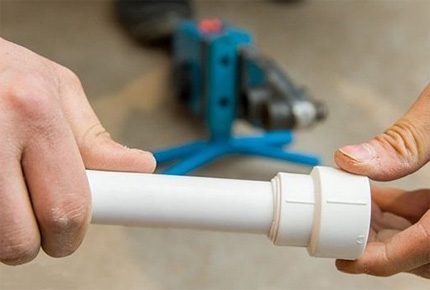
Navedeno vrijeme zavarivanja bilo kojih polipropilenskih cijevi može se prilagođavati ovisno o uvjetima izvođenja radova i pokazateljima materijala.
Na primjer, ako se montaža izvodi pri minusnim temperaturama okoliša, prirodno se navedene norme povećavaju do 50% od nominalne. Za svaki pojedinačni nestandardni uvjet vrijeme zagrijavanja odabire se metodom probnog zavarivanja.
Spajanje cijevi zavarivanjem s armiranjem
Razmotrimo kako pravilo zavariti armirane polipropilenske cijevi. Ovdje je obavezno uklanjanje zaštitnog materijala. Prisutnost armiranog sloja (aluminijske folije) u strukturi cijevi zahtijeva dodatno zagrijavanje. Ali to nije glavno.
Obično takvi proizvodi imaju povećani promjer i ne odgovaraju standardnim nastavcima lemilice. Potrebno ih je očistiti prije procesa zavarivanja. Iznimka su cijevi armirane staklenim vlaknima. One se zavaruju standardno.
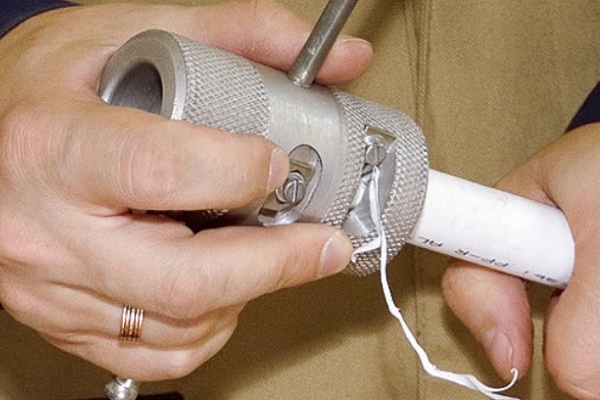
Uzimajući u obzir raznolikost tehnologija armiranja polipropilenskih cijevi, primjenjuju se različite metode obrade prije zavarivanja. Tradicionalno se za čišćenje koristi švercer.
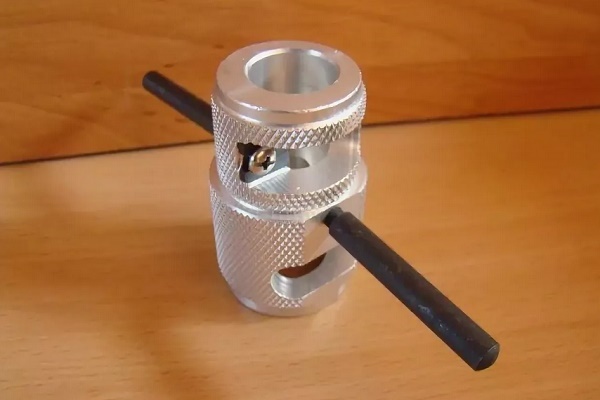
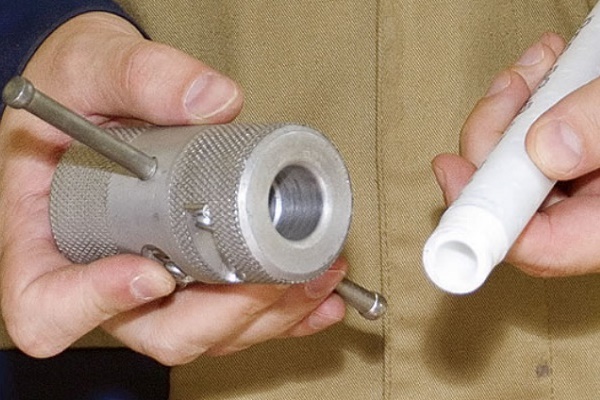
Takav naziv ima poseban pribor u obliku metalne čahure s noževima. Švercer se stavlja na krajnji dio cijevi koji se treba zavariti, te rotacijskim pokretima oko osi cijevi skida armirani sloj do čiste plastike.
Ako se armirani sloj nalazi u srednjem dijelu stijenke plastične cijevi, ovdje je za obradu razumnije primijeniti drugi alat – čeoni rezač za plastične cijevi.
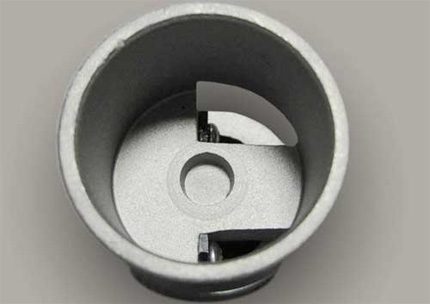
Pribor se malo razlikuje od skošenja, osim položaja i konstrukcije reznih elemenata. Nakon obrade čeonim rezačem, krajnji dio cijevi se poravnava s čelom, plus se na dubini od 2 mm po cijelom opsegu izrezuje dio armiranog sloja. Takva obrada omogućuje izvođenje lemljenja bez grešaka.
Utjecaj pogrešaka na kvalitetu zavarivanja
Polagane, pažljivo promišljene radnje – jamstvo su od pogrešaka koje mogu poništiti sav rad. Treba uzeti u obzir sve sitnice tehnologije lemljenja i ne odstupati od njih ni koraka.
Uobičajene pogreške koje rezultiraju neispravnim spojevima instalirane vodovodne mreže od polipropilena:
- Nije izvršeno čišćenje površine cijevi od masnog filma.
- Kut reza spojnih dijelova razlikuje se od vrijednosti 90º.
- Nepotpuno nalijeganje kraja cijevi unutar fittinga.
- Nedovoljno ili preveliko zagrijavanje dijelova koji se leme.
- Nepotpuno uklanjanje armiranog sloja s cijevi.
- Podešavanje položaja dijelova nakon stvrdnjavanja polimera.
Ponekad na materijalima visoke kvalitete pretjerano zagrijavanje ne daje vidljive vanjske nedostatke. Međutim, pritom se primjećuje unutarnja deformacija kada rastopljeni polipropilen zatvara unutarnji prolaz cijevi. Kasnije takav spoj gubi funkcionalnost – brzo se začepljuje i blokira protok vode.
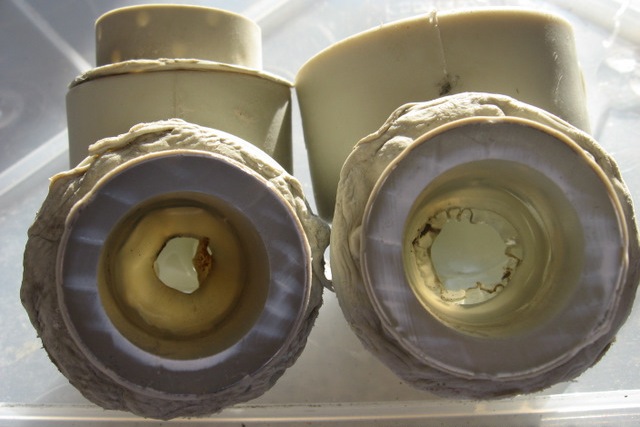
Ako se kut reza čeonih dijelova razlikuje od 90º, u trenutku spajanja dijelova krajevi cijevi liježu u kosoj ravnini. Stvara se neusklađenost dijelova koja postaje vidljiva kada je već montirana linija duga nekoliko metara.
Često se zbog toga mora ponovno izraditi cijeli spoj. Osobito u uvjetima polaganja cijevi u žljebovima.
Nekvalitetno odmašćivanje spojnih površina doprinosi stvaranju 'otoka odbacivanja'. U takvim točkama polifuziono zavarivanje uopće ne dolazi ili se događa djelomično.
Neko vrijeme cijevi s takvim nedostatkom rade, ali u bilo kojem trenutku može doći do puknuća. Također su česte pogreške povezane s nepotpunim nalijeganjem cijevi unutar fittinga.
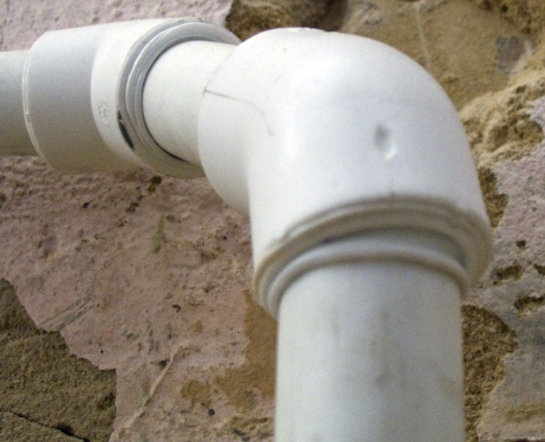
Sličan rezultat pokazuju spojevi izvedeni s nepotpunim čišćenjem ojačavajućeg sloja. U pravilu, cijev s ojačanjem postavlja se na vodovima visokog tlaka. Preostala aluminijska folija stvara u području zavarivanja zonu bez kontakta. Upravo na tom mjestu često dolazi do propuštanja.
Najgrublja pogreška jest pokušaj korekcije zavarenih elemenata okretanjem oko osi jedan u odnosu na drugi. Takve radnje oštro smanjuju učinak polifuzijskog zavarivanja.
Ipak, na pojedinim točkama zavarivanje se stvara i dobiva se takozvana «prihvatna veza». Pri maloj sili na raskid «prihvatna veza» drži spoj. Međutim, čim se spoj stavi pod tlak, zavarivanje se odmah raspada.
Dodatne informacije o zavarivanju polipropilenskih cijevi predstavljene su u ovom članku.
Zaključci i koristan video na temu
Kod profesionalaca uvijek se ima što naučiti. Kako raditi s polipropilenom, može se vidjeti u sljedećem videu:
Montirati cjevovode od polimera putem njihova zavarivanja „na vruće“ – prikladna je i popularna metoda. Uspješno se primjenjuje u uvjetima montaže komunikacija, uključujući na kućnoj razini.
Ovom metodom zavarivanja mogu se koristiti ljudi bez stečenog iskustva. Glavno je ispravno razumjeti tehnologiju i osigurati njezino točno izvršenje. A tehnološku opremu može se kupiti ili uzeti u najam.
Imate li iskustva sa zavarivanjem polipropilenskih cijevi? Molimo, podijelite informacije s našim čitateljima. Ostavljati komentare i postavljati pitanja o temi možete u obrascu koji se nalazi ispod.
 Lemljenje bakrenih cijevi: korak po korak pregled radova i praktični primjeri
 Zamjena cijevi u WC-u od A do Ž: projektiranje, odabir građevinskog materijala, montažni radovi + analiza pogrešaka
 Montaža polipropilenskih cijevi vlastitim rukama: tehnologija rada s PP cjevovodom
 Tehnologija zavarivanja polipropilenskih cijevi vlastitim rukama: pregled metoda i nijansi
 Aparat za zavarivanje polipropilenskih cijevi: klasifikacija, rangiranje najboljih + savjeti za odabir
 Vodovodne metode spajanja cijevi: pregled svih mogućih varijanti izvedbe
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi