Tehnologija zavarivanja polipropilenskih cijevi vlastitim rukama: pregled metoda i nijansi

Želite popraviti ili zamijeniti instalacije od polimernih cijevi? Složite se da nije loše uštedjeti na pozivu majstora, te samostalno izvesti montažu novog cjevovoda. Ali ne znate kako spojiti pojedine elemente sustava međusobno i što će vam za to trebati.
U članku koji vam predstavljamo detaljno je opisana tehnologija zavarivanja polipropilenskih cijevi – vlastitim rukama moći će ih spojiti svaki početnik vodoinstalater. Reći ćemo vam što treba uzeti u obzir, kako koristiti lemilicu za spajanje plastičnih elemenata. Savjetovat ćemo u kojim se slučajevima primjenjuju druge metode.
U pomoć početniku majstoru odabrali smo detaljne videozapise koji prikazuju postupak izvođenja zavarivanja polipropilena korak po korak, te fotoilustracije.
Sadržaj članka:
Cijevi i pomoćni elementi za montažu
Jedna od neospornih prednosti polimernih cijevi je jednostavnost montaže.
Montažu elemenata moguće je izvesti gotovo svugdje: postavljati ih otvoreno na zidove ili skriveno ispod poda.
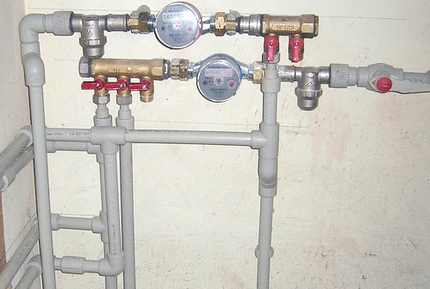
Polimerne cijevi proizvode se u promjerima od 20 do 110 mm. Za kućne potrebe najčešće se koriste proizvodi veličine 20/25/32/40 mm. Područje primjene određuje vrijednost nazivnog tlaka materijala.
U oznaci se označava slovima «PN»:
- PN 10 – odabire se za opremanje hladnog vodoopskrbe.
- PN 16 – koristi se za hladnu vodu, ali s većim tlakom, te za opremanje sustava «topli pod».
- PN 20 – proizvodi čiji je jedini ograničavajući čimbenik temperaturni režim tekućina koje se kroz njih transportiraju. On ne smije prelaziti 75 °C.
- PN 25 – univerzalni proizvodi koji se koriste za opremanje i «hladnih» i «vrućih» sustava, čija temperatura doseže 90 °C.
U prodaji se mogu naći polimerni proizvodi opremljeni dodatnom armiranjem.
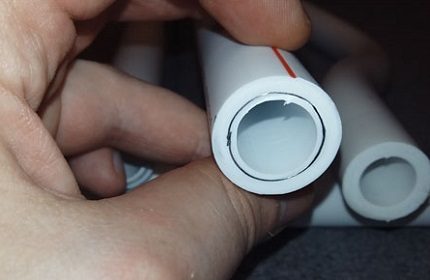
Glavna značajka polimernih cijevi je nemogućnost njihovog savijanja.
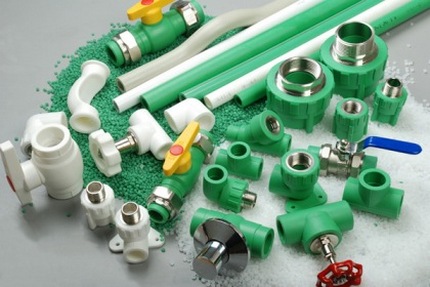
Stoga se sve promjene putanje položenog cjevovoda izvode isključivo od ravnih dijelova, međusobno povezanih pomoćnim fiting elementima:
- križnice – za mogućnost grananja glavnog toka;
- trojnici – razdjelnici tokova;
- spojke – za spajanje cijevi na ravnom dijelu;
- koljena – za promjenu smjera cjevovoda.
Fitingi mogu biti opremljeni utopljenim metalnim navojem, koji omogućuje spajanje polimernog cjevovoda s metalnim elementima.
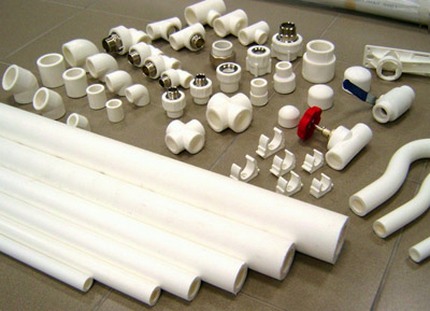
Pri odabiru pomoćnih elemenata treba uzeti u obzir dva parametra: unutarnji presjek proizvoda i debljinu njihovih stijenki. Ovi parametri moraju odgovarati tehničkim karakteristikama korištenih polipropilenskih cijevi.
Načini spajanja polimernih cijevi
Pri spajanju cijevi izrađenih od polimernih materijala, ovisno o uvjetima montaže, primjenjuje se jedan od dva načina:
- Zavarivanje – podrazumijeva zagrijavanje i spajanje rastaljenih krajeva elemenata.
- Bez zavarivanja – podrazumijeva spajanje cijevi pomoću kompresijskih fitinga ili putem takozvanog 'hladnog' zavarivanja.
Drugi način montaže je pogodan jer za njegovu provedbu nije potrebno koristiti posebnu opremu. Svi radovi mogu se izvesti jednostavnim alatom – steznim ključem.
Polipropilenska cijev s debljinom stijenke većom od 4 mm i promjerom većim od 50 mm spaja se metodom sučeljnog zavarivanja:
Alati za spajanje
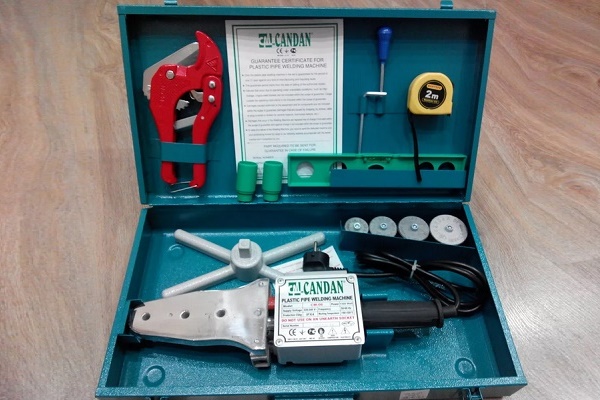
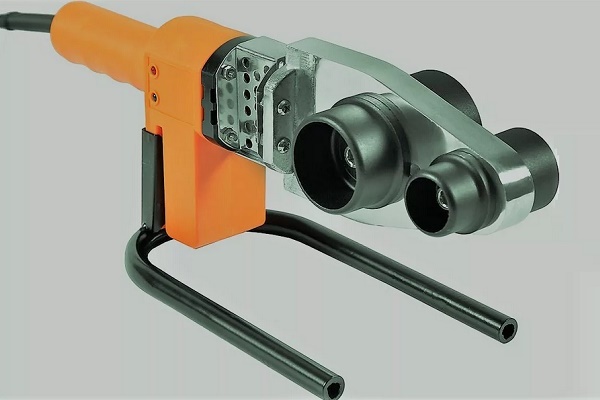
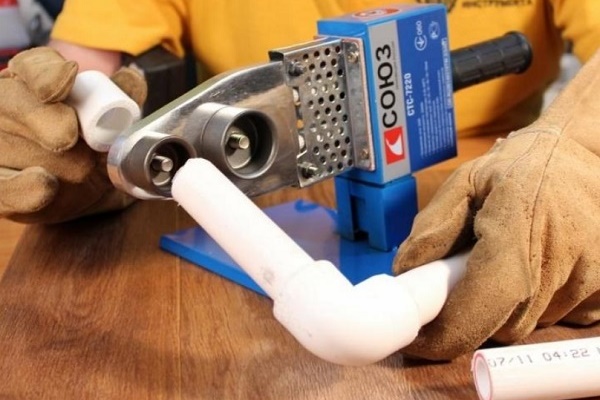
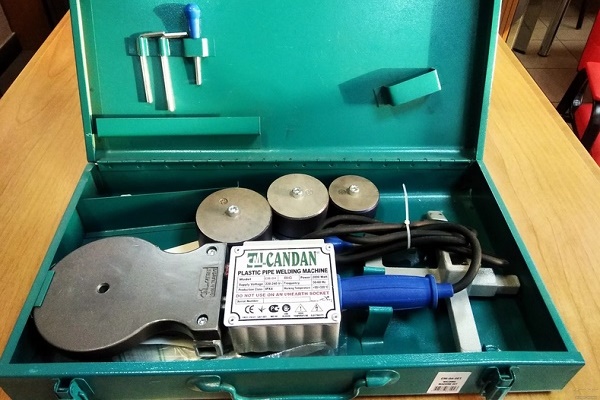
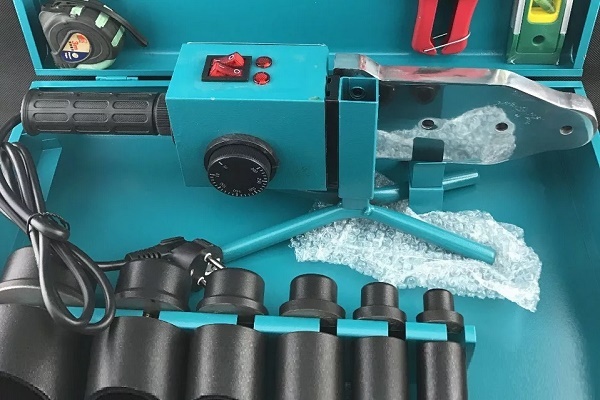
Glavni alat koji se koristi za spajanje plastičnih cijevi je pegla za zavarivanje. To je neka vrsta lemilice koja radi na mrežni napon od 220 V. Princip rada uređaja prilično je jednostavan. Ulogu grijaćeg elementa pegle obavlja zavarivački grijač smješten u metalno kućište.
On zagrijava ploču do zadane temperature, koja potom zagrijava nastavke. Za održavanje optimalne temperature nastavaka zadužen je termoregulator. Lemljenju i tipičnim pogreškama koje se javljaju pri spajanju polipropilenskih cijevi posvećen je sljedeći članak, koji preporučujemo pročitati.
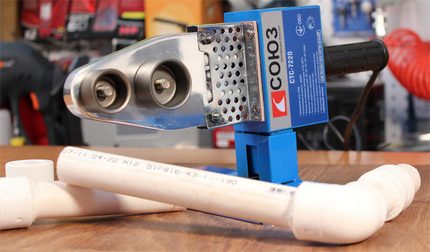
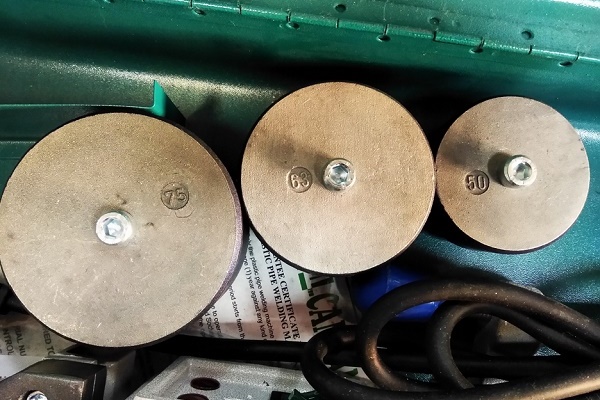
Uz peglu dolaze grijaći nastavci standardnih veličina. Zagrijavajući se do određene temperature, oni omekšavaju propilen do viskoznosti koja osigurava nepropusni spoj elemenata.
Nastavci se odabiru ovisno o promjeru cijevi koje se koriste:
- 20. veličina – za cijevi promjera pola inča;
- 25. – za elemente promjera 0,75 inča;
- 40. – za elemente promjera 1,25 inča.
Budući da je cijena takvog zavarivačkog aparata prilično visoka, a koristi se ne tako često, nema smisla kupovati ga. Alat je bolje uzeti na dan-dva u najam.
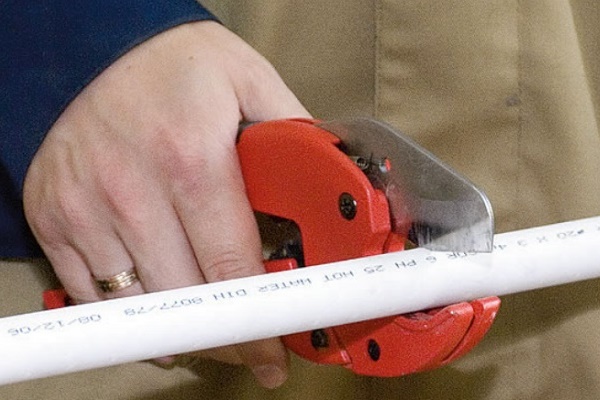
Za kvalitetno rezanje i pripremu zavarenih dijelova najbolje je koristiti poseban alat namijenjen za to – rezač cijevi. Pomoću njega može se dobiti ravan, gladak i lijep rez.
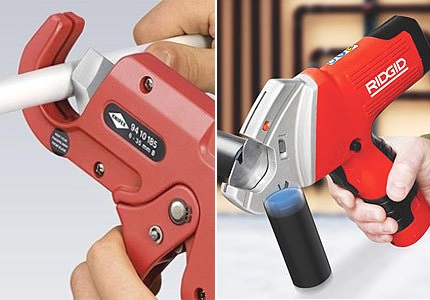
U nedostatku rezača cijevi, rad se može obaviti brusilicom ili pilom za metal. Jedino što na mjestu reza nakon takvih alata ostaje resa. No nju nije teško ukloniti očistivši je trakom brusnog papira.
Osim osnovnih alata, za izvođenje radova također će biti potrebno:
- kutnik;
- građevinska mjerna vrpca;
- obična olovka ili marker.
Planirajući spajati cijevi metodom "hladnog" zavarivanja, potrebno je unaprijed nabaviti termoaktivno ljepilo izrađeno na bazi poliesterske ili epoksidne smole, ili pak njegov termoplastični analog, proizveden na bazi kaučuka.
Glavne faze tehnologije zavarivanja
Ključni uvjeti uspješne montaže vodovodnog ili sustava grijanja od polimera su temeljit izračun potrebnog materijala i stručno izvedeno zavarivanje elemenata.
Faza #1 — proračun materijala i komponenti
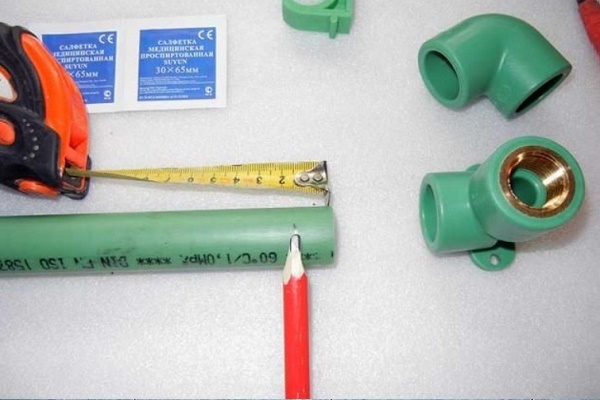
Kako biste si olakšali rad i time smanjili pogreške pri montaži, prvo je potrebno nacrtati shemu budućeg sustava, označivši broj zavoja i grananja. Pri izračunu količine cijevi svakoj duljini segmenata treba dodati 25-40 mm, koji se troše na 'zavar'.
Ako još niste zavarivali polipropilenske cijevi, iskusni stručnjaci preporučuju da nabavite nekoliko komada cijevi za prethodnu vježbu. Takvi troškovi će biti jeftini i omogućiti će izbjegavanje grubih pogrešaka pri montaži sustava.
Značajka polipropilenskih cijevi je povećanje koeficijenta linearnog širenja pod utjecajem visokih temperatura.
Kao rezultat: pri zagrijavanju ili povećanju tlaka unutar sustava, cijevi se izdužuju i s vremenom počinju visjeti. Kako bi se spriječila ta pojava, pri polaganju dionica duljine preko 4-5 metara bit će potrebno koristiti i kompenzatore.
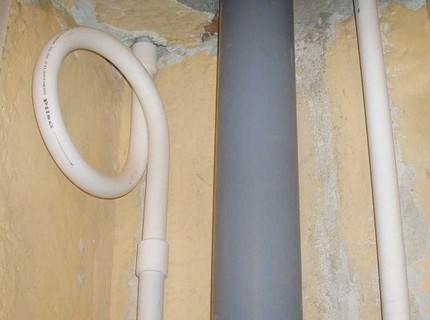
Kompenzatori se ugrađuju i na vodoravne i na vertikalne dionice, montirajući ih između dvije nepomične podpore. Po potrebi se mogu nabaviti i kompenzatori posebne modifikacije, koji mogu ukloniti linearno širenje na kutnim savijima cjevovoda.
Saznajmo kako pravilno zavarivati polipropilenske cijevi kako na mjestima spojeva ne bi bilo curenja.
Faza #2 — zavarivanje elemenata cjevovoda
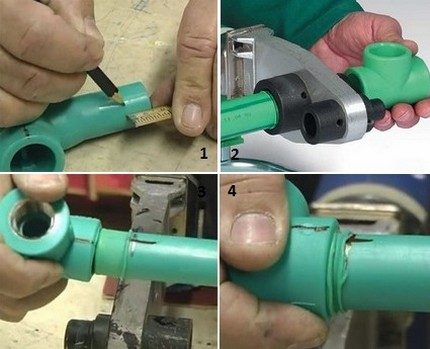
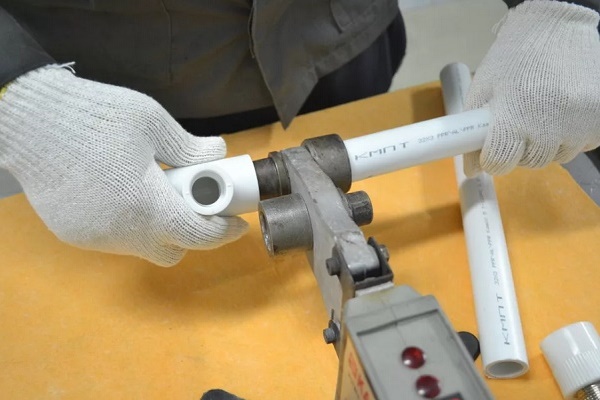
Ukratko, bit tehnologije zavarivanja polipropilenskih cijevi je u tome da se pod utjecajem visoke temperature krajevi elemenata koji se spajaju zagrijavaju i čvrstim pritiskom jedan uz drugog spajaju.
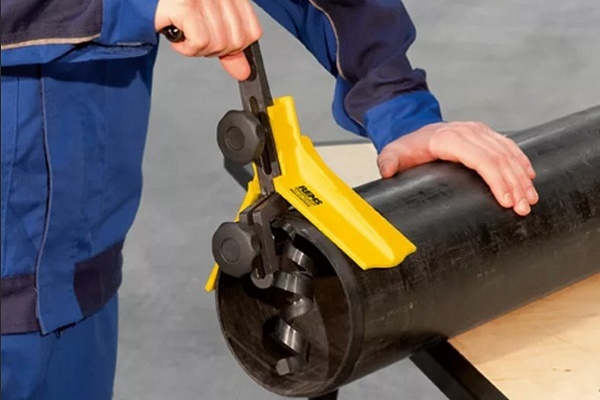
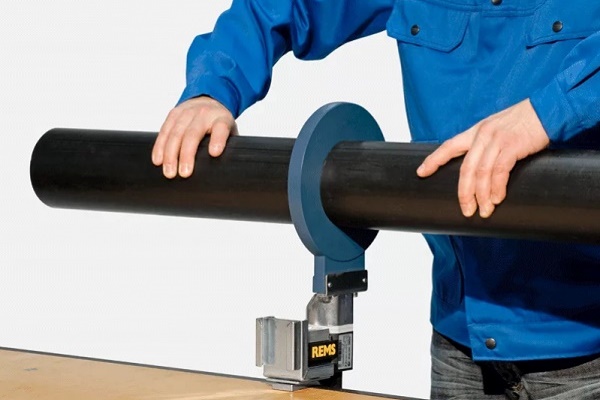
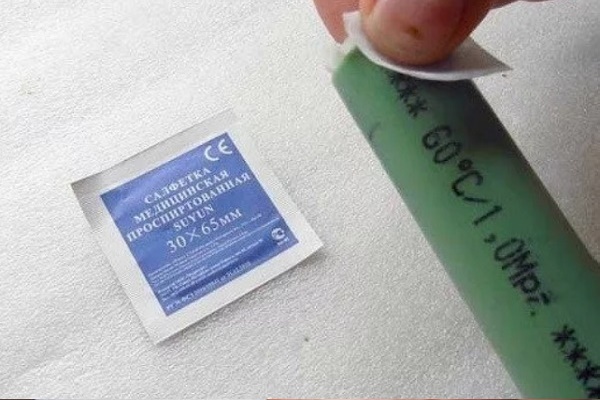
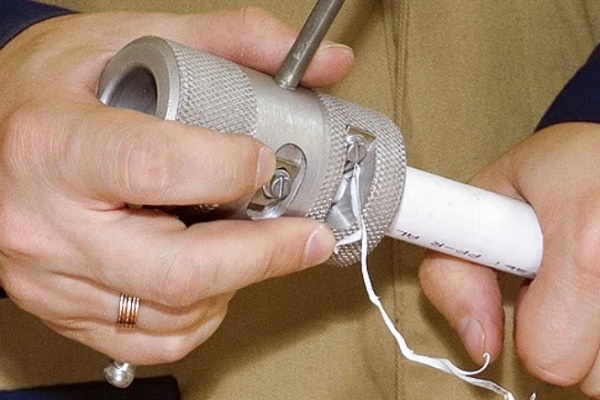
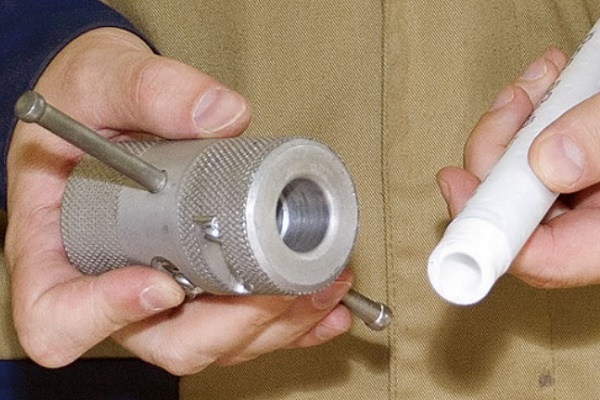
Prije početka rada, odrezane komade cijevi na zaadanu duljinu oslobodite od neravnina i neravnina. Ako cijev ima sloj unutarnje ili vanjske folije, potrebno ga je prethodno očistiti pomoću alata za skidanje rubova s dobro naoštrenim i podešenim noževima.
Prilikom čišćenja s alatom za skidanje rubova, cijev ugurajte u alat do kraja.
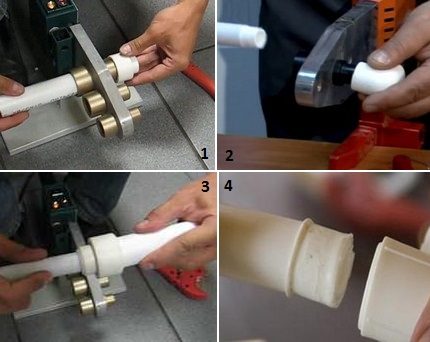
Rad na zavarivanju plastičnih cijevi vlastitim rukama izvodite sljedećim redoslijedom:
- Spojite aparat za zavarivanje PP cijevi na napajanje kako biste zagrijali opremu na optimalnu temperaturu od 260-270 °C.
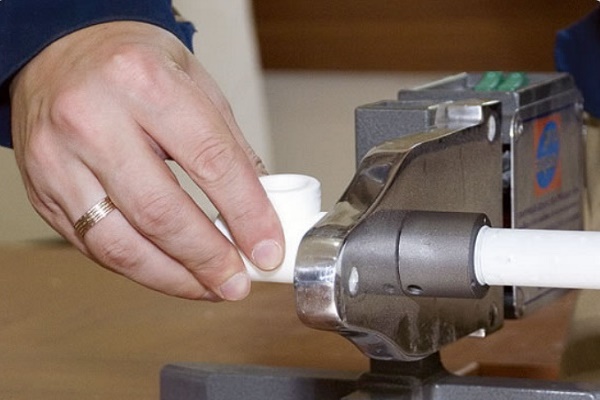
- Dijelove cijevi koje treba spojiti istovremeno navucite na nastavke, osiguravajući što ravnomjerniji ulazak. Ovaj rad izvodite brzo i sigurno.
- Nakon što ste pričekali vrijeme navedeno u uputama dok se fitinzi i krajevi cijevi ne rastale, izvadite elemente iz grijaćih nastavaka.
- Spojite rastaljene krajeve zajedno, pažljivo ih utiskujući jedan u drugi tjekom 15-20 sekundi.
- Ostavite spojene dijelove u statičnom položaju kako bi se šav potpuno ohladio i spoj postao monolitan.
Trajanje zagrijavanja možete odrediti iz uputa priloženih uz opremu ili koristeći donju tablicu.
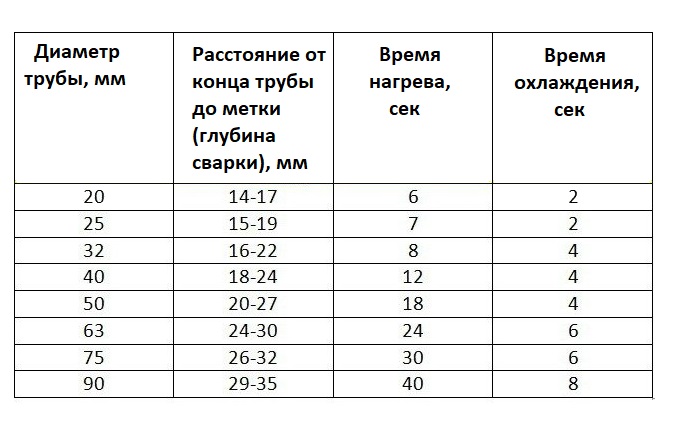
Ne smijete zanemariti zahtjeve u tablici u pogledu vremena zagrijavanja. Nedovoljno zagrijavanje neće osigurati pouzdani spoj. Pretjerano zagrijavanje dovest će do toga da polipropilen 'poteče', a dijelovi se deformiraju.
Kao posljedica: na unutarnjoj površini zavara stvaraju se izbočine koje znatno smanjuju promjer cjevovoda.
Nakon završetka polimerizacije i stvrdnjavanja, što traje oko 20 sekundi, spoj je gotov. Istom tehnologijom zavaruju se svi sljedeći čvorovi sve dok sustav grijanja ili polipropilenski vodovod ne bude potpuno sastavljen.
Temperaturni parametri za zavarivanje PP cijevi navedeni su u članku koji bi samostalni domaći majstori svakako trebali pročitati prije početka rada.
Kratki foto-vodič za zavarivanje PP cijevi
Sljedeći izbor korak-po-korak fotografija pomoći će u jasnom prikazu slijeda radova na sastavljanju polipropilenskog cjevovoda i spajanju njegovih dijelova:
Tipične pogreške pri montaži
Glavne pogreške koje početnici čine pri radu s polimernim proizvodima:
- Zagrijavanje dijelova. Tijekom zagrijavanja dijelovi moraju biti u što ravnijem položaju. I najmanji pomak može negativno utjecati na radne parametre cijelog vodovodnog sustava.
- Spajanje polimeriziranih krajeva. Prilikom pritiskanja rastaljenih krajeva elemenata ne smije se okretati dijelove oko svoje osi. To može dovesti do toga da šav ne bude dovoljno čvrst.
- Korekcija poravnanja. Pri spajanju elemenata dopuštena je samo lagana korekcija njihova poravnanja, a trajanje postupka nije duže od 1-2 sekunde.
Još jedna važna točka: prilikom zavarivanja fitinga s armaturom, potrebno je obavezno uzeti u obzir položaj vntila, osiguravajući im slobodan puni hod.
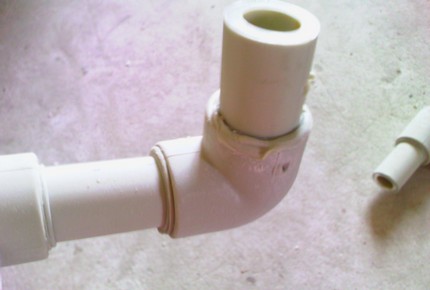
Ako nakon spajanja elemenata postoje sumnje u kvalitetu bilo kojeg šava, bolje je izrezati spoj i ponovno ga napraviti.
Uklanjanje nedostataka bolje je izvršiti u fazi montaže konstrukcije, jer je zamjena propusnog spoja u već pokrenutom sustavu mnogo problematičnija.
Montaža elemenata bez zavarivanja
Primjena kompresijskih fitunga i suvremenih ljepila omogućuje kvalitetno, brzo i uz minimalna materijalna ulaganja izvođenje montaže polipropilenskih cijevi.
Opcija #1 — ugradnja kompresijskog fitingsa
Za provedbu ove metode spajanja bit će potrebna nabava kompresijskih fitunga i uporaba steznog ključa.
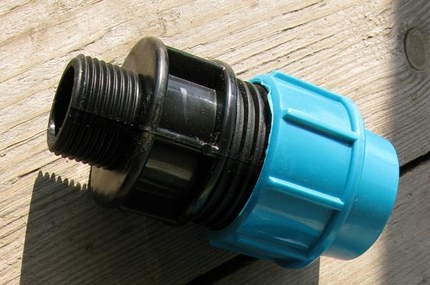
Montaža kompresijskog fitunga uključuje tri osnovne faze:
- Na kraj cijevi, odrezan pod pravim kutom i očišćen od neravnina, stavlja se plava matica. Prilikom postavljanja steznog prstena bijele boje, potrebno mu je dati takav položaj da je njegov zadebljani dio usmjeren prema stražnjem dijelu cijevi.
- Cijev se umeće u fitung do kraja, gurajući stezni prsten do maksimuma.
- Plava matica se zateže, najprije je rukom naliježući, a zatim pritežući ključem.
Za sastavljanje kompresijskih fitunga nije potrebno posebno znanje niti vještine. Proizvodi se isporučuju potpuno spremni za montažu. Njihova se ugradnja može izvršiti u bilo kojim temperaturnim uvjetima.
Opcija #2 — lijepljenje elemenata
Ljepilna metoda koristi se za sastavljanje vodovoda kojim se planira transportirati sam o haldna voda. Za primjenu metode 'haldnog' zavarivanja bit će potrebno upotrjebiti 'agresivno' ljepilo tipa LN-915.
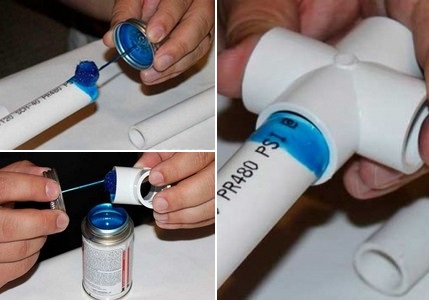
Kako biste zaštitili kožu ruku od slučajnog dospijeća sredstva i 'nagrizanja' njegovim djelatnim komponentama, manipulacije lijepljenjem bolje je izvoditi u zaštitnim rukavicama.
Slijed radnji pri lijepjenju proizvoda:
- Provjerava se podudarnost kutova reza spojnih dijelova i olovkom se označavaju mjesta za lijepjenje.
- Čiste i odmašćuju krajeve ciјevi koji se spajaju.
- Na krajeve ciјevi i područje utičnica fitunga nanosi se ravnomjerni sloj ljepila.
- Odsječke cijevi umeću se u otvore fittinga, vodeći se oznakama napravljenim olovkom. Konstrukcija se drži u fiksiranom položaju tri minute, nakon čega se ubrusom uklanjaju viškovi sredstava.
- Spojeni elementi polažu se na ravnu površinu i ostavljaju 5-6 sati do potpuno ga sušenja.
Vodu za provjeru kvalitete ljepjjenja možete pustiti tek dan nakon završetka montaže.
Pri provedbi ove tehnologije montaže PP cijevi važno je poštivati dva osnovna uvjeta: temperaturni i vlažni režim. Sve radove treba izvoditi pri temperaturi zraka od +5 do +35 °C. Kod ljepjjenja u uvjetima vrućeg vremena, rad treba obavljati što je moguće brže kako se ljepilo ne bi osušilo prije završetka montaže.
Zaključci i koristan video na temu
O nijansama postupaka lemljenja i lijepljenja cijevi možete saznati iz sljedećih videozapisa:
Video #1. Kako pravilo lemiti cijevi:
Video #2. Sastavljanje vodovoda bez lemljenja:
Radovi na samostalnom spajanju polipropilenskih cijevi ne bi trebali izazvati posebne poteškoće čak ni kod počtetnika. Potrebno je samojasno i savjesno izvršavati sve tehnološke norme. I tada će vas samostalno sastavljeni cjevovod oduševljavati besprijekornim radom.
Molimo napišite komentare u donjem bloku. Postavljajte pitanja o spornim točkama, dijelite informacije koje mogu biti korisne posjetiteljima stranice. Ostavite objave s vlastitim mišljenjem, postavite fotografije na temu članka.
 Montaža polipropilenskih cijevi vlastitim rukama: tehnologija rada s PP cjevovodom
 Kako napraviti stolicu od polipropilenskih cijevi vlastitim rukama: korak po korak upute za izradu
 Montaža bakrenih cijevi vlastitim rukama: tehnologija postavljanja bakrenog cjevovoda
 Montaža metaloplastičnih cijevi vlastitim rukama: tehnologija spajanja i primjeri razvoda
 Spajanje plastičnih cijevi s metalnim: analiza najboljih načina i montažnih nijansi
 Montaža HDPE cijevi vlastitim rukama: upute za zavarivanje + kako saviti ili ispraviti takve cijevi
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Članak će biti korisnan ljudima koji nikada nisu imali posla s plastičnim cijevima i načinima njihvog spajanja. Ja nisam počtetnik u tome, ali imam pitanje. Pojavio se problem s autonomnim grijanjem. Sumnjamo na curenje u sustavu. Dakle, može li se polipropiln ska cijev širiti pri zagrijavanju sustava, ali to se događa ne nakon 30-40 minuta, već nakon 3 sata? Kažu da može, ali mislim da je to pretjerani oprez proizvođaa. Molim vas, savjetujte.
Pozdrav. Prije svega, reći ću vam da trebate koristiti armirane cijevi koje imaju znato manji koeficijent linearnog širenja. Također treba uzeti u obzir činjenicu da se PP cijevi omekšavaju na +140 °C, iako je navedeno da mogu podnijeti temperaturnu do +170 °C.
Za ilustraciju ću priložiti sheme i tablice:
– s koeficijentima linearnog širenja;
– promjena duljine cijevi pri zagrijavanju od 0 do 60 °C (različiti materijali);
– struktura armirane PP cijevi.
Ove informacije pomoći će vam u rješavanju vašeg pitanja.
Da, kod običnog, navojnog spoja, možete ga vizualno provjeriti i u slučaju curenja sami pritegnuti ili zabrtviti. Ali kako provjeriti kvalitetu zavarenih šavova prilikom preuzimanja rada od majstora? Kome podnijeti prigovor nakon što spoj pukne u vašoj odsutnosti i poplavi sve donje katove? Takve radove zaista treba obaviti samostalno.
Tako bi majstor trebao sam provjeriti kvalitetu obavljenog posla. Kako bi se uvjerio u pouzdanost svih spojeva i funkcionalnost instalacija, provodi se tlačna proba sustava grijanja. Na stranici postoji cijeli članak o tome.
Također preporučujem provođenje sličnog postupka nakon zamjene opreme, adaptera i brtvila. I općenito, provjeravati sustav grijanja tlačnom probom prije svake sezone, kako ne bi bilo neugodnih iznenađenja. U načelu, za to će biti dovoljna obična automobilska pumpa za napuhavanje guma, odgovarajući adapter i manometar.