Montaža grijanja od polipropilenskih cijevi: kako napraviti sustav grijanja od polipropilena
Polipropilenske cijevi sve češće postaju uspješna zamjena za čelične i lijeve analoge, od onih koji su se ranije koristili u sanitarnoj tehnić. Mnoge privatne kuće koje se grade sada su opremljene sustavima grijanja, hladne i tople vode, montiranim na bazi polipropilena.
Os im toga, montaža grijanja od polipropilenskih cijevi nije teško izvesti samostalno. U svakom slučaaju, izrada plastičnog sustava znatno je lakša nego metalnog.
Sadržaj članka:
Grijanje na bazi polipropilena
Ako je odlučeno napraviti sustav grijanja ili neki drugi od polipropilenskih cijevi, majstoru će osim plastičnih cijevi biti potrebna dodatna oprema.
Konkretno, bit će potreban sljedeći materijal, operema, alat:
- škare za cijevi ili rezač cijevi;
- stroj za zavarivanje cijevi;
- rezač za skidanje folije;
- teflonska traka;
- oštar nož;
- sredstvo za odmašćivanje (npr. maramice Tangit);
- potreban izbor fitingsa;
- metar (vrtna mjera) i marker;
- pričvrsni elementi, vijci i tiple.
Treba obratiti pažnju na glavni materijal – PP cijevi od kojih se planira stvoriti sustav grijanja. Jer se sustav grijanja od polipropilenskih cijevi smije sastavljati na osnovi materijala različitog razreda.
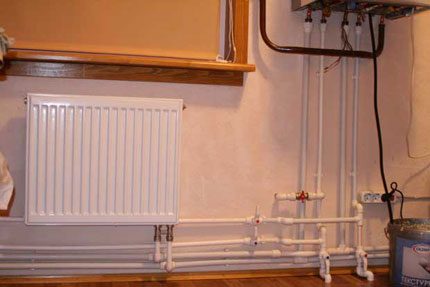
Konkretan izbor sastavljanja ovisi o planiranim uvjetima rada.
Klasifikacija i proračunski parametri
Postojećim normama GOST (ISO10508) utvrđena je klasifikacija polipropilenskih cijevi, na temelju koje je ovaj materijal dopušteno primjenjivati u određenim uvjetima rada.
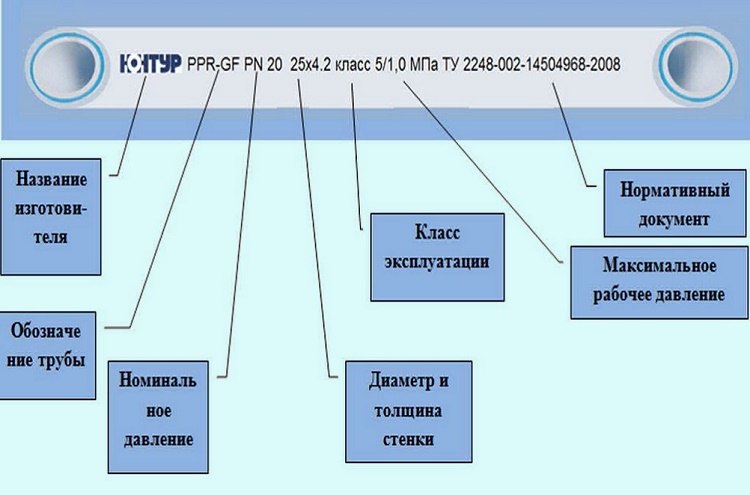
Dugački polipropilenski proizvodi dijele se u 4 klase (1, 2, 4, 5) prema tičnim područjima primjene i prema vrijednostima radnog tlaka (4, 6, 8, 10 ATM):
- klasa 1 (sustavi tople vode do 60°);
- klasa 2 (sustavi tople vode do 70°C);
- klasa 4 (podno grijanje i radijatorski sustavi do 70°C);
- razred 5 (radijatorski sustavi do 90 °C).
Na primjer, potrebne su polipropilenske cijevi za izradu niskotemperaturnog sustava grijanja. Tada se prema oznaci na vanjskoj površini cijevi može odrediti odgovarajući materijal.
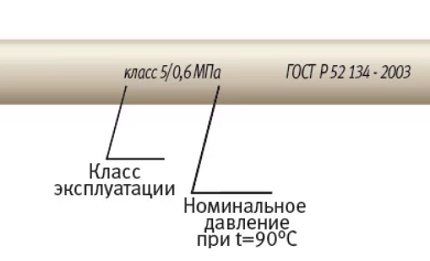
Za ovaj slučaj sasvim će odgovarati rukavi s oznakom – Class 4/10, što odgovara graničnom temperaturnom parametru 70 °C i dopuštenoj granici radnog tlaka – 10 ATI.
Industrija u pravilu proizvodi proizvode univerzalne namjene. Proizvedenim proizvodima podržava se opsežna klasifikacija. U dokumentaciji za takav materijal oznaka PP cijevi navodi se standardnim nabrajanjem dopuštenih parametara (Class 1/10, 2/10, 4/10, 5/8 bar).
Dakle, planirajući napraviti grijanje u kući od polipropilena vlastitim rukama, glavni materijal obično odabire majstor u izravnoj ovisnosti:
- od planiranih radnih parametara;
- od načina zagrijavanja toplinskog nosača;
- od primijenjenog sustava regulacije.
Poželjno je također izračunati vijek trajanja budućeg sustava grijanja, primjenjujući parametre:
- gornje vrijednosti T_rad i P_rad;
- debljinu stijenke cijevi;
- vanjski promjer;
- faktor sigurnosti;
- trajanje sezone grijanja.
U prosjeku, vijek trajanja polipropilena trebao bi iznositi najmanje 40 godina.
Faze sastavljanja sustava od PP cijevi
Razmotrimo kako napraviti cjevovod od polipropilena uzimajući u obzir norme i pravila montaže. Početku izrade mreže treba prethoditi pažljiv pregled svih dijelova kompleta budućeg sustava. Komponente (cijevi, fitinzi) moraju biti u odgovarajućem stanju – čiste, bez oštećenja.
Preporučuje se koristiti dijelove samo jednog proizvođača. Temperatura okoline radnog mjesta – najmanje +5 °C.
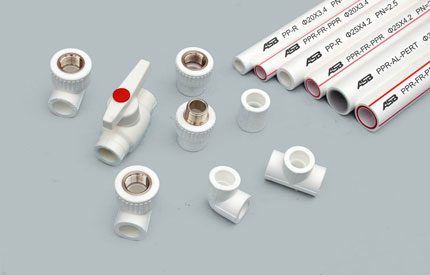
Spajanje polipropilenskih dijelova sustava dopušteno je jednom od tri vrste zavarivanja:
- Polifuzijsko.
- Elektrospojničko.
- Sučeljeno.
Za sastavljanje sustava grijanja i vodovoda proizvode se ne samo polipropilenske cijevi i fitinzi za zavarivanje. Proizvode se i posebni fitinški dijelovi s navojem, potrebni za ugradnju zaporno-regulacijske armature s metalnim kućištima.
Na samim polipropilenskim cijevima ne izvodi se rezanje navoja ni u tvorničkim ni u kućnim uvjetima. One se spajaju samo vrućim, rjeđe hladnim zavarivanjem.
Značajke montažnih radova
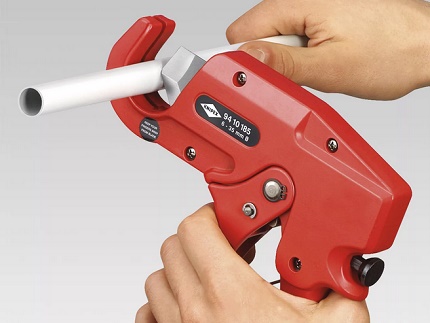
Sve komponente koje se koriste u montaži, u slučajevima prilagođavanja njihove veličine, režu se rezačem cijevi ili škarama posebno namijenjenim za tu svrhu.
Rad ovim alatom prati ravnomjeran i čist rez, što je važno za izvođenje kvalitetnog spoja.
Ako je potrebno izvesti prijelaz 'plastika-metal', na cjevovodima za toplu vodu i grijanje potrebno je koristiti isključivo spojne prijelaze opremljene utisnutom mjedenom (nikliranom) čahurom s navojem (unutarnjim ili vanjskim). Zatezanje takvih spojeva izvodi se pomoću trakastih ključeva, ako nema profila za standardni ključ.
Tradicionalno se cjevovod grijanja od polipropilena, uključujući i 'uradi sam', sastavlja metodom spajanja uređajem za polifuzijsko zavarivanje. Radni set pribora takvih uređaja sadrži skup nastavaka izrađenih za različite promjere plastične cijevi.
Potrebno je odabrati odgovarajuće nastavke, postaviti ih na grijaću ploču i pričvrstiti vijcima.
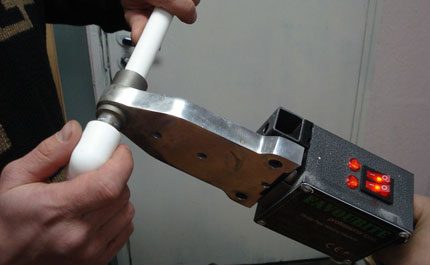
Regulumatorom struje uređaja za polifuzijsko zavarivanje postavlja se radna temperatura, u pravilu 250-270 °C. Potrebno je pričekati potpuno zagrijavanje uređaja. Postizanje radnog režima označava se kontrolnom LED diodom.
Neki uređaji u kompletu imaju kontaktni termometar kojim se određuje temperatura zagrijavanja s točnošću do jednog stupnja.
Postupak zavarivanja polipropilena
Korak po korak sve se radnje obično odvijaju na sljedeći način:
- Izmjerite i odrežite potreban komad rukavca.
- Pomoću oštrog noža skinite skošenje na radnom kraju pod kutom od 30-40°.
- Izmjerite dio ulaska rukavca u fitting i označite granicu markerom.
- Također ostavite na dijelovima osne oznake kako bi se spriječilo zakretanje.
- Pomoću uređaja za obrezivanje uklonite plastični (gornji) i aluminijski (srednji) sloj na cijevnom dijelu spoja.
- Odmastite radne (zavarivane) površine posebnim sredstvom.
- Pristupite postupku zagrijavanja dijelova.
Prvi se na ploču s nastavkom stavlja fitting, uzimajući u obzir deblju stijenku ovog dijela u usporedbi s cijevi. Fitting mora čvrsto nalijegati na tijelo nastavka uređaja za zavarivanje. Ako se primijeti slobodni hod (zračnost, klimavost) – fitting treba odbaciti.
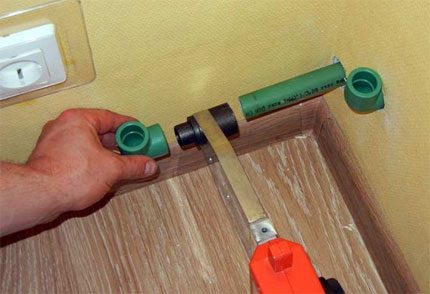
Zatim se u drugi nastavak umeće obrađeni kraj polipropilenske cijevi. Gustoća nasjedanja također mora zadovoljiti kriterij ravnomjernog kontakta po cijelom opsegu. Oba dijela drže se na grijaćoj ploči tijekom vremena navedenog u tablici:
| Promjer dijela, mm | Vrijeme grijanja, s |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Promjer dijela, mm | Vrijeme fiksacije, s |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Nakon isteka kontrolnih sekundi, dijelovi se skidaju s nastavaka i spajaju glatkim ravnomjernim ulaskom cijevi u fitting (bez aksijalnog pomaka).
Ulazak cijevi u šupljinu fittinga izvodi se do oznake. Međutim, spajanje do kraja se ne radi. Potrebno je ostaviti unutarnji zazor veličine oko 1 mm.
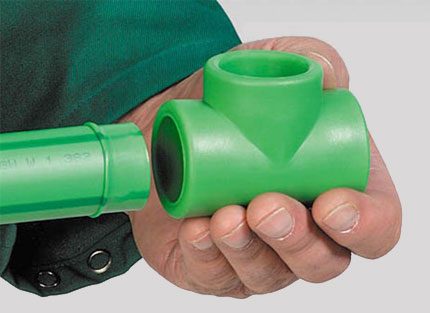
Nakon spajanja PP cijevi zavarivanjem mjesto spoja dijelova mora ostati nepomično (fiksirano) najmanje 20 s. Tijekom tog vremena rastaljena plastika se stvrdne, stvarajući čvrstu nepropusnu vezu.
Za postizanje pune čvrstoće, zavareni spoj treba izdržati bez opterećenja najmanje 1 sat. Takvom metodom izvodi se montaža cijelog sustava grijanja, izrađujući kratke dionice koje se potom spajaju u sklopove i glavne vodove.
Uvažavanje linearnog rastezanja (stiskanja)
Oscilacije vanjskih i unutarnjih temperatura neizbježno dovode do linearnog širenja ili skupljanja polipropilena. Ove značajke treba uzeti u obzir tijekom montaže PP cjevovoda. Ako se karakteristične linearne promjene cjevovoda sustava grijanja ne kompenziraju na odgovarajući način, to stanje rezultira skraćenjem vijeka trajanja cijelog sklopa.
Kompenzacija linearnog širenja za polipropilenske proizvode postiže se zahvaljujući svojstvima fleksibilnosti samog materijala. Potrebno je samo pravilno izvesti polaganje glavnih vodova. Pravilno polaganje – to je osiguravanje slobode kretanja cjevovoda unutar veličine linearnog širenja.
Kako osigurati takvu montažu? Vrlo jednostavno. U montažni komplet potrebno je uključiti posebne kompenzatore, standardne pričvrsne obujmice koje se sastoje od nepomičnih i pomičnih elemenata.
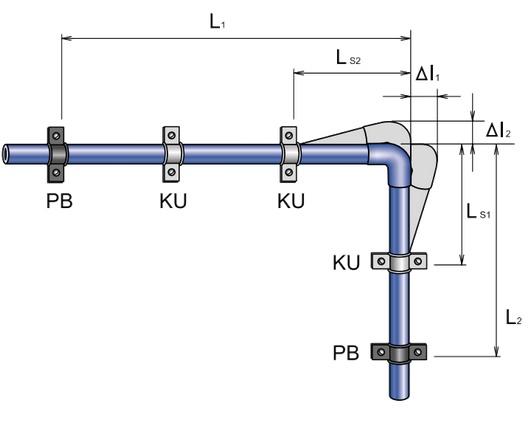
Linearno širenje može se kompenzirati i prednaprezanjem cjevovoda. Takav pristup smanjuje duljinu širenja. Pritom je smjer prednaprezanja izravno suprotan linearnom širenju.
Značajke magistralne montaže
Polaganje linija od polipropilena pri izvedbi gravitacijskog grijanja izvodi se u skladu s normativima (GOST 21.602-79; GOST 21.602-2003), koji određuju minimalni nagib linije prema najnižoj točki na razini od 0,5%. Pritom je na najnižoj točki potrebno postaviti odvodni sklop s drenažnim ventilom.
Cjevovode je potrebno podijeliti na dionice s mogućnošću odsijecanja tih dionica pomoću zapornih ventila, primjerice u slučaju kvara. Regulacijske ventile i zaporne ventile prije njihove ugradnje na dionici potrebno je obavezno provjeriti u pogledu ispravnosti i kvalitete zatvaranja/otvaranja.
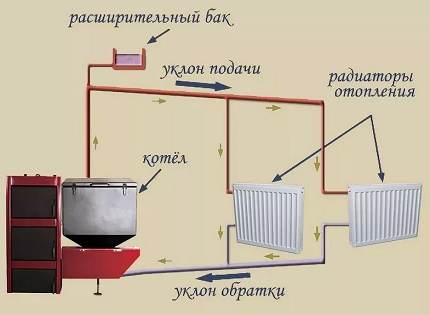
Prilikom montaže usponskih vodova, posebnu pozornost treba posvetiti nepokretnim osloncima i izradi ispravne sheme kompenzacije linearnog širenja.
Potrebni parametar kompenzacije usponskog voda može se osigurati na dva načina:
- Pokretnim osloncima.
- Kompenzacijskom petljom.
Za varijantu izvedbe grijanja u okviru uobičajene stambene nekretnine, u pravilu se koristi samo prvi način. Nepokretni oslonci postavljaju se na usponski vod u području ispod i iznad T-spoja ili na mjestima spojnica cijevi. Takvo pričvršćenje sprječava propadanje usponskog voda.
Linije sustava grijanja podliježu izolaciji, uljučujući fittinge i zapornu armaturu. Iznimka su dijelovi cijevi položeni izravno u stambenom prostoru, koji su u biti nastavak radijatora grijanja. Kao izolaciju prikladno je koristiti izolacijske cijevi od poliuretanske pjene.
Zaključci i koristan video na temu
Na primjeru priključka radijatora grijanja prikazan je postupak obrade i lemljenja polipropilenskih proizvoda pomoću posebnih alata.
Pojava cijevi izrađenih na bazi polipropilena i njihova primjena u praksi omogućuje znatno smanjenje radnog intenziteta montaže na sustavima grijanja, uljućujući i vlastitim rukama. Ovaj suvremeni materijal otvara više mogućnosti za vlasnike privatnih kuća, gdje sustavi grijanja dobivaju energiju iz unutarnjih izvora – plinskih, električnih, kotlova na drva.
Ispričajte o vlastitom iskustvu stečenom tijekom sastavljanja cjevovoda od polipropilenskih cijevi. Podijelite s posjetiteljima stranice korisne tehnološke nijanse koje nisu dotaknute u članku. Pišite, molim vas, komentare u bloku ispod, postavljajte pitanja, objavljujte fotografije na temu članka.
 Montaža bakrenih cijevi za grijanje: specifičnosti tehnologije izvođenja radova
 Izolacija za cijevi grijanja: pregled vrsta + primjeri primjene
 Koje cijevi je najbolje odabrati za grijanje: usporedni pregled
 Polipropilenske cijevi za grijanje: vrste, kriteriji odabira, označavanje
 Kako napraviti dimnjak u privatnoj kući vlastitim rukama: varijante konstrukcija i njihova realizacija
 Cijevi za kotlove grijanja: koje su cijevi najbolje za povezivanje kotla + savjeti za montažu
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Želio bih samostalno montirati sličan sustav od polipropilenskih cijevi kod kuće, kako bih bio do kraja siguran u kvalitetu spojeva i zaštitio se od neprofesionalnog rada izvođača. Ali muči me jedna stvar: koliko će koštati kupnja potrebne opreme za zavarivanje cijevi? Smatram značajnim nedostatkom polipropilenske cijevi nemogućnost njenog savijanja, za razliku od metal-plastične, ona se uopće ne savija.
I ja sam isprva imao strah, ali onda sam sam u svojoj kući sve prepajao – i ništa nije procurilo! Lemilica je jeftina – 2-3 tisuće. Tu je sva oprema – pročitajte upute i sve će vam uspjeti! Sretno!
O odstranjivanju masnoća s cijevi prije lemljenja prvi put čujem. Koliko lišnjih pokreta treba napraviti, a i lemilica će izgorjeti. Po mom mišljenju, to nitko ne radi, bilo je to prije 20 godina, kad je plastika bila ljepljiva.
A linearno širenje na polipropilenu može se minimizirati pomoću kompenzatora. To, naravno, malo poskupljuje montažu, ali zato neće biti nikakvih savijenih cijevi.
A što su to kompenzatori, možete li pojasniti?