Montaža HDPE cijevi vlastitim rukama: upute za zavarivanje + kako saviti ili ispraviti takve cijevi

Polietilen niskog tlaka na ljestvici popularnosti među materijalima koji se koriste za izgradnju cjevovoda zauzima vodeće pozicije. Tajna takve potražnje lako se objašnjava svestranošću primjene i jednostavnošću montaže polietilenskih cijevi.
No, kao i pri radu s bilo kojim drugim polimerom, kvalitetna montaža HDPE cijevi vlastitim rukama može se izvesti samo uz strogo pridržavanje tehnologije. Reći ćemo vam koje nijanse uzeti u obzir prilikom spajanja elemenata. Objasnit ćemo kako pravilno izvesti njihovo savijanje i ispravljanje.
Sadržaj članka:
Učinkoviti načini spajanja HDPE cijevi
Tehnološki se HDPE cijevi mogu spojiti dvama glavnim metodama – nerastavljivom i rastavljivom.
Prvi podrazumijeva korištenje aparata za zavarivanje, drugi se izvodi bez njegove upotrebe.
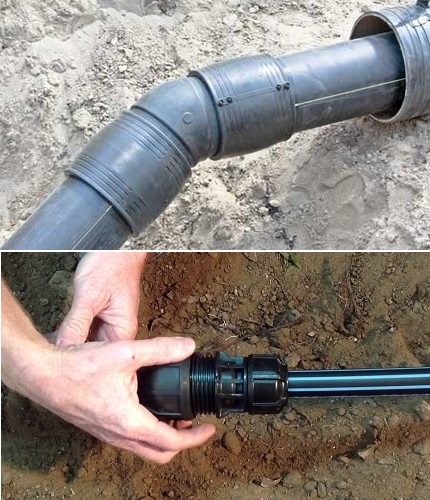
Zavareni nerastavljivi spojevi omogućuju maksimalnu nepropusnost, što je posebno važno pri postavljanju tlačnih vodova. Rastavljivi spojevi su jednostavni za montažu i omogućuju u svakom trenutku rastavljanje cjevovoda kako bi se promijenila konfiguracija voda ili ga dopunilo novim odvojcima.
Nerastavljivi načini spajanja
Za spajanje HDPE cijevi koriste se dva nerastavljiva načina spajanja: zavarivanjem u sučelj i postavljanjem elektrozavarne spojnice.
U svakom slučaju, pri provedbi ovih metoda, na spojeve se postavljaju sljedeći zahtjevi:
- Maksimalni kut pomaka zavarenih dijelova ne smije biti veći od 10% u odnosu na debljinu stijenke spojenih cijevi.
- Spojni šav treba biti iznad vanjske razine površine susjednih dijelova.
- Visina valjka kvalitetno izvedenog šava treba varirati u rasponu od 2,5 do 5 mm.
Optimalna vrijednost visine valjka ovisi o debljini stijenke topljenog proizvoda. Na tankostijenim cijevima (do 5 mm) ne smije biti veća od 2,5 mm. Ako debljina stijenke cijevi varira u rasponu od 6 do 20 mm, visina valjka ne smije biti veća od 5 mm.
Zavarivanjem cijevi u sučelj
Stvaranje nerastavljivog spoja postiže se omekšavanjem materijala do stanja rastezljive tvari kako bi došlo do difuznog spajanja njegovih dijelova. Koristi se za cijevi s debljinom stjenke većom od 5 mm.
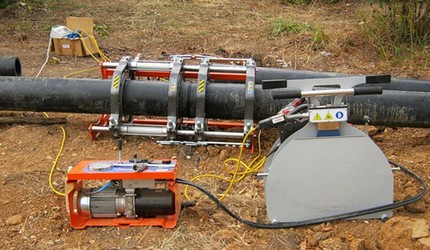
Metoda spajanja zavarivanjem koristi se na ravnim dijelovima vodovoda koji će raditi pod tlakom. Samo ona omogućuje nepropusan spoj kod promjera većih od 200 mm jer ne uzrokuje gubitak krutosti cijevi koji dovodi do deformacije.
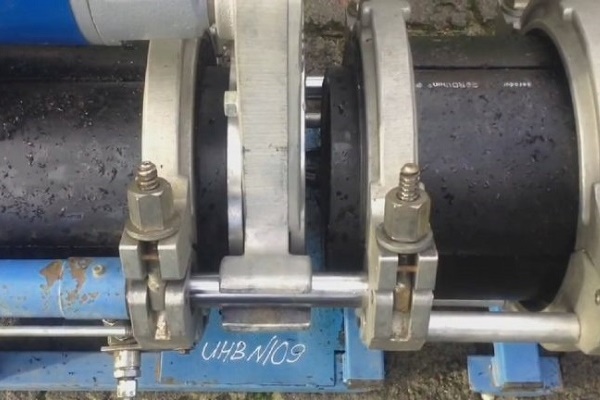
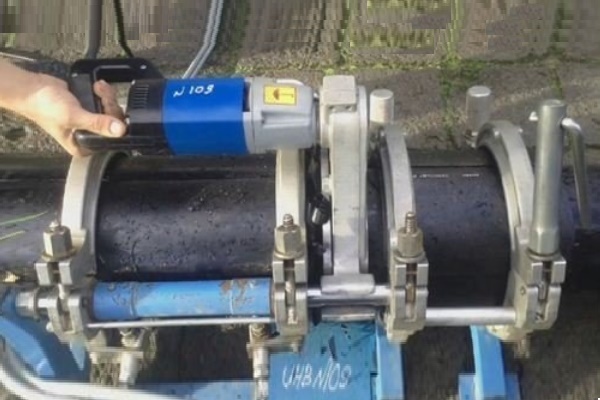
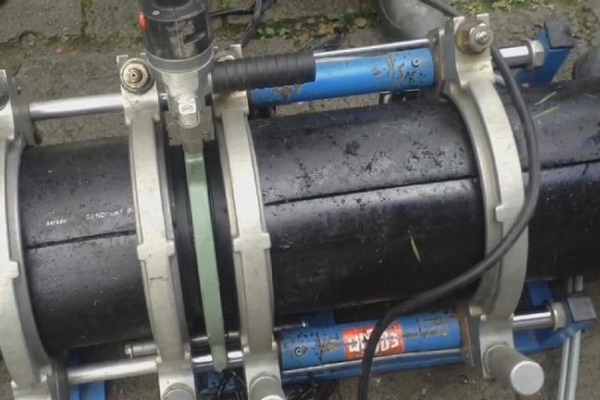
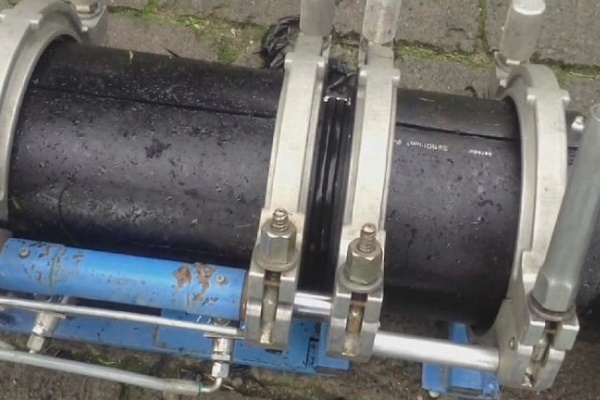
Čvrsto zavarivanje HDPE cijevi vlastitim rukama izvodi se pomoću posebnog alata. Suština metode je zagrijavanje krajeva spojnih elemenata do viskoznog stanja pomoću grijaćeg nastavka. Omekšani krajevi jednostavno se spajaju pod tlakom, nakon čega se spojnom području dopušta da se ohladi.
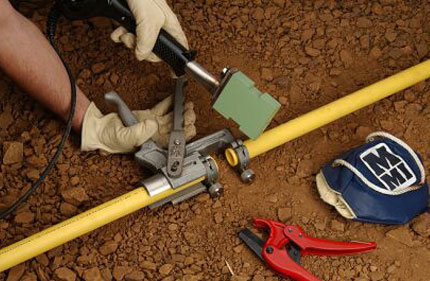
Pri izvođenju radova zavarivanja važno je održavati temperaturni režim grijaćih elemenata.
Parametri trajanja i temperature grijaćih elemenata određuju se uzimajući u obzir tri čimbenika:
- Debljina stjenke cjevovoda.
- Promjer odvoda.
- Tehnički parametri aparata za zavarivanje.
Spajanje cijevi zavarivanjem najpouzdanija je i najtrajnija opcija. Pomoću njega može se stvoriti nerastavljivi spoj koji može izdržati tlak kako u beztlačnim tako i u tlačnim sustavima vodoopskrbe.
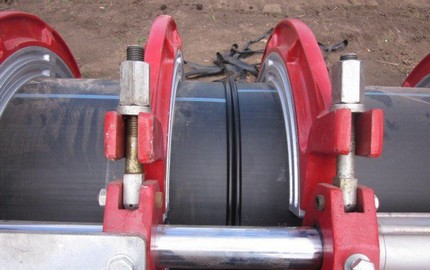
Zavarivanje se izvodi sljedećim redoslijedom:
- Cijev se odreže na zadanu veličinu. Poravna se paralelnost ravnine krajeva. Krajevi se očiste brusnim papirom.
- S krajeva se skine skošenje širine 2-3 mm. Mjesto zavarivanja temeljito se očisti i obradi sredstvom za odmašćivanje.
- Aparat za zavarivanje postavi se na oznaku zagrijavanja od 260°. Dok se grije, navuku se nastavci za zavarivanje i čeka se dok njihova temperatura ne postigne zadanu vrijednost.
- Pomoću centrirajućeg mehanizma u šupljinu nastavka uvlače se fitting i kraj cijevi. Ako u lemilici nije predviđen centrirajući mehanizam, koaksijalnost će se morati provjeriti 'na oko', čineći spajanje što preciznijim.
- Centrirani elementi se pomiču do naznačene oznake, spajaju se pod pritiskom i drže se vrijeme navedeno u uputama za taljenje.
- Nakon završetka rada, uređaj se odmiče na stranu i isključuje iz mreže. Zavareni dio se fiksira u zadanom položaju bez pomaka i rotacije dok se površina potpuno ne ohladi.
Prilikom zavarivanja važno je ne pretjerati s trajanjem. To može izazvati stvaranje izbočine polietilena na unutarnji promjer proizvoda.
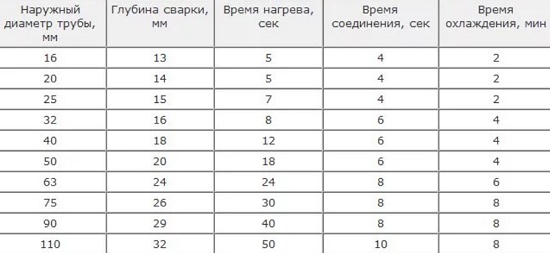
Za postizanje pouzdanog pričvršćenja, dubina ugradnje treba biti otprilike 2 mm. Ako se zadržava zadana dubina, dobiveni zavareni šav imat će ravnomjeran i prezentabilan izgled s jednakom visinom odstupanja.
Sljedeći izbor fotografija upoznat će Vas s fazama sučeljnog zavarivanja HDPE cijevi:
Elektromufnim zavarivanjem
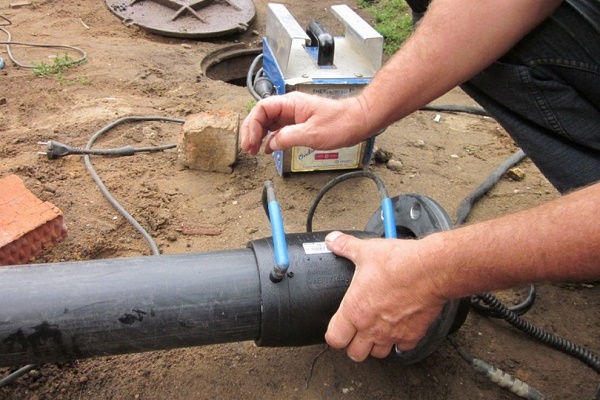
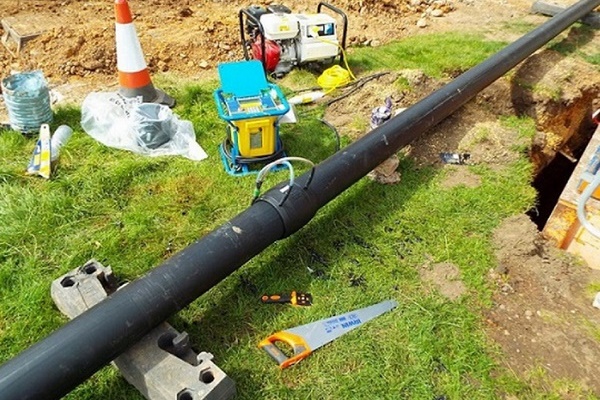
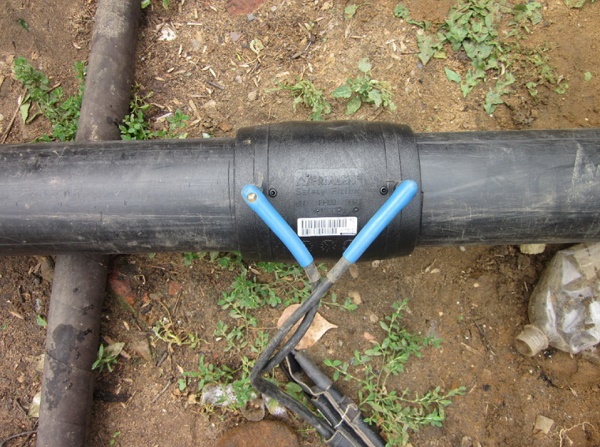
Pri provedbi ove metode nerazdvojnog spajanja koristi se elektrospojno zavarivanje ili električni zavareni fitting.
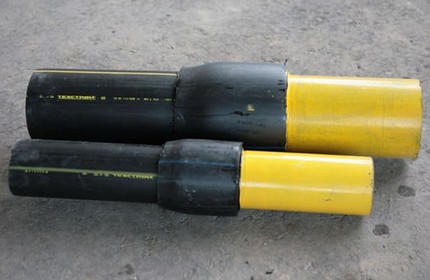
Ova metoda je učinkovita kada se mora raditi u skučenim uvjetima. Na primjer, prilikom izvođenja popravaka u šahtovima ili kada je potrebno napraviti priključke na prethodno spojene cijevi.
Ne postoje jedinstveni standardi za izvođenje lemljenja s navlakom u domaćim normativnim dokumentima. Ova se tehnologija češće primjenjuje u europskim zemljama i regulirana je standardima DVS-220715.
Tehnologija spajanja PND cijevi korištenjem spojnica ukljućuje niz osnovnih koraka:
- Priprema dionice komunikacije. Vanjska površina odvoda čisti se od masnoće i prašine. U tu svrhu koriste se sapunske i alkoholne otopine koje su u širokom asortimanu dostupne u građevinskim trgovinama.
- Obradba mjesta spoja. Čvrstoća pričvršćivanja izravno ovisi o tome koliko je glatko izveden rez. Za postizanje savršeno glatke površine, kraj cijevi se brusi komadom sitnozrnatog brusnog papira.
- Izradba skošenja. Spoj odvoda se podrezuje pod 45°. Skošenje omogućuje maksimalno čvrsto prianjanje elemenata i njihovo pričvršćivanje.
- Montaža spojnice. Spojnica se priključuje na izvor napajanja. Nakon što se zagrije na zadanu temperaturu, jednom stranom (trnom) spojnica se navlači na cijev, a drugim krajem (čahurom) spaja s drugim odvodom cijevi.
Ključni uvjet za izvođenje elektromufnog zavarivanja jest osiguranje nepomičnosti dijelova tijekom zagrijavanja i hlađenja elemenata. Prilikom uranjanja odvoda segmenata u šupljinu zagrijane spojnice važno je raditi brzo, ali maksimalno oprezno kako se ne bi pregrijao polietilen.
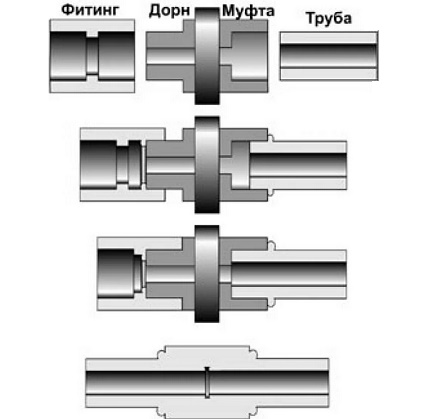
U trenutku uranjanja segmenata u šupljinu spojnice budite spremni da će ispod nje početi malo po malo izlaziti tekuća plastika. Nakon završetka radova preostaje samo skinuti spojnicu, a spojeni cjevovod položiti na tvrdu podlogu kako bi ga fiksirali u željenom položaju.
Nakon stvrdnjavanja taline na mjestu spoja vidjet će se stezna obujmica koja čvrsto prianja uz cijev.
Međutim, pri odabiru ove metode treba uzeti u obzir da plastične cijevi nisu visoke krutosti. Stoga, pod jakim unutarnjim tlakom, stvoreni spoj se jednostavno može razdvojiti. Spojnica nije najbolje rješenje za uređenje sustava grijanja i izradu odvoda za umivaonik.
Članak posvećen procjeni slabih i jakih strana različitih metoda zavarivanja PEHD cijevi, s čijim sadržajem preporučujemo da se upoznate.
Rastavljivi načini spajanja
Ako razmatramo varijante rastavljivog spajanja, one se izvode primjenom prirubnica i kompresijskih fitinga. Uz strogo pridržavanje montaže, oni su jednako pouzdani kao i oni stvoreni korištenjem aparata za zavarivanje.
Svaki tip nerastavljivih spojeva uključuje elastični dio. Prilikom sabijanja alatom za stezanje, on ispunjava sve praznine u području spoja, čime se isključuju curenja.
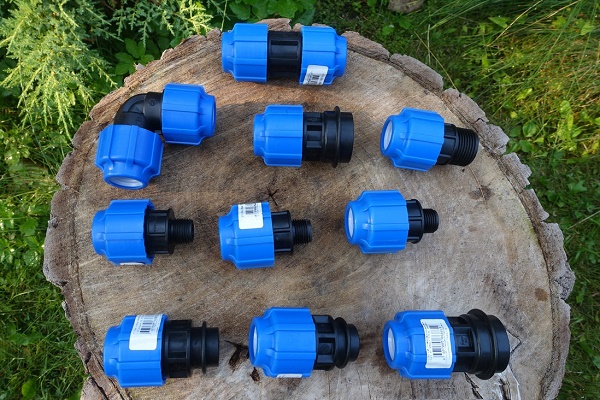
Korištenjem HDPE fitinza
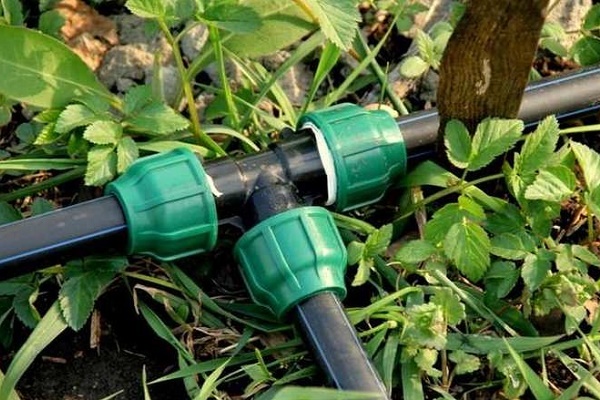
Za provedbu ove metode koriste se kompresijski fitingi, koji su spojnice dopunjene vanjskim navojem s obje strane.
Oni su u mogućnosti spojiti cijevi, osiguravajući čvrst spoj s visokim stupnjem brtvljenja. Istovremeno, rastavljivi spoj neće predstavljati problem skinuti u bilo kojem trenutku kako bi se promijenila konfiguracija magistrale ili izvršio hitni popravak.
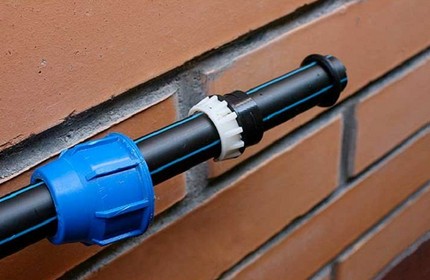
Redoslijed radnji za dobivanje fiting spoja:
- Na pripremljene krajeve obiju cijevi stavlja se razmakni prsten izrađen od poliuretana ili gume. Vanjski promjer prstena mora biti jednak unutarnjoj veličini cijevi koje se spajaju.
- Krajevi se opremaju zateznom maticom i dvjema potisnim podloškama. Prva podloška namijenjena je istiskivanju razmaknog prstena, druga služi za brtvljenje matice u odnosu na kraj cijevi.
- Spoj se sastavlja prema principu «cijev – fiting – cijev». Radi povećanja pouzdanosti, priteže se do kraja s obje strane zateznom maticom.
Za sastavljanje dijelova koji se monitraju koristi se poseban ključ. Njime se odvrću pritisne matice na spojnim fitingima.
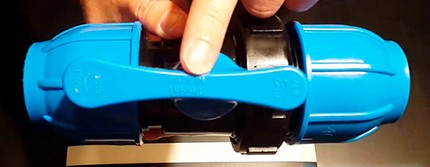
Glavna prednost ove metode spajanja je u tome što se može lako izvesti čak i pri znatnom sniženju temperature okoline. Dok je granica za zavarene spojeve najmanje +5°C.
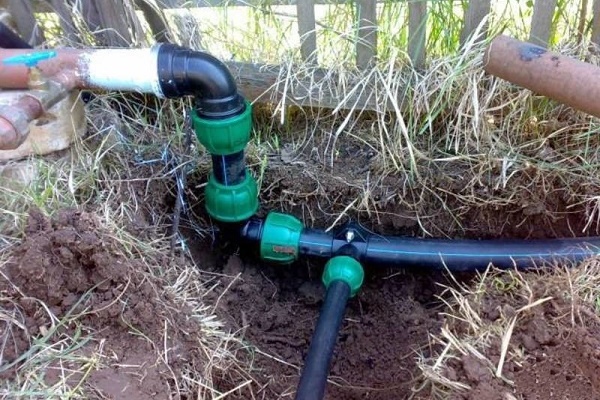
Širok asortiman spojnih elemenata različitih promjera omogućuje sastavljanje bilo kakvih razvoda, čineći potrebna grananja u cjevovodu.
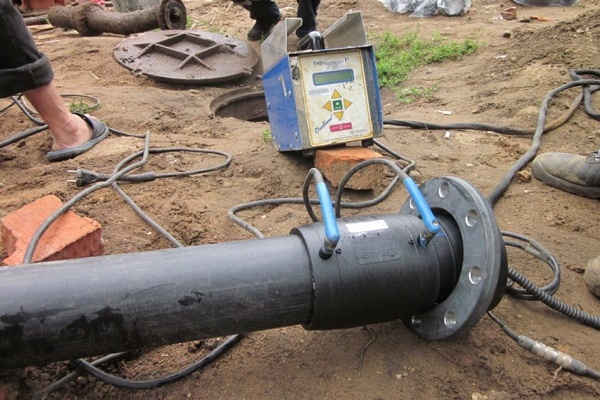
Postavljanjem prirubnice
Prirubnički tip spoja bira se kada je potrebno priključiti HDPE cjevovod na čelične cijevi. Uz pomoć prirubnica lako se priključuju ventili, regulatorii zasuni na glavne vodove.
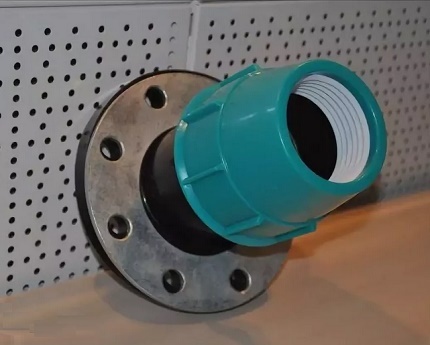
Za ugradnju na polietilenske cijevi koriste se prirubnice koje odgovaraju GOST-u 12882,80. One imaju prošireni unutarnji promjer.
Rad na ugradnji prirubnice izvodi se sljedećim redoslijedom:
- Na jednom kraju komunikacije izvodi se navoj.
- U navoj se uvrće element.
- Na element se stavlja odvod priključne cijevi.
- Mjesto spoja zagrijava se spojnicom ili građevinskim fenom.
Prije stavljanja prirubnice, potrebno je pregledati ima li oštre izbočine i neravnine koje bi mogle oštetiti kraj polietilenske cijevi.
Kako saviti ili ispraviti proizvod?
Polietilenske cijevi se prodaju kao ravni 12-metarski komadi ili kao cjeloviti proizvodi namotani na velike kolutove. U uvijenom stanju proizvodi poprimaju oblik prstenova i deformiraju se. Prije nego što se ispravi ili savije deformirana HDPE cijev, potrebno ju je zagrijati.
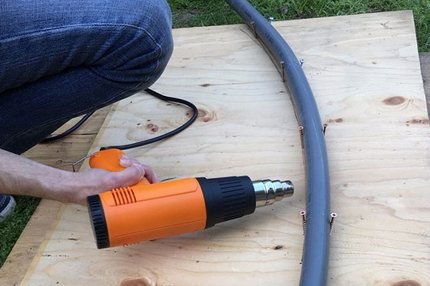
Polietilen niskog tlaka poznat je po dobroj elasticnosti. Ali gubi to svojstvo pri temperaturi zagrijavanja iznad +80°C. Taj se trenutak koristi kada je potrebno promijeniti konfiguraciju proizvoda.
Ali vrijedi zapamtiti da se za ispravljanje ili savijanje temperatura može povisiti samo na kratko vremensko razdoblje. Naime, polietilenska cijev pripada kategoriji građevinskih materijala koji se mogu oštetiti ako se naruši temperaturni režim.
Pregled načina ispravljanja cijevi
Ispraviti cijev, uklanjajući pregibe koji su nastali tijekom skladištenja i transporta, najlakše je nakon laganog zagrijavanja proizvoda. Ako se zamjena ili popravak cjevovoda obavlja ljeti, kada sunčeve zrake najjače prže, moguće ih je iskoristiti za postizanje zadanog cilja.
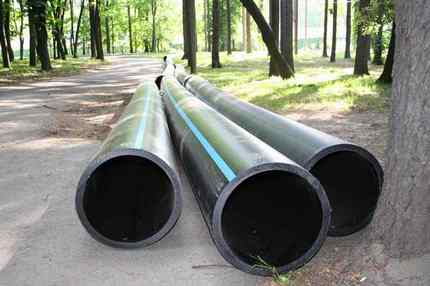
UV zrake neće pogoršati radne parametre polietilena, ali će privremeno omekšati stijenke proizvoda. Vama preostaje samo učvrstiti omekšanu cijev uz kruto učvršćenje ili zid, ili je položiti u unaprijed iskopani rov. Prije nego što ispravite savijenu PEHD cijev na tlu, potrebno je osloboditi prostor.
Ako se rad mora obavljati zimi, za zagrijavanje proizvoda koristite vruću vodu. Ali ova je metoda učinkovita za cijevi čiji promjer ne prelazi 50 mm. Kao pomoćna sredstva za ispravljanje mogu se koristiti metalne ograde i zidane konstrukcije. U svakom slučaju: što je kraći segment proizvoda, to će biti lakše raditi s njim.
Učinkovite metode za savijanje izratka
Ako se pojavi obrnuta situacija, kada je potrebno saviti PEHD cijev, primjenjuje se ista toplinska obrada.
Za zagrijavanje koriste se sljedeće metode:
- puhanje vrućeg usmjerenog zraka građevinskim fenom;
- zagrijavanje stijenki proizvoda plinskim plamenikom;
- prskanje površine kipućom vodom.
Radi pojednostavljenja postupka savijanja, bolje je izraditi kalupni okvir. Okvir, čija veličina odgovara promjeru cijevi koja se savija, može se napraviti od običnih ploča vlaknatice (DVP). Kako bi površina okvira bila glatka, izbruste je komadom brusnog papira.
Da biste savili PEHD cijev pomoću fena, rad se izvodi sljedećim redoslijedom:
- Mjest koje se obrađuje zagrijava se građevinskim fenom.
- Omekšani pripremak utiskuje se u kalupni okvir.
- Pažljivo se savija cijev, ne primjenjujući pretjeranu silu kako se na mjestu savijanja ne bi pukla.
Nakon što se stvori potreban kut savijanja, potrebno je ostaviti proizvod do potpunog hlađenja i tek tada ga izvaditi iz okvira.
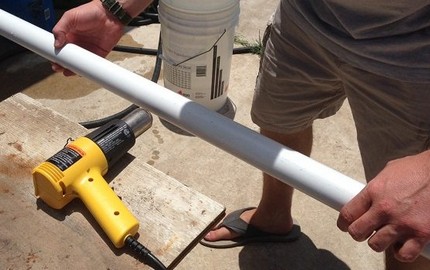
Važno: pri zagrijavanju cijevi potrebno je pridržavati se "zlatne sredine". Pri nedovoljnom zagrijavanju površine u trenutku savijanja cijev se može slomiti. Ako se tijekom zagrijavanja grijaći element previše približi proizvodu, polimer se može zapaliti.
Zaključci i koristan video na temu
S nijansama zavarivanja i obrade HDPE cijevi upoznajte se u sljedećim videozapisima.
Video #1. Kako se izvodi sučelno zavarivanje:
Video #2. Primjer izvođenja elektromufnog zavarivanja:
Video #3. Mogućnost ispravljanja cijevi:
Pri odabiru načina spajanja i izravnavanja polietilenskih cijevi treba uzeti u obzir razinu tlaka radnog medija. To će omogućiti smanjenje negativnog utjecaja provedenih manipulacija na cjevovod na njegove tehničke karakteristike.
Znate li tehnološke nijanse spajanja polietilenskih cijevi koje nisu opisane u članku? Imate li osobno iskustvo u postavljanju HDPE cjevovoda koje biste željeli podijeliti s posjetiteljima stranice i s nama? Pišite, molimo, komentare u donjem bloku, postavljajte fotografije, postavljajte pitanja o temi članka.
 Montaža polipropilenskih cijevi vlastitim rukama: tehnologija rada s PP cjevovodom
 Kako napraviti stolicu od polipropilenskih cijevi vlastitim rukama: korak po korak upute za izradu
 Kako saviti profilnu cijev vlastitim rukama bez posebnih alata
 Montaža bakrenih cijevi vlastitim rukama: tehnologija postavljanja bakrenog cjevovoda
 Montaža metaloplastičnih cijevi vlastitim rukama: tehnologija spajanja i primjeri razvoda
 Rukotvorine od polipropilenskih cijevi vlastitim rukama: varijante samostalnih izrada za dom
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi