Zavarivanje polietilenskih cijevi: usporedba metoda + upute za montažu

Za sastavljanje razvoda od polietilenskih (PE) cijevi potrebne su određene vještine njihovog zavarivanja i spajanja pomoću fittinga. Za ovaj rad prikladna je i oprema koja se koristi za montažu polipropilenskih cjevovoda.
Zavarivanje polietilenskih cijevi izvodi se posebnim aparatima i zahtijeva određena znanja, o čemu ćemo govoriti u ovom članku. Detaljno ćemo razmotriti značajke pripreme opreme za proces zavarivanja, dati preporuke za izvođenje kvalitetnog zavarenog spoja. Također ćemo razmotriti različite varijante zavarivanja cijevi od polietilena.
Sadržaj članka:
Priprema opreme za zavarivanje
Za svaku vrstu zavarivanja koristi se različita oprema. Nema smisla kupovati je za jednokratno sastavljanje komunikacija sučeljenim i elektrozavarivačkim metodom, jer cijena kompleta iznosi nekoliko tisuća dolara. Bolje je koristiti usluge vanjskih tvrtki ili unajmiti opremu.
Korištena oprema za zavarivanje
Oprema za utično zavarivanje košta između 100-200 dolara, stoga svatko samostalno odlučuje o kupnji aparata za zavarivanje.
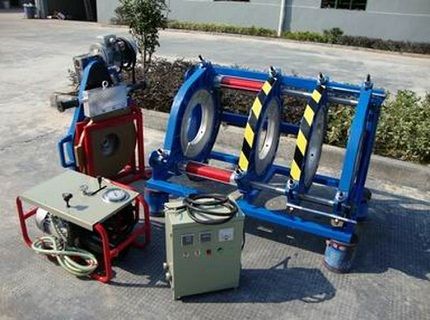
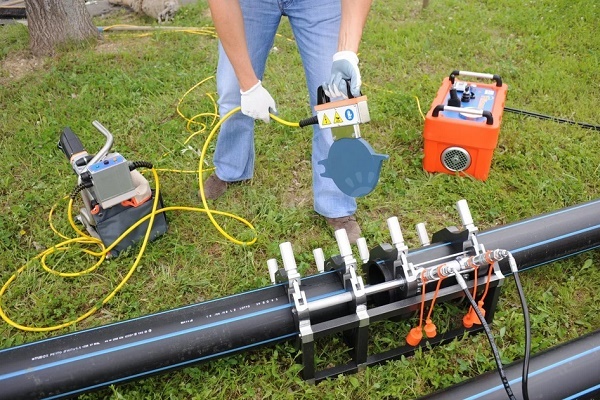
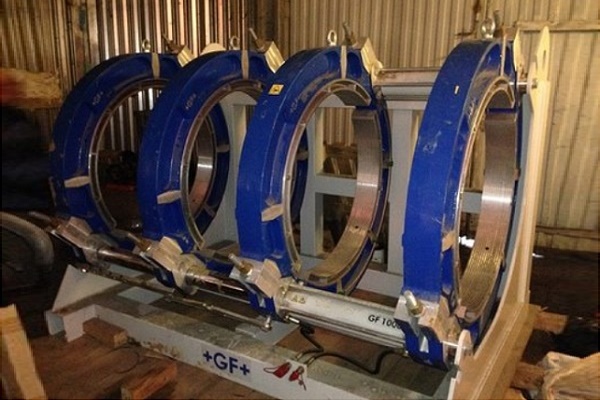
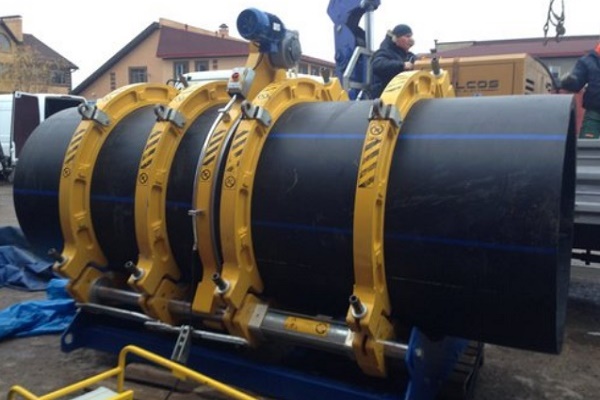
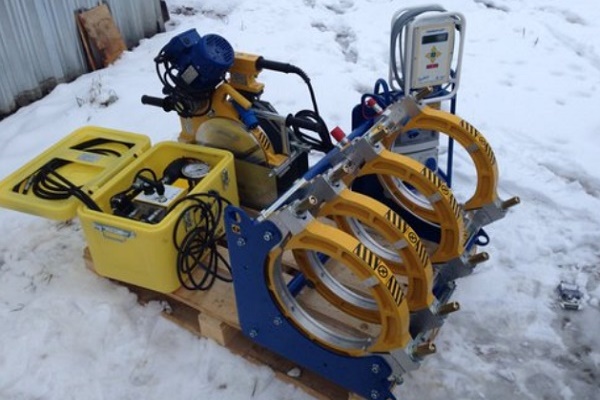
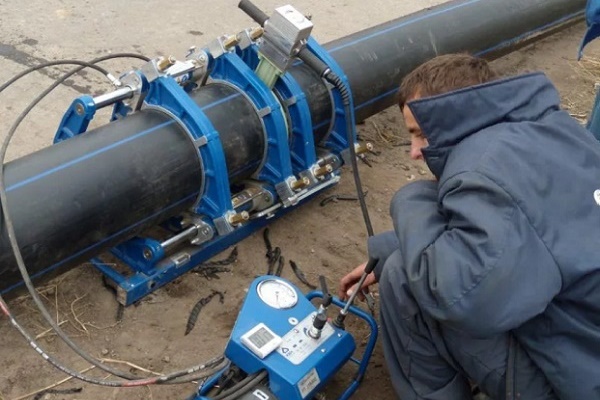
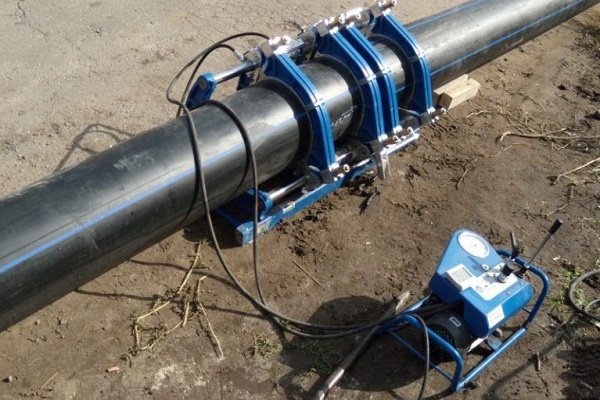
U standardni set uređaja za sučeljeno zavarivanje polietilenskih cijevi ulazi:
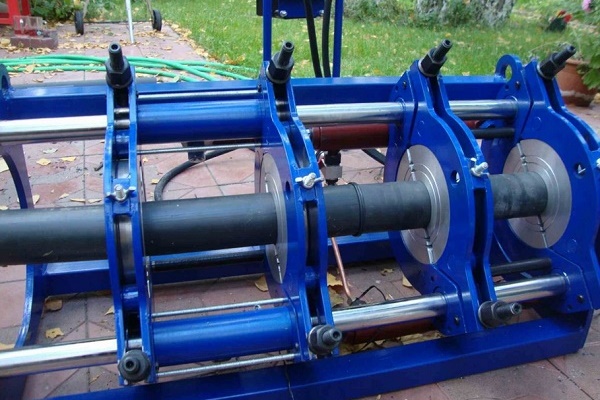
- Centrator. To je postolje s 4 metalne stezaljke za cijevi, od kojih su dvije pomične, a dvije čvrsto fiksirane na podnožju.
- Uređaj za obrezivanje krajeva. To je zasebni diskasti uređaj za precizno mehaničko rezanje krajeva cijevi koje se zavaruju. Uređaj se pričvršćuje na vodilice aparata za zavarivanje.
- Grijaće zrcalo. To je teflonom obložena okrugla ploča, na koju se pritišću spojevi cijevi radi taljenja PE. Ima ugrađeni termometar.
- Hidraulički ili mehanički pogon. Uređaj za regulaciju sile pritiska cijevi tijekom njihovog zagrijavanja i naknadnog spajanja.
- Redukcijski umetci. To je set izmjenjivih poluprstenova za fiksiranje cijevi različitih promjera.
- Upravljačka jedinica. Ulazi u komplete opreme s automatizacijom procesa zavarivanja.
U suštini, komplet opreme predstavlja samostalne naprave koje obavljaju određene funkcije u različitim fazama procesa zavarivanja. Mogu biti namijenjene isključivo ručnom zavarivanju, kao i za spajanje cijevi u potpuno automatskom režimu.
Za montažu elektromuftnih spojeva koristi se odgovarajući aparat za zavarivanje s ugrađenim skenerom barkodova. Dodatni uređaji za ovaj proces nisu potrebni.
Za utičničko zavarivanje bit će potrebno nabaviti sljedeći komplet:
- aparat za elektrozavarivanje;
- škare za rezanje cijevi;
- postolje;
- kalibrator i skidač faseta;
- nastavci za zagrijavanje elemenata koji se spajaju.
Osim navedene opreme, za montažu cijevi mogu zatrebati i opći alati: podesivi ključ, metar, marker i drugi.
Priprema za proces zavarivanja
Važan čimbenik kvalitetnog zavarivanja cjevovoda od HDPE je njihova prethodna priprema. Potrebne radnje za oblikovanje dobrog zavarenog spoja bit će prikazane u obliku uputa.
Neposredno prije zagrijavanja dijelova koji se spajaju potrebno je:
- Uvjeriti se u istovjetnost materijala i oznaka dijelova koji se spajaju.
- Očistiti i odmastiti spojeve spojnih elemenata.
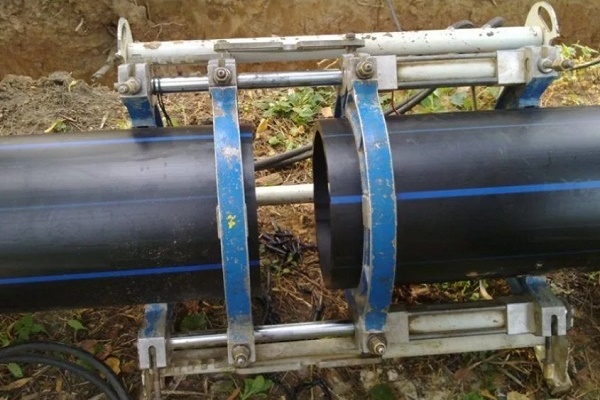
- Centrirati cijevi i čvrsto ih fiksirati.
- Obraditi rezove čeonom glodalicom dok se ne formira kontinuirana traka duljine dva opsega cijevi.
Nakon svega potrebno je očistiti rubove spojnih dijelova od strugotine.
Nakon pažljive pripreme polietilenskih cijevi i fitinga za zavarivanje, možete biti sigurni da je kvalitetan zavar pola zajamčen.
Načini zavarivanja PE cijevi
Industrijski polietilen niskog tlaka (PEHD) termoplastični je materijal čija se svojstva ne mijenjaju tijekom ciklusa zagrijavanja i hlađenja. Stoga je izvrstan za montažu kućanskih i industrijskih cjevovoda.
Povezivanje pojedinačnih PEHD cijevi i fitinga međusobno odvija se pomoću rastavljivih navojnih spojeva ili sljedećih metoda zavarivanja:
- utorni;
- elektromufni;
- sučeljni.
Cijevi s debljinom stijenke do 4,5 mm (promjera do 50-110 mm) zavaruju se prve dvije metode, a za debljostijene cijevi koristi se besfiting sučeljni način zavarivanja.
Varijanta #1 — način sučeljenog zavarivanja
Tijekom sučeljnog zavarivanja važno je kontrolirati kritične parametre: temperaturu alata i plastike, silu pritiska i trajanje operacija. Bez senzora ovih vrijednosti teško će se postići stabilan kvalitetan zavar.
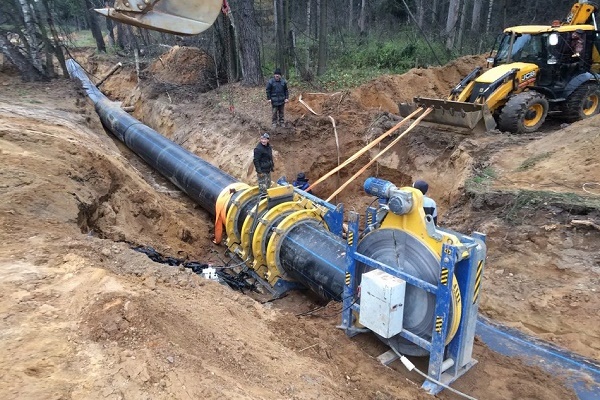
Razmotriti upute korak po korak za sučeljno zavarivanje polietilenskih cijevi najbolje je na primjeru poluautomatske opreme s hidrauličkim pogonom.
Sučeljno zavarivanje se izvodi ako debljina stijenke polietilenske cijevi ne prelazi 5 mm, a njezin promjer ne prelazi 50 cm. Tehnologija uključuje niz standardnih koraka:
Korak #1 — zagrijavanje spojeva.
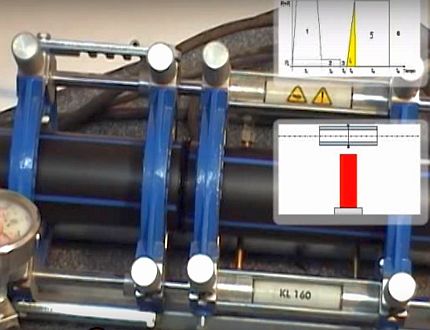
Nakon obrade krajeva cijevi, ogledalo za zavarivanje zagrijava se na temperaturu od 200-230 stupnjeva i postavlja se u sredinu centratora. Zatim se pomoću hidrauličkog pogona rubovi HDPE cijevi čvrsto pritišću na njega silom od 4-6 kg/cm2.
Nakon približavanja veličine sraštenice minimalno dopuštenim vrijednostima, sila se smanjuje na 0,2-0,5 kg/cm2 i plastik se nastavlja zagrijavati tijekom cijelog normiranog vremena. Zavarivanje je dopušteno pri temperaturama od -15 do +45 stupnjeva, ali u hladnim uvjetima vrijeme zagrijavanja može se povećati.
Korak #2 — spajanje cijevi
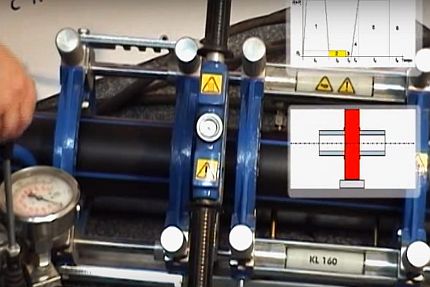
Nakon potrebnog zagrijavanja i taljenja HDPE na spojevima, cijevi se razdivaju hidrauličkim pogonom, uklanja se ogledalo i ponovno se pogonom pritisnu površine koje se zavaruju jedna uz drugu silom od 1-3 kg/cm2. Veličine sraštenice kontroliraju se vizualno, stoga se i stezni tlak može razlikovati.
Korak #3 — hlađenje i pregled
Cijevi ostaju pritisnute jedna uz drugu do potpunog hlađenja spoja. Nakon uklanjanja sile s hidrauličkog pogona, cijevi se vade iz stezaljki centratora i provodi se procjena stanja zavarenog spoja i sraštenice. Ako su njihovi parametri u normi, cijev je spremna za uporabu.
Varijanta #2 — utično zavarivanje HDPE cijevi
Nakon prethodnog rezanja i pripreme HDPE cijevi i dijelova može se započeti njihovo utično zavarivanje. Proces će biti prikazan u obliku uputa korak po korak.
Korak #1: priprema lemilice
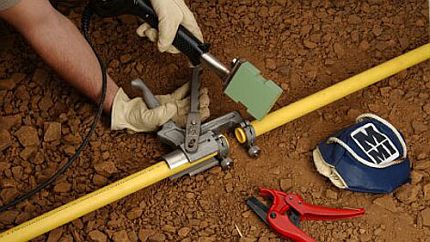
Optimalna temperatura zavarivanja polietilenskih cijevi kreće se oko 210 °C, stoga su prikladna samo lemilice s podesivim grijanjem. Prije spajanja na mrežu potrebno je na lemilicu navući posebne dvostrane nastavke (čahuru i trn) te postaviti lemilicu na križni stalak.
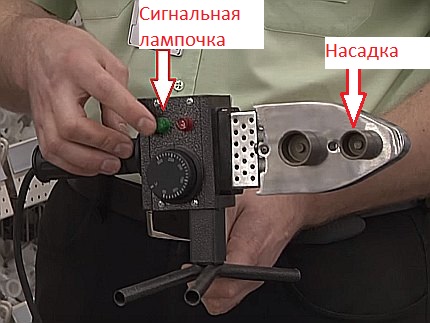
Kada se postigne zadana temperatura, na njemu će zasvijetliti signalna (obično zelena) lampica.
Korak #2: zagrijavanje dijelova
Rad s vrućim cijevima sigurniji je u rukavicama. Za zagrijavanje dijelova potrebno je istovremeno jedan dio koji se spaja navući na trn, a zatim drugi umetnuti u metalnu čahuru.
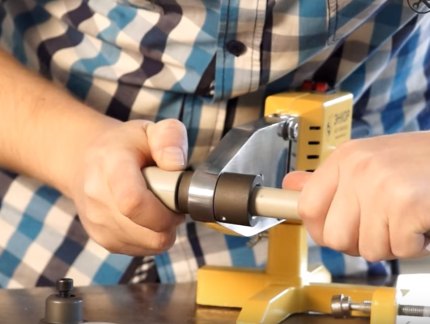
Kako bi se poštivala dubina spoja, možete unaprijed markerom označiti odgovarajuću oznaku na cijevi, a zatim se prema njoj orijentirati pri spajanju zagrijanih predmeta.
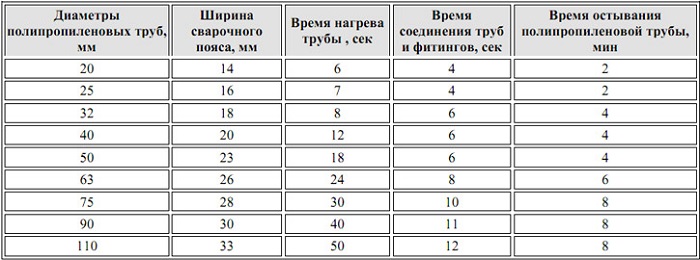
Gore je navedena tablica s okvirnim vremenskim okvirima zagrijavanja, spajanja i hlađenja cijevi, kao i dubinom umetanja u utičnicu. Pri minus temperaturi vrijeme zagrijavanja materijala može se povećati za 1-2 sekunde.
Korak #4: spajanje dijelova
Nakon zagrijavanja, proizvode je potrebno istovremeno odvojiti od nastavaka i snažnim ravnim pokretom uvesti cijev u utičnicu do označene crte. Dijelovi se ne smiju okretati jedan u odnosu na drugi. 5-10 sekundi nakon spajanja, bilo kakvo pomicanje može dovesti do naglog smanjenja čvrstoće spoja.
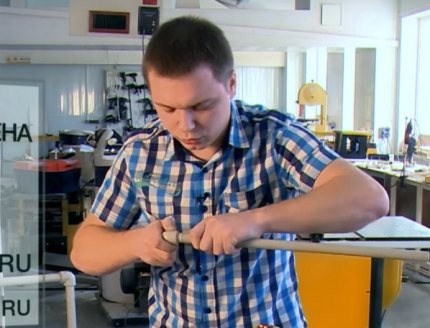
Nakon hlađenja poželjno je pregledati nastali unutarnji šav na prisutnost izbočina koje blokiraju prolaz cijevi. Ako ja sužen, bojle je ponovno zavariti spoj kako bi se spriječio pad tlaka u sustavu.
Varijanta #3 — elektro-spojničko zavarivanje polietilena
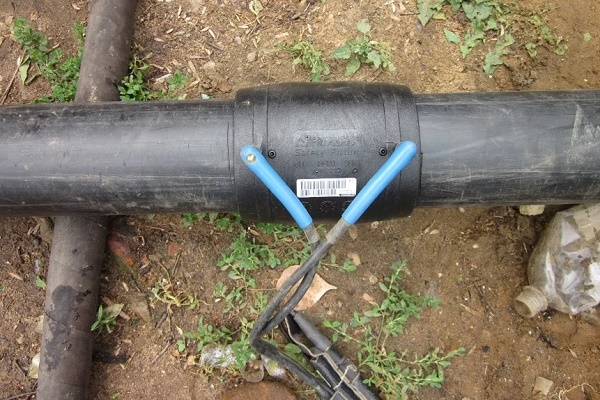
Zavarivanje polietilenskih cijevi pomoću elekstromufte ja najjednostavniji i najbrži način. Plastični fitinzi imaju ugrađenu metalnu spiralu koja samostalno zagrijava površine koje se spajaju i topi PE.
Kod ove metode dodatno se mora trošiti na elekstromufte, čija cijena počinje od 3-4 dolara po komadu. Zato se takvo zavarivanje primjenjuje samo na mjestima gdje su nedostupne metode sučeonog i utičnog zavarivanja. Prednost elekstromuftnog načina je mogućnost spajanja cijevi debljine od 4,5 mm i manje.
Glavne faze zavarivanja:
- Čišćenje i mehanička obrada fitinzi i krajova cijevi.
- Centriranje i umetanje cijevi u elekstromuftu.
- Spajanje fitinzi na elekrične kontakte posebnog aparata za zavarivanje, zagrijavanje spoja.
Posljednja faza – isključivanje elekrične energije i hlađenje cijevi.
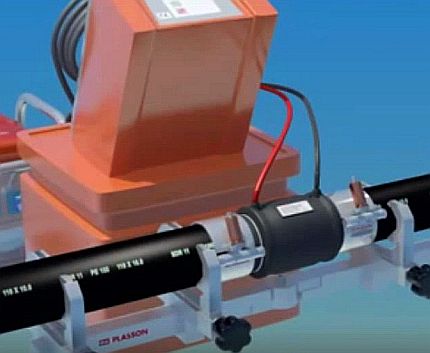
Na električnim spojkama nalazi se crtični kod s kodiranim parametrima vremena zagrijavanja, jakosti struje i napona. Očitava ga skener aparata za zavarivanje, koji zatim automatski provodi postupak zavarivanja. Proizvodi su čvrsto i pouzdano zavareni na velikoj površini.
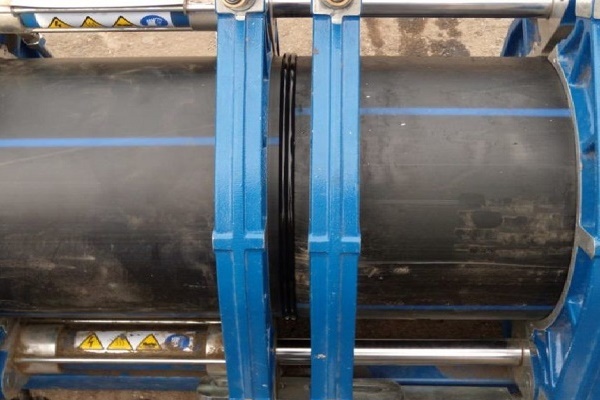
Ispravni sučeljeni zavareni spojevi
Ispravnost izvođenja svih uputa za zavarivanje može se procijeniti prema konačnom vanjskom izgledu polietilenskog spoja. U slučaju formiranja nepravilnog šava i visokog rizika od narušavanja nepropusnosti tijekom daljnje uporabe, bolje je odrezati spoj s rubova i zavariti novi.
U pravilno izvedenom šavu dimenzije valjka grada moraju odgovarati normiranim vrijednostima.
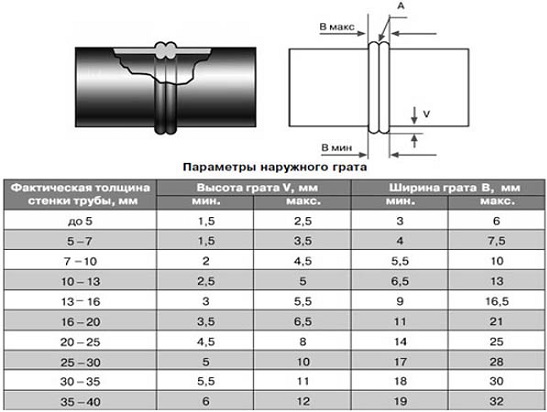
Postoje i dodatni zahtjevi za parametre valjaka:
- Simetričnost i ravnomjernost po cijelom opsegu spoja.
- Pomak stijenki cijevi u radijalnoj ravnini ne smije biti veći od 10% njihove debljine.
- Boja valjaka mora biti idenčna boji cijevi.
- Udubina između gradova ne smije zalaziti dublje od razine vanjske površine cijevi.
I naravno, potpuno se isključuje prisutnost pukotina i pora.
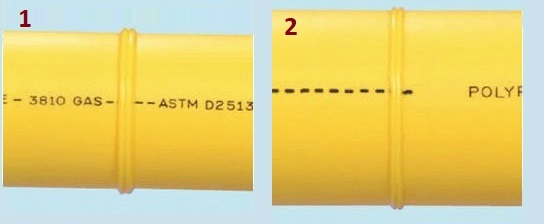
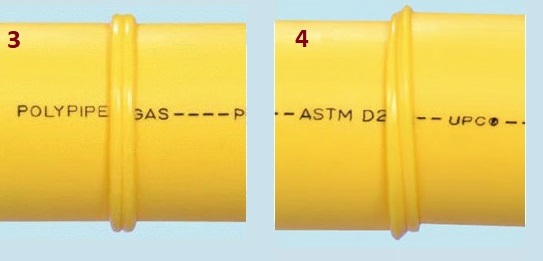
Uzrok nesimetričnosti valjaka po opsegu može biti nekvalitetno prethodno poravnavanje čela ili postavljanje uređaja za poravnavanje pod nagibom prema cijevi.
Upute za montažu polietilenskih cijevi
Za spajanje polietilenskih cijevi s elementima vodovoda mogu se koristiti sljedeći spojevi:
- nerastavljivi;
- rastavljivi.
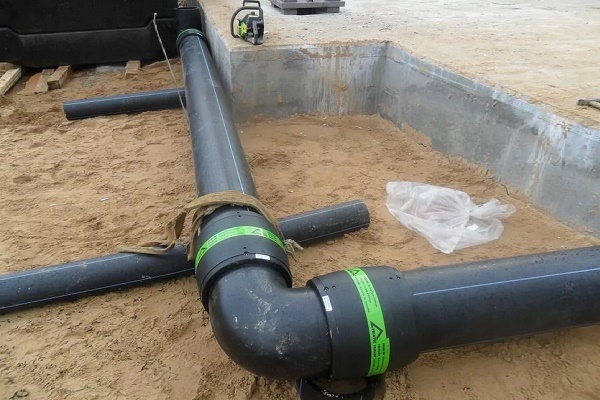
Nerastavljivi spojevi dobivaju se zavarivanjem cijevi jedna na drugu ili na posebne zavarene fitinze. Ova metoda je jeftina, ali tako dobivene konstrukcije često su glomazne. Upotreba nerastavljivih spojeva opravdana je pri montaži podzemnih stacionarnih vodovoda.
Za sastavljanje privremenih sustava od polietilenskih cijevi, kao i u nedostatku opreme za zavarivanje, mogu se koristiti navojni kompresijski fitinzi, čija će montaža biti razmotrena dalje.
Spajanje cijevi na kompresijski fitting
Kompresijski fitinzi su skuplji od zavarenih modela, ali su rastavljivi i jednostavni za korištenje. Preporuke za njihovu montažu opisane su u donjoj uputi korak po korak.
Prvi korak – vanjski pregled i rezanje
Montaža sustava od polietilenske cijevi i plastičnog kompresijskog fitinga započinje pregledom ima li pukotina i dubokih ogrebotina. Oštećeni dio cijevi bolje je odmah odrezati.
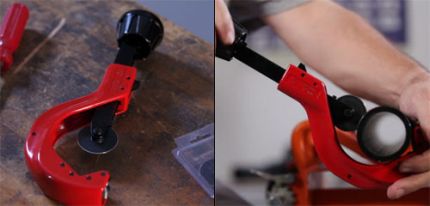
Polietilensku cijev možete rezati nožom ili specijalnim rezačem cijevi. Rezultat bi trebao biti savršeno okomit rez bez zareza i valova. Za uklanjanje neravnina rubova možete kupiti ručni poravnač krajeva.
Drugi korak – postavljanje elemenata fitinga na cijev
Prvo se na crijevo stavlja stezna matica, zatim canga, potom stezni prsten, i na kraju se navlači gumena brtva.
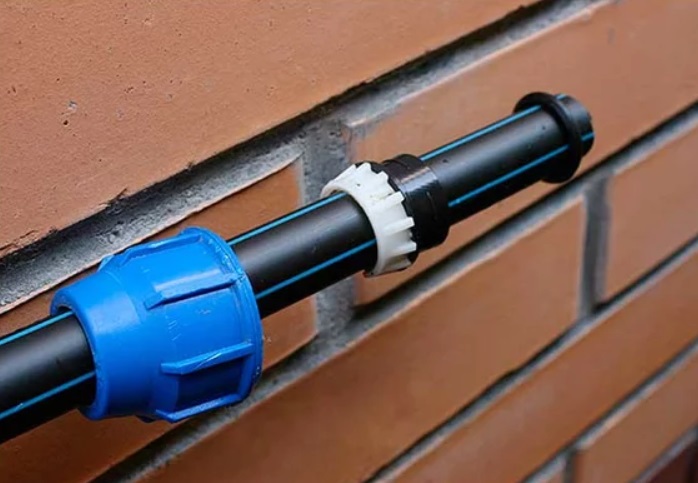
Kraj cijevi do kraja se umeće u tijelo fitinga, a elementi navučeni na crijevo se pomiču prema navoju. Zatim se stezna matica čvrsto zategne rukama. Ako imate lančani ključ, njime možete dodatno pritegnuti spoj.
Ne treba žuriti sa zatezanjem stezne matice – mogla bi se iskriviti. Ako teško ide, bolje je ponovno odvrnuti spoj i ponoviti postupak sastavljanja.
Nakon montaže fitinga treba provjeriti nepropusnost spoja. U slučaju curenja lako možete dodatno zategnuti maticu, poravnavši konstrukcijske elemente.
Urezivanje sedla u cijev
Ako je potrebno napraviti odvojak od polietilenske cijevi, nije nužno kupiti T-komad. Bit će dovoljno izbušiti rupu i postaviti sedlo. Kako to učiniti, bit će objašnjeno u uputama korak po korak.
Prvi korak – priprema
Prvo treba pregledati spojne dijelove ima li ogrebotina i pukotina te obrisati njihovu površinu vlažnom krpom.
Drugi korak – sastavljanje stege
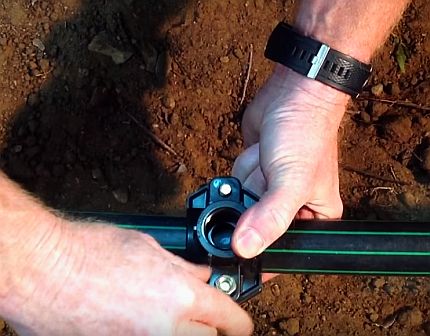
Staviti na cijev oba dijela obujmice, zategnuti matice ključem. Cilj postupka je čvrsto fiksiranje sedla.
Treći korak – bušenje
U sredini otvora sedla označite točku, a uz rubove fitinga markerom napravite crtice za pamćenje njegovog položaja. Odvrnite sedlo i skinite njegove dijelove. Izbušite polietilensku cijev na označenom mjestu svrdlom potrebnog promjera.
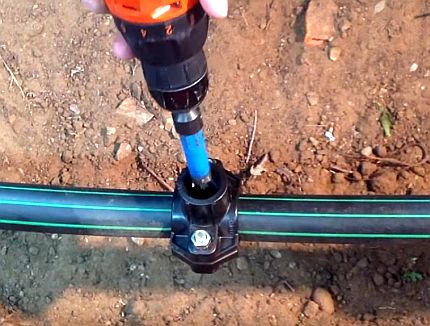
Četvrti korak – sastavljanje sjedalice
Očistite unutrašnjost PE cijevi od strugotine i uklonite moguće neravnine s rubova izbušene rupe. Prema prethodno nacrtanim oznakama, prislonite dijelove spojnice na cijev i čvrsto zategnite pričvrsne matice.
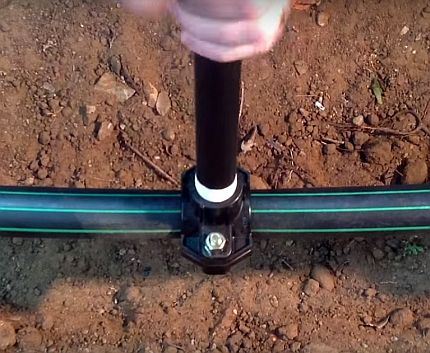
Prilikom uvrtanja cijevi ili spojnice u sjedalicu, možete omotati nekoliko slojeva PTFE trake.
Dio sjedalice s izlaznim otvorom može imati na strani cijevi utor za gumenu brtvu. Stoga, ako postoji brtvilo, potrebno ga je postaviti između cijevi i spojnice.
Ako vam je na određenom dijelu cjevovoda potrebno saviti cijev, preporučujemo da to učinite prema uputama navedenim ovdje.
Zaključci i koristan video na temu
Ponuđeni video prilozi jasno će prikazati sve vrste zavarivanja PEHD cijevi, te će upoznati s procesom sastavljanja kompresijske spojnice i sjedalice.
Utično zavarivanje polietilenskih cijevi:
Postupak elektrospojnog zavarivanja:
Čeono zavarivanje PEHD cijevi poluautomatskim uređajem s hidrauličkim pogonom:
Montaža kompresijske spojnice na cijev:
Ugradnja sjedalice na PEHD cijev:
Samostalna montaža polietilenskih vodovoda zahtijeva određena znanja i vještine, ali je potpuno izvediva uz pridržavanje gore navedenih pravila. Ako nemate posebnu opremu, vodovod možete sastaviti čak i bez alata, koristeći isključivo kompresijske spojnice.
Postoji mnogo načina montaže, ali treba koristiti onaj koji će dati rezultat uz minimalne financijske troškove.
Određujete optimalni način zavarivanja polietilena i želite pojasniti neke detalje? Slobodno postavite svoja pitanja našim stručnjacima – potrudit ćemo vam pomoći.
Ili možda želite podijeliti osobno iskustvo montaže polietilena u kućnim uvjetima? Pišite svoje komentare, dodajte jedinstvene fotografije – mnogim početnicima će vaše informacije biti korisne.
 Obujmice za pričvršćivanje cijevi: pregled vrsta i upute za montažu
 Izrađujemo kutiju za cijevi u kupaonici: detaljne upute za montažu
 Montaža HDPE cijevi vlastitim rukama: upute za zavarivanje + kako saviti ili ispraviti takve cijevi
 Tehnologija zavarivanja polipropilenskih cijevi vlastitim rukama: pregled metoda i nijansi
 Spajanje bakrenih cijevi: upute i usporedba različitih montažnih tehnologija
 Pregrada od plastičnih cijevi: vrste pregrada + korak po korak upute za izradu
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Naravno, plastične cijevi za vodovod i grijanje vrlo su praktične i svaki muškarac s dvije ruke ih doista može instalirati. Ali zašto nitko ne govori o sigurnosnim mjerama pri zavarivanju tih cijevi, o tome da od para tinjajuće plastike mogu biti štetniji samo živa i olovo.
Obavezno treba koristiti respiratore, prozračiti prostoriju. Ukućane, a posebno djecu i životinje (ovdje je riječ o tjelesnoj masi) poslati u goste za vrijeme popravka.
Plastika nam olakšava život u mnogim područjima – ali nas i ubija… Čuvajte se!
Pozdrav, Elina, razumijem vašu zabrinutost i zato želim malo detaljnije objasniti bitne točke koje se odnose na sigurnost. Prije svega, važno je shvatiti da je profesija zavarivača polietilenskih cijevi profesija s povećanim rizikom.
Ali, razmotrimo točke za obične građane:
– potrebno je osigurati normalnu ventilaciju u prostoriji u kojoj će se zavarivati polietilenske cijevi;
– raditi u posebnoj odjeći;
– koristiti posebne zaštitne rukavice;
– koristiti respiratore;
– praviti pauze u radu kako bi se izašlo na svjež zrak.
Ako se poštuju ove točke, proces zavarivanja polietilenskih cijevi neće biti povezan sa štetom za organizam.