Kako saviti profilnu cijev vlastitim rukama bez posebnih alata

Profilne cijevi su nezamjenjive u procesu sastavljanja okvira za građevinske konstrukcije. Staklenici, razni plastenici, sjenice i drugi objekti grade se uz njihovu pomoć prilično brzo i kvalitetno. Međutim, nije sve tako jednostavno.
Da bi se savila takva cijev, mora se koristiti skupa posebna oprema, što nije uvijek prihvatljivo za kućnog majstora. Razgovarajmo o tome kako saviti profilnu cijev u kućnim uvjetima.
Sadržaj članka:
Profilna cijev – što je to?
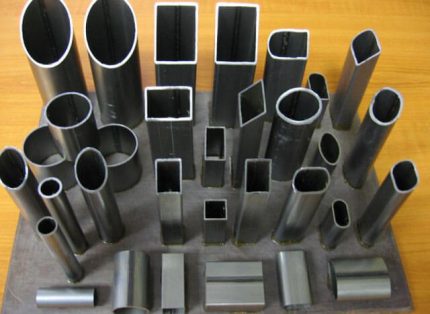
Profilnom se smatra cijev koja ima presjek različit od okruglog. Može biti pravokutni, ovalni, šesterokutni ili kvadratni. Cijev ima povećanu čvrstoću jer njezini rubovi preuzimaju ulogu rebara za ukrućenje.
Profilni proizvodi podnose značajna opterećenja na savijanje, zbog čega su dobar izbor za izgradnju metalnih okvira zgrada najrazličitije namjene.
Sirovina za proizvodnju profilnih cijevi najčešće je visokolegirani ili niskolegirani čelik. Ovisno o načinu izrade razlikuju se električno zavarene, hladno i vruće valjane, bešavne cijevi.
Proizvodi se razlikuju po debljini stijenke i visini profila. Takve cijevi mogu se koristiti za izradu raznih dijelova u obliku okvira, stepenica i ograda. Najčešće se profilna cijev koristi u građevinarstvu za izgradnju lučnih konstrukcija i kao zamjena za željeznu gredu pri izgradnji okvira.
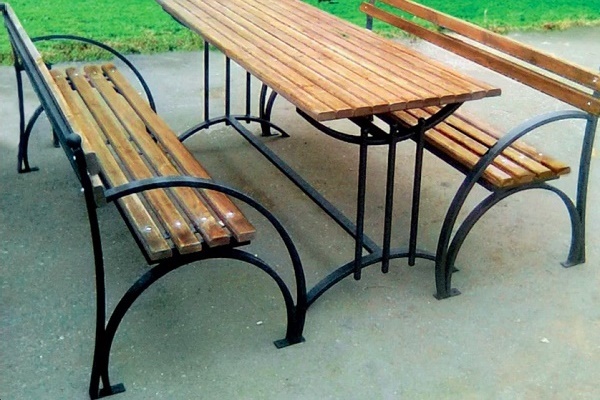
Vještine u savijanju profilne cijevi bit će korisne kućnim majstorima koji žele samostalno urediti prigradsko zemljište:
Moguće komplikacije tijekom rada
Savijanje takve cijevi zapravo je proces davanja elementu zakrivljeno-glatke konfiguracije. To se može učiniti samo pod pritiskom, jer je dio visoke čvrstoće. Kako bi se smanjila sila pritiska potrebna za savijanje, može se koristiti zagrijavanje savijanog dijela.
Unatoč naizgled jednostavnosti operacije, savijanje ne daje uvijek elemente potrebne konfiguracije. Problemi se često javljaju. Tri najčešće komplikacije su:
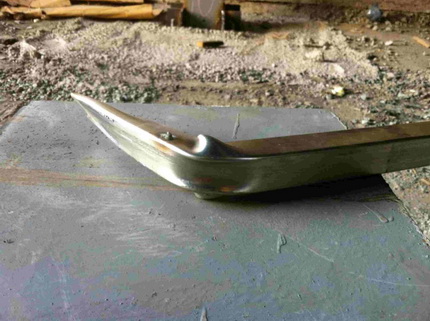
Prva je da se unutarnja strana profila presavija u osebujne nabore koji nalikuju harmonici. U ispravnoj verziji ona se ravnomjerno skuplja.
Drugi problem je pucanje vanjske stijenke profilne cijevi. Tijekom savijanja ona se rasteže. Ponekad metal ne izdrži silu i pukne. Treći problem je da cijev, mijenjajući svoj oblik, može izgubiti koaksijalnost elemenata.
To znači da će njezini dijelovi u savijenom stanju ležati u različitim ravninama. A to je nedopustivo. Praksa pokazuje da se sve poteškoće javljaju zbog pogrešnog odabira metode savijanja.
Da biste ga ispravno odabrali, morate uzeti u obzir plastične mogućnosti profilne cijevi. One su određene veličinom i oblikom presjeka, kao i debljinom stijenke proizvoda. Na temelju ovih vrijednosti može se izračunati najmanji mogući polumjer zaobljenja. Ne preporučuje se pokušavati napraviti zaobljenje s manjim polumjerom.
Za određivanje minimalnog polumjera potrebna nam je visina presjeka. Izračunava se na sljedeći način. Mjeri se visina profila, od koje se oduzima dvostruka debljina stijenke proizvoda.
Dobiveni broj bit će tražena visina, označimo je s h. Za cijevi s pravokutnim i kvadratnim presjekom vrijedi sljedeće pravilo. Ako je visina profila veća od 20 mm, dio može podnijeti savijanje na dijelu čija minimalna duljina iznosi h × 3,5.
Proizvodi s profilom nižim od 20 mm mogu se savijati na dijelu duljine od h × 2,5 i više. Ovo pravilo vrijedi za sve cijevi. Međutim, debljina stijenke dijela također utječe na ograničenja savijanja.
Što je tanja, veća je vjerojatnost pojave puknuća ili gnječenja dijela. Stručnjaci strogo ne preporučuju pokušavati savijati široke proizvode čija je debljina stijenke manja od 2 mm. U tom slučaju optimalno je koristiti aparat za zavarivanje.
Još jedna stvar koju treba znati. Cijevi od niskolegiranih i ugljičnih legura vrlo su elastične i nakon savijanja mogu se, takoreći, 'pružiti', pokušavajući vratiti u prvobitni oblik.
To zahtijeva dodatni rad s proizvodom, jer će ga trebati ponovno prilagođavati prema unaprijed izrađenom predlošku. Stoga se preporučuje utvrditi vrijednost plastičnog momenta otpora ove profilne cijevi i provoditi savijanje uzimajući u obzir taj pokazatelj. Što je on manji, to će se dio manje vraćati u prvobitno stanje.
Značajke različitih metoda savijanja profila
Postoje dvije glavne metode savijanja profilne cijevi: hladna i vruća. Prva podrazumijeva da se proces savijanja izvodi bez prethodnog temperaturnog djelovanja na dio.
Dok se druga provodi samo s prethodno zagrijanom cijevi. Valja priznati da zagrijavanje dijela znatno povećava njegovu plastičnost i olakšava proces savijanja.
Normi koje strogo reguliraju upotrebu hladne i vruće metode savijanja za profilne proizvode ne postoje. One postoje samo za cijevi okruglog presjeka. Prema tim normama, vruće savijanje koristi se za dijelove čiji promjer iznosi 100 mm i više. Za pravokutne i kvadratne cijevi vrijede nešto drugačija pravila.
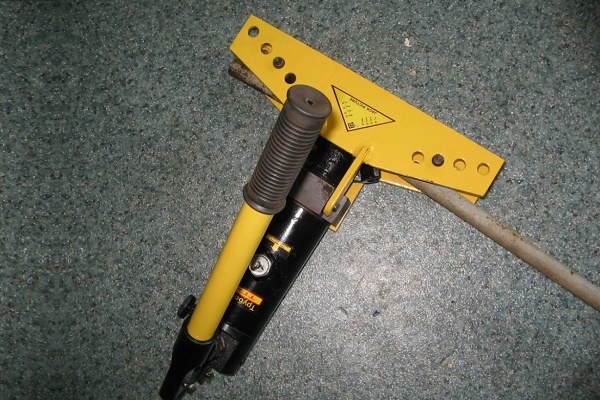
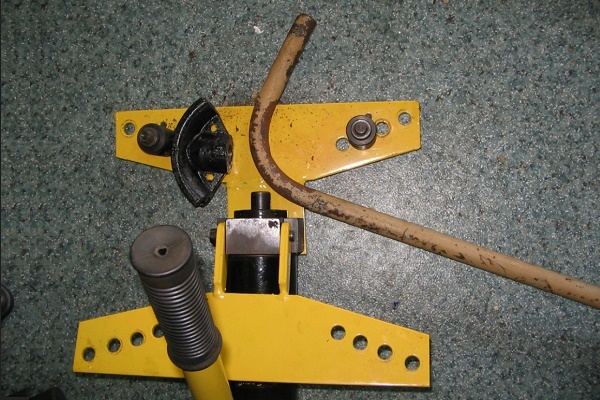
Ako predstoji jednokratni rad na savijanju cijevi, možete kupiti, ali je bolje unajmiti hidraulički savijač cijevi s ručnim pogonom:
Vodoinstalateri preporučuju savijati samo hladnim načinom sve cijevi s visinom profila manjom od 10 mm. Proizvode čija visina profila iznosi 40 mm i više, savijaju vrućom metodom.
Kako savijati dijelove s visinom profila od 10 do 40 mm, odlučuje izvršitelj. Da biste izbjegli pogrešku, možete napraviti probno savijanje. Općenito, ako je dostupan savijač cijevi, pomoću njega možete saviti cijev bez ikakvog zagrijavanja.
Ako nema posebnog alata, trebate izvesti probno savijanje profilne cijevi. Za to se jedan rub dijela čvrsto stegne u škripac. Na drugi kraj stavi se cijev većeg promjera od savijanog komada.
Nastalo "rame" treba snažno povući, savijajući komad. Ako se dio može saviti, možete upotrijebiti hladnu metodu savijanja. Ako ne, primjenjuje se savijanje s prethodnim zagrijavanjem.
Suptilnosti vrućeg savijanja
Savijanje dijela profilne cijevi događa se nakon njegovog zagrijavanja. Poželjno je izvesti operaciju u jednom potezu, jer je višestruko zagrijavanje metala nepoželjno. Proizvod ohlađen do svijetle trešnjaste boje može puknuti.
Stoga je takva metoda idealna za izvođenje pojedinačnog kutnog savijanja. Za savijanje profila u okrugli luk treba je primjenjivati s oprezom, jer je višestruko zagrijavanje u ovom slučaju neizbježno.
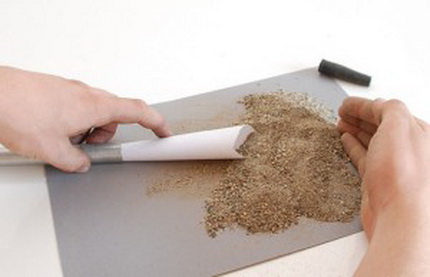
Da biste pravilno savili profilnu cijev toplim načinom, trebate koristiti punilo. Tako ćete spriječiti moguće gnječenje dijela. Kao punilo obično se uzima pijesak.
Optimalna opcija je srednjezrnati građevinski pijesak. Ako ga nema, poslužit će materijal iz dječjeg pješčanika. Za početak ga treba očistiti od nepotrebnih primjesa.
Za to se pijesak prosijava kroz sito s otvorima veličine 2-2,5 mm. Tako ćete se riješiti krupnih kamenčića i otpada. Ao se tjekom savijanja takav uključak nauđe neposredno uz stijenku cijevi, stvorit će reljef koji je potpuno nepotreban.
Premale pješčane čestice također nisu potrebne. Tjekom zagrijavanja mogu se speći, što je nepoželjno. Stoga će se pijesak morati ponovno prosijati, ovaj put kroz fino sito. Veličina njegovih otvora treba biti oko 0,7 mm. Kalciniramo prosijani pijesak.
Punilo je spremno. Sada se možete pozabaviti dijelom. Za početak treba žariti cijev na mjestu gdje će se izvoditi savijanje. Zatim možete pristupiti izradi čepova.
Bit će potrebna dva po veličini jednaka dijela koji će zatvoriti oba kraja profilne cijevi, kako se pijesak u njoj ne bi prosipao. Čepovi se izrađuju samo od drva, drugi materijal ne smije se koristiti.
Odredimo se s veličinama i oblikom dijelova. To bi trebale biti piramide, duljina svake deset puta veća od širine baze. Dimenzije same baze trebale bi biti gotovo dvostruko veće od dimenzija otvora koji će se zatvoriti tim čepom. Pripremljene dijelove treba isprobati na cijevi.
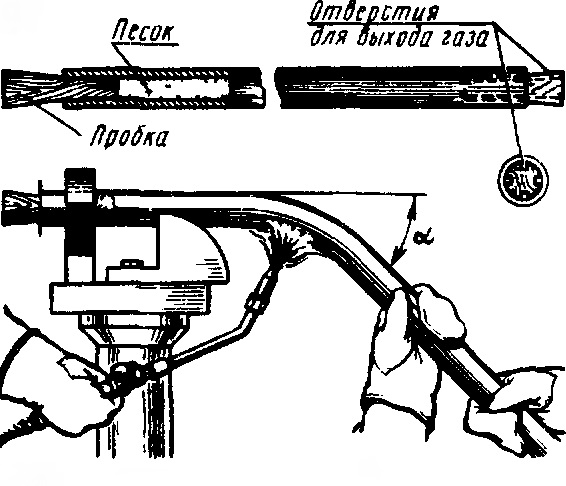
Ako je sve u redu, na svakoj strani jednog od čepova izrađujemo uzdužni utor. Kroz te utore će iz obratka izlaziti plin nakupljen tijekom zagrijavanja. Možemo pristupiti punjenju cijevi.
Za to se uzima čep bez utora i postavlja na mjesto. Obični lijevak se umetne u suprotni kraj dijela. Ako je cijev dugačka, postavl ja se pod kutom prema tlu, ako je kratka – okomito.
Kroz lijevak se u malim obrocima sipa pijesak. Nakon svakog obroka uzima se gumeni ili drveni malj i dobro se propucava dio odozdo, pomažući pijesku da se što ravnomjernije rasporedi i zbije. Nakon što se pri propucavanju duž cijele cijevi čuje tup zvuk, treba prestati s radom. To znači da je dio potpuno ispunjen pijeskom.
Obrazac ispunjen pijeskom zatvara se drugim čepom. Sada treba kredom označiti granice područja koje će biti podvrgnuto zagrijavanju. Njegova duljina treba biti najmanje šest promjera obratka.
Dio se čvrsto učvršćuje u stezaljci ili u škripcu. Ako je cijev zavarena, treba je učvrstiti tako da šav bude s vanjske strane savijanja. Ako bude unutra, dio može puknuti.
Sada treba zagrijati fragment cijevi do crveno-trešnjaste boje. To se može učiniti lemljeničkom svjetiljkom ili plinskim plamenikom za lemljenje. Važan trenutak. Cijelo područje mora se ravnomjerno zagrijavati.
Ne smije se dopustiti pregrijavanje pojedinih fragmenata. Ako se to ipak dogodi, treba ohladiti takva područja. Indikator dovoljno zagrijane cijevi bit će otpadajuća šljaka s nje.
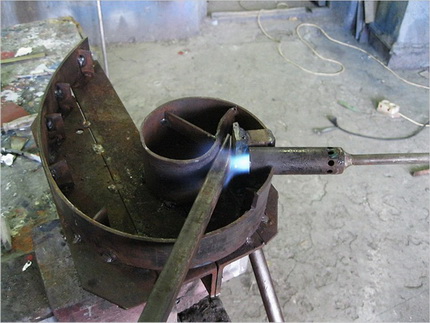
Nakon što se obradak užari, na njegov kraj se navuče fragment cijevi većeg presjeka. Tako da rub dijela malo ne doseže do budućeg savijanja. Nakon toga se cijev pažljivo savija do željenog oblika.
To treba učiniti u jednom potezu glatkim translatornim pokretom u vertikalnoj ili horizontalnoj ravnini. Dobiveni zavoj se provjerava prema šabloni.
Savijena cijev treba da se ohladi, nakon čega je treba ponovno usporediti sa šablonom i uvjeriti se u ispravnost danog oblika. Ako je tako, čepovi se izbijaju. Često je to teško učiniti, tada se mogu jednostavno spaliti drveni čepovi i istresti pijesak.
Da bi zavoj bio oštar, bez nabora i pukotina, potrebno je što čvršće nabiti pijesak u cijev i ravnomjerno zagrijati dio.
Značajke hladnog savijanja
Savijati profil bez zagrijavanja moguće je na različite načine. Najjednostavnije je to učiniti pomoću specijalnog alata, naime stroja za savijanje profila. Može se kupiti ili izraditi samostalno, što je prilično složeno.
Međutim, kupovina alata neće se isplatiti ako je potrebno samo saviti nekoliko dijelova. Stoga mnoge zanima kako se izvodi savijanje profilne cijevi rukama i je li to uopće moguće.
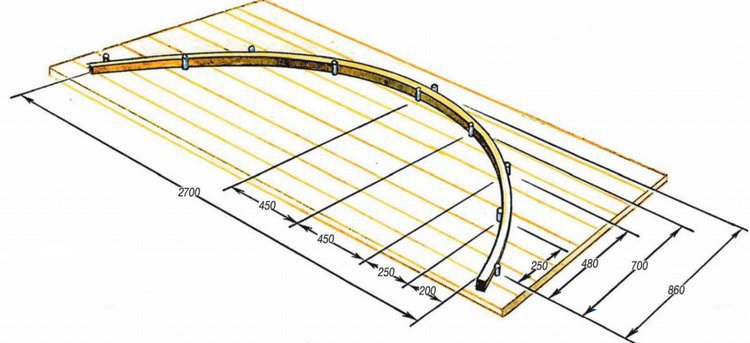
Takav je postupak sasvim moguć. Za njegovo izvođenje bit će potrebne najjednostavnije naprave u obliku trna ili ploče za savijanje. Lako ih se može sastaviti od pri ruci dostupnih materijala. Prije savijanja potrebno je odlučiti se za punilo za cijev.
Ako je visina njezinog profila manja od 10 mm, nije potrebno puniti dio, za proizvode s većom visinom punilo je obavezno. To može biti pijesak, pripremljen gore opisanim načinom, ili opruga.
U posljednjem slučaju odabire se dio izrađen od čelika, s gustim namotajem. Njegov promjer mora biti takav da čvrsto ulazi u šupljinu profilne cijevi. Samo tako može učinkovito spriječiti prenaglu promjenu presjeka cijevi na mjestu savijanja.
Da bi se opruga po završetku rada mogla bez problema izvući, na njezin rub prije ugradnje čvrsto se pričvrsti komad žice.
Sada je potrebno odlučiti se za vrstu naprave za savijanje. To se može učiniti poznavajući visinu profila proizvoda. Za tanku cijev, s visinom profila manjom od 10 mm, koristi se ploča za savijanje s klinovima koji služe kao oslonci. Oni su smješteni u skladu s radijusom savijanja dijela. Cijev se postavlja između oslonaca, dajući joj potreban oblik.
Počinju polagati dio od sredine, tako je lakše izvesti operaciju. Zatim se postupno napreduje prema rubovima proizvoda. Značajan nedostatak takvog načina savijanja leži u potrebi primjene značajnih napora.
Osim toga, prilično je teško izvesti savijanje točno prema predlošku, vrlo je vjerojatno da će biti određenih odstupanja od zadanog oblika.
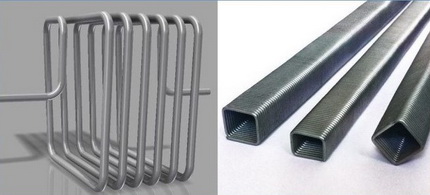
Cijevi s visinom profila većom od 10, ali manjom od 25 mm, savijaju se pomoću specijalne opreme opremljene valjkom. Ona djeluje po principu takozvanog stroja Volnova.
To se događa na sljedeći način. Dio se čvrsto učvrsti u škripcu. Preko valjka na njega se primjenjuje značajna sila koja savija element. Ova metoda omogućuje savijanje preciznije i kvalitetnije.
No i u ovom slučaju morat ćete uložiti vrlo značajan fizički napor kako biste postigli željeni rezultat. Ako je potrebno dobiti dio s velikim radijusom savijanja, na primjer luk za okvirnu konstrukciju, koriste se planparalelne ploče ili trn.
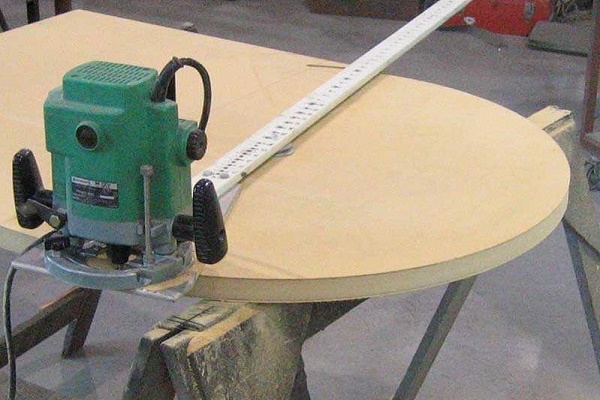
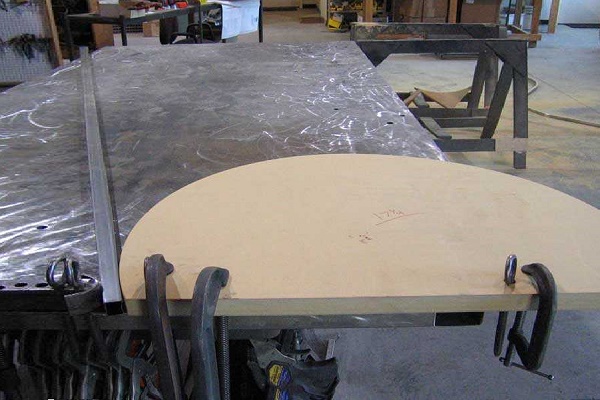
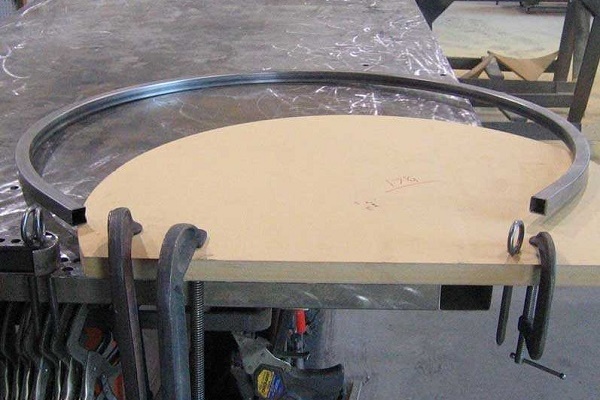
Naprava predstavlja nepomični predložak okruglog oblika na kojem se nalaze stezaljke namijenjene fiksiranju dijela.
Profilna cijev se silom umeće u utor čija veličina točno odgovara profilu proizvoda. Stezne kopče drže dijelove elementa na mjestu dok cijeli element ne bude postavljen u napravu. Na taj se način cijevi daje željeni oblik.
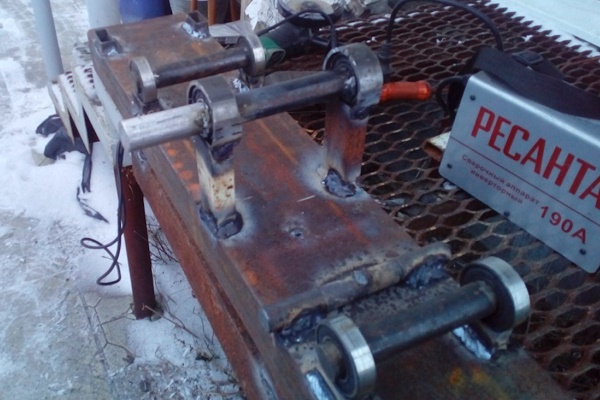
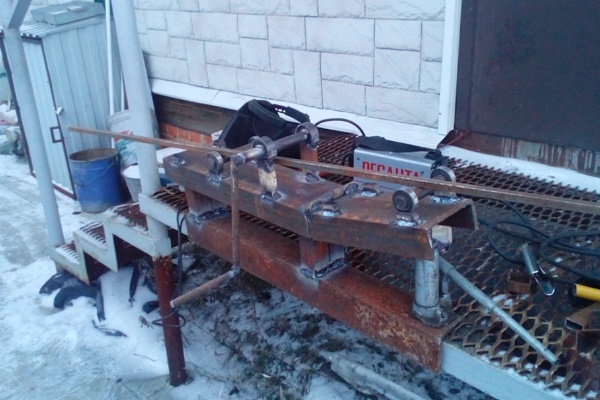
Ako posjedujete osnovne vještine elektrozavarivača, tada jednostavan stroj za savijanje profilnih cijevi možete izraditi vlastitim rukama:
Preporučujemo vam da pogledate i članak u kojem smo govorili o tome kako savijati cijevi od različitih metala – više pročitajte dalje.
Najjednostavniji uređaji za hladno savijanje
Razmotrit ćemo kako samostalno izraditi dvije vrlo jednostavne naprave koje će pomoći saviti profilnu cijev.
Trn za profil
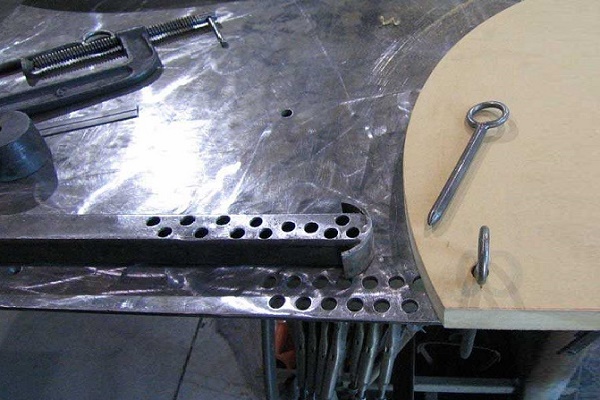
Radni stol će biti osnova za napravu. Važno je da ne samo radna zona, već i prostor oko nje budu slobodni. Za pričvršćivanje trna potrebno je na jednom rubu radne ploče stola izbušiti nekoliko blisko smještenih rupa.
Sam trn ili šablona izrađuje se od šperploče. Međutim, ova je opcija prihvatljiva samo ako se planira izrada nekoliko dijelova.
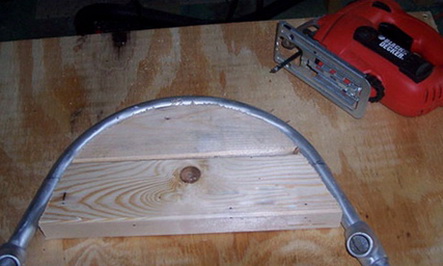
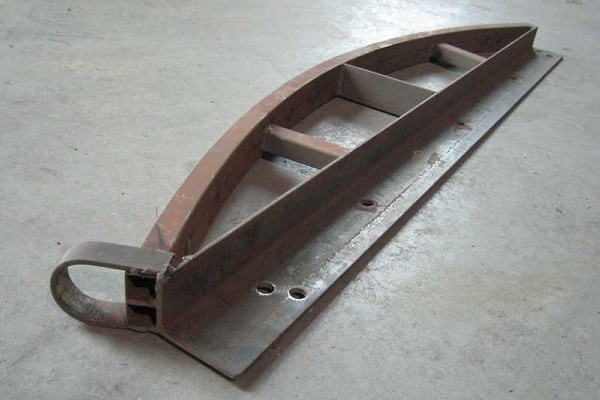
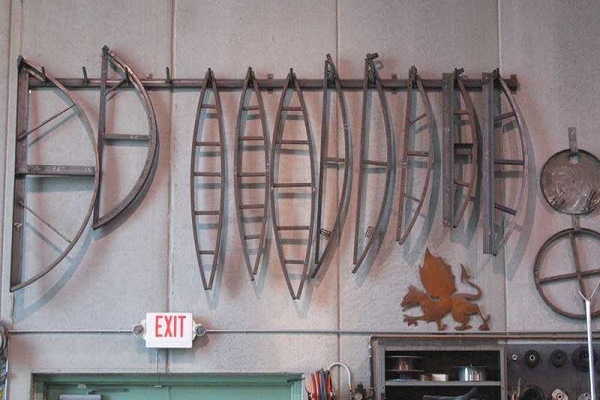
Ako je potrebno saviti velik broj cijevi prema ovoj šabloni, trn je najbolje izraditi od čeličnog kuta. U nekim slučajevima profilni proizvod treba saviti pod različitim kutovima.
Za takav rad bit će potrebno nekoliko šablona koje treba pripremiti unaprijed. Prije početka rada trn se čvrsto pričvršćuje na podlogu pomoću stega.
Na njegov rub čvrsto se učvršćuje cijev koju treba saviti. Zatim se vrši savijanje. Radnja se izvodi glatko, bez naglih trzaja. Sila koja se primjenjuje na cijev mora postupno rasti. Tijekom savijanja dio poprima oblik trna. Za to je potreban znatan napor.
Poboljšana ploča za savijanje
Ovo je praktičan višenamjenski uređaj koji omogućuje kvalitetno savijanje profila. Uređaj se sastoji od čvrste metalne osnovne ploče pričvršćene na postolje. Potonje se pomoću vijaka učvršćuje na pod radionice.
Jednostavnu za izradu i pristupačnu po cijeni ploču za savijanje s trnom možete napraviti vlastitim rukama:
Alternativno, možete razmotriti sličan uređaj koji se pričvršćuje na radni stol. Nakon rada, ploču za savijanje lako je demontirati i ukloniti, ili je možete koristiti kao podlogu za obavljanje drugih bravarskih radnji.
Za izradu takve naprave bit će potrebna debela metalna ploča. Ona se zavaruje na teleskopski stalak. Za graničnike za savijanje, na osnovnoj ploči izrađuju se dvije rupe.
U njih se postavljaju vijci-graničnici. Na njih se navlače i učvršćuju nastavci različitih radijusa, što omogućuje savijanje cijevi prema potrebi. Od debelog čeličnog lima izrezuje se pritisna ploča.
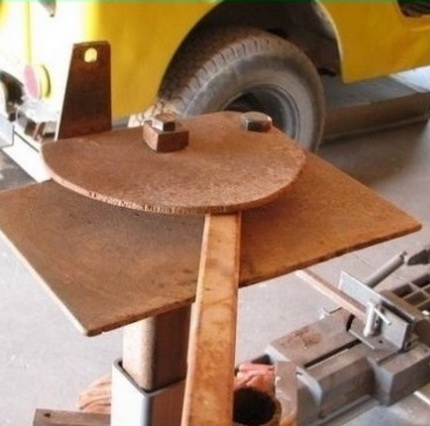
Njezina uporaba je obvezna kako se ne bi narušilo poravnanje savijanog dijela, jer savijanjem profilne cijevi bez savijača cijevi možete slučajno deformirati u dva različita smjera. Ploča se učvršćuje iznad nastavaka na vijcima-graničnicima.
Sam postupak savijanja sastoji se u sljedećem. Odrezak cijevi učvršćuje se u napravi, nakon čega se silom vuče suprotni kraj. Dio bi se trebao početi savijati. Ako se to ne dogodi zbog nedovoljne sile, možete pokušati povećati krak dodavanjem dijela cijevi većeg promjera.
Zaključci i koristan video na temu
Savijamo cijev pomoću šablone od čeličnih kutnika:
Kako jednostavno i brzo izraditi domaći savijač cijevi:
Najjednostavniji način savijanja profilne cijevi:
Načina ručnog savijanja profiliranih cijevi ima prilično mnogo. I svi imaju zajednički nedostatak: za njihovo savijanje potrebna je vrlo velika sila. Fizički nepripremljen majstor možda se neće moći nositi s takvim poslom. Savijanje dijelova pomoću specijaliziranih uređaja mnogo je lakše, preciznije i ne zahtijeva posebne fizičke napore.
Problem je u tome što je cijena takve opreme prilično visoka. Stoga je kupnja uređaja samo za obavljanje jednokratnog posla, naravno, nerentabilna. Najbolja opcija je najam specijalizirane opreme, što će vam omogućiti da uz malu naknadu dobijete profilne proizvode savijene točno prema šabloni.
Ako imate potrebne vještine, podijelite, molimo, svoje iskustvo s našim čitateljima. Obrazac za komentare nalazi se ispod članka. Tamo možete postaviti pitanje o temi članka, a mi ćemo se potruditi brzo odgovoriti na njega.
 Montaža HDPE cijevi vlastitim rukama: upute za zavarivanje + kako saviti ili ispraviti takve cijevi
 Stroj za savijanje profilnih cijevi: kako izraditi stroj za savijanje cijevi vlastitim rukama
 Kako napraviti stolicu od polipropilenskih cijevi vlastitim rukama: korak po korak upute za izradu
 Rukotvorine od polipropilenskih cijevi vlastitim rukama: varijante samostalnih izrada za dom
 Montaža metaloplastičnih cijevi vlastitim rukama: tehnologija spajanja i primjeri razvoda
 Montaža polipropilenskih cijevi vlastitim rukama: tehnologija rada s PP cjevovodom
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
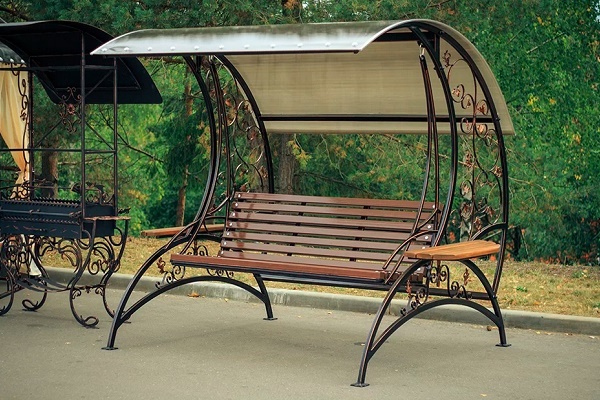
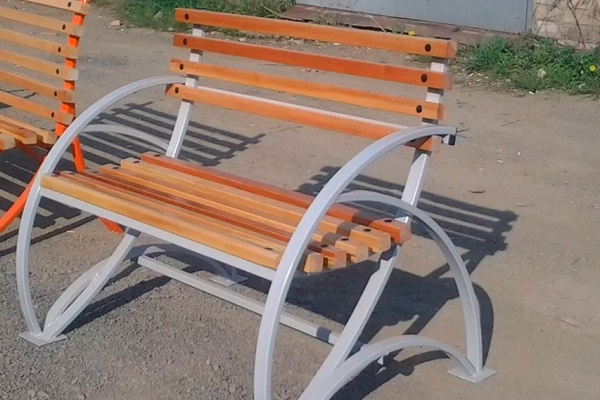
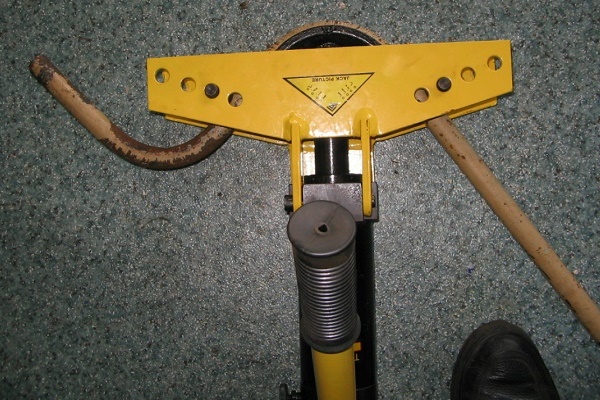
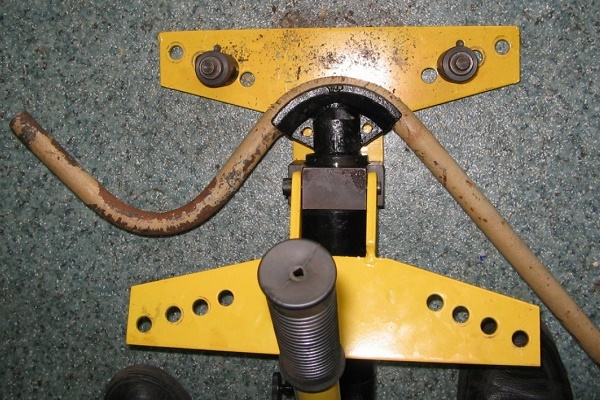
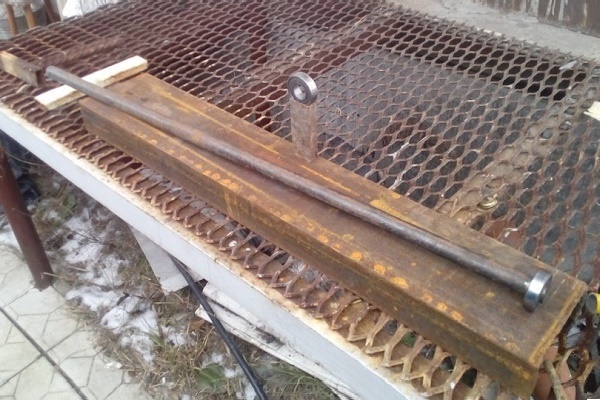
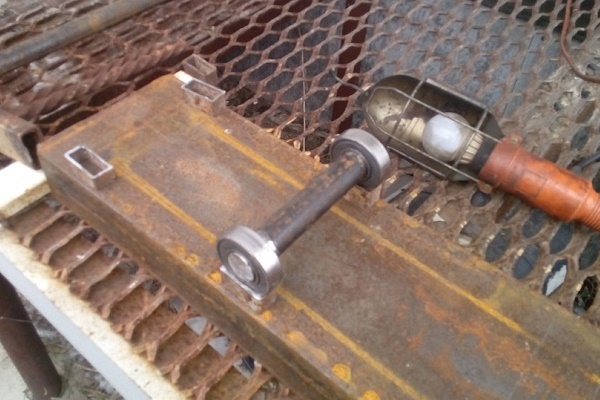
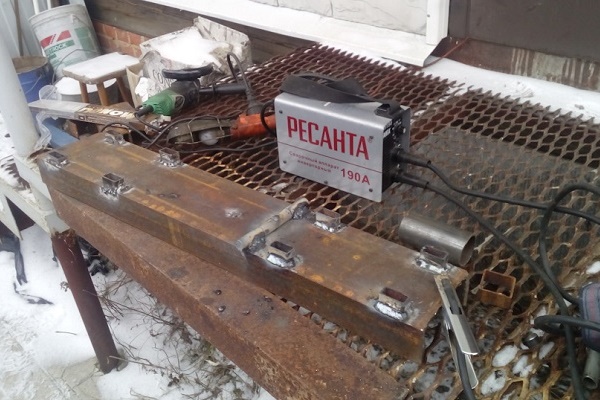
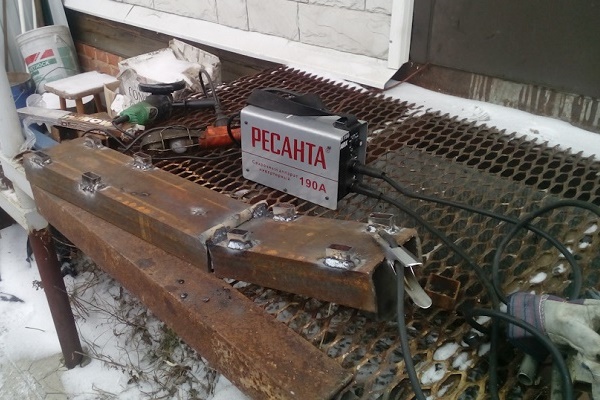
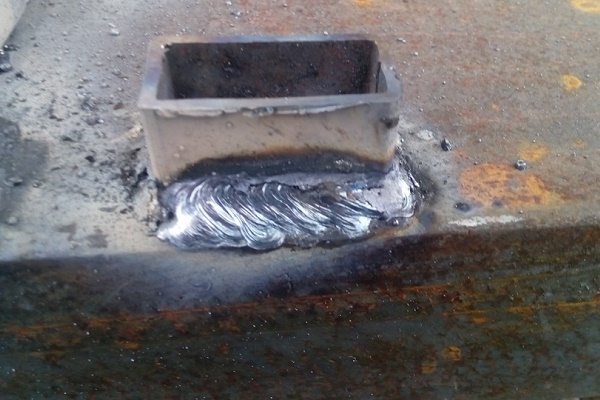
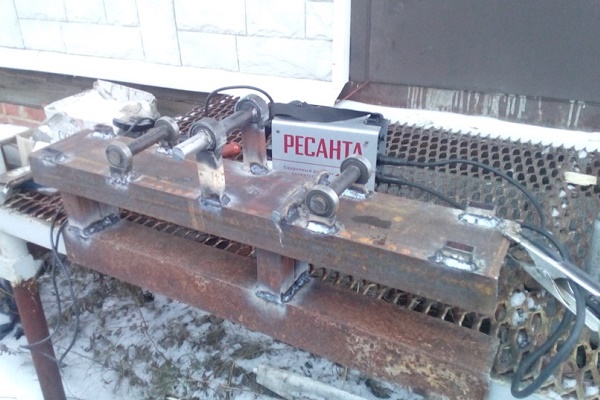
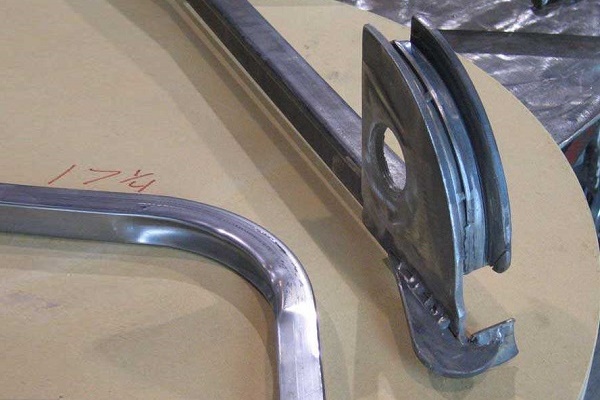
Pokušao sam samostalno uz pomoć zagrijavanja saviti dvije profilne cijevi jednako:
1) Ispale su različite!
2) Unutarnja strana se naborala (ali srećom, vanjska se dobro i glatko rastegnula).
3) Više se toga neću prihvatiti samostalno.
Čudno je da mi na prodajnim mjestima nitko nije mogao reći kome da se obratim za ovaj posao. Ispravljao sam svoje greške također sam, podnošljivo. Neidealno, ali snašao sam se.