Stroj za savijanje profilnih cijevi: kako izraditi stroj za savijanje cijevi vlastitim rukama

U kućanstvu se stroj za savijanje profilnih cijevi ne koristi tako često da bi se kupovala skupa tvornički izrađena oprema.
Kada se ukaže takva potreba, jednostavan savijač cijevi sasvim se može izraditi u privatnom redu, nakon što se unaprijed odredi koja će vrsta konstrukcije odgovarati za izvršenje zadanog zadatka.
U ovom su članku detaljno obrađene vrste strojeva za savijanje cijevi, opisani principi njihova rada i načini izgradnje.
Sadržaj članka:
Vrste strojeva za savijanje profilnih cijevi
Postoji mnogo modifikacija opreme za promjenu konfiguracije profilnih cijevi. To je povezano s minimalnim polumjerom savijanja. Ako se zanemari ovaj važan parametar, na mjestu savijanja doći će do promjene karakteristika čvrstoće materijala na lošiju stranu. Također treba znati neke tehnološke suptilnosti savijanja metalnih cijevi i uzeti ih u obzir tijekom rada.
Pri odabiru konstrukcije u obzir se uzimaju materijal obratka, promjer, debljina stjenki.
Klasifikacija strojeva za savijanje prema tipu pogona
Ovisno o tipu pogona, strojevi namijenjeni savijanju bilo kojih cijevi mogu biti ručni, elektromehanički i hidraulički.
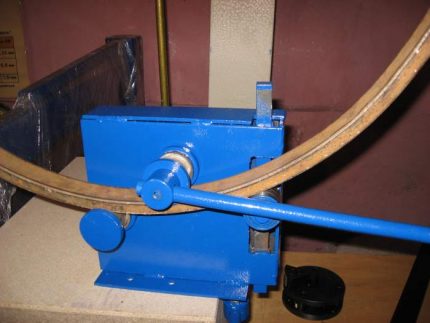
Ručni. To su krajnje jednostavni mehanizmi, dostupni za samostalnu izradu čak i osobi koja nije upućena u suptilnosti rada s metalom.
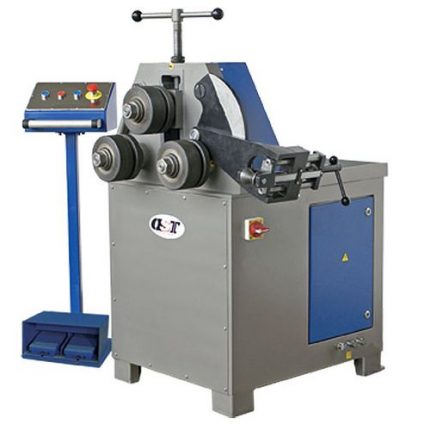
Elektromehanički. Takav stroj ima pogon u obliku elektromotora — koračnog ili običnog, spojenog preko donjeg reduktora. Posljednje rješenje osigurava visokokvalitetno savijanje zahvaljujući pravilnoj raspodjeli naprezanja.
Uređaj mehanizma nije jednostavan; za njegovu izradu potrebna su posebna znanja i barem malo profesionalizma.
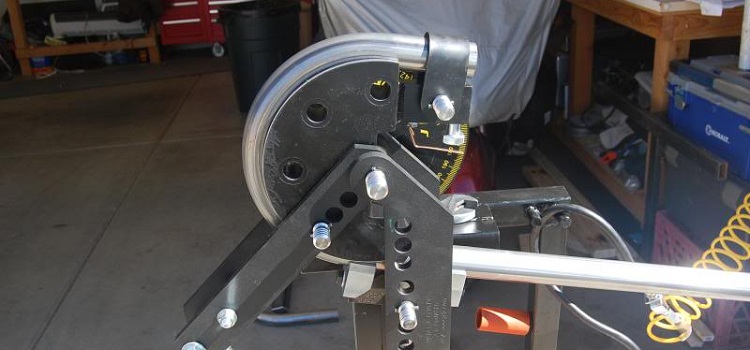
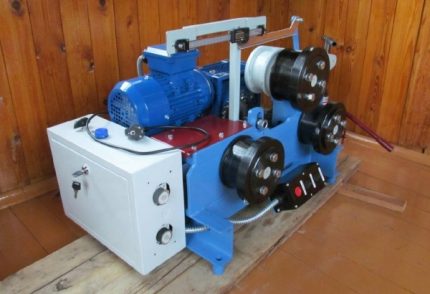
Hidraulični. Pogon u ovom modelu je ručni. Za razliku od jednostavne ručne konstrukcije, ovdje je u shemu uključen hidraulični cilindar, što znatno smanjuje mišićni napor koji se primjenjuje prilikom savijanja.
Valjci omogućuju savijanje profilne cijevi u bilo kojem potrebnom smjeru. Ručni savijač profila s hidraulikom uz svoju malu težinu može saviti cjevni asortiman širine do 10 cm.
Vrste savijača cijevi prema načinu ugradnje
Postoji podjela savijača profila i ovisno o načinu postavljanja. Razlikuju se stacionarna, prenosiva i nosiva oprema. Stacionarni strojevi mogu imati oblik jednostavne betonske ploče sa šipkama, kao i solidne opreme.
Kompaktni prenosivi strojevi za savijanje imaju potporni stalak, a kod nosivog modela nema potpore, ona se odabire svaki put tijekom korištenja opreme.
Klasifikacija strojeva prema metodi savijanja
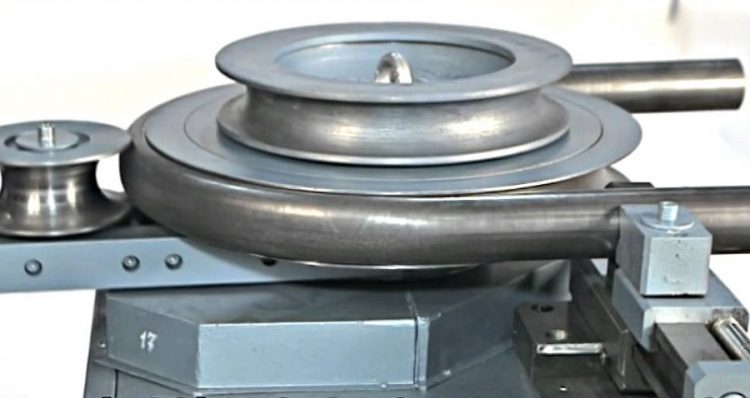
O načinu savijanja ovisit će konstrukcija savijača profila i njegova produktivnost. Postoje 3 osnovne metode savijanja. Prva je istiskivanje, kada se geometrija profilne cijevi mijenja pomoću deformirajućeg valjka koji ima ulogu probojca. Matrica u ovom slučaju ne postoji.
Za izvođenje operacije potrebna su 2 čvrsta oslonca na suprotnim stranama savijanja, koji imaju ulogu matrice. Kao takvi oslonci koriste se okretni papuče ili valjci.
Budući da sila postupno raste i uvijek ima okomit smjer u odnosu na cijev, metoda omogućuje dobivanje dobrog konačnog rezultata. Metoda je primjenjiva samo za radove u malom obujmu.
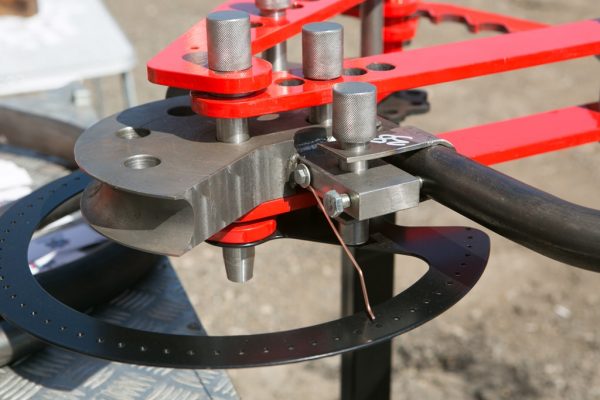
Druga je prešanje. Za postizanje savijanja koristi se princip bravarskih škripaca — odsječak cijevi smješta se između matrice i probojca.
Profili potonjih moraju za dobivanje kvalitetnog savijanja točno ponavljati geometriju dijela. Također u proračunu je potrebno uzeti u obzir zaostalu deformaciju metala. U kućnim uvjetima ova metoda je primjenjiva kada nije potrebna velika točnost.
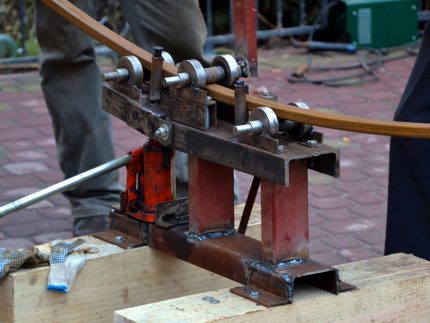
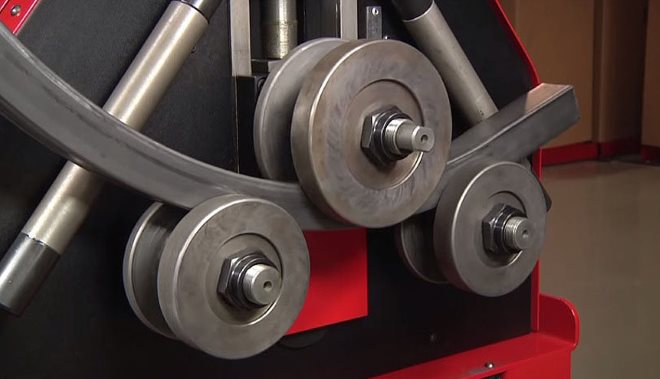
Treći – valjanje – univerzalna je metoda koja se primjenjuje za savijanje kako tankostjenih, tako i debelostjenih cijevi. Savijanje se postiže provlačenjem obratka između valjaka – jednog rotirajućeg i dva potporna.
Osim gore navedenih, savijanje cijevi može se također izvoditi sljedećim metodama:
Neovisno o odabranoj konstrukciji, pri samostalnoj izradi stroja za savijanje cijevi, potrebno je uzeti u obzir preporuke stručnjaka. Prilikom odabira materijala za postolje, treba polaziti od činjenice da debljina metala mora iznositi najmanje 1/6 širine profilne cijevi.
Tako, ako treba saviti cijev koja u presjeku ima pravokutnik dimenzija 50 x 25 mm, da bi se izbjegla deformacija postolja tijekom savijanja, treba uzeti U-profil ili kutnik debljine najmanje 10 mm. Potporna ploča i probojac s matricom debljinom moraju biti 2 puta veći.
Optimalni promjer valjaka – najmanje utrostručene dimenzije presjeka. Polica U-profila i kutnika uzetih za izradu postolja mora biti 2, odnosno 3 puta veća od širine cijevi. Ako je potrebno raditi savijanje profilnih cijevi pravokutnog presjeka 50 x 25 mm, potreban je U-profil 100 x 10 ili kutnik 150 x 10.
Izrađujemo hidraulički savijač cijevi
Razmotrimo shemu stroja s hidrauličkim pogonom, gdje se savijanje događa probijanjem profilne cijevi u sredini probojcem pričvršćenim na podižući klip. Kao rezultat tijesnog kontakta obratka, koji se oslanja na dva stacionarna valjka, s pomičnim probojcem, obradak poprima njegov oblik.
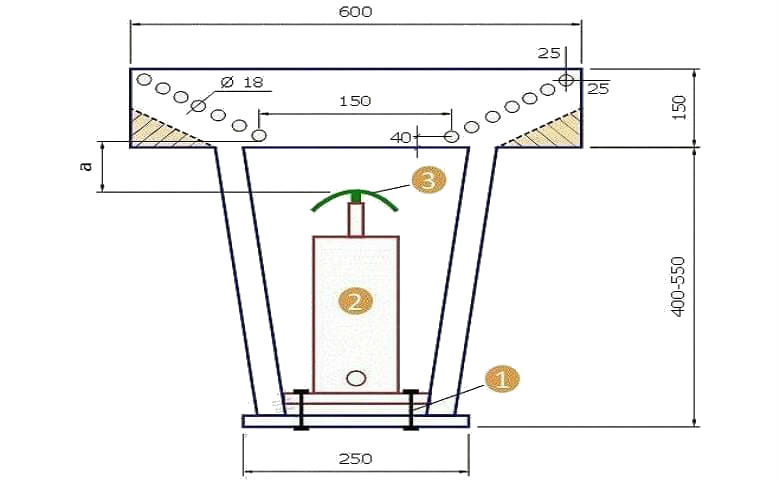
Za označavanje radne površine postavite vertikalnu os i na udaljenosti od ruba i osi nažnačenoj na crtežu označite mjesto donjih otvora. Zatim označite točke položaja gornjih otvora, odmaknuvš potrebnu udaljenost od ruba. Spojite ravnom linijom središta tih otvora i na njoj nane-site jednake segmente.
Osi srendnjih otvora nalazit će se na sjecištu napravljenih oznaka s kosom osi. Otvori na radnoj površini potrebni su za mogućnost reguliranja radijusa savijanja profi’nog obratka. Budući da se radna površina sastoji od dva zrcalno postavljena dijela, drugi se označava na isti način.
Visinu stroja određuju parametri dizalice i udaډjenost označena na crtežu simbolom 'a'. Da biste savili profilnu cijev širine 15 mm, taj razmak u neradnom stanju dizalice trebao bi iznositi orprilike 20 mm.
U ovoj konstrukciji sila koju prenosi probojac koncentrirana je u njegovom gornjem dijelu. Kao rezultat takvog djelovanja, vanjski radijus cijevi podvrgnut je istezanju, što može uzrokovati stanjivanje stijenke, a u pojedinim slučajevima i pucanje. Stoga se ovaj stroj ne preporučuje za deformaciju tankosijenih obradaka.
Valjkasti savijač cijevi vlastitim rukama
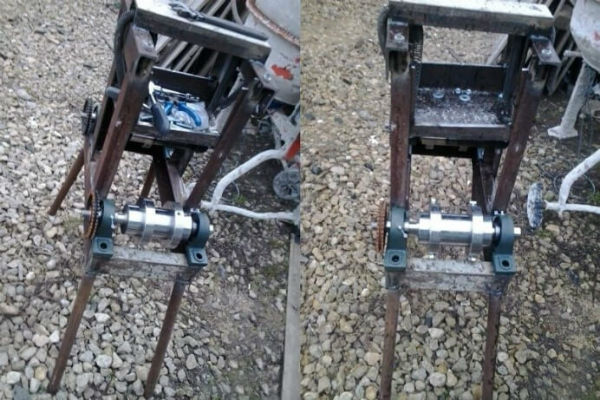
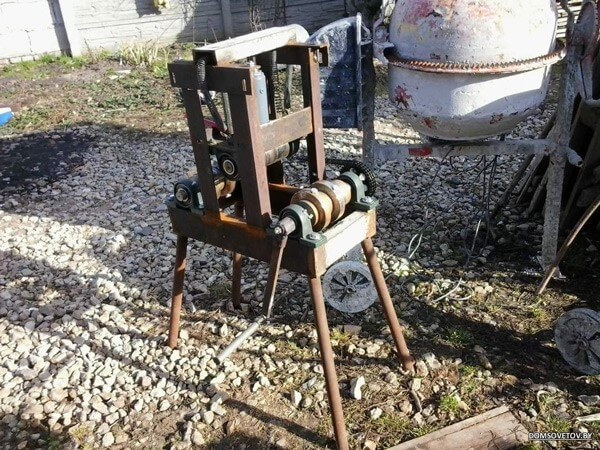
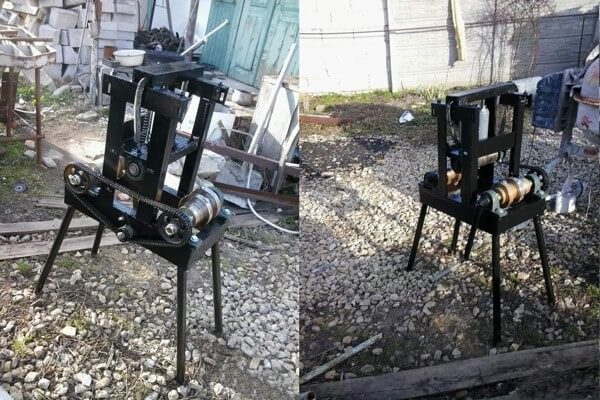
Na takvoj opremi obradak dobiva zadani oblik valjanjem. U uvjetima kućne radionice jednostavni-je je izraditi konstrukciju s 3 valjka s ručnim pogonom. Razmorit ćemo dvije inačice takvih strojeva.
Verzija stroja s okretnom platformom
Princip konstrukcije takvog stroja za savijanje cijevi s presjekom koji nije okrugli je sljedeći:
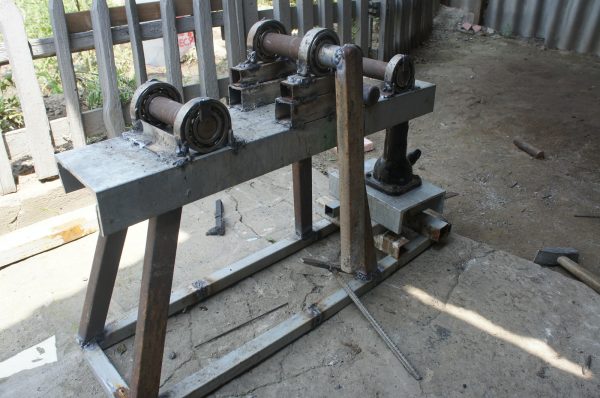
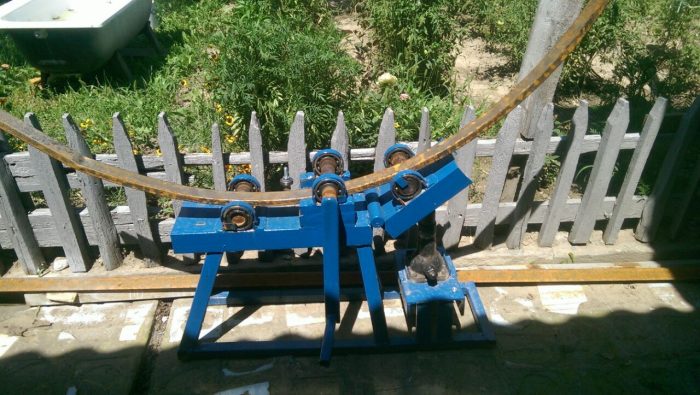
- Glavni okvir povezan je zglobnim spojem s okretnom platformom, koja određuje kut savijanja.
- Platformu pokreće dizalica koja se u nju oslanja radnom šipkom.
- Provlačenje profila ostvaruje se okretanjem ručice koja se nalazi na međuvratilu.
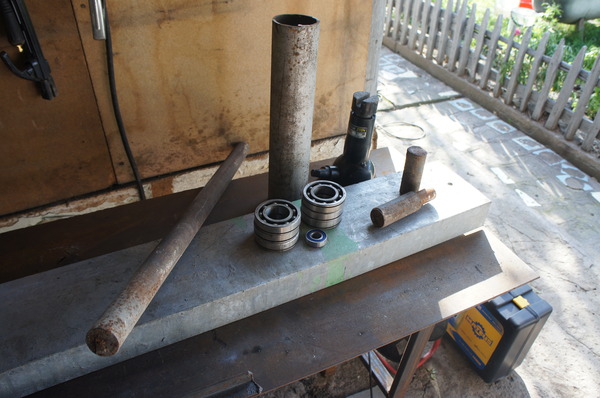
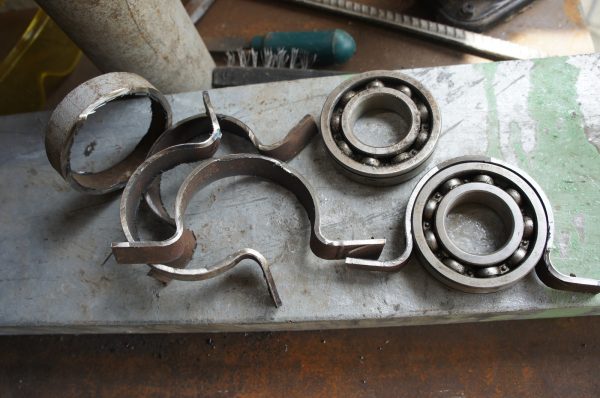
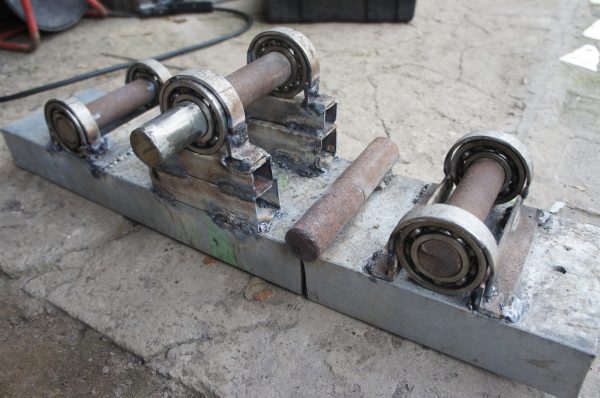
Za izradu baze stroja i stupova potreban je U-profil s visinom stijenke od 150 do 200 mm u količini od oko 3 m. Kao kućišta za ležaje i podlogu valjaka, poslužit će čelična cijev s unutarnjim promjerom jednakim vanjskom promjeru ležajeva, koja se dijeli na 6 kratkih dijelova.
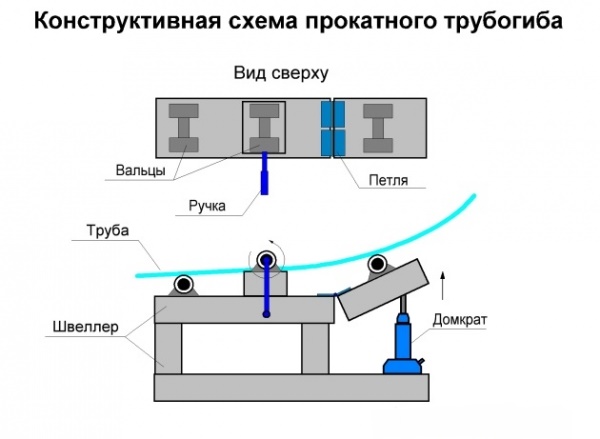
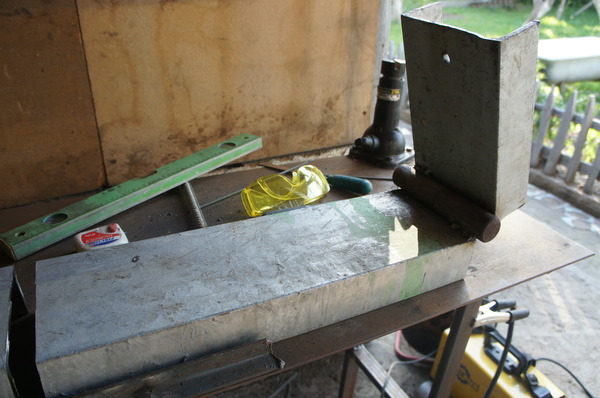
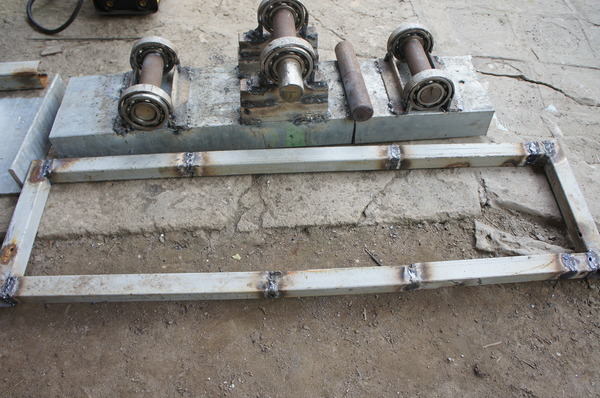
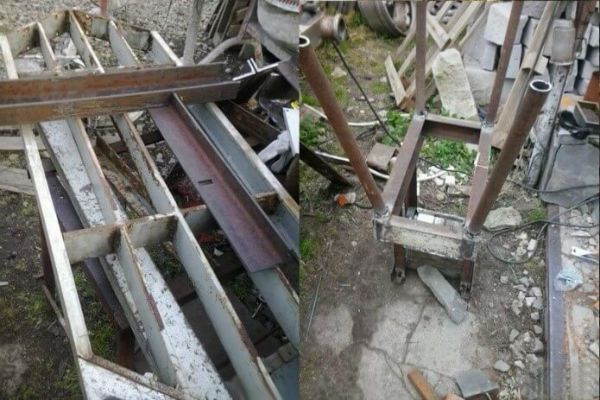
Od U-profila izrađuju bazu i dvije platforme. Odmaknuvši se od jedne od stranica oko 0,5 m, zavaruju vertikalni stup od istog U-profila. U tu svrhu dva se dijela spare kako bi stup bio čvrst.
Strogo poštujući horizontalnost, montira se stacionarna platforma, a na nju se zavaruje stražnji stup. Zatim se uzima komad profilne cijevi i nadograđuju se graničnici visine ne manje od debljine profilne cijevi čiju se deformaciju planira izvoditi na stroju koji se izrađuje.
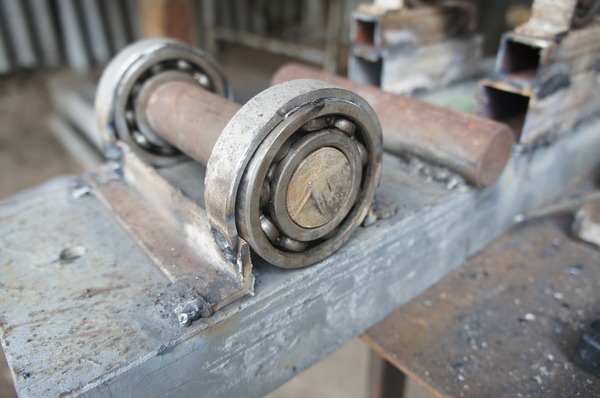
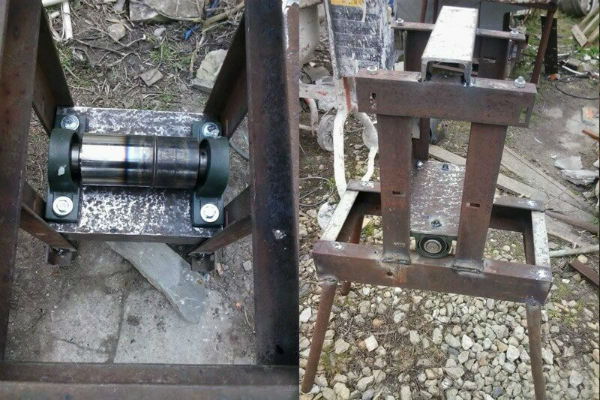
Vodeću platformu spajaju s glavnim postoljem pomoću vratnih šarki. Na nadograđene graničnike i rubove obje platforme zavarivanjem se montiraju ležajevi i pojačava se konstrukcija kutnicima. Osovine se umetnu u ležajeve, a na srednju se pričvršćuje ručica.
Ispod ruba vodeće platforme postavlja se dizalica i učvršćuje na osnovu pomoću vijčanog spoja.
Sastavljanje savijača cijevi s okretnom platformom provodi se sljedećim redoslijedom:
Valjkasti stroj s tri valjka
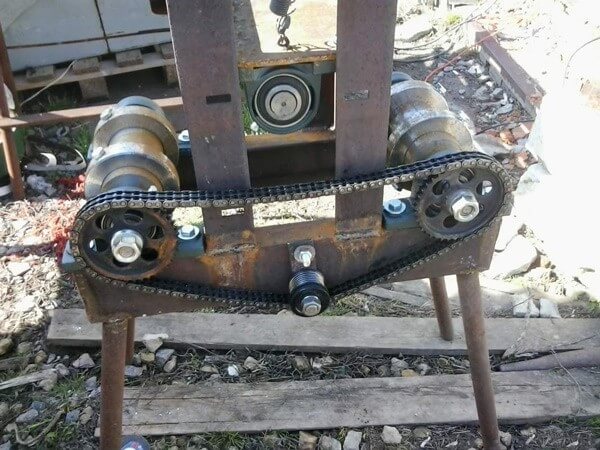
Na ovom stroju cijev se polaže na valjke smještene sa strane. Gornji pomični valjak spušta se na izradak odozgo i na taj način ga učvršćuje. Zatim se okreće ručica i preko lanca prenosi se okretanje na osovine. Cijev se provlači i mijenja svoju geometriju.
Postupno pojačavajući pritisak zatezanjem pritisnog vijka i provlačeći obradak, postiže se savijanje cijevi pod potrebnim kutom.
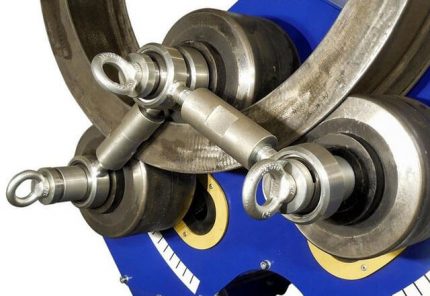
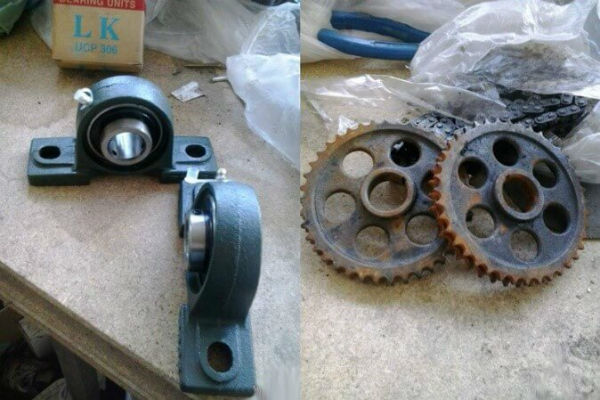
Za izradu stroja koji radi prema ovoj shemi, potrebno je pripremiti policu i profilirani metalni valjani materijal za okvir, osovine, 4 čvrste opruge, lanac, ležajeve, spojne elemente i druge dijelove. Za pričvršćivanje ležajeva potrebne su 3 osovine s parametrima koji odgovaraju lančanicima i ležajevima.
Dvije osovine namijenjene su za bočni smještaj, a treća (pritisna) za ovješenje na oprugama. Ove elemente najvjerojatnije ćete morati naručiti u radionici, a ostalo možete izraditi sami.
Sastav pritisne osovine uključuje ležajeve, zupčanike i prstenove. U prstenovima se reže navoj za stezne vijke i izrađuju utori. U policama od kanalice izrađuju se sjedala za pritisnu osovinu. U završnoj fazi sastavlja se konstrukcija počevši od postavljanja okvira.
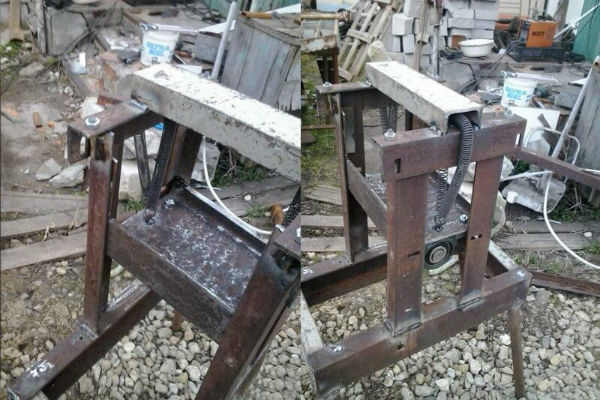
Zatim se pritisna osovina na oprugama, spojena s policom pomoću klinastog spoja, ovjesi. Potporne osovine postavljaju se sa strane i između njih se zateže lanac, koristeći magnetski kutnik kao držač.
Na jednu od njih pričvršćuje se ručka s okretnom cijevi, zatim se izvode radovi na montaži dizalice. Pripaja se na platformu vijcima i zavarivanjem.
Pri montaži ovjesne osovine pridržava se određeni redoslijed: najprije se postavlja na policu, na nju se zavaruju matice za opruge, okreće se platforma i spaja na opruge. Treba uzeti u obzir da se s povećanjem udaljenosti između valjaka smanjuju sile potrebne za savijanje.
Za sastavljanje savijača cijevi valjkastog tipa bit će potrebno:
Na našoj web stranici postoji još nekoliko članaka u kojima su detaljno opisane varijante samostalno izrađenih uređaja za savijanje profilnih cijevi, preporučujemo da ih pogledate:
- Kako izraditi savijač za profilne cijevi vlastitim rukama: pregled najboljih samogradnji
- Kako napraviti savijač cijevi vlastitim rukama: primjeri najboljih samogradnji
Kako saviti profilnu cijev na jednostavan način?
Najprimitivniji uređaj za promjenu oblika profilne cijevi je korištenje drvenog predloška. Može se primijeniti kod savijanja tankostijenih čeličnih ili aluminijskih cijevi. Za izradu takvog improviziranog stroja uzimaju se daske, spajaju se na bilo koji način i izrezuje se predložak.
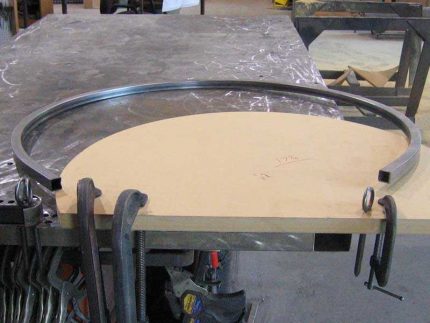
Na mjestu dodira s cijevi debljina predloška mora biti veća od visine presjeka profilne cijevi za nekoliko centimetara. Rub predloška se izvodi s nagibom, inače cijev može skliznuti.
Konstrukcija se opskrbljuje osloncom i pričvršćuje na neku stabilnu podlogu. Cijev se smješta između ravnine predloška i oslonca te se počinje savijati materijal, počevši od ruba cijevi. Ako se proces savijanja započne iz središta, tankostijena cijev može se spljoštiti.
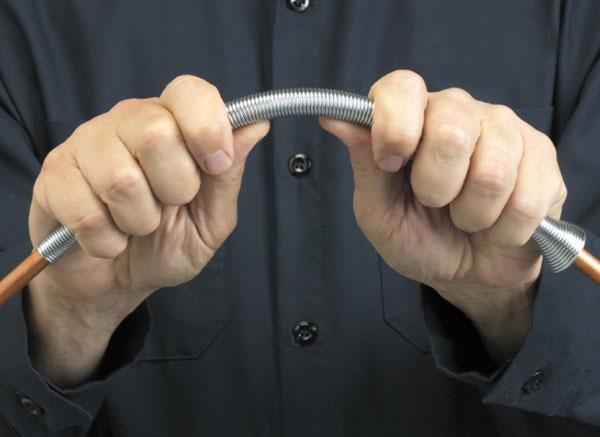
U cijev se može umetnuti metalna šipka promjera jednakog prolaznom presjeku cijevi, ili se jednostavno može uzeti komad cijevi i navući ga na kraj obratka. U svakom slučaju tako će biti udobnije.
Detaljnije o tome kako saviti profilnu cijev bez posebne opreme pročitajte u ovom materijalu.
Po istom principu izrađuju se snažniji strojevi. U tom slučaju sila se stvara pomoću vitla, a cijev se ućvršćuje čvršće kako ne bi iskliznula.
Zaključci i koristan video na temu
Osnovna pravila izrade stroja za obradu profilnih cijevi:
Stroj za savijanje cijevi, po konstrukciji približan tvorničkom:
Od svih varijanti strojeva za savijanje profila treba odabrati konstrukciju koja najbolje odgovara svrsi upotrebe. Ponekad je dovoljan najjednostavniji mehanizam da si osigurate potrebnu količinu savijenog profila bez posebnih financijskih troškova.
Imate li osobno iskustvo u izgradnji stroja za savijanje cijevi? Možete li podijeliti korisne informacije o temi članka i postaviti fotografiju izrađenog uređaja? Molimo ostavite komentare, podijelite iskustva, postavite pitanja u bloku ispod.
 Kako saviti profilnu cijev vlastitim rukama bez posebnih alata
 Montaža HDPE cijevi vlastitim rukama: upute za zavarivanje + kako saviti ili ispraviti takve cijevi
 Rukotvorine od polipropilenskih cijevi vlastitim rukama: varijante samostalnih izrada za dom
 Kako napraviti stolicu od polipropilenskih cijevi vlastitim rukama: korak po korak upute za izradu
 Montaža bakrenih cijevi vlastitim rukama: tehnologija postavljanja bakrenog cjevovoda
 Tehnologija zavarivanja polipropilenskih cijevi vlastitim rukama: pregled metoda i nijansi
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi