Kako se izvodi savijanje metalnih cijevi: tehnološke pojedinosti izvođenja radova

Cijevi savijene pod kutom našle su primjenu u naftnoj i kemijskoj industriji, strojogradnji i aparatogradnji. Bez njih ne prolazi nijedan arhitektonski ili građevinski projekt.
Za zavoje se mogu koristiti razni fitinzi, ali tada je moguće pojavljivanje propuštanja, a ponekad je to jednostavno neprihvatljivo iz estetskih razloga. Privlačniji izgled i visoku pouzdanost osigurava savijanje cijevi — proces koji ne narušava njihovu cjelovitost.
Reći ćemo vam kako najbolje saviti metalnu cijev kako po hladnoj, tako i po vrućoj tehnologiji. U predstavljenom članku opisana je specifičnost savijanja cijevi izrađenih od različitih materijala. Navedene su značajke rada s profilnim i običnim okruglim cijevima.
Sadržaj članka:
Značajke procesa savijanja
Svaki metal ima svoje značajke, bez njihovog uzimanja u obzir nemoguće je dati metalnom valjku složeni oblik. Na cijev koja se savija djeluju radijalne i tangencijalne sile.
Prve deformiraju presjek, a potonje doprinose pojavi nabora. Glavni zahtjev prema konačnom rezultatu — presjek cijevi mora ostati nepromijenjen, a na stijenkama ne smije biti nabora. Savijanje omogućuje smanjenje na minimum broja zavarenih spojeva pri polaganju cjevovoda s raznim odvojcima.
Načini savijanja cijevi
Ovisno o potrebnom kutu savijanja, materijalu i promjeru cijevi, savijanje se može izvesti ručno ili uz pomoć posebne opreme. Razlikuju se također vruće i hladno savijanje, s punjenjem šupljine cijevi i bez njezina punjenja.
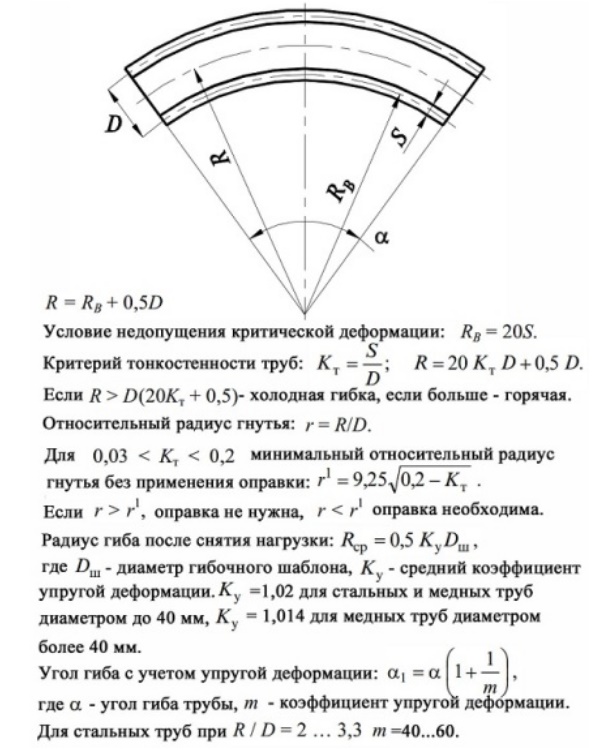
Nakon prestanka djelovanja opterećenja javlja se pojava poput odskoka, izravno proporcionalna modulu elastičnosti materijala. Veličina moguće deformacije također ovisi o primijenjenoj metodi savijanja i geometriji predmeta.
Specifičnost vruće tehnologije
Ovaj se metod odabire kada je potrebno saviti cijev promjera od 10 cm. Cijevi se deformiraju vrućim postupkom, kako ručno, tako i uz upotrebu mehanizama. Postoji pojam minimalnog radijusa savijanja.
Duljina zone cijevi koju je potrebno zagrijati određuje se na temelju promjera cijevi i kuta savijanja. Pritom zaokruživanje ne može biti manje od promjera cijevi pomnoženog s 3.
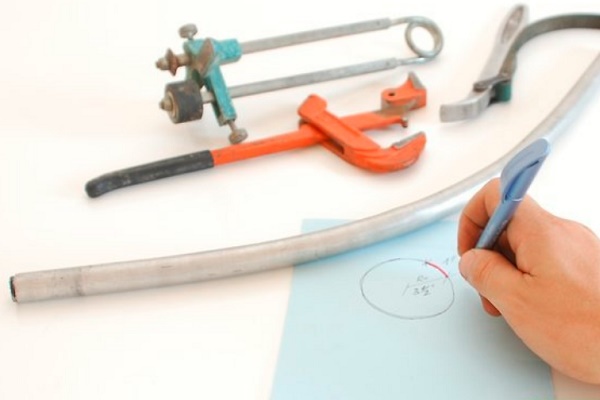
Duljina grijanog dijela izračunava se prema formuli:
L = α × d / 15
U formuli: L — tražena duljina u mm, α — kut savijanja u stupnjevima, d — vanjski promjer cijevi u mm, 15 — koeficijent. Pretpostavimo da cijev promjera 200 mm treba saviti pod kutom od 60°, tada je L = 60 × 200/15 = 800 mm, tj. 4 promjera.
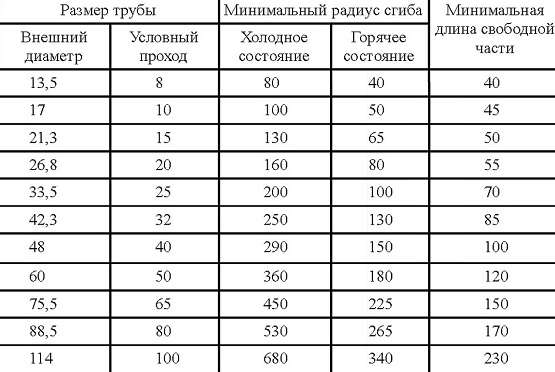
Da bi se cijev savila, potrebno ju je zagrijati do 900°. Optimalna temperatura za početak savijanja je 760°, a za kraj 720°C. Pri pregrijavanju pogoršavaju se karakteristike čvrstoće materijala.
Proces vrućeg savijanja uključuje nekoliko operacija:
- izrada predloška;
- punjenje pijeskom;
- označavanje područja;
- zagrijavanje;
- savijanje.
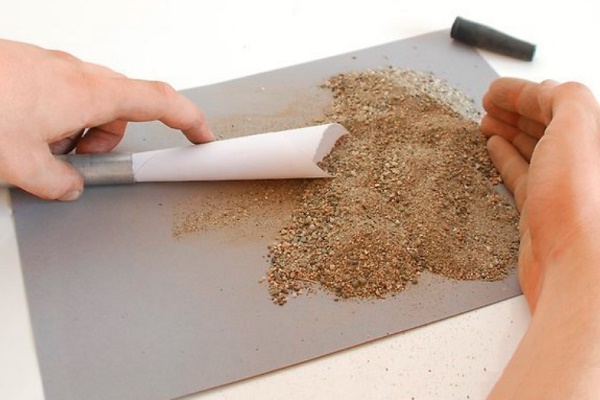
Kako se presjek cijevi ne bi deformirao i na njenom unutarnjem dijelu na mjestu savijanja ne bi nastali nabori, unutarnji prostor se puni kvarcnim pijeskom.
Prethodno se pijesak suši i kalcinira kako bi se uklonile organske nečistoće na temperaturi od 150 do 500⁰, a zatim se propušta kroz fino sito s veličinom otvora 3,3 x 3,3 mm. Prije početka punjenja cijevi, potrebno je začepiti jedan njezin kraj.
Kao čepove koriste se drveni ili metalni čepovi s otvorom za izlaz plinova. Sitni i vlažni pijesak ne smije se koristiti, jer se prvi pod toplinskim utjecajem speče i čvrsto prianja uz stijenke cijevi.
Drugi, uslijed stvaranja pare, doprinosi nastanku visokog unutarnjeg tlaka, što može uzrokovati ispadanje čepa. Nedopustivo je prisustvo kamenčića u punjenju, oni mogu probiti stijenku cijevi.
Proces punjenja cijevi vrlo je naporan, stoga je transportiraju do postolja i daju joj blago nagnut ili okomit položaj. Budući da kvaliteta savijanja izravno ovisi o zbijenosti punjenja, cijev se tijekom procesa neprekidno udara. Tupi zvuk ukazuje na dobro ispunjenje pripremka.
Prije nego što se pristupi izravno glavnoj operaciji, na cijevi napunjenoj pijeskom ocrtavaju se područja budućih savijanja, primjenjujući predložak. Cijevi se zagrijavaju u pećima ili kovačkim ognjištima. Savijaju se ručno ili mehaniziranim načinom.
U potonjem slučaju koriste se posebne ploče opremljene potpornim stupovima pomoću kojih se učvršćuje zagrijani dio cijevi i stezaljkama koje služe za držanje kraja cijevi na ploči. Na suprotni kraj cijevi stavlja se uže, čije naprezanje pomoću vitla ili špila i uzrokuje savijanje cijevi.
Kako se stijenke cijevi ne bi deformirale, u prostor između stupa i cijevi postavljaju se podlošci - ravni ili zakrivljeni. Slobodni kraj s navučenim užetom osigurava se pomoću podmetača. Tijekom procesa provodi se kontrola geometrije cijevi, povremeno primjenjujući predložak.
Nakon što se cijev savije pod potrebnim kutom, čepovi se uklanjaju spaljivanjem ili se jednostavno izbijaju. Pijesak se izlije, cijev se očisti i ispere. Provodi se konačna provjera savijanja pomoću predloška.
Savijanje hladnom metodom
Za promjenu konfiguracije cijevi malih promjera koriste se različiti ručni alati, za veće - mehanizirani savijači cijevi. U kućnim uvjetima najčešće je potrebno savijanje vodovodnih i plinskih čeličnih cijevi, koje se koriste u izgradnji sustava vodoopskrbe i grijanja.
Savijanje cijevi pod 90⁰ naziva se koljenom, pod 180⁰ — kalač, s formiranjem stepenice — patka, u obliku petlje — spona.
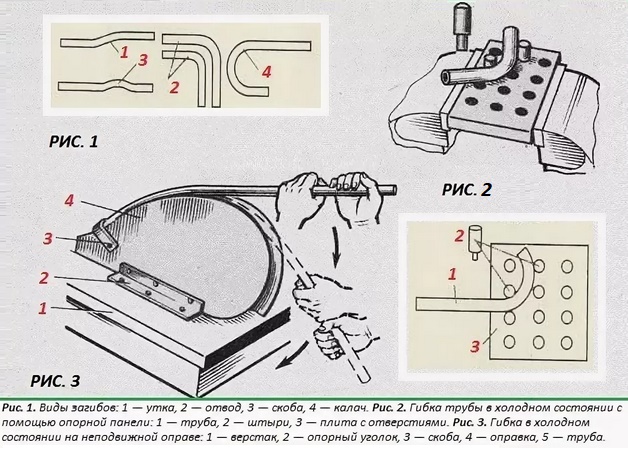
Za ručno savijanje postoje i drugi pribori. U kućnim uvjetima za izradu svitka za grijanje vode, cijev od nehrđajućeg čelika promjera oko 20 mm jednostavno se namotava na komad cijevi većeg promjera. Prethodno se na veliku cijev zavari spona, položi se na nosače i stegne.
Cijev se čvrsto napuni pijeskom i zatvori čepovima, zatim se umetne u sponu i započne namatanje. Cijev koja se koristi kao šablonu treba okretati, stoga su potrebni napori najmanje dvije osobe. Nakon završetka namatanja, svitak se poravna.
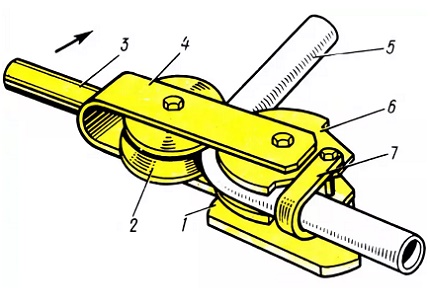
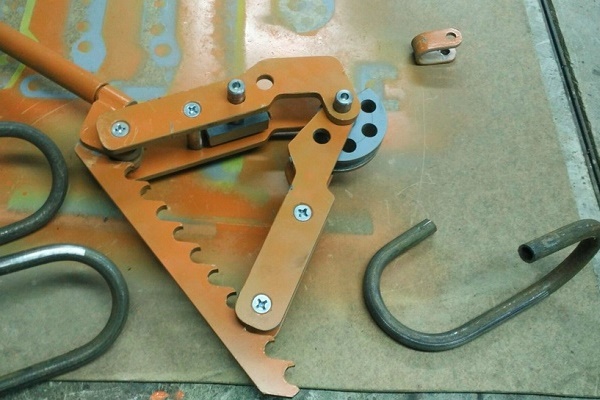
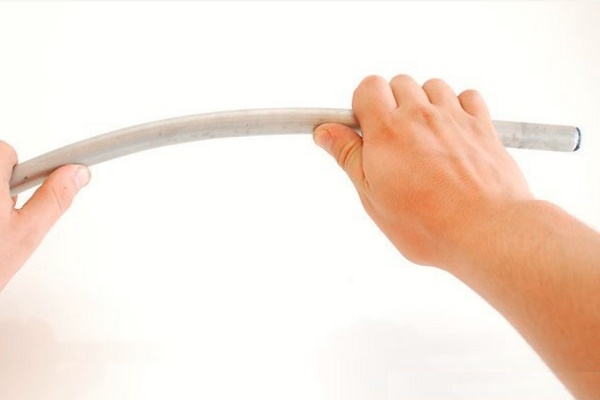
Savijanje cijevi od nehrđajućeg čelika ili drugog materijala u kućnim uvjetima može se izvesti i na najjednostavnijem priboru. Preporučljivo ga je koristiti pri malim količinama posla.
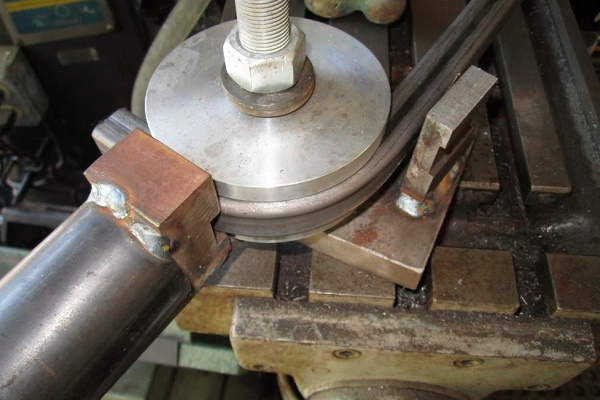
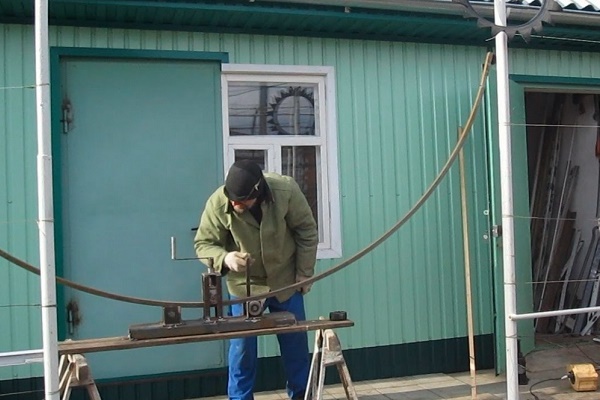
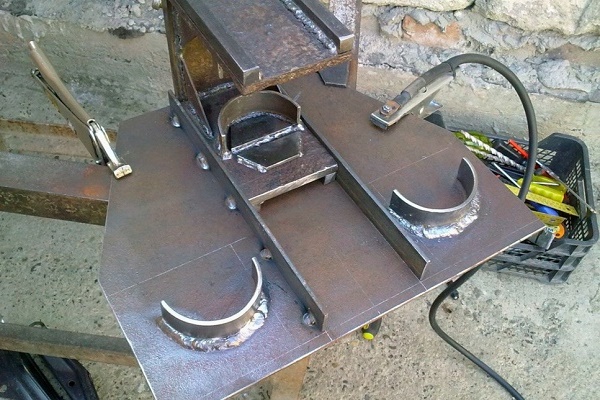
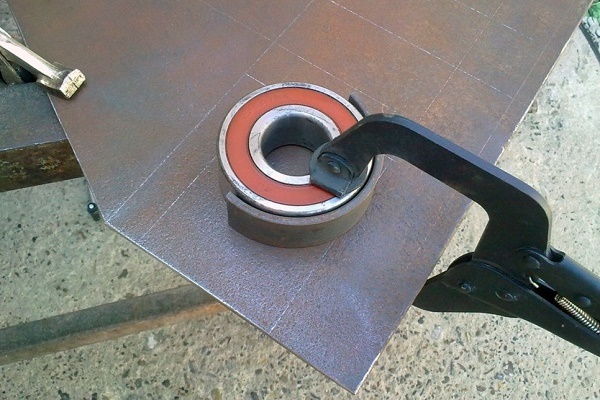
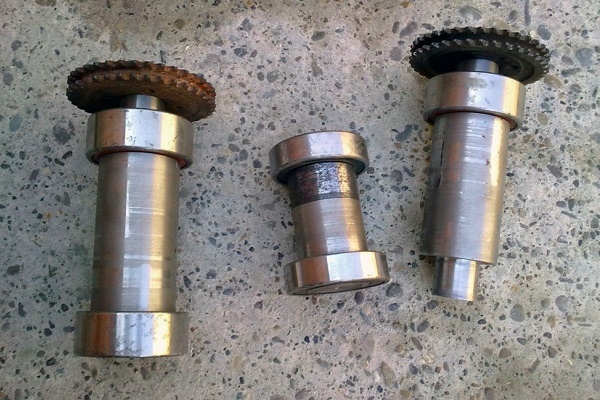
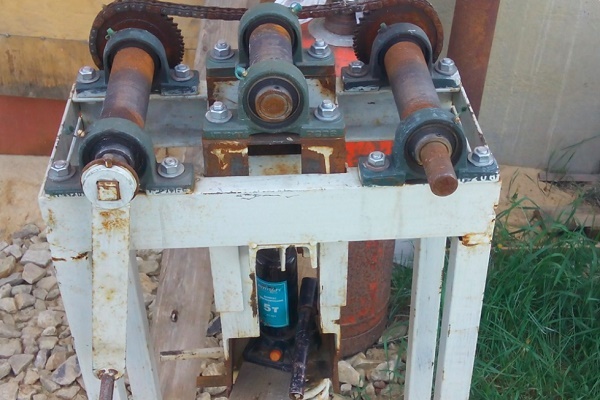
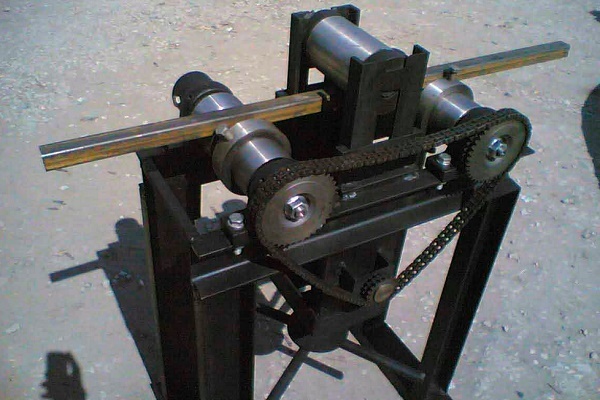
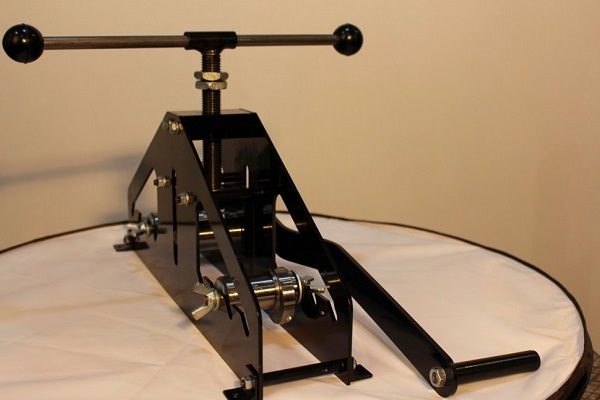
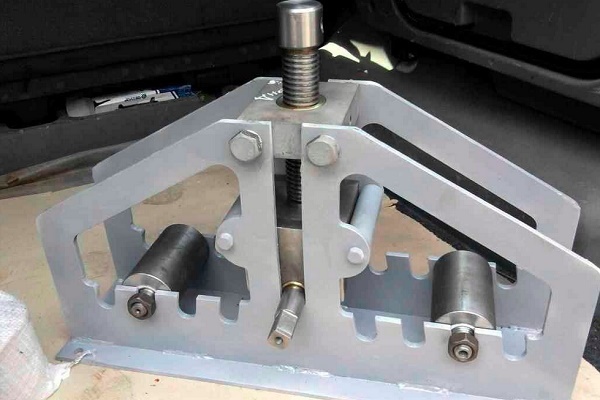
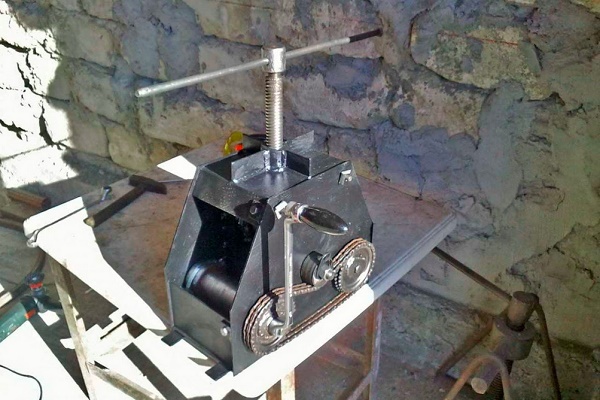
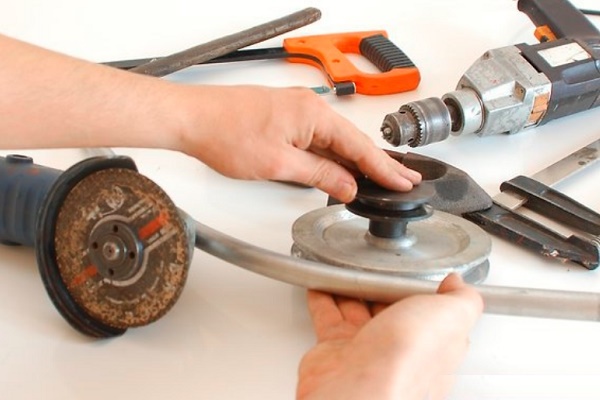
Jednostavan mehanički stroj za savijanje cijevi može se izraditi vlastitim rukama, osobito ako posjedujete vještine zavarivača i poznajete aparat za zavarivanje:
Za izradu primitivnog pribora za savijanje cijevi potrebna je betonska ploča, metalni klinovi i udarna bušilica. Ploča se dijeli na ćelije 40 x 40 ili 50 x 50 mm. Na uglovima ćelija buše se rupe udarnom bušilicom i u njih se umetnu klinovi.
Cijev se umetne između klinova i pritiskom se savija. Točnost kod ove metode savijanja nije savršena, ali je sasvim dovoljna za uporabu obratka u kućnim uvjetima. Za savijanje s većom točnošću može se koristiti pribor izrađen na temelju dizalice.
Kako se unutarnji otvor cijevi ne bi deformirao, koriste se sredstva koja tomu procesu odupiru iznutra. Kao unutarnje graničnike najčešće se koristi pijesak. Pritom se na jedan kraj cijevi stavi čep, a kroz drugi se naspe pijesak, zatim se i taj kraj zatvori čepom. Zatim se izvede savijanje.
Ponekad graničnik služi opruga posebno izrađena za tu svrhu. Za namatanje se koristi žica promjera od 1 do 4 mm. Opruga mora slobodno ući u cijev na mjestu savijanja, a izvana se ostavi dio žice.
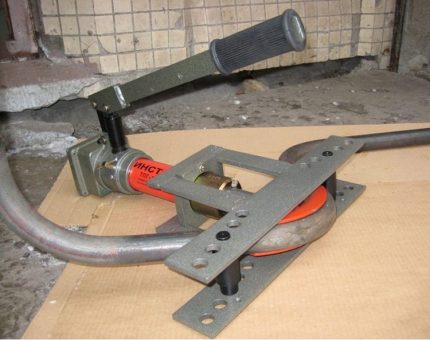
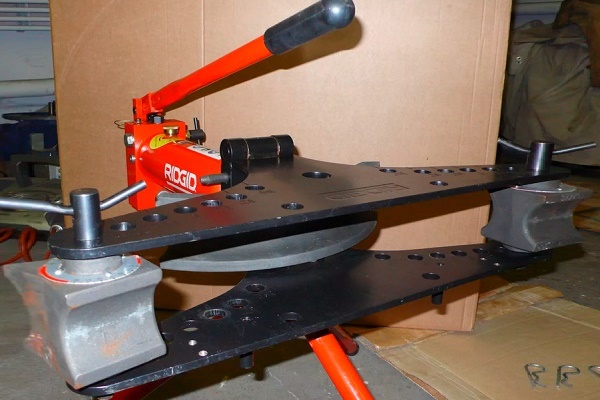
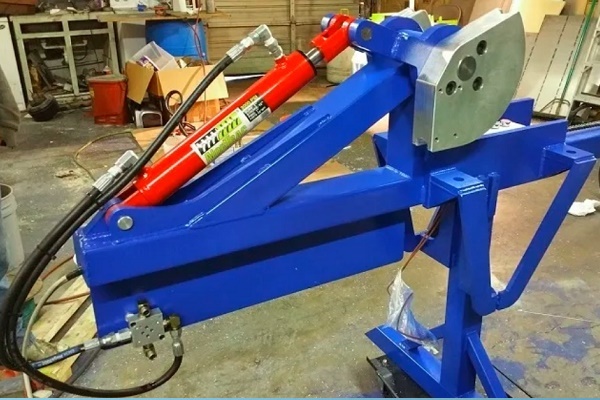
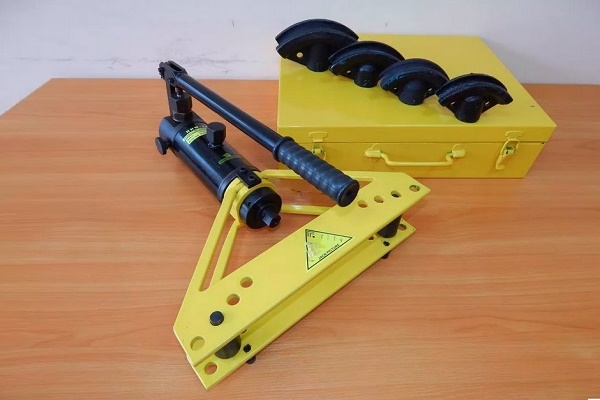
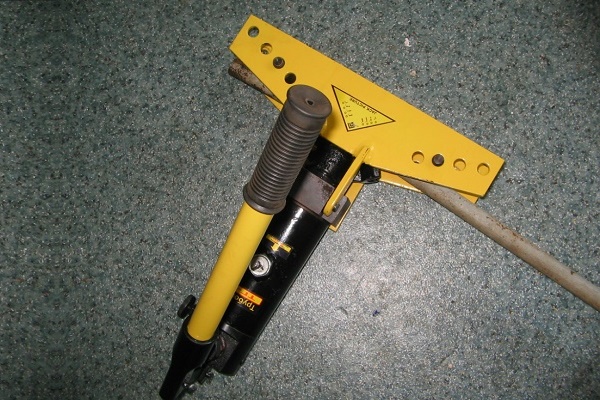
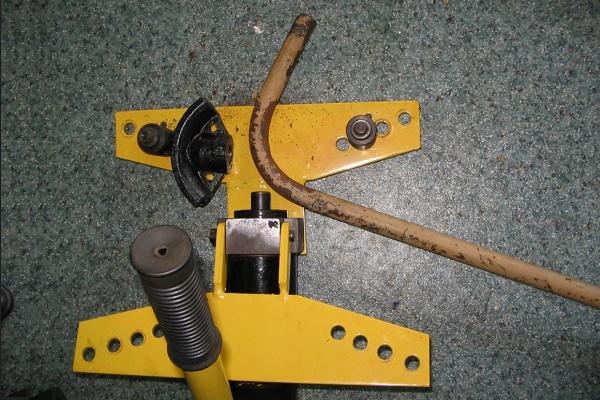
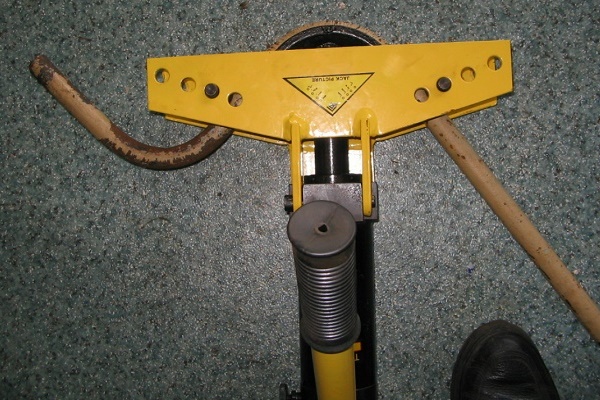
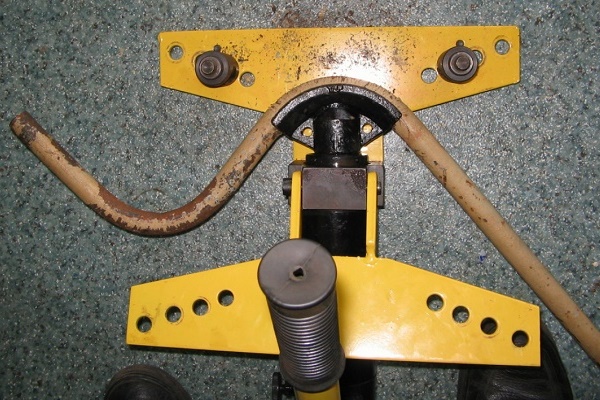
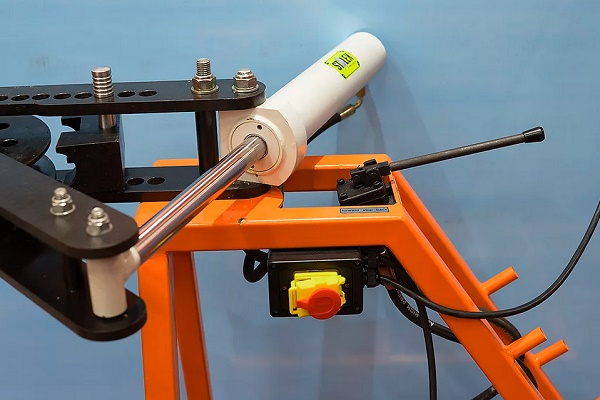
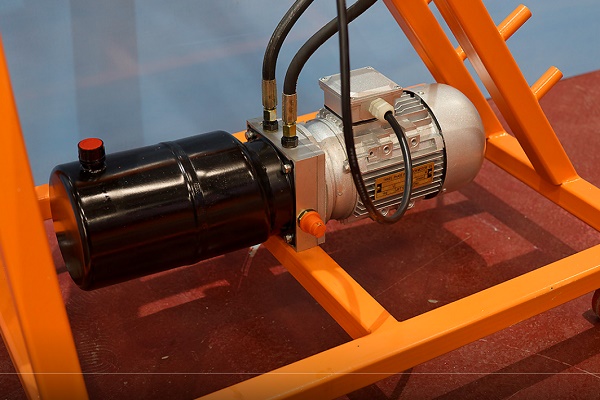
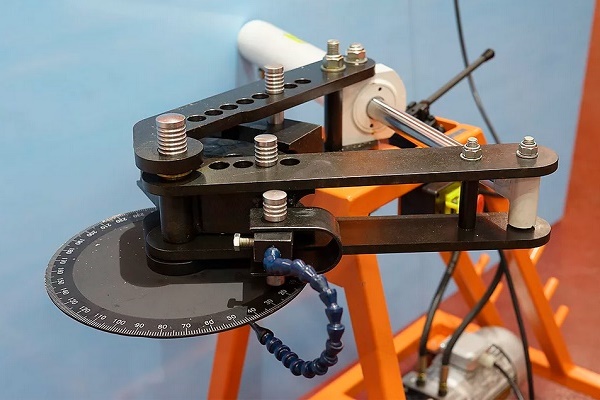
Hidraulički sustav ručnog alata, prijenosnih i stacionarnih strojeva znatno olakšava proces savijanja i ubrzava proces deformacije cijevi:
Nakon izvođenja savijanja, opruga se uklanja povlačenjem žice. U slučaju rada s cijevi koja ima kvadratni presjek, za izradu opruge odabire se žica istog presjeka.
Za ovu svrhu prikladan je i snop žice koji se sastoji od pojedinačnih komada, koji se jedan po jedan guraju unutra do mjesta budućeg savijanja. Nakon završetka operacije, komadi se također jedan po jedan izvlače. Ručno se može savijati nehrđajuća cijev presjeka do 4 cm i debljine stijenke 0,3 cm.
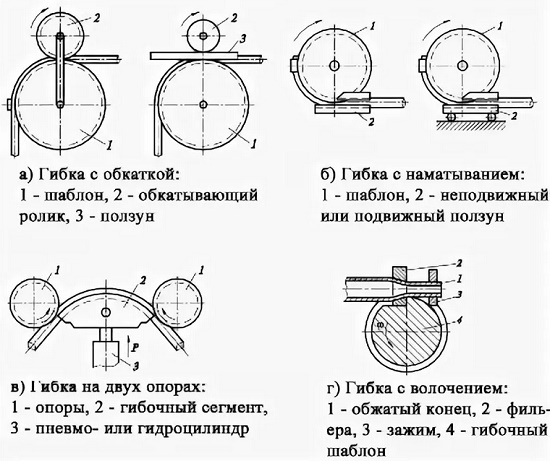
Za rad s velikim promjerima potrebna je profesionalna oprema. Postoje strojevi za savijanje cijevi opremljeni trnom. Ovaj konstrukcijski element je obična metalna šipka.
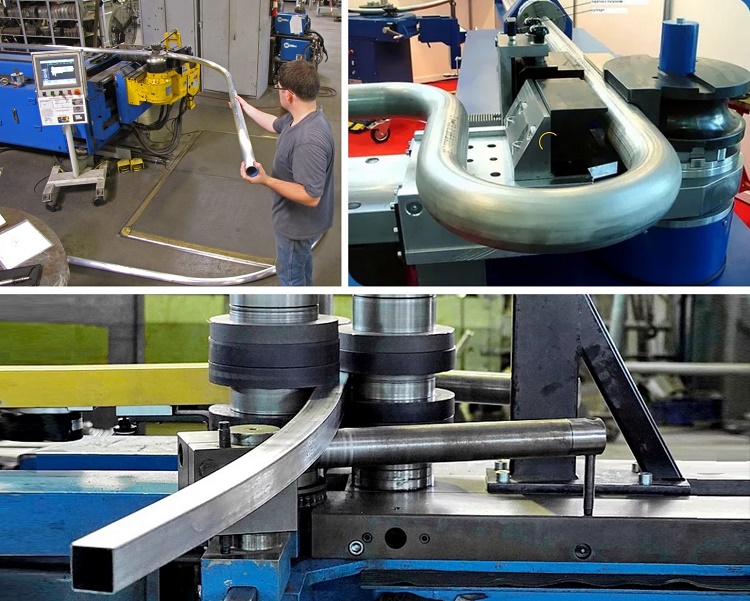
Prije početka procesa savijanja, trn se postavlja unutra kako bi se spriječila deformacija stijenki cijevi. Trnovi koji su uključeni u komplet imaju različite presjeke, pa se može odabrati odgovarajući za određeni promjer cijevnih proizvoda.
Promjena konfiguracije cijevi od obojenih metala
Obojeni metali imaju vrlo korisno svojstvo — visoku plastičnost. Međutim, oni imaju nedovoljnu čvrstoću. U procesu savijanja, kao rezultat primjene sila sabijanja i rastezanja, može doći do gnječenja ili pucanja cijevi. Da se to ne dogodi, potrebno je točno pridržavati se tehnologije.
Kako savijati cijevi od bakra i mjedi?
Za savijanje bakrenih i mjedenih cijevi primjenjuju se i vruća i hladna metoda. Pri odabiru prve, kao unutarnji punilac odabire se pijesak, a pri odabiru druge — rastopljena kolofonija. Tehnologija savijanja ista je kao i za cijevi od čelika.
Cijevni proizvodi od bakra i mjedi prije hladnog savijanja podvrgavaju se žarenju s naknadnim hlađenjem. Raspon temperatura za oba materijala je isti — od 600 do 700 °C. Razlika je u mediju za hlađenje — bakar se stavlja u vodu, a mjed se hlađi na zraku.
Nakon završetka postupka, kolofonija se uklanja njezinim taljenjem. Kako bi se spriječilo pucanje cijevi, postupak se ni u kojem slučaju ne započinje od sredine cijevi, već samo s krajeva. Kao pribor za savijanje koriste se i jednostavni alati i složeni strojni uređaji.
Ručni savijači cijevi rade na temelju fizičkog napora čovjeka, dok hidraulički svode taj napor na minimum. I jedni i drugi opremljeni su izmjenjivim nastavcima kako bi se mogao odabrat potreban promjer.
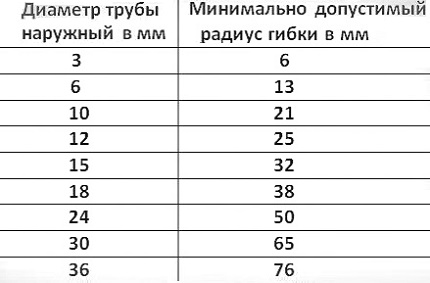
S bakrenim i mjedenim cijevima raditi je znatno lakše nego s čeličnima, ali deformacija metala pri savijanju odvija se prema istim zakonima fizike. Na savijanom dijelu vanjska površina trpi istezanje, zbog čega se stijenke stanjuju.
Unutar cijevi događaju se obrnuti procesi — stijenka se sabija i postaje deblja. Postoji rizik pretvaranja kružnog presjeka u oval i smanjenja nazivnog prolaza, stoga se ne smije pristupiti savijanju bez poduzimanja mjera koje spriječavaju te pojava.
Savijanje cijevi od aluminija
Osnovne metode savijanja aluminijskih cijevi iste su kao i za mjedene ili bakrene:
- guranje između valjaka;
- valjanje;
- odvaljivanje;
- pritisak.
Prije donošenja odluke o tome kako i na koji način saviti aluminijske cijevi, potrebno je upoznati se sa svakom. Prva metoda se koristi za tankostijene cijevi promjera najviše 10 cm, kada je potrebno dobiti blagi zavoj s malim zahtjevima za točnost. Ovdje je strogo propisan minimalni radijus. Njegova vrijednost je 5-6 promjera cijevi.
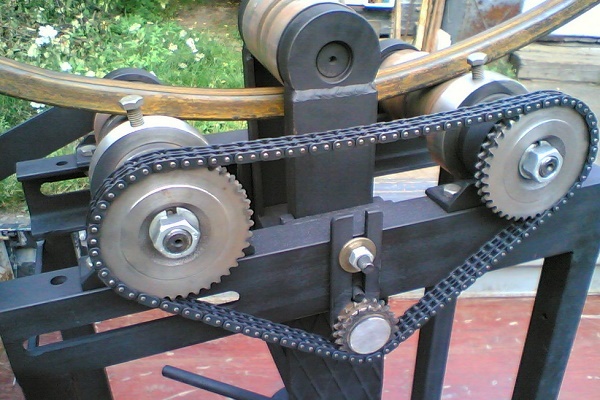
Krivinu dijela određuje položaj otklonskog valjka. Na taj način se najčešće izrađuju dekorativni elementi interijera. Drugom metodom savijaju se cijevni materijali velikog promjera, za što se koriste 3-valjčni savijači cijevi. Cijev se provlači između pogonskih valjaka, čija orijentacija određuje radijus savijanja.
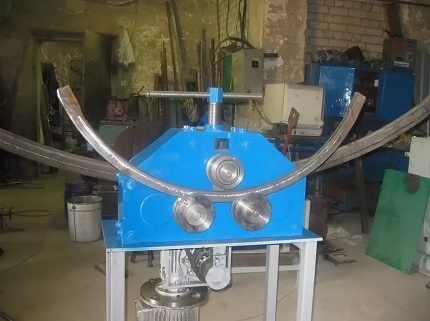
Točnost ove metode još je niža od prethodne, ali se dio može ponovno savijati i postupak ponavljati sve dok se ne dobije željena geometrija.
Savijanje aluminijskih tankostjenih cijevi može se izvesti ručno, uz odgovarajuću pripremu:
Metoda valjanja ne predviđa postojanje unutarnjeg punila, stoga se ne primjenjuje za dobivanje malih radijusa. Odabirom ove metode također se ne mogu ispuniti strogi zahtjevi u pogledu ovalnosti presjeka na mjestu savijanja.
Za deformaciju aluminijske cijevi tlakom koriste se preše s ugrađenim kalupima s matricom željenog oblika. Zadana geometrija postiže se djelovanjem vanjskog tlaka.
U pojedinim slučajevima tlak može biti unutarnji, kada se cijev smjesti u kalup i unutra se dovodi tekućina pod tlakom dovoljnim da je pritisne uz stijenke.
Cijevi od duraluminija nije lako saviti jer je taj materijal prilično tvrd i elastičan. Da bi se olakšao postupak, žare se neposredno prije savijanja na temperaturi od 350 do 400 °C, zatim se čeka da se cijevi prirodno ohlade na zraku.
Načini savijanja cijevi velikih promjera
Relativno nedavno pojavljene metode — savijanje cijevi uz pomoć struja industrijske i visoke frekvencije te savijanje s istezanjem. U prvom slučaju koristi se visokoučinkovita visokofrekventna jedinica u kojoj se cijev promjera 95 – 300 mm zagrijava, savija i hladi.
Njezin sastav čine dva dijela — mehanički u obliku stroja za savijanje i električni, koji uključuje električni dio i visokofrekventnu jedinicu.
Cijev se deformira samo na zagrijanom dijelu koji se nalazi u zoni induktora. Promjena geometrije do zadane veličine događa se pod utjecajem otklonskog valjka. Ovom metodom može se dobiti zavoj s malim radijusom zakrivljenosti.
Savijanje drugom metodom izvodi se na strojevima za savijanje i istezanje, koji uključuju okretni stol. Na cijev djeluju velike vlačne i savojne sile. Tako se dobivaju strmo savijeni zavoji s konstantnom debljinom stijenke po cjelom opsegu.
Metoda se primjenjuje za savijanje cijevi velikog promjera koje se koriste u zrakoplovnoj, automobilskoj industriji i brodogradnji, gdje se na cjevovod postavljaju visoki zahtjevi. Prednost je u mogućnosti savijanja cijevi sa stjenkom od 2 do 4 mm na 180⁰.
Značajke savijanja profilnog sortimenta
Profilna cijevna proizvodnja ima estetskiji izgled od svojih analoga s okruglim presjekom, stoga se često pojavljuje u kućanskim konstrukcijama. Prilikom savijanja na nju iznutra djeluje sila sabijanja, a izvana – rastezanja. Treba pažljivo odabrati način savijanja prije nego što se pristupi izvođenju ove operacije.
U profilni sortiment spadaju cijevi s presjekom u obliku kvadrata, ovala, pravokutnika.
Postoji nekoliko nijansi i ne treba ih zaboraviti prilikom savijanja profilnih cijevi kod kuće bez posebne opreme:
- Optimalna duljina savijanog dijela za profilne cijevi s tankim stjenkama i presjekom do 2 cm visina je cijevi pomnožena s 2,5.
- Za debelostjene cijevi duljina zone savijanja određuje se množenjem presjeka s tri. U suprotnom, ne može se izbjeći pucanje materijala izvana ili njegova deformacija iznutra.
- Minimalna vrijednost radijusa zakrivljenosti je presjek savijanja pomnožen s 2,5.
Ne uzimajući u obzir ove zahtjeve, ne može se ni nadati dobrom rezultatu. Načini savijanja ne razlikuju se od onih koji se primjenjuju pri radu s proizvodima okruglog presjeka. Osim toga, može se koristiti metoda ručnog savijanja s izvođenjem poprečnih rezova koji se izvode na tri strane cijevi.
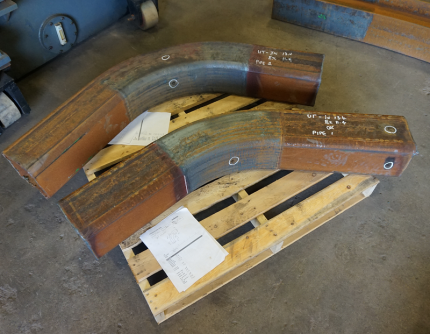
Duljinu rezova i njihov broj određuju se proračunima. Pretpostavimo, postoji cijev 40 x 90 mm. Potrebno je izvršiti puni okret, tj. saviti po stijenci od 40 mm pod kutom od 180⁰ polumjerom 150 mm. Najprije se izračunava duljina polukruga po vanjskom polumjeru:
L = (2π r : 2 = 2х 3,14 х 190) : 2 = 596,6 mm
Za unutarnji polumjer izračuni su isti:
L unut. = (2 x 3,14 x 150) : 2 = 471 mm.
Zbroj duljina rezova na unutarnjem polumjeru odrjeđuje se formulom: L izr = L – L unut = 596,6 – 471 = 126 mm.
Oni koji žele vlastoručno napraviti ručni savijač cijevi ili stroj za savijanje profilne cijevi vlastitim rukama u predloženim nam člancima naći će mnoštvo korisnih informacija, shema i korisnih preporuka.
Ako se uzme u obzir da se brusilicom može izvršiti rez širine 5 mm, onda se na ravnini savijanja duljine 126 mm dobije 25 proreza, nakon čije izvedbe se cijev savija sve dok se rubovi izreza ne dodirnu. Prorezi se zavaruju, a šavovi se čiste.
Postoji još jedan način kojim se savijaju profilne i okrugle cijevi, ali se može primijeniti samo zimi. U tu svrhu se u krajeve cijevi stave čepovi, ulije se voda unutra i čeka se dok se ne smrzne. Cijev se savija, kontrolirajući proces šablonom, zatim se vade čepovi i uklanja tekućina.
Zaključci i koristan video na temu
Video #1. Kako saviti cijev pomoću pri ruci dostupnih sredstava, saznajte iz ovog videa:
Video #2. Kako saviti cijev bilo kojeg presjeka u krug:
Video #3. Domaći savijač cijevi – korisna stvar u kućanstvu:
Pri izvođenju popravka ili gradnje kuće potreba za savijanjem cijevi – okrugle ili profilne – javlja se često. Ako je količina mala, to se može uraditi vlastitim rukama. Masovno savijanje cijevne proizvodnje moguće je samo uz posjedovanje posebne opreme.
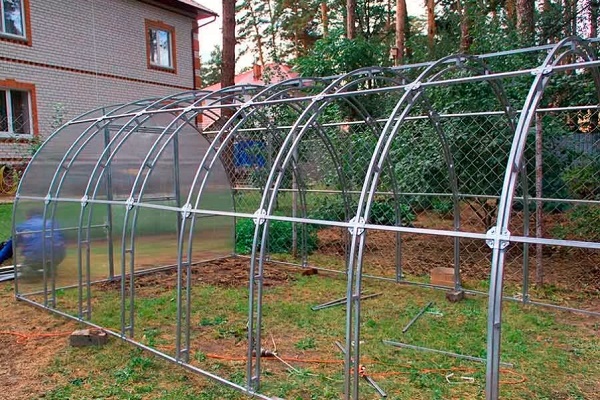
Ispričajte o tome kako ste savijali metalnu cijev za ugradnju staklenika ili druge svrhe. Podijelite s posjetiteljima weba tehnološke nijanse poznate samo vama. Pišite, molim, komentare u bloku ispod, postavite fotografije na temu članka, postavljajte pitanja.
 Rezanje cijevi pod kutom: prednosti i nedostaci različitih metoda + primjer izvođenja radova
 Presovanje metaloplastičnih cijevi: postupak i nijanse izvođenja radova
 Pres-fitinzi za metaloplastične cijevi: vrste, oznake, namjena + primjer montažnih radova
 Kako se izvodi bešavno polaganje cijevi: značajke metode + primjer rada
 Zavarivanje polipropilenskih cijevi: pravila izvođenja radova i analiza mogućih pogrešaka
 Zamjena cijevi u kupaonici: korak po korak vodič za izvođenje radova
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Odličan članak 🙂