Vodovodne metode spajanja cijevi: pregled svih mogućih varijanti izvedbe

Kako bi sustavi za opskrbu vodom i krugovi kroz koje cirkulira nosač topline besprijekorno obavljali svoje dužnosti, njihove komponente moraju biti stručno sastavljene i ispravno spojene. Rezultat napora vodoinstalatera mora biti nepropusan kako ne bi stvarao probleme vlasnicima i njihovim susjedima. Slažete li se?
Svi aktualni načini spajanja cijevi koji osiguravaju normalan rad sustava navedeni su u članku koji smo predložili. Detaljno smo opisali tehnološke varijante koje ovise o materijalu od kojeg su izrađeni dijelovi spoja i o kategoriji cjevovoda. Naši savjeti pomoći će Vam da postignete idealan rezultat.
Sadržaj članka:
Pregled rastavljivih vodoinstalaterskih spojeva
Sve poznate načine spajanja cijevi možemo svrstati u dvije klase — rastavljive i nerastavljive. Rastavljivi spojevi pak mogu biti prirubnički i spojnički. U nerastavljive metode spadaju spojevi poput utičnih, steznih, zavarivanja u ravnini, lijepljenja.
Spojevi koji se po potrebi mogu rastaviti, a zatim vratiti na mjesto, znatno pojednostavljuju održavanje i popravak cjevovoda. Ovi se spojevi primjenjuju uglavnom pri formiranju unutarnjih komunikacija.
Prednost ove metode je njezina jednostavnost izvedbe. Ovdje se ne primjenjuju nikakvi kemijski ni toplinski utjecaji. Neispravnost cjevovoda spojenog ovom metodom lako je otkriti i otkloniti.
Nepropusno prianjanje kod vodoinstalaterskog spajanja cijevi osigurava se primjenom posebnih dijelova. Razlikujemo 2 vrste spojeva koji pripadaju rastavljivom tipu: prirubnički i spojnički. Prvi se koristi kada je potrebno spojiti cijevi velikog promjera, a drugi su prikladniji za kućne cjevovode.
S vrstama, karakteristikama i označavanjem polipropilenskih cijevi te fitinzima koji se primjenjuju u spajanju upoznat će Vas sljedeći članak, koji preporučujemo pročitati.
Fitingi koji se primjenjuju u vodoinstalaterskim sustavima postavljaju se na kontrolnim točkama, zavojima, račvama. Mogu biti lijevani i kompresijski. S funkcionalnog gledišta mogu se izdvojiti sljedeće vrste fitinga:
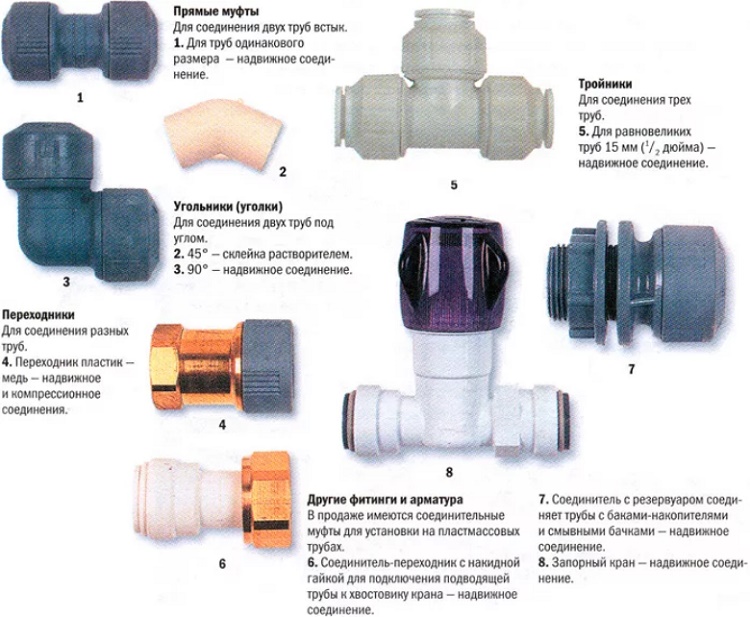
Set fittinga se bira ovisno o specifičnosti konkretnog cjevovoda. Prema načinu pričvršćivanja na cijev, fitinzi mogu biti stezni, navojni, prešani, navojni, koji se koriste za spajanje zavarivanjem i lemljenjem.
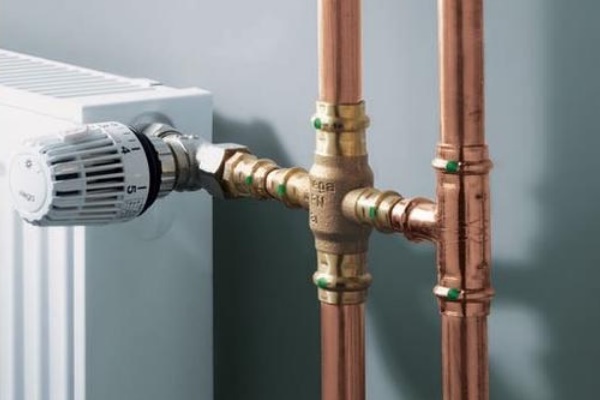
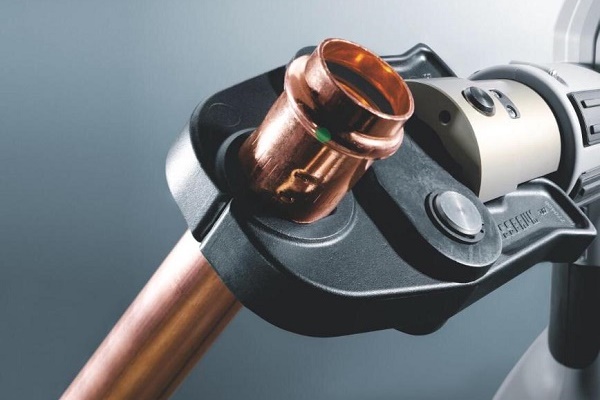
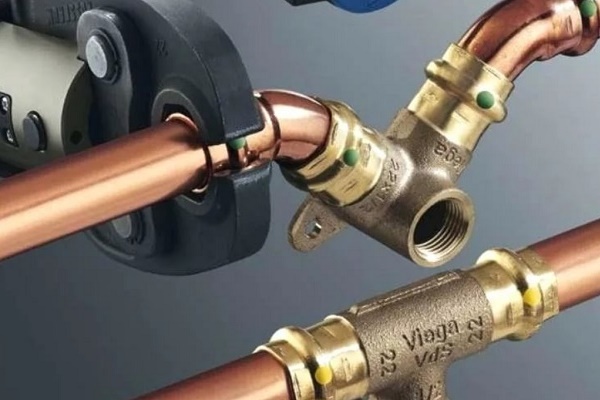
Proizvode se fitinzi za metaloplastične cijevi, koji se koriste za oblikovanje steznih i prešanih spojeva. Za spajanje polipropilenskih cijevi proizvode se fitinzi koji se koriste kako za lijepljenje tako i za zavarivanje. Za bakrene cijevi izrađuju se fitinzi i za prešane spojeve i za lemljenje.
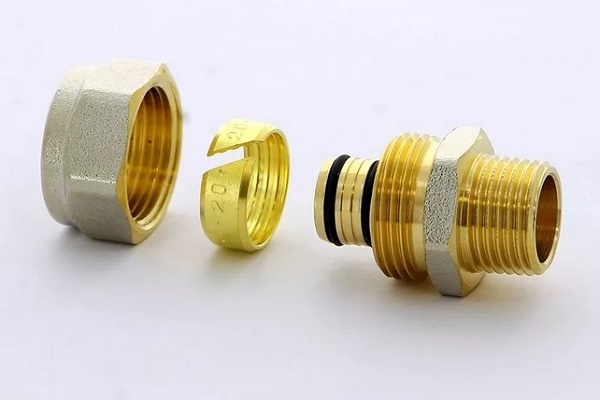
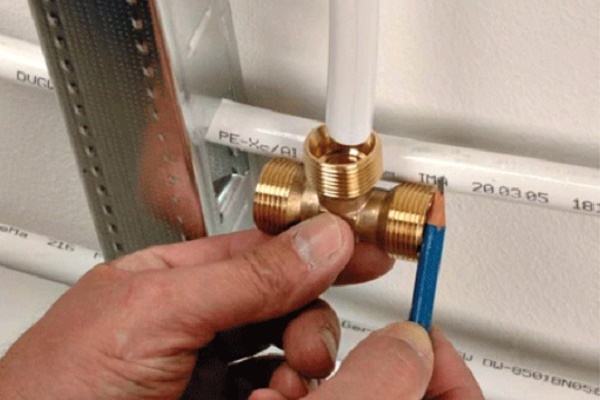
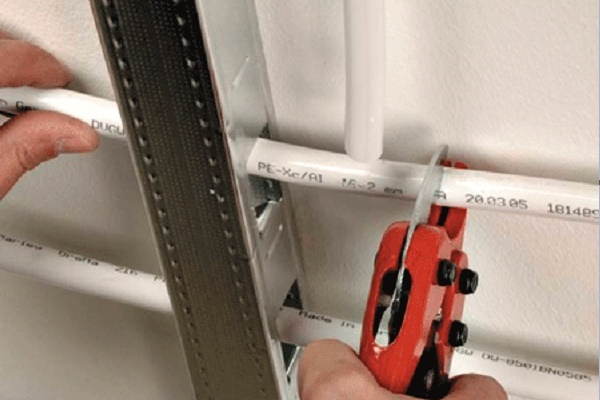
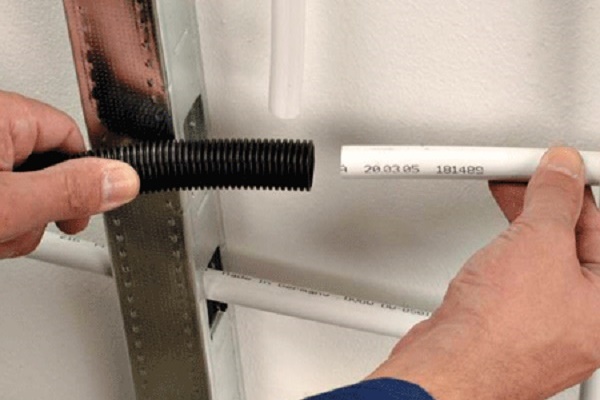
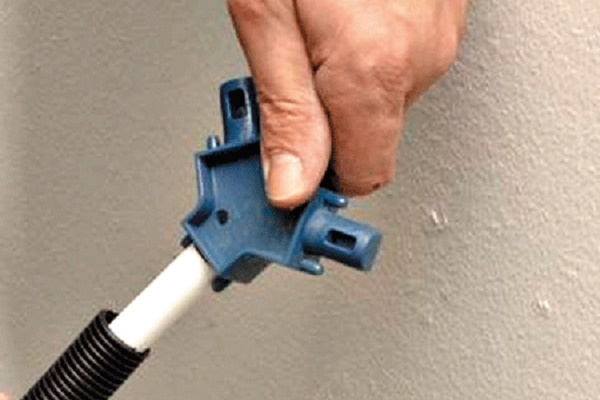
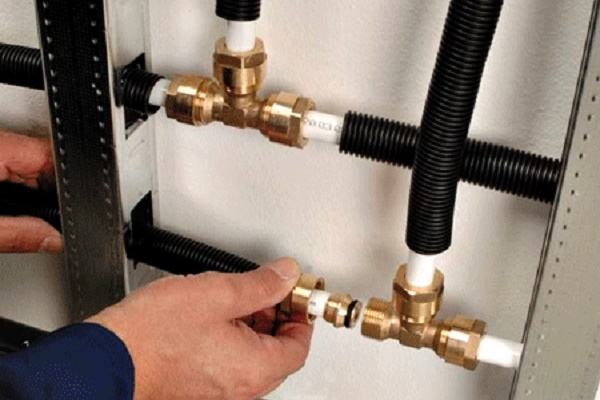
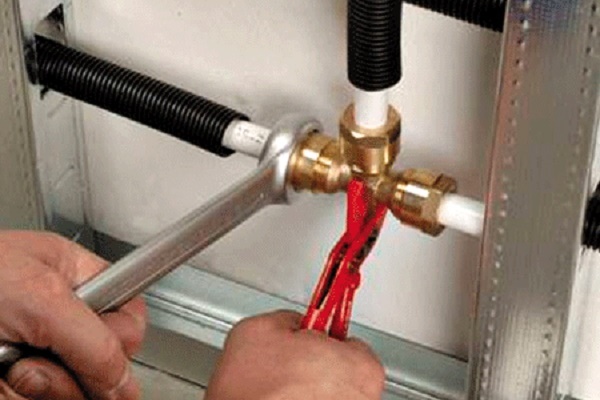
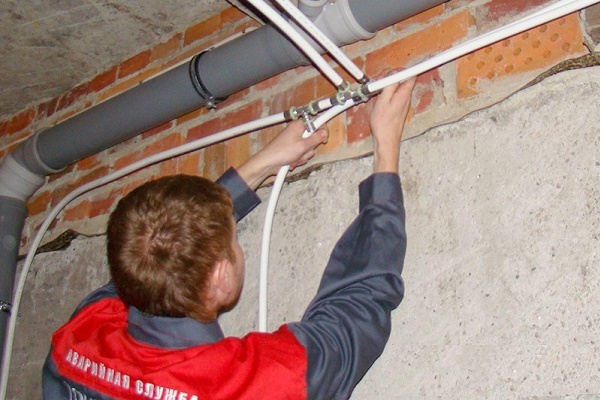
Proces montaže metaloplastičnog cjevovoda korištenjem kompresijskih fittinga prikazat će sljedeći izbor fotografija:
Utični način spajanja
Rastrub je montažno proširenje namijenjeno stvaranju pouzdanog spoja. Princip se temelji na tome da se u cijev većeg promjera umetne kraj cijevi manjeg presjeka. Spoj se brtvi korištenjem brtvila smještenog u rastrub ili lijepljenjem sredstvom otpornim na vodu.
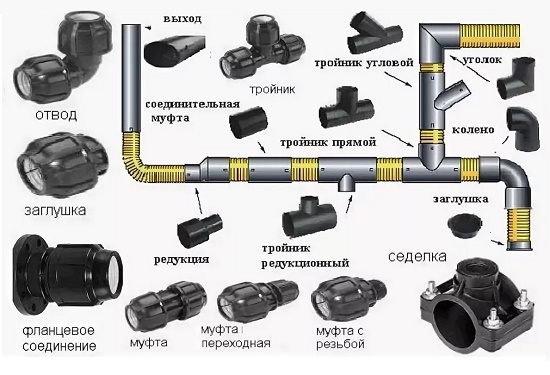
Ovisno o materijalu cijevi i njihovom promjeru, odabire se jedan od nekoliko postojećih tipova utičnog spoja: s brtvenim prstenom, bez prstena, zavarivanjem ili lijepljenjem.
Spoj bez brtvljenja prstenom
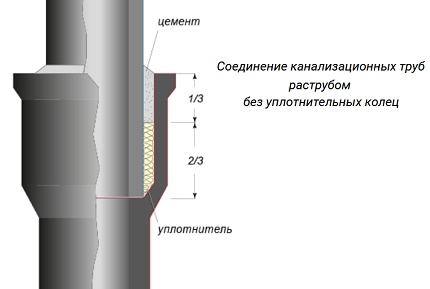
Bez brtvenog prstena najčešće se spajaju lijevanoželjezne cijevi. Cijev koja se umeće skraćuje se, a kraj se obrađuje tako da na njemu nema zareza ni pukotina. U utičnicu se umetne repni dio cijevi koja se spaja.
Nastali razmak ispunjava se užetom od nauljene konoplje ili katranom natopljenim lanenim pramenovima. Najprije se brtva postavlja u obliku prstena i učvršćuje u utičnici lupkanjem čekićem po posebnoj drvenoj lopatici ili odvijaču. Pritom je važno paziti da krajevi materijala ne dospiju unutar cjevovoda.
Nastavlja se slojevito polaganje brtve dok se utičnica ne ispuni do 2/3 svoje dubine. Za posljednji sloj koristi se neobrađena brtva, jer ulje ili smola pogoršavaju prianjanje prilikom ispunjavanja preostalog prostora u utičnici cementom.
Za izradu morta potreban je cement razreda 300 – 400 i voda za njegovo razrjeđivanje. Sastojci se uzimaju u omjeru 9:1. Cement se nabija u utičnicu i prekriva mokrom krpom radi boljeg vezivanja.
Ponekad se umjesto cementa koristi azbestno-cementna smjesa, izrađena od cementa M400 i kvalitetnog azbestnog vlakna u omjeru 2:1.
Voda se dodaje neposredno prije polaganja u količini od oko 11% težine suhe smjese. Umjesto brtvila na bazi cementa prakticira se uporaba bitumenskog ili silikonskog brtvila, gline, čiji se posljednji sloj učvršćuje nanošenjem bitumena ili uljane boje.
Spoj utičnicom s brtvenim prstenom
Ova metoda se najčešće primjenjuje pri postavljanju unutarnjeg kanalizacijskog sustava. Gumeni prsten stegnut između utičnice i cijevi koja se u nju umeće osigurava brtvljenje. Stoga je način ne samo jednostavan, nego i pouzdan.
Brtveni prsten donekle ublažuje odstupanja osi između dviju cijevi koje se spajaju. Međutim, to vrijedi samo ako su osi na svakom metru složenog cjevovoda pomaknute za iznos koji ne prelazi debljinu stijenke cijevi.
Ako je ovaj uvjet prekršen, povećava se vjerojatnost pojave propuštanja uslijed nejednolikog deformiranja brtve.
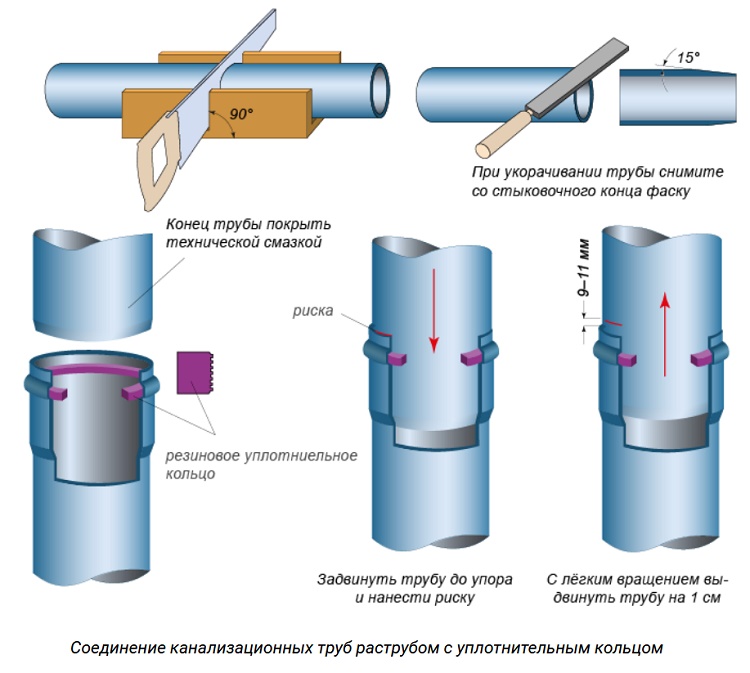
Kako bi se odredila dubina umetanja slobodnog kraja cijevi u utičnicu, brtveni prsten se privremeno skida. Zatim se, postavivši cijev u utičnicu do kraja, označi mjesto gdje se umetnuti dio dodiruje s utičnicom.
Prilikom montaže cijev se malo izvlači u odnosu na oznaku — za 0,9 – 1,1 cm. Ta udaljenost omogućit će uravnoteženje unutarnjih naprezanja koja se pojavljuju u sustavu pri temperaturnim oscilacijama.
Prijed postavljanja prstena preporučuje se umočiti ga u sapunicu i malo stisnutí. To će značajno pojednostaviti njegovo umetanje u udubljenje utičnice. Kako bi se smanjila mogućnost iskrivljenja, pojedini proizvođači počeli su proizvoditi fitinge s kutom od 87⁰ umjesto 90⁰. Cijev ulazi u utičnicu pod nagibom i prsten se ne iskrivljuje.
Ako postoji potreba za spajanjem cijevi izrađenih od različitih vrsta materijala, koriste se prijelazni priključci. Takva veličina priključka, poput unutarnjeg promjera, mora odgovarati vanjskom presjeku cijevi koja se spaja. U slučaju spajanja utičnice polimerne cijevi s cijevi od lijevanog željeza, na kraj potonje se stavlja dvostruka brtva i montira priključak.
Lijepljenje dijelova plastičnog cjevovoda
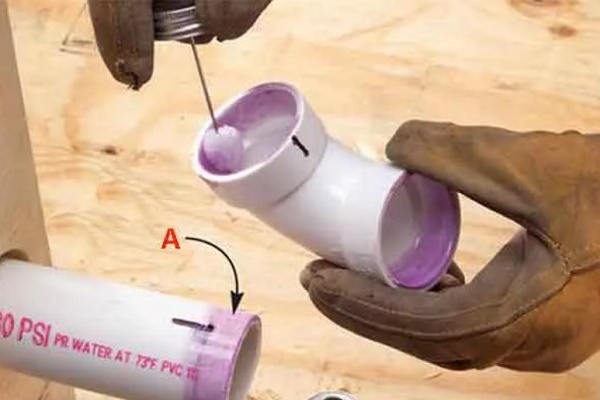
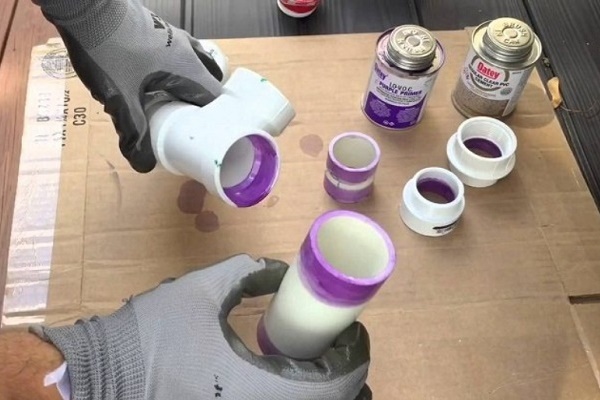
Metodom lijepljenja spajaju se PVC cijevi s utičnicom. Radi boljeg prianjanja, utičnica iznutra i kraj umetnute cijevi obrađuju se brusnim papirom kako bi površina postala hrapava. Zatim se skine skošenje, obrađeni dijelovi odmašćuju, koristeći metilen klorid kao primer.
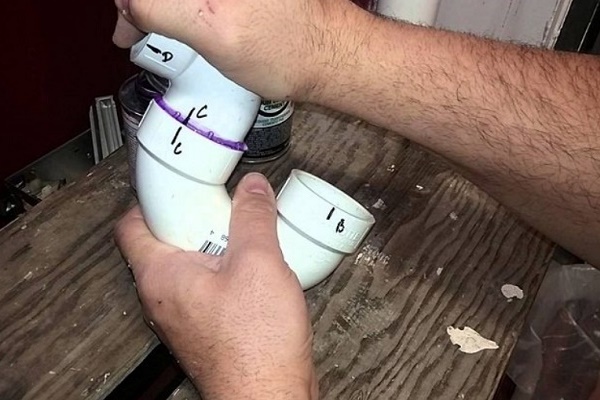
Prije izvođenja spoja, provjerava se kompatibilnost cijevi. Cijev manjeg promjera mora ulaziti u utičnicu slobodno, ali ne previše. Zatim se linijom označi granica za nanošenje ljepila — to će pomoći da se dijelovi spoje bez grešaka.
Na površine elemenata koji se spajaju — 2/3 udubljenja utičnice, kao i potpuno kalibrirani kraj cijevi, ravnomjerno se nanosi ljepilo u tankom sloju. Cijev se uvodi u utičnicu i okrene za četvrtinu okretaja kako bi se poboljšao kontakt između elemenata koji se spajaju. Spojeni dijelovi drže se dok se ljepilo ne stegne.
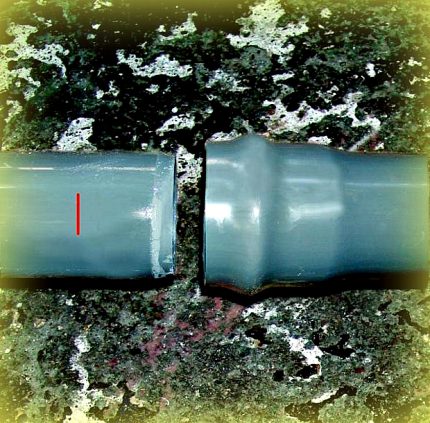
Cijeli proces traje samo 20-30 sekundi. Ako se na spoju pojavi ravnomjeran sloj ljepila, odmah se uklanja čistom krpom. Od lijepljenja do potpune stabilizacije spoja i ispitivanja cjevovoda na nepropusnost mora proći najmanje 24 sata.
Za popravak postojećih cjevovoda koriste se oblikovani dijelovi u obliku popravnih spojnica ili proizvoda s produljenim nastavkom. Dio cijevi se izreže, na krajevima se skine rub, na krajeve se nanese posebno ljepilo. Spojnica se postavi na donji dio cjevovoda.
Na gornji dio cjevovoda stavlja se spojnica s dugim nastavkom do kraja; ako je potrebno, na nju se montira oblikovani dio. Spojnica se zajedno s oblikovanim dijelom pomiče prema dolje sve dok ne nalegne na donji dio cjevovoda. Klizna spojnica se pomiče prema gore tako da prekrije mjesto spoja.
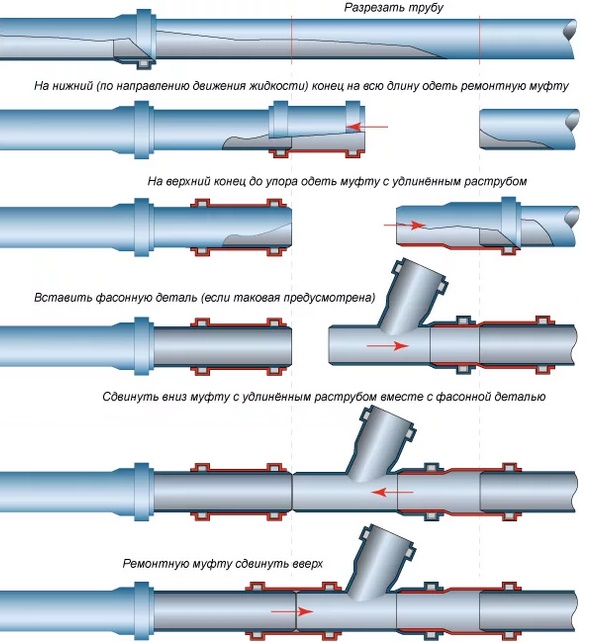
Ako čak i nakon toga dođe do propuštanja, spoj se ispunjava silikonskim brtvilom. Donji i gornji dio određuju se ovisno o smjeru kretanja transportirane tvari.
Korištenje kontaktnog zavarivanja
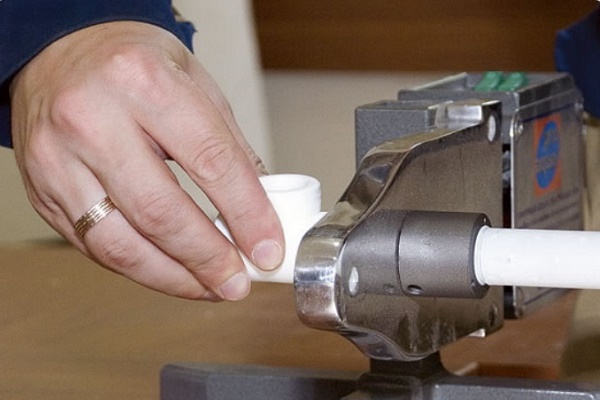
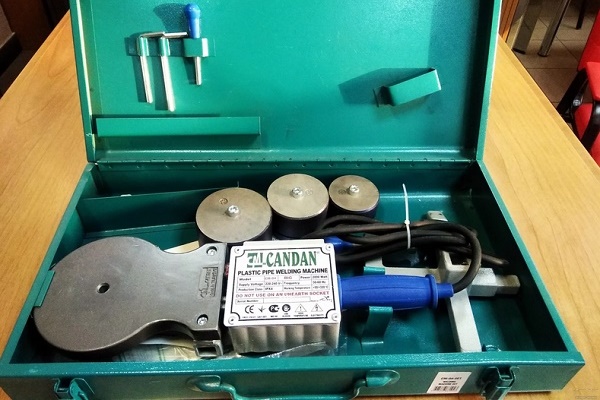
Da bi se primijenio ovaj način spajanja cijevi, potreban je aparat za zavarivanje. Može biti mehanički ili ručni, ali mora biti opremljen posebnim alatom koji zagrijava elemente do potrebne temperature.
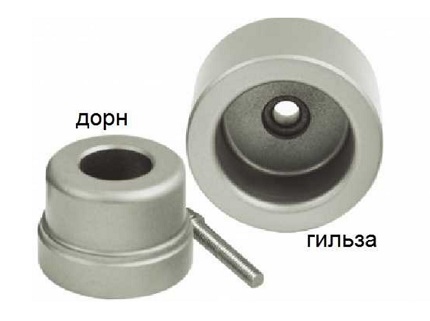
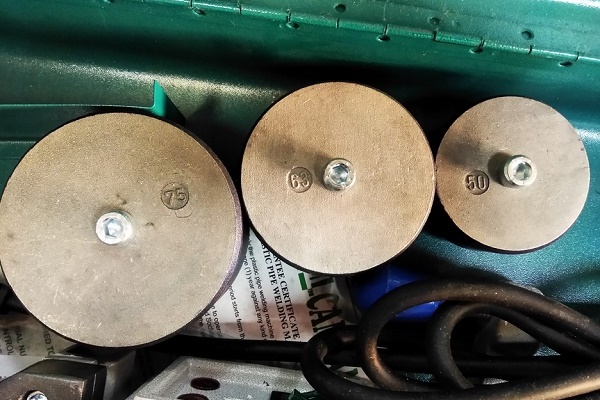
Pri korištenju utorne tehnologije za spajanje cijevi koristi se naprava u obliku mača. To je set izrađen od metala koji se sastoji od čahure namijenjene zagrijavanju vanjske površine cijevi i trna (svornjaka) koji tali dio iznutra.
Važan trenutak – odabir seta. Njegovi parametri moraju odgovarati promjeru sklopa.
Tehnologija spojnog spoja cijevi primjenom kontaktnog zavarivanja jednostavna je:
- Na cijev koja se umeće stavlja se ograničavajuća obujmica. Udaljenost između ruba cijevi i obujmice mora biti jednaka dubini utora plus još 2 mm. Razlika između unutarnjeg promjera obujmice i vanjskog promjera cijevi koja se spaja mora iznositi 0,2 mm.
- Set se zagrijava, prethodno postavljen na uređaj.
- Navlači se utor na trn, a glatki kraj cijevi na čahuru do kraja.
- Grijanje se izvodi zadano vrijeme.
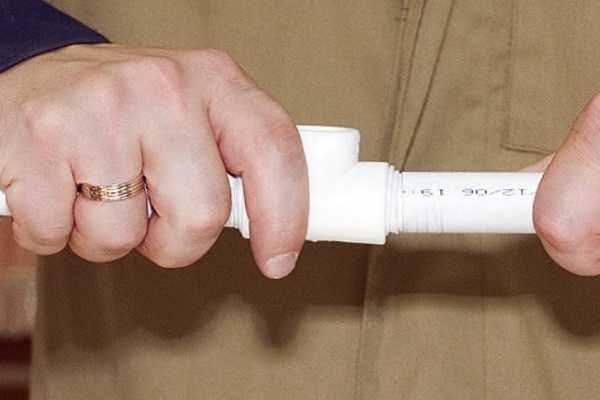
- Dijelovi se skidaju sa seta istovremeno i spajaju, držeći dijelove od pomaka dok rastaljeni materijal ne očvrsne.
Zavareni spojevi se pregleđavaju kako bi se otkril mogući iskrivljenja, šupljine, neravnomjernosti šava.
Na vanjskoj površini dijelova ne smije biti nedostataka koji se pojavljuju u slučaju prekoračenja dopuštene temperature. Vizualno izvana zavareni šav mora imati oblik simetričnog valjka, jednake širine i ravnomjerno raspoređenog po obodu cijevi.
Maksimalna visina zavara na cijevi s debljinom stijenke do 1 cm iznosi najviše 2,5 mm. Za cijevi kod kojih ta mjera prelazi 1 cm, dopuštena visina zavara je 3–4 mm. Rubovi zavarenog spoja smiju biti pomaknuti jedan u odnosu na drugi najviše 10% debljine stijenke cijevi.
Tehnologija zavarivanja PP cijevi u detaljima prikazana je ovdje. Preporučujemo da se upoznate sa sadržajem članka koji smo predložili.
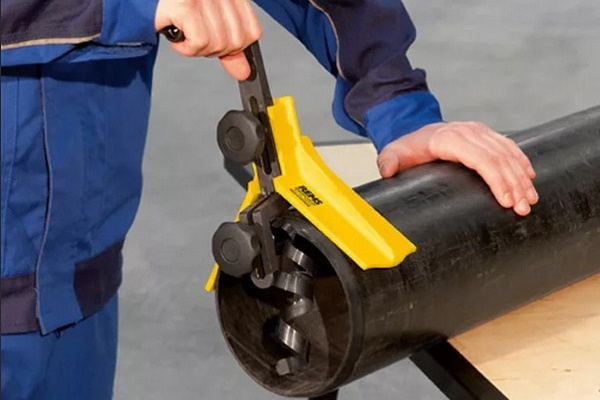
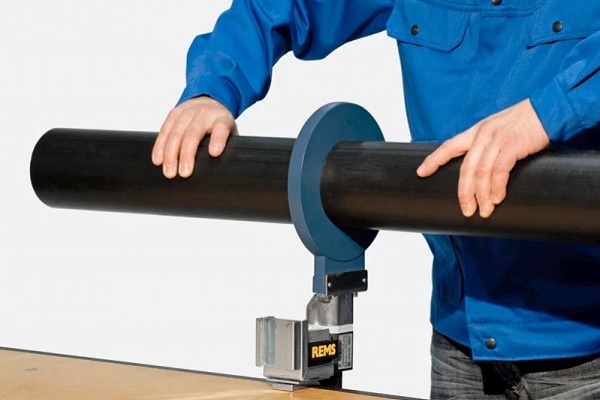
Zavarivanje polimernih cijevi promjera većeg od 50 mm i debljine stijenke veće od 4 mm preporučuje se izvoditi na stacionarnom ili mobilnom aparatu s diskovnim grijaćim elementom:
Primjena steznog fitinga
Pod pojmom steznog spoja cijevi podrazumijeva se upotreba steznog fitinoga. Uz njegovu pomoć postaje moguća realizacija rastavljivog spoja elemenata cjevovoda izrađenih od različitih materijala. Značajke njegove izvedbe opisane su ovdje. Stezni fitinog odabire se na temelju vrste i promjera cijevi.
Algoritam spajanja za plastične cijevi je sljedeći:
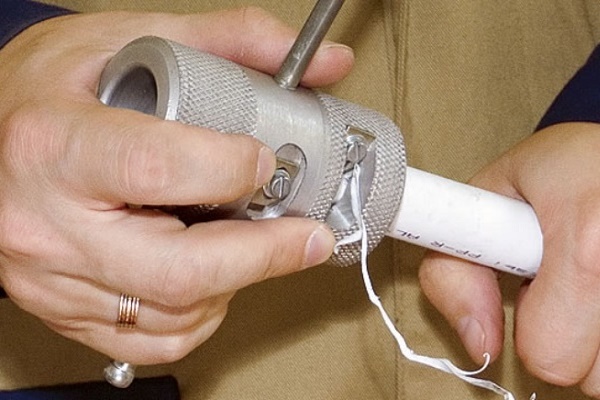
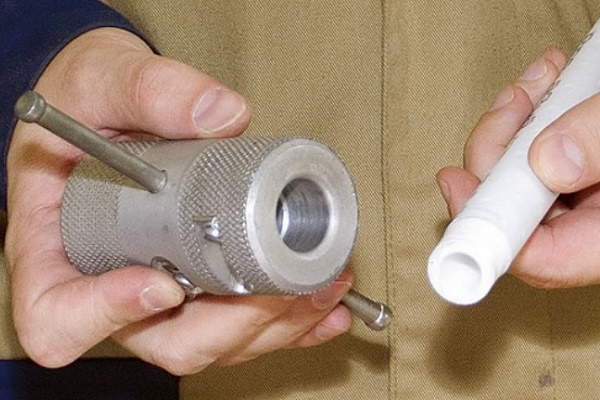
- Kalibriraju otvor potrebnog odsječka cijevi pomoću kalibratora i skidaju unutarnji rub pomoću skidača ruba.
- Rastavljaju fitinog, odvrtanjem matica s krajeva i skidanjem okruglih brtvi s priključaka.
- Navrću navrtnu maticu na kraj cijevi, zatim stezni prsten fitinoga.
- Umeću držak fitinoga unutar cijevi, primjenjujući silu kako bi ušao potpuno.
- Ručno zatežu maticu na tijelo fitinoga.
- Ponavljaju iste manipulacije s drugom cijevi, zatim spajaju dijelove koji se spajaju i zatežu navrtnu maticu, ne zategnuvši 1–2 okreta.
Zatežu maticu oprezno kako ne bi oštetili cijev. Tijekom procesa dolazi do deformacije steznog prstena, zbog čega se kraj cijevi i bočni dio fitinoškog uloška čvrsto priljubljuju jedan uz drugi.
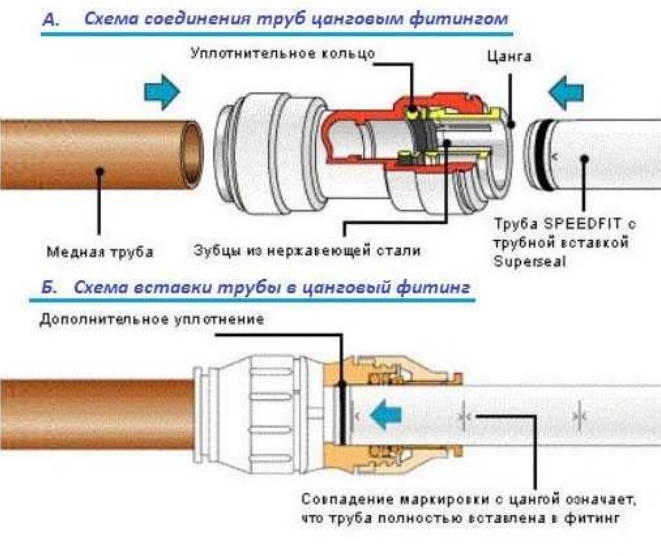
Iskusni vodoinstalateri preporučuju da se kod zatezanja zatezne matice prvi okreti izvedu ručno, a zatim upotrijebi ključ za navrtne matice.
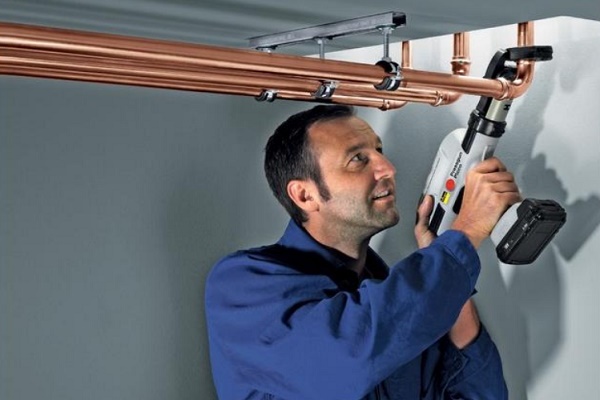
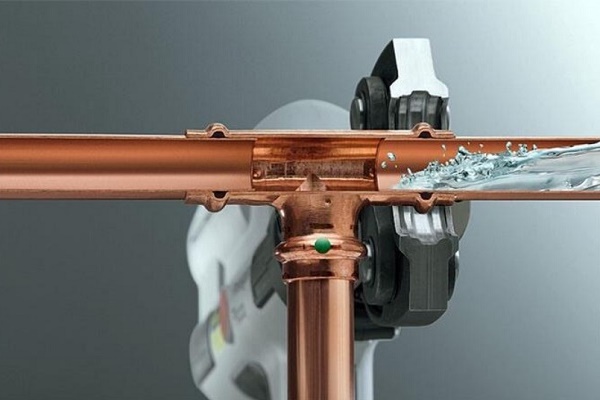
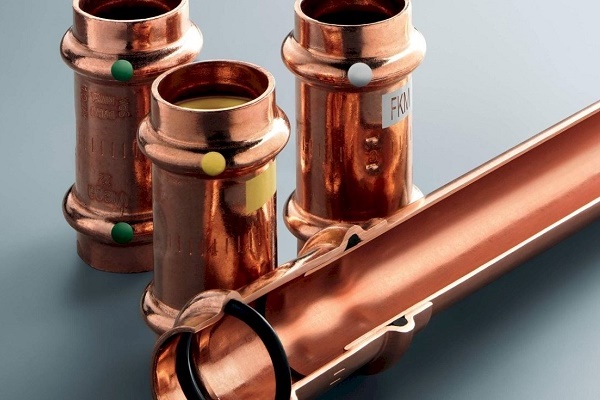
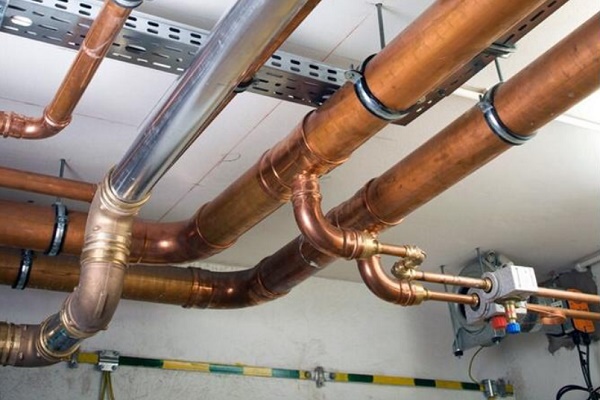
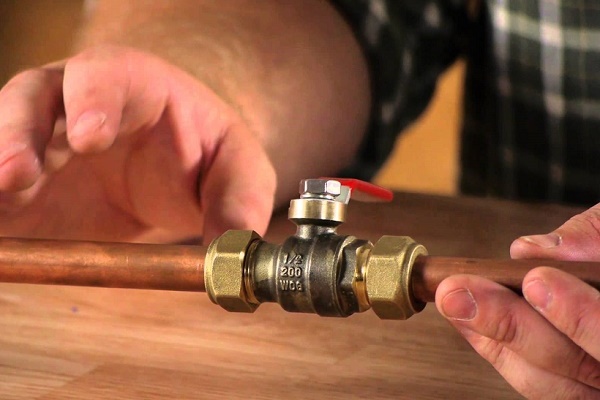
Stezni spojevi pretežno se primjenjuju u montaži bakrenih cjevovoda:
Formiranje navojnih spojeva
Navojem se naziva spiralna ili vijčana površina pomoću koje se izvodi navojni spoj. Primjena navojnog spoja cijevi u vodoinstalacijskim sustavima klasičan je način montaže.
Koristi se tamo gdje postoji mogućnost povremenog nadzora mjesta spajanja, jer navoj ima svojstvo slabjenja pod utjecajem različitih čimbenika.
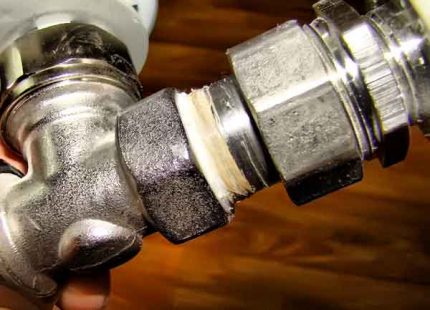
Postoje različiti tipovi cijevnog navoja. Svaki od njih karakteriziraju parametri poput profila površine na koju se nanosi navoj, smjera, položaja, broja ulaza navoja.
U popis najtraženijih vrsta cijevnih navoja ulazi:
- cilindrična ili Whitworthova;
- konusna;
- okrugla;
- NPSM
Prva od njih označava se slovom G, ima 2 klase točnosti. Profil vizualno podsjeća na jednakokračni trokut. Na vrhu je kut od 55⁰. Inčnim navojem spajaju se dijelovi cjevovoda promjera do 6 inča, prema kojima se postavljaju posebni zahtjevi za nepropusnošću. Kod veće vrijednosti promjera koristi se zavarivanje.
Konični navoj inčnog tipa koristi se za konične spojeve i za izradu spojeva koničnog navoja, izvedenog na vanjskoj i cilindričnoj unutrašnjosti cijevi. Slovo R označava vanjski navoj, unutarnji - Rc, LH - lijevi smjer. Brtvljenje osigurava sam navoj plus brtvilo.
Za spajanje često rastavljane sanitarne armature: vodovodnih zapornih ventila, miješalica uglavnom se koristi okrugli navoj. Označava se simbolima Kr.
U tablicu su uneseni osnovni parametri navoja za cijev koju je moguće sami izrezati. Važna vrijednost za inčni navoj je njegov korak. To je udaljenost između susjednih vrhova ili udubina. Njegova vrijednost ostaje nepromijenjena cijelom dužinom, inače navoj neće biti funkcionalan.
Profil navoja NPSM ima oblik trokuta i kut od 60⁰. Dimenzijski niz u inčima - od 1/16 do 24. Ovaj navoj američkog standarda je varijanta cilindričnog navoja. Razlikuje se od domaćeg samo veličinom kuta profila.
Zaključci i koristan video na temu
Autor govori o nijansama i problemima koji nastaju pri spajanju cijevi tijekom montaže kanalizacije:
Načinom rješavanja svog problema dijeli autor ovog video materijala:
Pravilno spajati cijevi vrlo je važno. Spoj je oduvijek bio najslabija točka cjevovoda. Ako je izveden s pogreškama, kao posljedica će sigurno nastati curenja, začepljenja, a ponekad i pucanje cijevi.
Stoga prije nego što pristupite samostalnoj montaži sanitarne komunikacije, potrebno je proučiti sve postojeće načine spajanja. Ako vam se posao čini složenim, uvijek se možete obratiti vodoinstalaterima.
Podijelite vlastito iskustvo stečeno tijekom sastavljanja sanitarnih sustava. Nije isključeno da su vam poznate nijanse montaže i formiranja spojeva koje bi mogle biti korisne posjetiteljima stranice. Molimo pišite komentare u bloku ispod, objavite fotografije s koracima procesa, postavljajte pitanja.
 Zavarivanje polipropilenskih cijevi: pravila izvođenja radova i analiza mogućih pogrešaka
 Montaža metaloplastičnih cijevi vlastitim rukama: tehnologija spajanja i primjeri razvoda
 Cijevi za navodnjavanje na vikendici: usporedni pregled različitih vrsta cijevi
 Tehnologija zavarivanja polipropilenskih cijevi vlastitim rukama: pregled metoda i nijansi
 Kako se urezati u plastičnu cijev: značajke radova i analiza svih važnih nijansi
 Obujmice za pričvršćivanje cijevi: pregled vrsta i upute za montažu
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Je li obvezno koristiti brtvilo pri izvođenju navojnih spojeva? Ako da, koji je bolje koristiti? Lan, fum-traka ili nit tipa “Tangit”?
Brtvilo nije potrebno svugdje, ovisi o vrsti spoja. Što se tiče izbora, lan – to je prošlo stoljeće, fum-traku ne može svatko pravilno koristiti, i to je više privremena opcija, treba koristiti moderne polimerne i anaerobne brtve.