Lemljenje bakrenih cijevi: korak po korak pregled radova i praktični primjeri

Domaći majstori nastoje samostalno obavljati građevinske i popravne radove, što im omogućuje ne samo uštedu obiteljskog budžeta, već i potpunu sigurnost u kvalitetan rezultat. Stoga moraju svladavati nove metode i tehnologije – poput lemljenja bakrenih cijevi.
Reći ćemo vam kako se izvodi montaža i spajanje vodova od bakrenih cijevi. Ovdje ćete saznati koji su potrošni materijali i alati potrebni izvođaču. Korisne vještine, čak i u kućanstvu, omogućit će vam samostalno sastavljanje cjevovoda s izvrsnim radnim karakteristikama.
Sadržaj članka:
Lemljenje bakra: zašto vrijedi to naučiti
Bakreni cjevovodi se u praksi rijetko koriste. Razlog tome je prilično visoka cijena materijala. Međutim, bakreni cjevovodi s pravom se smatraju najboljima.
Ovaj metal nadmašuje sve ostale materijale po toplinskoj otpornosti, fleksibilnosti i trajnosti. Grijni bakreni cjevovodi se nakon montaže mogu zaliti u beton, sakriti u zidove itd. Tijekom rada ništa im se neće dogoditi.
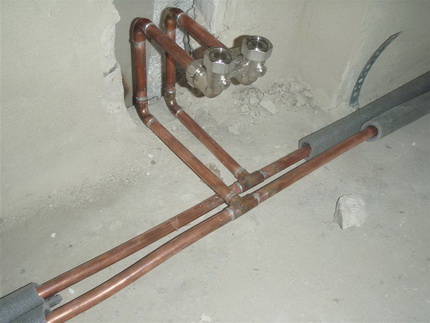
To vrijedi uzeti u obzir pri odabiru materijala za uređenje grijanja ili vodovoda. Računajući na dugotrajan rad, veći troškovi su u potpunosti isplativi. Osim izvrsnih radnih karakteristika koje bakar ima, on je prilično jednostavan za montažu. „Strašne priče“ o poteškoćama u lemljenju najčešće su preuveličane.
Bakar je prilično jednostavno lemiti. Njegova površina ne zahtijeva upotrebu agresivnih sredstava pri čišćenju. Mnoštvo lako topljivih metala ima visoku adheziju s njim, što olakšava odabir lema.
Skupi fluksevi za bakar nisu potrebni jer pri taljenju metala ne dolazi do burnih reakcija s kisikom. Tijekom lemljenja cijev se ne deformira, njen oblik i dimenzije ostaju nepromijenjeni. Dobiveni šav se po potrebi može odlemiti.
Načini lemljenja dijelova od bakra
Lemljenje se smatra optimalnom metodom spajanja bakrenih dijelova. Tijekom rada rastaljeni lem ispunjava mali razmak između elemenata, stvarajući pritom pouzdan spoj.
Najraširenija su dva načina dobivanja takvih spojeva. To su visokotemperaturno i niskotemperaturno kapilarno lemljenje. Pogledajmo po čemu se razlikuju.
Značajke visokotemperaturnih spojeva
U ovom slučaju proces spajanja elemenata od bakra odvija se na temperaturi višoj od +450 stupnjeva. Kao lem biraju se sastavi čiju osnovu čine dovoljno teško taljivi metali: srebro ili bakar.
Oni daju čvrst šav otporan na mehanička oštećenja i djelovanje visokih temperatura. Takav spoj naziva se tvrdim.
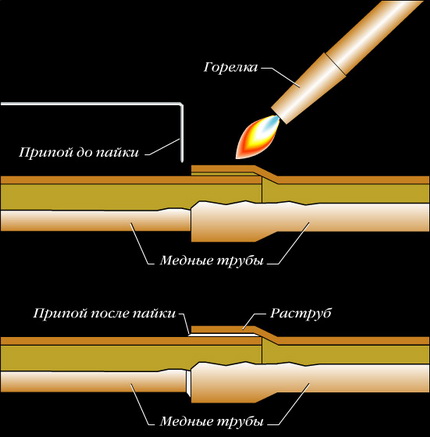
Značajka takozvanog tvrdog lemljenja leži u žarenju metala, što dovodi do njegovog omekšavanja. Stoga, kako bi gubici čvrstoće bakra bili minimalni, hlađenje gotovog šava treba provoditi samo prirodnim putem, bez korištenja umjetnog puhanja ili spuštanja dijela u hladnu vodu.
Tvrdi spoj koristi se za cijevi promjera od 12 do 159 mm. Visokotemperaturno lemljenje koristi se za spajanje plinskih cijevi.
U vodoinstalaciji se koristi u procesu montaže vodovoda za monolitno spajanje dijelova čiji promjer prelazi 28 mm. Osim toga, takav se spoj koristi u slučajevima kada temperatura tekućine koja cirkulira u cijevima može premašiti +120 stupnjeva.
Visokotemperaturno lemljenje primjenjuje se i za montažu sustava grijanja. Njegova je prednost mogućnost izvođenja odvoda od prethodno montiranog sustava bez prethodnog demontiranja.
Niskotemperaturno lemljenje u detaljima
Mekim ili niskotemperaturnim lemljenjem naziva se spajanje bakrenih dijelova pri kojem se koristi temperatura niža od +450 °C. Kao lem u ovom slučaju odabiru se meki lako taljivi metali, poput kositra ili olova.
Širina šava nastalog takvim lemljenjem može varirati od 7 do 50 mm. Dobiveni spoj naziva se mekim. Manje je čvrst od tvrdog, ali ima niz značajnih prednosti.
Glavna je razlika u tome što se tijekom lemljenja ne događa žarenje metala. Shodno tome, njegova čvrstoća ostaje ista.
Osim toga, temperatura u postupku niskotemperaturnog lemljenja nije tako visoka kao kod visokotemperaturnog. Stoga se smatra sigurnijim. Takozvani meki spojevi koriste se za montažu cijevi malog promjera: od 6 do 108 mm.
U vodoinstalaciji se niskotemperaturni spojevi bakrenih cijevi koriste za montažu vodovodnih magistrala i mreža grijanja, ali pod uvjetom da temperatura tekućine koja u njima cirkulira bude manja od +130 stupnjeva. Za plinske cjevovode uporaba spojeva ovog tipa strogo je zabranjena.
Što će biti potrebno u procesu?
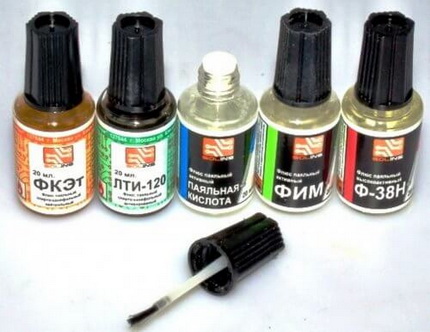
Za izvođenje kvalitetnih spojeva bit će potrebni posebni materijali i alati. Prije svega, za obradu prethodno očišćene površine dijelova bit će potreban fluka. On uklanja okside s podloge, poboljšava razlijevanje rastaljenog lema i smanjuje površinsku napetost.
Osim toga, bit će potreban i lem za rad s bakrom. Za visokotemperaturno lemljenje odabire se materijal koji ne sadrži olovo. Na pakiranju mora stajati natpis «lead free» ili «bez olova».
Za niskotemperaturno lemljenje odabire se lako taljivi lem koji može sadržavati kositar, bakar, bizmut, srebro. Lem niskotemperaturnog tipa proizvodi se u obliku žice debljine 3 mm.
Za rad će vam trebati alati. Prije svega, rezač cijevi. Uz njegovu pomoć moći ćete rezati dijelove potrebne veličine. Važno je odabrati visokokvalitetni alat kako se mekani materijal, kakav je bakar, ne bi zgnječio.
Trebat će vam i skidač rubova kako biste uklonili neravnine. Inače neće biti moguće umetnuti jedan dio u drugi. Za čišćenje unutarnje površine cijevi također se koristi četka ili čistač.
Za zagrijavanje bakrenih elemenata koriste se različiti alati. Najčešće se za niskotemperaturno lemljenje odabire plinski plamenik s usko usmjerenim plamenom.
Plinska oprema u ovom slučaju radi na bocu s mješavinom propana i butana ili s čistim butanom. Jedno takvo punjenje dovoljno je za 3-4 stotine spojeva.
Uređaj radi učinkovito; pri zagrijavanju plamenikom cijev se zagrije za nekoliko sekundi. Visokotemperaturno lemljenje izvodi se korištenjem plinskih smjesa propan-kisik ili acetilen-zrak.
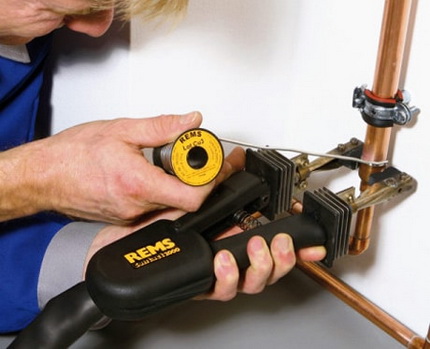
Osim toga, lemljenje se može izvoditi pomoću posebnog električnog lemilice namijenjenog za rad s bakrenim dijelovima. Uređaj može raditi i s tvrdim i s mekim lemom. Lemilica se priključuje na mrežu i koristi se tamo gdje rad s otvorenim plamenom nije moguć. Uređaj je opremljen steznim kliještima i uklonjivim elektrodama.
Osim ovih alata za montažu cjevovoda trebat će vam marker ili olovka, metar, čekić i libela.
Tehnologija lemljenja bakrenih proizvoda
Nakon pripreme alata i materijala, možete započeti postpupak lemljenja. Sve radnje izvodimo sljedećim redoslijedom:
Odrežemo dio potrebne duljine
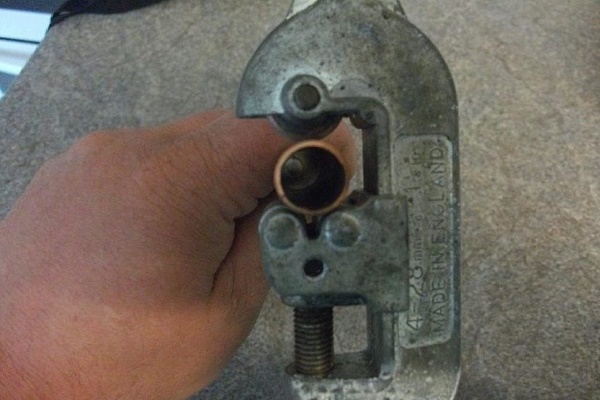
Za rezanje bakrenih cijevi mogu se koristiti različiti alati. Najčešće se koristi ručni rezač cijevi. Da bi rez bio ravan, cijev držite samo okomito na alat.
Stegnite dio između valjka i oštrice i okrećite rezač cijevi oko njega. Ne zaboravite nakon svakog okretaja zategnuti regulacijski vijak za otprilike trećinu okretaja. Pri korištenju rezača cijevi rez će biti ravan, a neravnine će se pojaviti samo unutar cijevi.
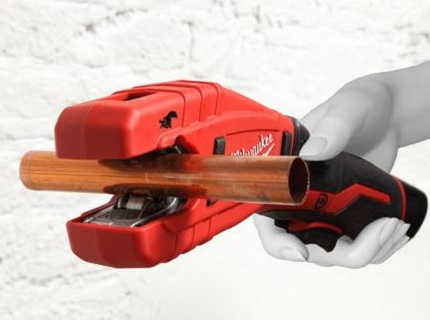
No pri tome će se promjer proizvoda malo smanjiti, što je nepoželjno. Deformaciji dijela možete izbjeći ako ga odrežete pilom za metal. No u tom će se slučaju pojaviti mnogo neravnina kojih se treba riješiti, a bit će potrebno koristiti šablonu kako bi se smanjila kosina reza.
Gnječenje ili ovalizacija reza cijevi dovest će do neugodnih posljedica jer će sigurno promijeniti veličinu montažnog zazora. Njegova veličina treba biti u rasponu od 0,02-0,4 mm. Ako je zazor manji, lem neće moći ući u njega. Pri povećanju zazora neće se moći pojaviti kapilarni učinak.
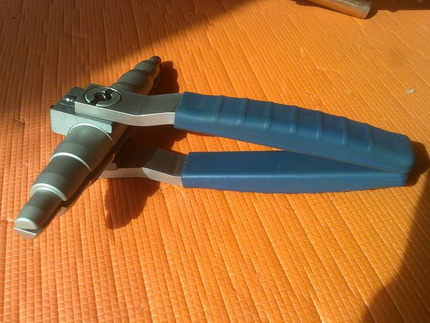
Kao rezultat rezanja treba dobiti dio s krajem strogo cilindričnog oblika, s minimalnom kosinom reza. S dijela obavezno uklonite neravnine, očistite njegovu unutrašnju površinu četkom i odmastite. Slično odrežite drugi dio cijevi. Uzmite proširivač cijevi i pomoću čekića povećajte promjer druge cijevi.
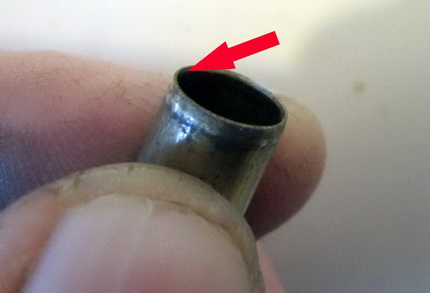
Provjerite kako dijelovi ulaze jedan u drugi, provjerite dimenzije dobivenog montažnog zazora. On mora točno odgovarati normi. Očistite i odmastite drugi dio. Radnju izvodite po cijelom presjeku cijevi, imajte na umu da duljina spoja mora biti jednaka promjeru dijela.
Nanosimo fluks na površinu cijevi
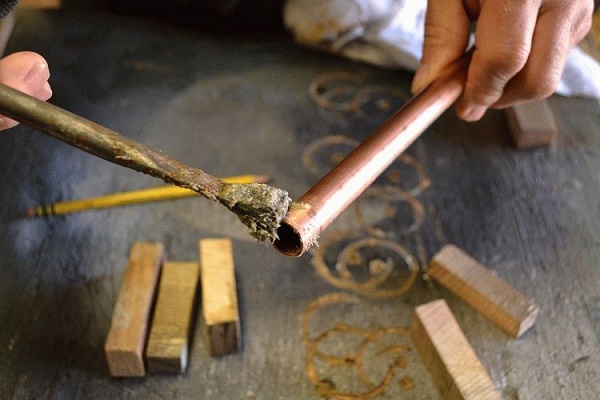
Prema pravilima tehnologije lemljenja bakrenih cijevi, na dijelove je potrebno nanijeti sloj fluksa. Uzmite smjesu i kistom pažljivo nanesite na vanjsku površinu cijevi koja će se nalaziti unutar spoja.
Radnju izvodite vrlo pažljivo. Pokušajte uzeti minimalnu količinu otopine i potpuno je rasporedite po dijelu. Na površini ne smije ostati viška fluksa.
Spajamo dijelove prije lemljenja
Čim nanesete flus na dijelove, trebate ih spojiti. To morate učiniti dovoljno brzo kako na vlažnu površinu ne bi dospjele čestice nečistoća. Ako radite s fitingom ili raširnicom, izvršite potpuno spajanje elemenata.
U tu svrhu okrenite ih do kraja. Tijekom okretanja dijelovi ne samo da dolaze na svoje mjesto, nego se i flus ravnomjerno raspoređuje po montažnom razmaku.
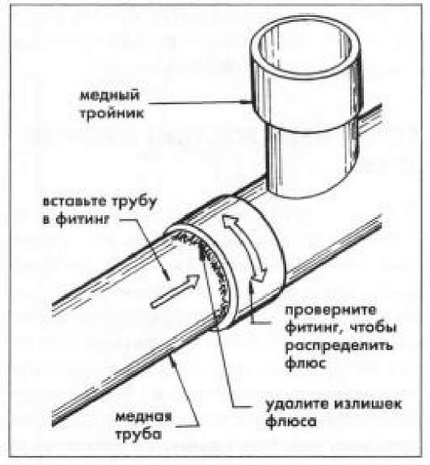
Ostavljanje flusa na dijelovima je zabranjeno jer je to agresivan kemijski sastav.
Lemljenje slavine s fitingom na temelju kompresijskog prstena provodi se sljedećim redoslijedom:
Formiranje spoja kod niskotemperaturnog lemljenja
Pri izvođenju mekog spoja obavezzo se koristi lako taljivi lem i niskotemperaturni flus. Za zagrijavanje može se uzeti standardni ili malogabaritni plinski plamenik koji se puni smjesom propana i zraka ili propana s butanom i zrakom. Može se uzeti i posebni električni lemilo.
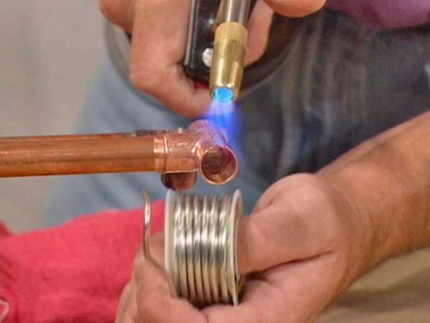
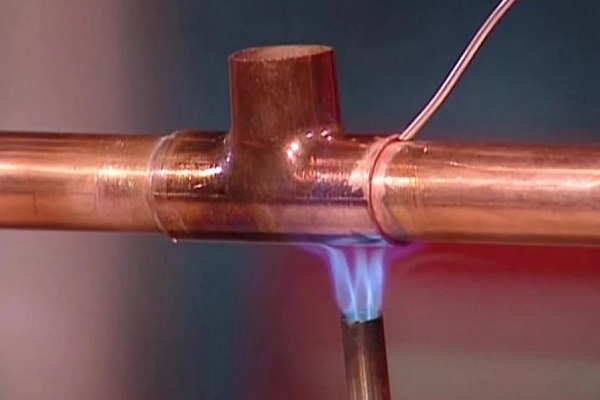
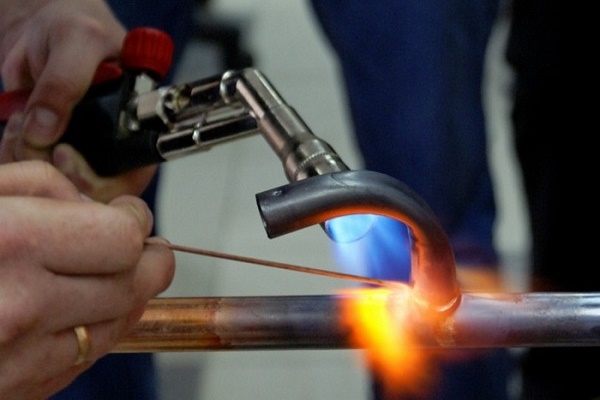
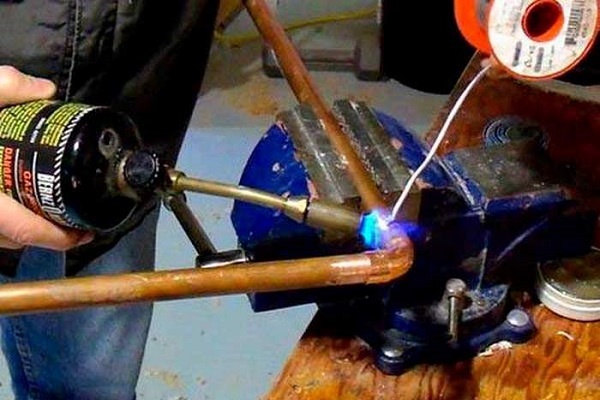
Uzmite plamenik, uključite ga i usmjerite plamen na spot cijevi. Kontaktnu točku koja se nalazi između plamena i diela potrebno je stalno pomicati. To je potrebno kako bi se elementi ravnomjerno zagrijali. Uzmite lem i povremeno dotičite montažni razmak. Pri dovoljnom zagrijavanju lem počinje taliti se.
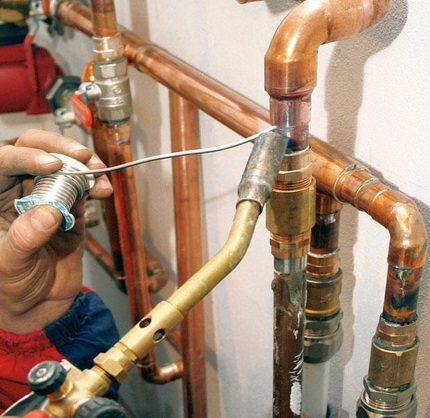
Čim se to dogodi, odmaknite plamenik u stranu kako biste omogućili lemu da u potpunosti ispuni kapilarni razmak. Ako se lem još nije počeo taliti, nastavite s grijanjem. Posebnost niskotemperaturnog lemljenja je u tome što se lem namjerno ne zagrijava. On se mora rastaliti od topline zagrijanih elemenata spoja.
Nakon što lem potpuno ispuni kapilarni zazor, treba mu dati da se ohladi, po mogućnosti u prirodnim uvjetima. Treba imati na umu da dobiveni meki spoj ima malu čvrstoću, pa ga je zabranjeno dirati dok je vruć.
Još jedna važna točka. Tijekom procesa lemljenja iznimno je važno ne pregrijati bakar. Inače će se fluks nanesen na metal uništiti i, u skladu s tim, neće moći otopiti i ukloniti okside, što će se izrazito negativno odraziti na kvalitetu spoja.
Stoga je poželjno koristiti fluks s praškom za lem. Kada temperatura dijela bude dovoljna za zagrijavanje lema, prašak će se rastopiti i bit će vidljivo kako unutar fluksa sjaje kapljice taline.
Ako je iz bilo kojeg razloga uporaba plamena nedopustiva, koriste se lemilice koje rade na struju. Takva oprema sastoji se od napajanja, električnih kliješta i lemilice.
Postupak zagrijavanja i naknadnog stvaranja spoja lemilicom ne razlikuje se od gore opisanog. Jedina nijansa: za potpuno zagrijavanje dijelova može biti potrebno manje vremena nego kod zagrijavanja plamenikom.
Formiranje šava kod visokotemperaturnog lemljenja
Tijekom takvog lemljenja za zagrijavanje dijelova također se koristi plinski plamenik. Napunjen je smjesom propana s kisikom ili acetilena sa zrakom. Moguće je koristiti smjesu acetilen-kisik.
Majstori preporučuju ravnomjerno i brzo zagrijavanje dijelova. To jest, proces zagrijavanja treba biti kratak. Plin koji gori u uređaju treba davati jarko plavi plamen malog intenziteta.
Plamenik polako pomičemo duž budućeg spoja tako da zagrijavanje bude što ravnomjernije. Kada se bakar zagrije na otprilike 750°C, poprimit će tamnocrvenu boju. U tom trenutku dodamo lem.
Da bi se bolje zagrijao, može se malo zagrijati plamenikom. No pritom treba imati na umu da se lem mora rastopiti od zagrijanih dijelova spoja, a nikako od plamenika. U idealnom slučaju potrebno je osigurati minimalno zagrijavanje spoja pri kojem će se lem odmah rastopiti i iz prvog puta ispuniti montažni zazor.
Možda odmah neće uspjeti, ali kako se bude nakupljalo iskustvo, rezultat će se poboljšavati. Nakon potpunog ispunjavanja zazora lemom, ostavljamo spoj da se ohladi. Za to vrijeme ne preporučuje se dirati ga. Ohlađeni šav temeljito obrišemo kako bismo se riješili ostataka fluksa.
Detaljna analiza tehnologije lemljenja bakrenih cjevovoda uz primjenu plinskog plamenika navdena je u članku, s čijim sadržajem preporučujemo da se upoznate.
Tehnika sigurnosti pri lemljenju bakrenih cijevi
Početnici se zanimaju kako pravilno lemiti bakrene cijevi, ali pritom zaboravljaju na sigurnost. To ne smijete činiti. Morate razumjeti da bakar ima visoku toplinsku vodljivost, stoga ne smijete držati dijelove u rukama bez ikakve zaštite.
Nepažnja i nepreciznost pri montaži bakrenog cjevovoda može završiti toplinskom opeklinom. Male elemente duljine do 0,3 m smijete hvati samo zaštitnim rukavicama ili ih držati kliještima.
Oprez je potreban i pri radu s flukom. To je iznimno agresivan sastav. Ako tijekom lemljenja dospije na kožu, trebate odmah zaustaviti rad i isprati fluks s kože s puno sapunice. Inače se na koži može pojaviti ne samo toplinska, već i kemijska opeklina.
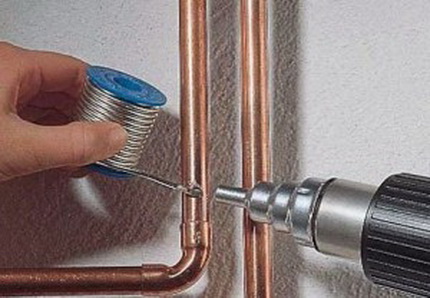
Odjeću za rad također morate pravilno odabrati. Sintetičke tkanine apsolutno nisu prikladne. Umjetna vlakna vrlo su osjetljiva na visoke temperature. Lako se tope i zapaljuju, stoga za rad najbolje je da odaberete čvrstu odjeću od prirodnog pamuka.
Još jedna važna stavka. Pri zagrijavanju dijelova fluks počinje gorjeti. Njegove pare opasne su za ljude. Iz tog razloga prostorija u kojoj se izvode radovi lemljenja bakrenih cijevi mora biti dobro prozračena.
Iskusni majstori savjetuju onima koji su se prvi put upustili u lemljenje da prvo vježbaju na odsječcima cijevi. Praksa pokazuje da se nakon tri-četiri samostalno izvedena spoja već možete prihvatiti montaže cjevovoda. Pritom je poželjno sastaviti sustav na podu i tek potom pristupiti lemljenju.
Gotov cjevovod morate dobro isprati čistom vrućom vodom kako biste uklonili lem i fluks s unutarnje strane dijelova.
Glavne pogreške koje se čine pri lemljenju
Proces lemljenja bakrenih cijevi je dovoljno jednostavan, ali zahtijeva određeno iskustvo.
Razmotrimo glavne od njih:
- Prisutnost defekata na površini dijelova koje se spajaju. Tkvi nedostaci mogu se pojaviti tijekom rezanja cijevi. Ako je lemljenje izvedeno preko defekta, spoj će biti nepostojan.
- Onečišćenja na području spajanja elemenata. Dijelove nakon rezanja i čišćenja obavezno morate odmastiti.
- Nedovoljna širina montažnog zazora. Prema pravima, za dijelove presjeka od 6 do 108 mm, veličine zazora trebaju iznositi od 7 do 50 mm.
- Nedovoljno zagrijavanje dijelova. U tom slučaju lem neće moći pravilno stopiti s podlogom. Tkav spoj lako će se uništiti čak i pri malom opterećenju.
- Flus ne pokriva cijelu površinu cijevi. Ksidi ostaju na površini dijela, što negativno utječe na kvalitetu spoja.
- Prekomjerno zagrijavanje područja spajanja. Dovodi do izgaranja fluksa i stvaranja ksida i troske. Kao rezultat, kvaliteta spoja naglo se pogoršava.
- Provjera još uvijek vrućeg spoja. Prije nego provjerite kvalitetu spoja, morate se uvjeriti da se cijev ohladila. Inače će se spoj neizbježno deformirati i izgubiti čvrstoću.
- Ignoriranje sigurnosnih pravila. Lemljenje se provodi pri visokim temperaturama i uz korištenje agresivnih kemijskih tvari. Zaštitna odjeća, maska i rukavice su obvezne.
Možda će početniku majstoru biti teško samostalno odrediti stupanj zagrijavanja dijelova, tada vrijedi pozvati stručnjaka i napraviti prve spojeve pod njegovim vodstvom.
S metodama izgradnje krugova grijanja od bakrenih cijevi upoznat će vas sljedeći članak, koji preporučujemo pročitati.
Zaključci i koristan video na temu
Još više zanimljivih informacija o lemljenju bakrenih cijevi možete saznati iz sljedećih videozapisa.
Video #1. Značajke visokotemperaturnog lemljenja bakra:
Video #2. Kako pravilno lemiti bakrene fittinge:
Video #3. Kakvi flusovi postoje za lemljenje:
Samostalno lemljenje bakrenih cijevi korisna je vještina koja će sigurno koristiti domaćem majstoru. Cjevovodi od bakra traju vrlo dugo i bez problema. S obzirom na prilično visoku cijenu takvih dijelova, samostalnom montažom možete značajno uštedjeti i dobiti cjevovod visoke kvalitete po sasvim prihvatljivoj cijeni.
Imate li osobno iskustvo u spajanju bakrenih cijevi lemljenjem? Možda posjedujete znanja o nijansama izvođenja radova? Pišite, molimo, komentare u bloku ispod, postavljajte pitanja, dijelite svoje mišljenje i fotografije na temu članka.
 Zavarivanje polipropilenskih cijevi: pravila izvođenja radova i analiza mogućih pogrešaka
 Lemljenje bakrenih cijevi plinskim plamenikom: korisni savjeti i faze samostalnog lemljenja
 Montaža bakrenih cijevi vlastitim rukama: tehnologija postavljanja bakrenog cjevovoda
 Spajanje bakrenih cijevi: upute i usporedba različitih montažnih tehnologija
 Kako se urezati u plastičnu cijev: značajke radova i analiza svih važnih nijansi
 Vješalica od PVC cijevi: popularne opcije + upute korak po korak
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
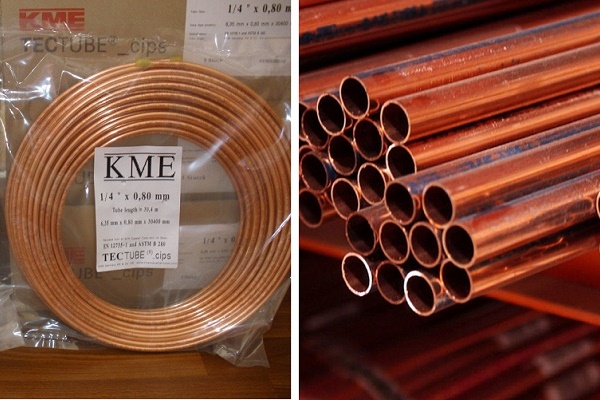
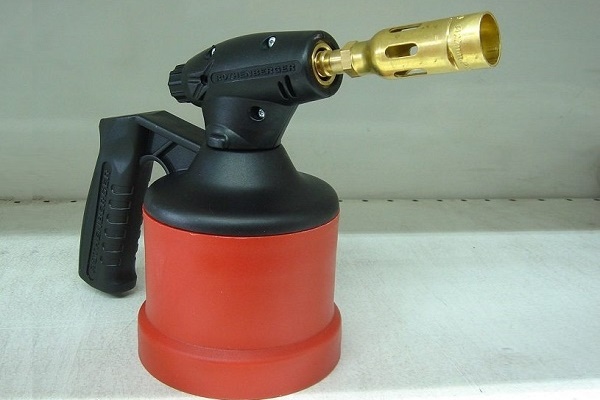
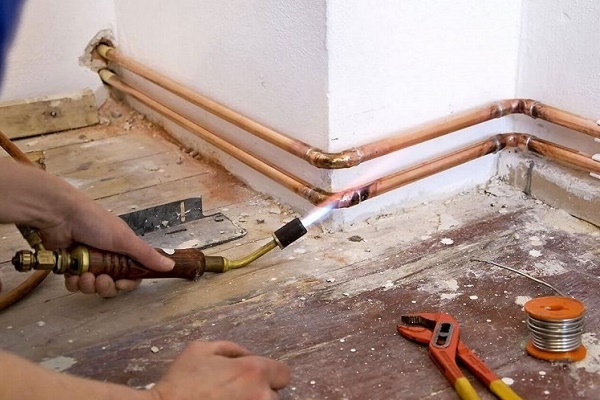
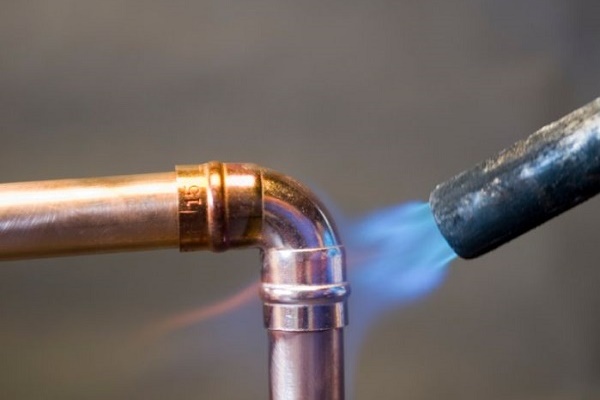
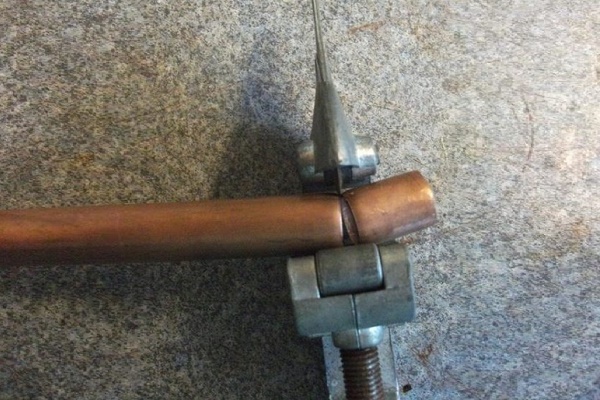
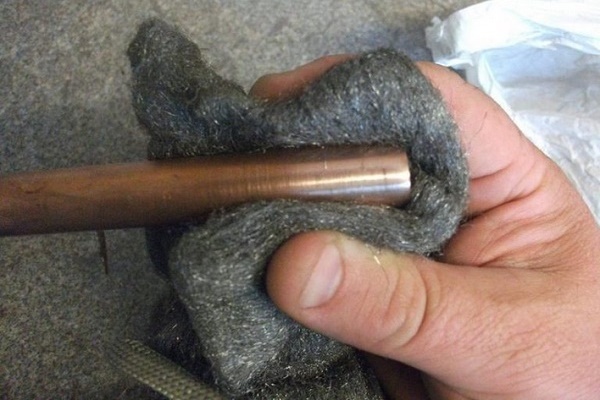
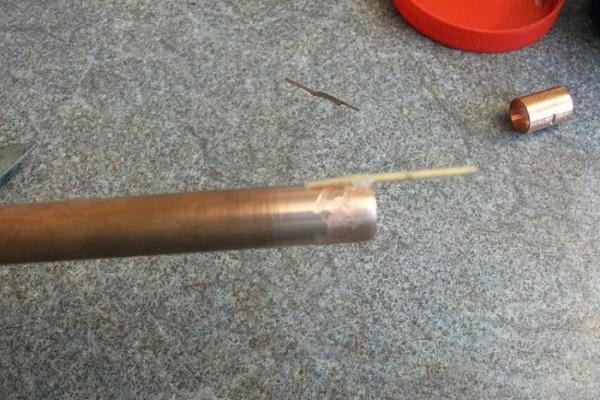
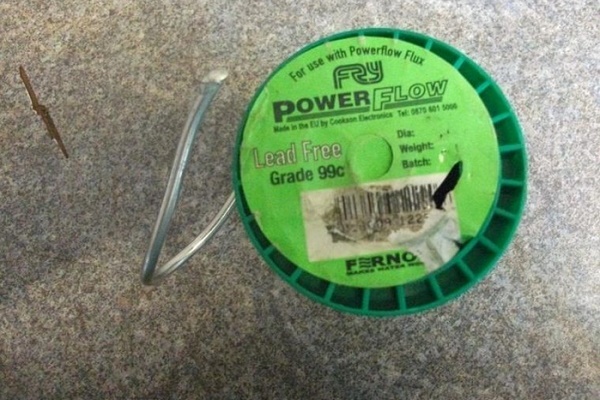
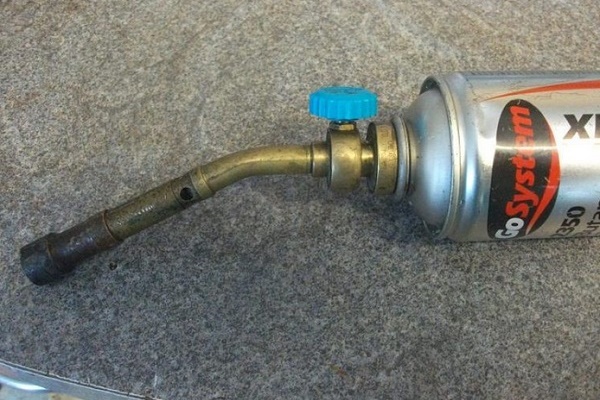
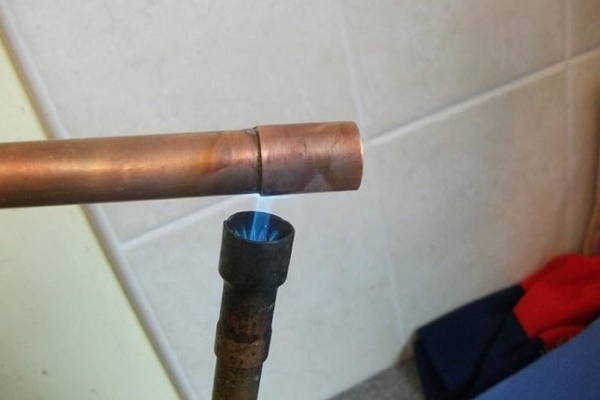
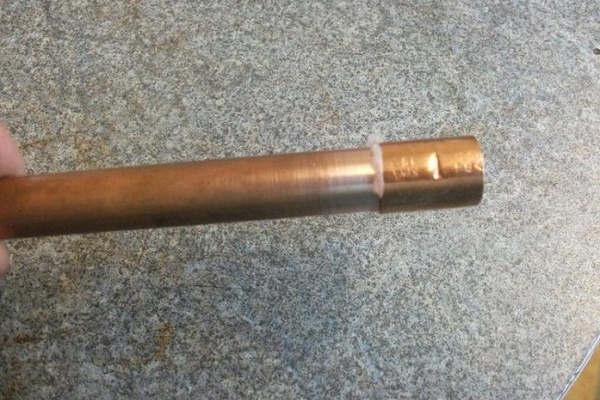
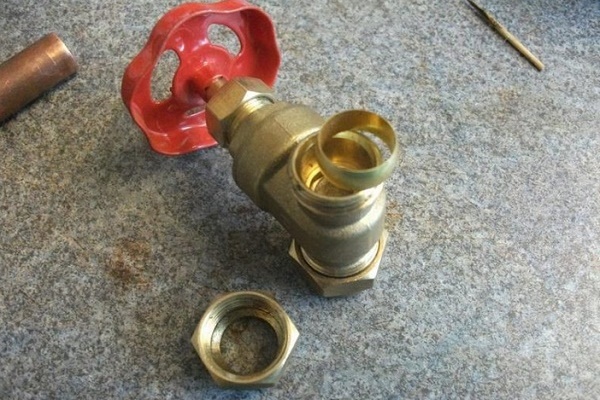
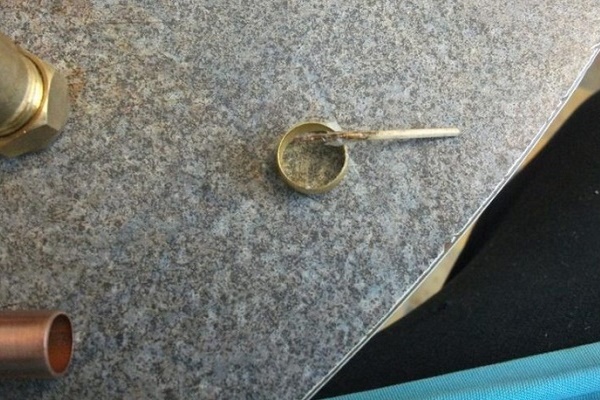
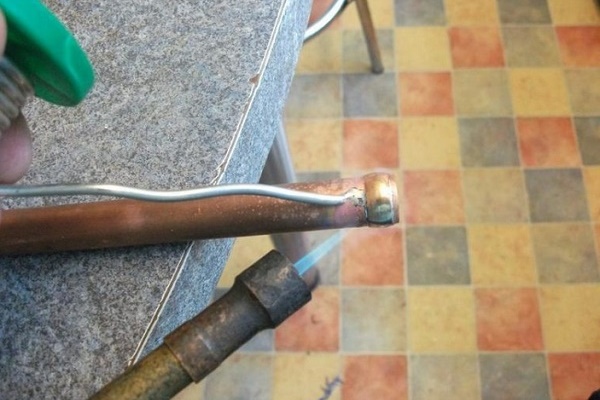
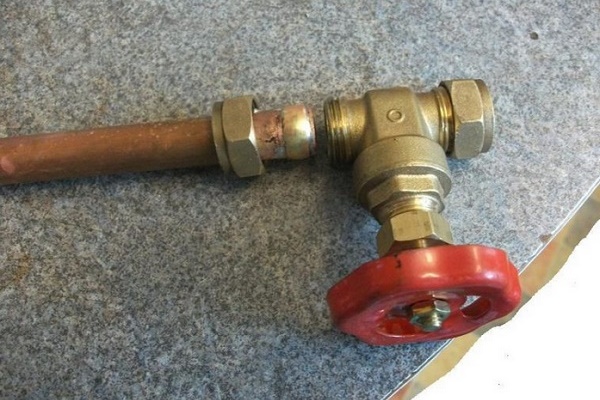
Vrlo rijetko nailazim na bakrene cijevi, doista ih malo tko koristi, preferirajući jeftiniju i utilitarniju plastiku. No, vidio sam takve cijevi u kućama koje pretendiraju na status “elitnih”. One se tamo savršeno uklapaju u interijer. I njih sam također lemlio. Mogu reći iz osobnog iskustva da je ovaj posao istovremeno i jednostavan i ima nijanse.
Bakar je osjetljiv metal, sam po sebi vam neće stvarati problema. No, ako sami napravite pogreške, nakon nekog vremena će procuriti i mjesto vašeg lemljenja. Svima koji se iznenada suoče s potrebom lemljenja bakrene cijevi, prije svega ću reći – ne budite lijeni i ne štedite vrijeme na pripremnim radovima! Dobar početak – pola posla.
Loše odmastite – procurit će. Loše očistite – isto. Drugo: umjerena, ali dovoljna količina flusa. Ako štedite – procurit će. Ako pretjerate – dobit ćete ružno mjesto lemljenja. Treće: pravilan temperaturni režim. Podjednako loše su i pregrijavanje i nedovoljno zagrijavanje. Uopće, ako se namjeravate lemiti prvi put, najbolje je pronaći negdje komadić bakrene cijevi i vježbati, kao na nacrtu. Ujedno ćete i odrediti svoje moguće pogreške.