Metaloplastične cijevi: vrste, tehničke karakteristike, značajke montaže

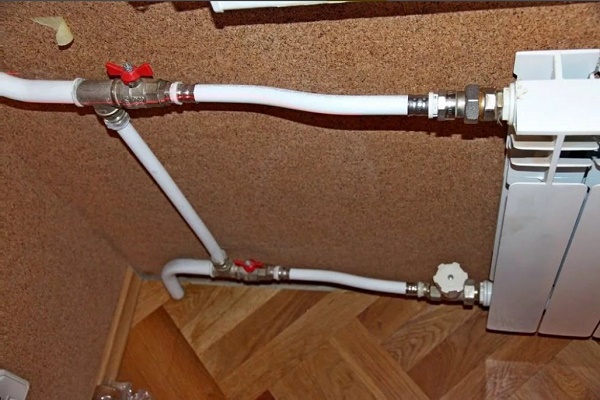
Po mnogim karakteristikama metaloplastične cijevi nadmašuju svoje najbliže konkurente: polimerne, bakrene, livene i čelične materijale za polaganje magistrala. Osobito su značajna njihova svojstva pri uređenju sustava grijanja.
Kako bi metalopolimerni kompozit u potpunosti ostvario deklarirana svojstva proizvođača, potrebno je pravilno odabrati tip cijevi. On mora odgovarati predstojećim uvjetima rada i olakšati montažu. Sve o cijevima od metala i plastike, kao i o smjernicama za njihov odabir, saznat ćete iz članka koji vam nudimo.
Sadržaj članka:
Struktura cijevi od metaloplastičnog kompozita
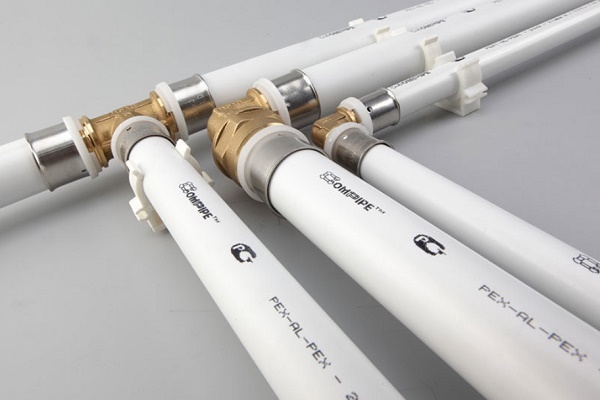
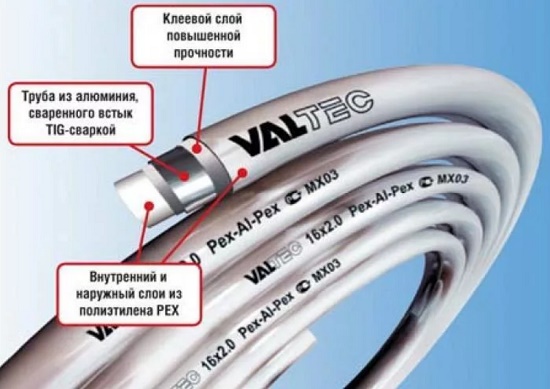
Metaloplastični cjevovod stekao je popularnost zahvaljujući kombinaciji čvrstoće metala i fleksibilnosti polimera. Konstrukcija kompozitnih cijevi je višeslojni „sendvič“ od slojeva polimera, armiranih aluminijskim međuslojem.
Simbióza plastike i metala osigurava visoku mehaničku čvrstoću, sprječava difuziju kisika iz atmosfere i minimizira toplinsko širenje materijala.
Unutarnji polietilenski „umetak“ odlikuje se apsolutnom glatkoćom, osiguravajući nesmetan prolaz transportiranom mediju i sprječavajući pojavu naslaga, kamenca. Polimer je otporan na djelovanje agresivnih tvari i ne podliježe koroziji.
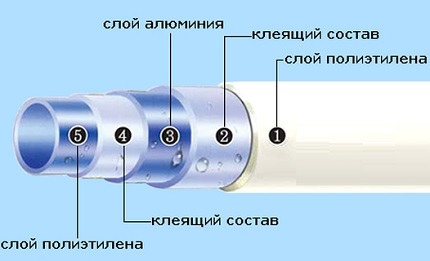
Metalna jezgra odgovorna je za krutost proizvoda i povećava temperaturnu otpornost cjevovoda. Krajevi aluminija spajaju se laserskim zavarivanjem. Debljina aluminijske čahure iznosi 0,15-0,75 mm – to omogućuje izdržavanje čestih temperaturnih skokova i visokog tlaka.
Vanjski polimerni sloj je posebno čvrsta plastika, otporna na mehanička oštećenja, visoku vlažnost i agresivne reagense. Vanjska ovojnica smanjuje intenzitet stvaranja kondenzata na cijevima.
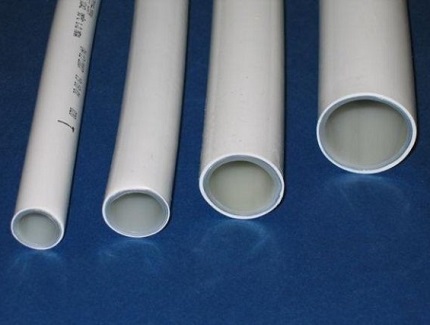
Početne karakteristike proizvoda uvelike su određene vrstom korištenog polimera:
- PEX – polietilen visokog tlaka;
- PE-RT – termootporni polimer;
- PE-R – polietilen;
- PP-R – polipropilen.
Za monolitnost cijele montaže odgovorno je ljepilo. Proizvođači uvode vlastite patentirane recepture, a sastojci i omjer komponenata ne objavljuju se. Kvalitetan adhezijski sloj neutralizira naprezanje unutar konstrukcije između polimera i aluminija, sprječava raslojavanje i povećava otpornost cjevovoda na trošenje.
Fizikalno-tehničke karakteristike
Svojstva metaloplastičnih cjevovoda ovise o dimenzijama proizvoda (promjeru, debljini stijenke), vrsti polimera i proizvođaču. No svi pokazatelji moraju biti u skladu sa standardima prema GOST-u 18599 (2001), R-53630 (2009) i R-52134 (2003).
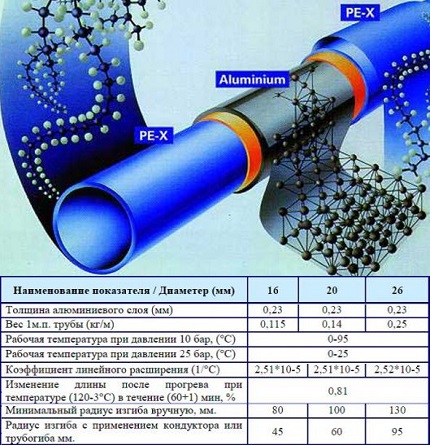
Opći zahtjevi za metaloplastični cjevovod prema GOST-u:
- granica tečenja vrućeg plastičnog sloja – do 0,3 g/10 minuta;
- odsutnost raslojavanja prednjeg ruba pri rastezanju do 10%;
- minimalno dopuštena otpornost na raslojavanje pod opterećenjem – 15 N/cm, bez opterećenja – od 50 N/cm;
- umreženost polietilenskih slojeva – od 60%;
- termostabilnost plastičnih komponenata;
- granična vrijednost propusnosti kisika pri temperaturi +40°C – 0,32 mg/m²/dan, pri +80°C – 3,6 mg/m²/dan;
- stupanj čvrstoće korištenih polimera – od 8-12 MPa;
- temperatura početnog tečenja adhezijskog sastava – minimalno +120°C.
GOST regulira i ekološke parametre. Udio hlapljivih tvari u metaloplastičnim cijevima ne smije prelaziti 0,035%.
Osnovne prosječne fizičko-tehničke karakteristike:
- Asortiman. Proizvođači nude metaloplastične cijevi s unutarnjim presjekom – 14-60 mm, debljinom stijenke – 2-3 mm. Duljina svitka – 50-200 m.
- Čvrstoća. U uvjetima poprečnog opterećenja minimalna otpornost na kidanje – 2880 N. Pokazatelj čvrstoće zavarivanja s metalom i ljepljivog spoja – 57 i 70 N/mm².
- Toplinska otpornost. Kompozit zadržava svoje karakteristike u temperaturnom rasponu do +95°C. Dopušten je kratkotrajni skok do +110°C, pri -40°C termoplast se smrzava.
- Linearne vrijednosti. Polumjer savijanja izravno je proporcionalan promjeru cjevovoda. Pri ručnoj ugradnji iznos je 80-125 mm, pri strojnoj (savijač cijevi ili trn) – 46-95 mm.
Granični pokazatelj tlaka u sustavu ovisi o temperaturi transportiranog medija.
Uz poštivanje tvorničkih normi rada, vijek trajanja metaloplastike iznosi 50 godina. Korištenje u 'vrućim' inženjerskim mrežama (temperatura toplinske tekućine iznad 25-30°C) smanjuje radni period na 25 godina.
Radne osobine i područje primjene
Struktura i tehničke karakteristike metaloplastike uvjetovale su niz prednosti kompozitnog cjevovoda.
U pozitivne aspekte rada ubrajaju se:
- otpornost na koroziju – unutarnja površina ne hrđa i ne začepljuje se muljem;
- velika protočnost zahvaljujući niskom hidrauličkom otporu cjevovoda;
- kemijska inertnost prema većini otrovnih tvari i agresivnih medija;
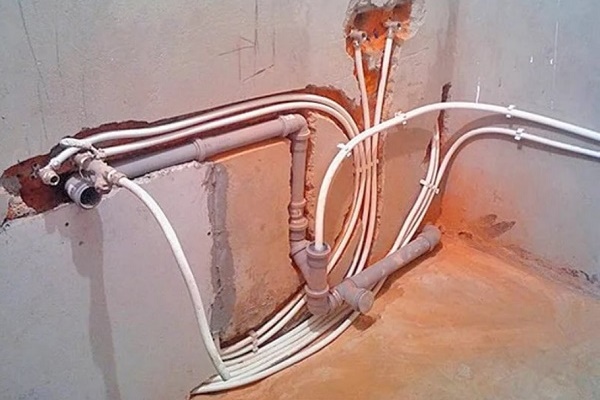
- fleksibilnost koja omogućuje minimiziranje broja spojnica i kutnih dijelova tijekom montaže cjevovoda;
- nepropusnost za plinove – elementi cijevnog sustava (radijatori, kotlovi, crpna oprema) zaštićeni su od štetnog utjecaja kisika;
- apsorpcija buke – tihi transport tekućine duž instalacija;
- otpornost na trošenje, jednostavnost rada i nepostojanje potrebe za dodatnim održavanjem.
Cijevi su male težine, stoga su jednostavne za transport i montažu. Dodatne prednosti: estetski izgled, pristupačna cijena i praktički bezotpadna uporaba.
Uz pozitivne strane, metaloplastici su svojstveni i nedostaci:
- Razlika u toplinskom širenju. Plastika se brže 'prilagođava' promjenama temperature vode od aluminija. Ta razlika negativno utječe na materijal – s vremenom spojevi slabe i povećava se rizik od curenja.
- Zahtjevi za savijanjem. Višekratno savijanje/ispravljanje ili jednokratno savijanje iznad norme može dovesti do deformacije slojeva metaloplastične cijevi.
- Osjetljivost na UV zrake. Vanjski polimerni sloj pod dugotrajnim utjecajem ultraljubičastog zračenja gubi svoja zaštitna svojstva.
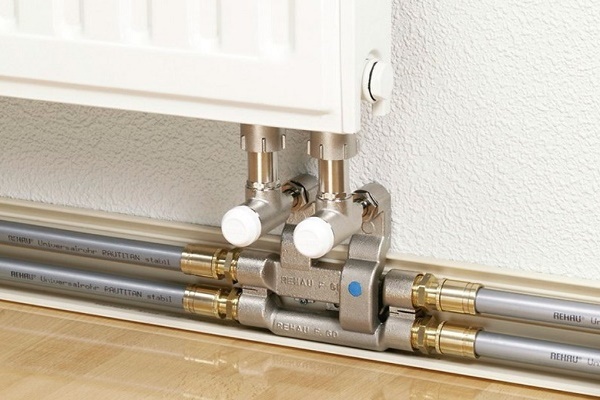
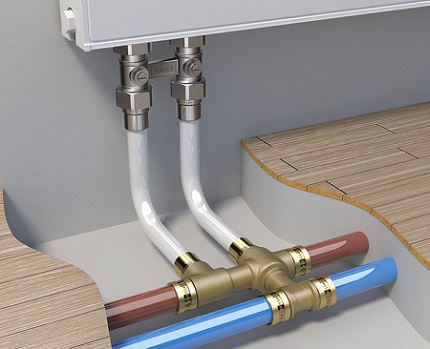
Montaža metalopolimernog cjevovoda odvija se pomoću preš-fitinga.
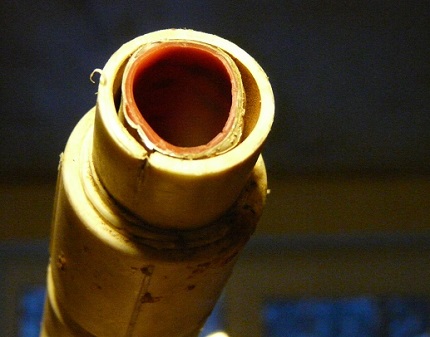
Ove deformacije mogu biti posljedica smrzavanja toplinske tekućine u cijevi. Rješenje problema: izolacija magistrale u fazi montaže ili zamjena tekuće vode u sustavu grijanja antifrizom.
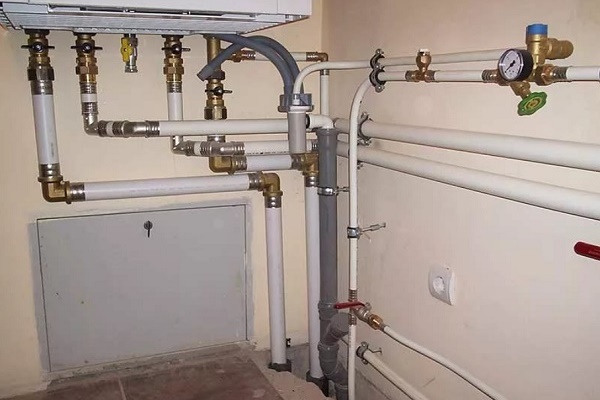
Eksploatacijska svojstva metal-polimernih cijevi omogućuju njihovu uporabu u privatnoj, industrijskoj gradnji i drugim područjima gospodarenja.
Glavna područja primjene:
- komunikacije sustava vodoopskrbe;
- dovod agresivnih tekućina, plina u poljoprivredi i industrijskim objektima;
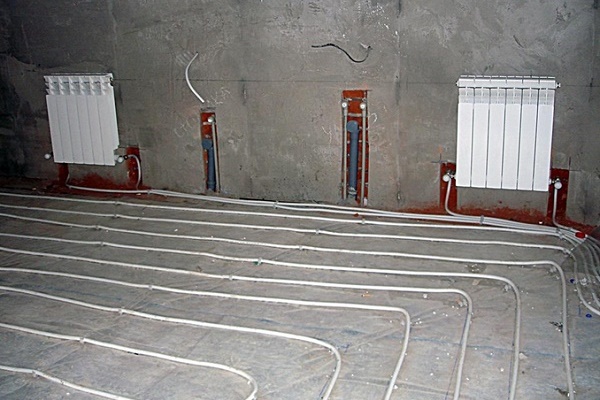
- uređenje izoliranih „vodenih podova", uključujući i za zagrijavanje tla u staklenicima;
- izolacija električnih kabela i žica.
Oprema od metal-plastičnog kompozita široko se primjenjuje u uređenju sustava ventilacije, klimatizacije i navodnjavanja iz bušotina.
Ograničenja u radu:
- prostorije koje se prema normama zaštite od požara svrstavaju u kategoriju „G" – smještene su tvari čija obrada prati oslobađanje topline ili pojavu iskri;
- zgrade s izvorima topline, ako njihova temperatura zagrijavanja prelazi 150 °C;
- centralizirano grijanje s "umetanjem" elevatorskog čvora;
- pri dovodu vrućeg toplinskog nosača s radnim tlakom od 10 bara.
Metaloplastične komponente ne preporučuje se ugrađivati u inženjerske magistrale otvorenog tipa. Temperaturni skokovi i rad na mrazu dovest će do razaranja cjevovoda.
Odabir proizvoda od metala i plastike
Kvaliteta i uvjeti rada metaloplastičnih proizvoda ovise o vrsti polimernog sastojka, dimenzijama, tehnologiji spajanja aluminijske čahure i pouzdanosti proizvođača. Prema navedenim kriterijima može se klasificirati cijeli asortiman cijevnih proizvoda.
Vrsta korištenog polimera
Na temelju sastava, plastika za proizvodnju cijevi uvjetno se dijeli u dvije skupine: polimeri visokog i niskog tlaka.
U prvu skupinu spadaju:
- PEX– umreženi polietilen;
- PE-RT – termootporni polimer.
PEX – polietilen s 'umreženim' molekularnim lancima. Poprečne veze pretvaraju linearnu strukturu u stabilnu trodimenzionalnu vezu.
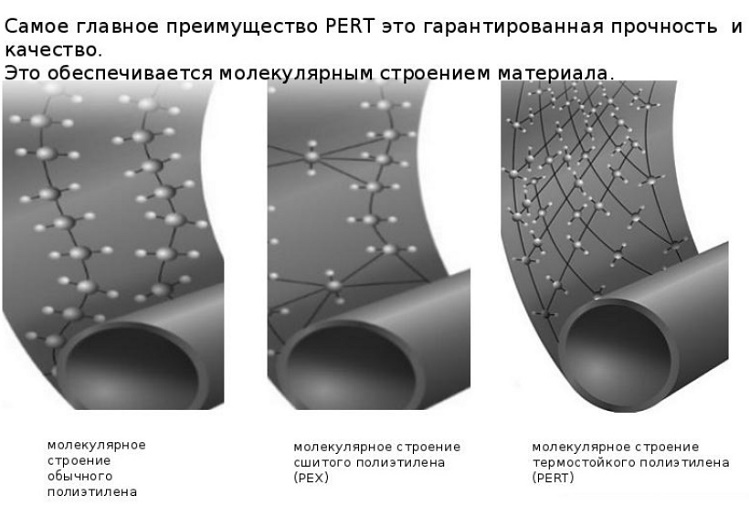
Ovo svojstvo povećava otpornost cjevovoda na hidraulički udar.
Vrsta međumolekularnih veza određuje se korištenim katalizatorom za umrežavanje:
- PEX-A. Novi lanci unutar strukture – rezultat obrade polietilena peroksidom. Postiže se maksimalna razina 'umrežavanja' – do 85%. Prednosti: očuvanje elastičnosti, visoka čvrstoća i izraženo molekularno 'pamćenje'. Nedostatak – visoka cijena tehnologije, i kao posljedica – visoka cijena cijevi.
- PEX-B. Optimalna alternativa 'A-vezama'. Metoda umrežavanja korištenjem silana. Glavna prednost – smanjenje proizvodnih troškova. Tehnološke nijanse: stupanj umrežavanja – 65%, smanjenje elastičnosti, stroža ograničenja na savijanje cijevi. U PEX-B polimerima zadržava se sporo tekući proces umrežavanja – materijal s vremenom mijenja početne karakteristike.
- PEX-C. Stvaranje novih veza pod djelovanjem elektronskog zračenja. Kvalitetni parametri gotovog proizvoda znatno ustupaju cijevima kategorije PEX-A. Plus – niska cijena.
- PEX-D. Međumolekularne veze – rezultat obrade azotom. Cijevi PEX-D ne izdržavaju konkurenciju sa svojim saboratima, njihova proizvodnja je smanjena.
Cijevi PE-RT odlikuju se dugoročnom termičkom otpornošću. Termostabilni polietilen posjeduje otporne mnogobrojne međumolekularne veze. U proizvodnji je uključena tehnika upravljanih procesa prostornog stvaranja makromolekula.
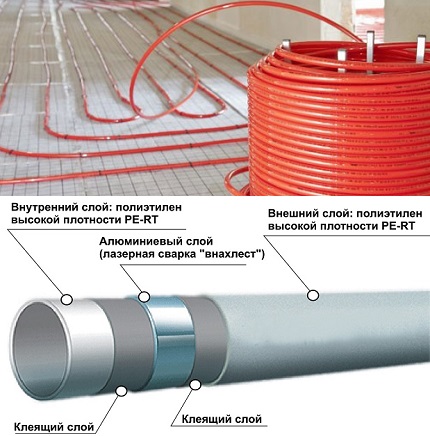
Zahvaljujući visokim tehničkim karakteristikama metaloplastičnih cijevi s RE-RT-polimerom, područje njihove primjene je prošireno. Magistrala podnosi temperaturu do +124°C i ne boji se smrzavanja.
Za izvedbu 'hladnog' cjevovoda prikladni su modeli od polietilena niskog tlaka. Moguće oznake: PE-RS, PE, PEHD, HDPE. Značajke materijala:
- temperatura od 70°C je kritična – cijevi se deformiraju;
- granični tlak sustava – 8-10 bara;
- pogoršanje svojstava pod utjecajem sunca.
Kompozitni materijal od metala i polimera niskog tlaka bira se s ciljem smanjenja proračuna za izvedbu cjevovoda.
Dimenzije cijevi: promjer i debljina armature
Veličina cjevovoda određena je područjem njegove uporabe. U asortimanu vodećih proizvođača dostupne su modifikacije s vanjskim promjerom 16-50 mm.
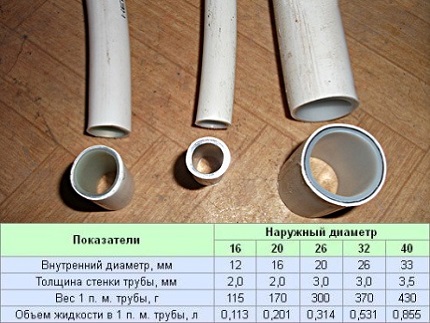
U nastavku su navedene karakteristike i značajke primjene cijevi promjera XX*YY, gdje je XX vanjski presjek, a YY unutarnji promjer.
16*12. Cijevi se koriste uglavnom za uređenje vodenog kruga (dovod vode do brojila, miješalica) i sustava grijanja kuće. Za glavni cjevovod može se koristiti proizvod većeg promjera.
20*16. Uređenje 'toplog poda', sustava vodoopskrbe. Fitinzi imaju bolju propusnu moć u usporedbi s prethodnim analogima, stoga ih se preporučuje instalirati pri nestabilnom vodenom tlaku.
26*20. Debljina stijenki – 3 mm. Ovu varijantu poželjno je primijeniti u privatnoj kući za autonomne sustave, gdje je važno osigurati određenu rezervu propusne moći u slučaju mogućih prekida tlaka.
32*26. Dimenzije cijevi omogućuju njezinu upotrebu kao usponskog voda ili glavnog cjevovoda za sustave s niskim tlakom. Volumen transportiranog agregata povećan je zbog velikog presjeka.
40*32. Debljina – 3,9 mm. Cijevi su našle primjenu pri polaganju dugih trasa inženjerskih mreža u civilnoj i industrijskoj gradnji. Prikladne su za sustave pripreme vode, klimatizacije, individualnog i centraliziranog vodoopskrbe.
Debljina armaturnog sloja određuje čvrstoću, fleksibilnost i toplinsku provodljivost cijevi.
Pri odabiru uzimaju se u obzir sljedeće nijanse:
- Što je deblji aluminijski sloj, to je cjevovod krući;
- Samostalnu montažu lakše je izvoditi s proizvodima koji imaju metalni sloj od 0,15-0,2 mm;
- S povećanjem udjela armature raste gubitak toplinske energije tijekom transporta toplinskog medija.
Za izvođenje unutarnjih kućanskih radova optimalna debljina armaturnog sloja iznosi 0,3-0,5 mm.
Nijanse tehnologije proizvodnje
Postoje dvije osnovne metode proizvodnje metal-polimernih cijevi: engleska i švicarska. Glavna razlika između tehnologija je način spajanja aluminijske čahure.
Od marketinških stručnjaka često se može čuti o klasifikaciji cijevi na „šavne“ i „bešavne“ ovisno o tehnologiji proizvodnje. Međutim, udubljivanjem u osnove proizvodnje, može se shvatiti da spojni šav postoji u obje varijante, razlika je u njegovoj izvedbi.
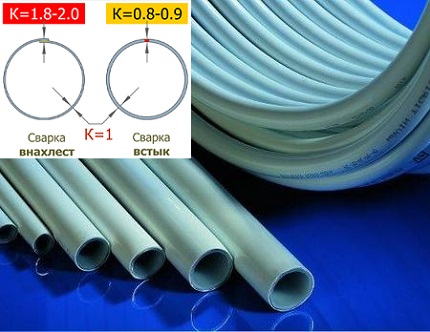
Engleska tehnologija – zavarivanje preklapanjem. Od metalne trake oblikuje se cijev, rubovi „rukavca“ zavaruju se preklapanjem ultrazvukom. S vanjske i unutarnje strane aluminijske cijevi istovremeno se nanose slojevi ljepila i polimera.
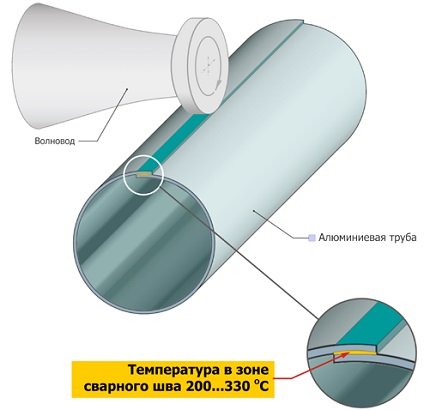
Švicarska tehnologija – zavarivanje čeono. Faze proizvodnje:
- Izrada polimerne cijevi metodom ekstruzije.
- Nanošenje adheziva na vanjsku površinu plastike.
- Oblikovanje i „utiskivanje“ metalnog sloja od aluminijske trake.
- Spajanje rubova armaturnog materijala čeono argonsko-lučnim ili laserskim zavarivanjem.
- Sekvencijalno nanošenje ljepila i polimera na aluminijsku površinu.
Završna faza – hlađenje gotovog proizvoda.
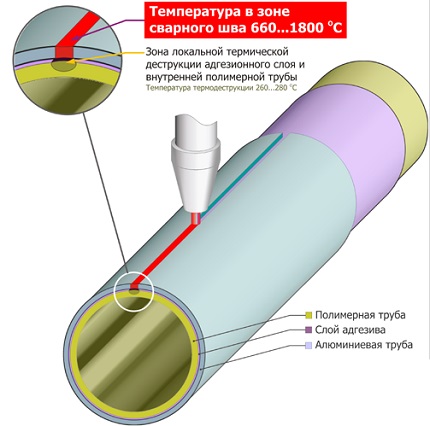
Uvjeravanja prodavača „bešavnih“ cijevi o većoj čvrstoći u usporedbi s „šavnima“ ne treba uzimati kao aksiom. Stručnjaci za zavarivanje znaju da je čvrstoća zavarenog šava preklapanjem uvijek veća nego kod čeonog spajanja.
Pregled proizvođača: omjer kvalitete i cijena
Neslužbeni rang proizvođača metal-polimernih cijevi predstavljaju domaće i strane tvrtke.
Valtec (Italija, Rusija). Sustavi metal-polimernih cijevi izrađuju se organosilanidnom metodom (PEX-b). Stupanj umreženosti radnog sloja – 65%, zaštitnog vanjskog – 55%. Kombinacija svojstava omogućila je dobivanje fleksibilnog materijala.
Okvirna cijena proizvoda 16*2 mm – 1 u.j./m, 32*3 mm – 4,5 u.j./m.
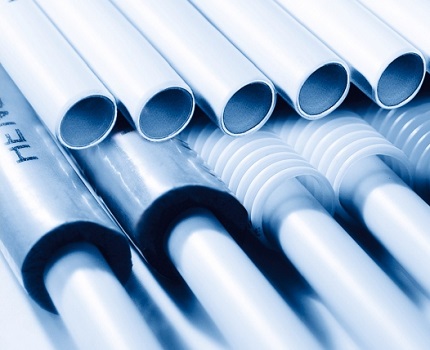
Henko (Belgija). Petoslojne cijevi izrađene po „bešavnoj” tehnologiji. U proizvodnji se korišti umreženi polietilen PEX-C, stupanj umreženosti – 60%. Cijevi se proizvode promjerom 14-40 mm, debljinom – 2-3,5 mm, dužina svitka – 5-200 m.
Prosječna cijena na cijevnu armaturu presjeka 20 mm – 0,8 u.j./m.
Oventrop (Njemačka). Tvrtka se specijalizira za proizvodnju termootpornih cijevi na bazi PE-RT polimera. Zahvaljujući odličnim tehničko-eksploatacijskim svojsvima, proizvodi se smatraju univerzalnima i koriste se u različitim područjima gradjevinarstva. Cijena – oko 1,2 u.j./m.
Comap (Francuska). Metaloplastični cijevovod s korištenjem PEX-C i PEX-B polimernih veza. Proizvodi se odlikuju apsolutnom elektrohemijskom stabilnošću i niskim koeficijentom trošenja. Cijevi serije Multi-Skin dobro apsorbiraju buku i zadržavaju zadani oblik savijanja.
Nanoplast (Rusija). Domaći proizvođač pokrenuo je proizvodnju metal-polimernih cijevi po švicarskoj tehnologiji. Osobenost proizvoda – ojačani armirajući sloj (debljina metala iznosi 0,3-0,55 mm).
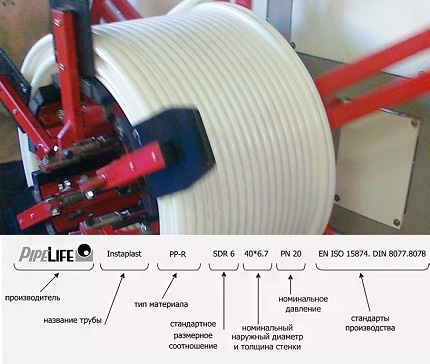
Dešifriranje proizvodne oznake
Oznaka sadrži osnovne informacije o karakteristikama i namjeni cjovoda. Slijed vrijednosti kod različitih proizvođača može se razlikovati.
Standardne oznake:
- naziv tvrtke proizvođača;
- standard proizvodnje, broj certifikata;
- tip korištenih materijala;
- nomialne dimenzije;
- maksimalno dopušteni tlak;
- medij prikladan za transport;
- dopunski uvjeti eksploatacije (temperatura).
Na kraju se prikazuje broj serije, smjene i datum izrade.
Značajke montaže metaloplastičnog cjevovoda
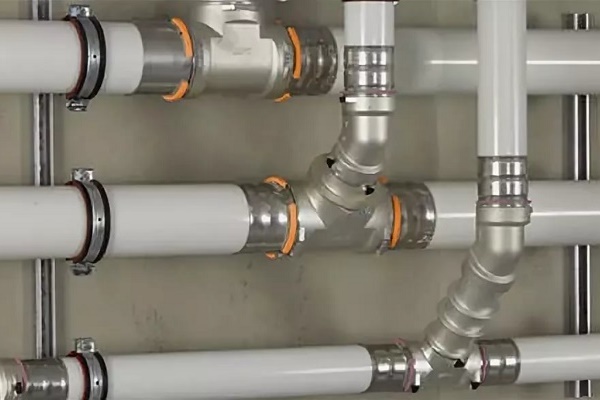
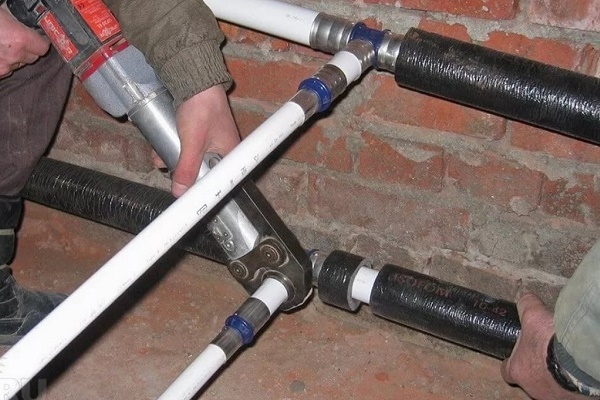
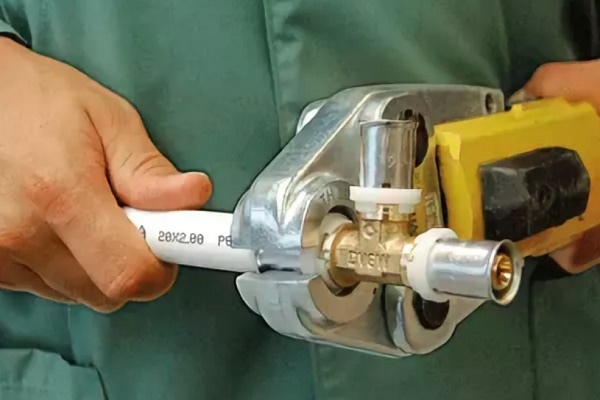
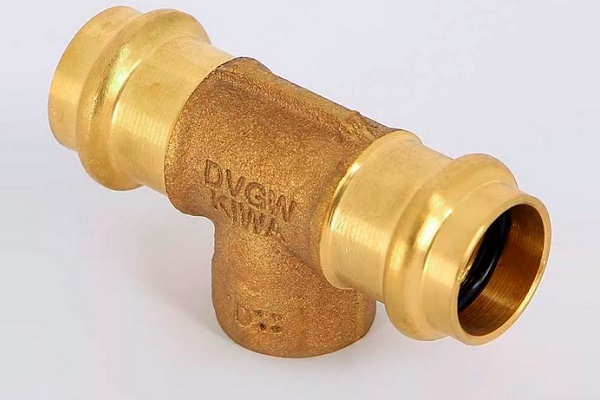
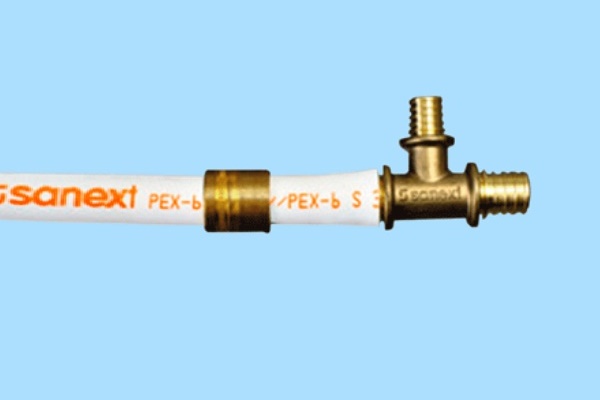
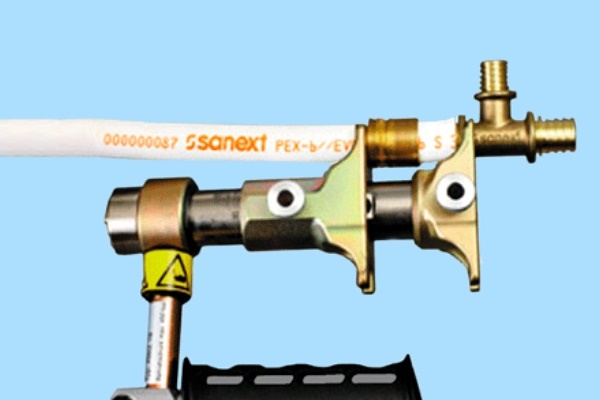
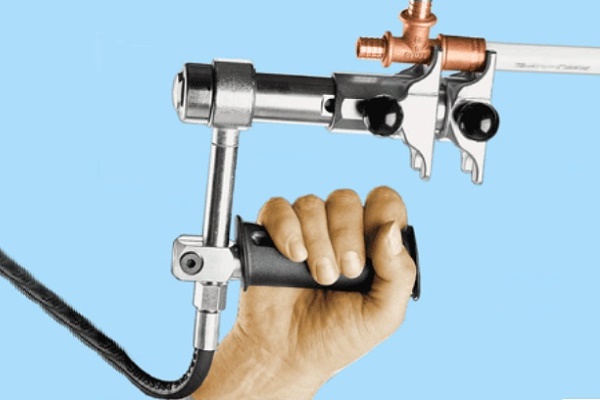
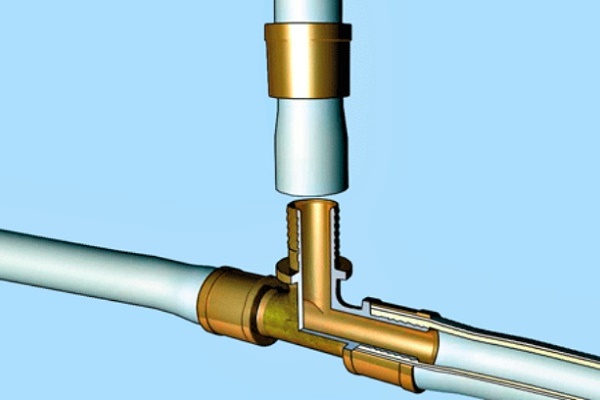
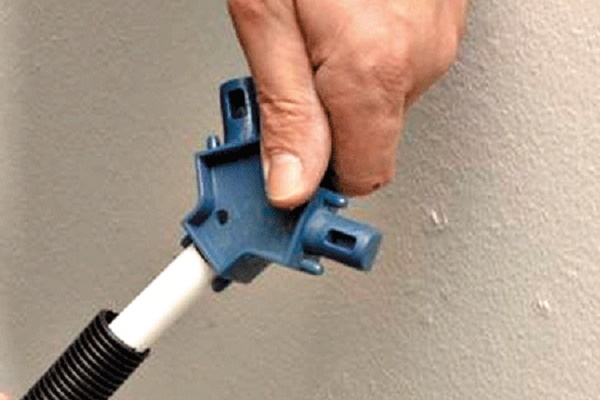
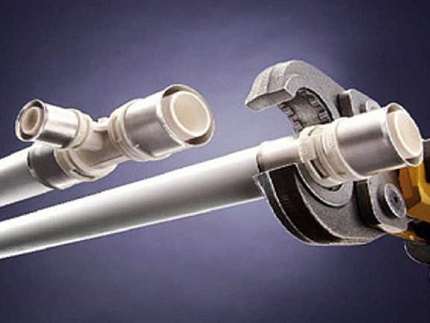
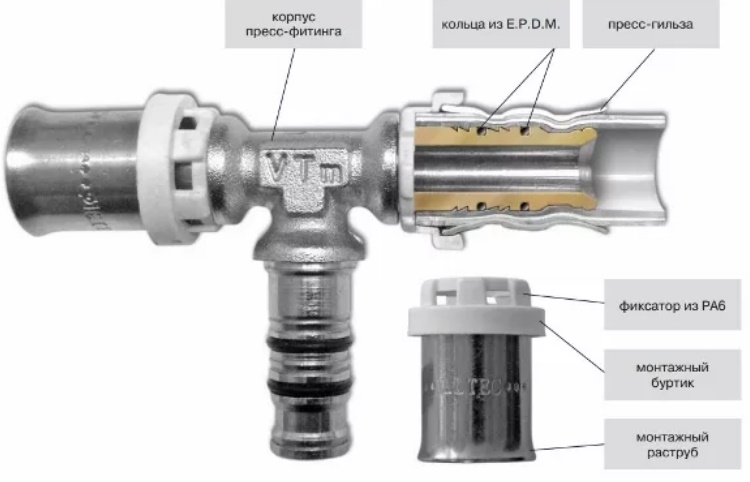
Sastavljanje magistrale od metalopolimernih cijevi provodi se pomoću oblikovanih fittinga tri tipa: rastavljivih, kompresorskih, preš-fittinga. Za izvođenje spojeva prešanjem potrebne su preš-kliješta, koja omogućuju oblikovanje potpuno nepropusnog priključka.
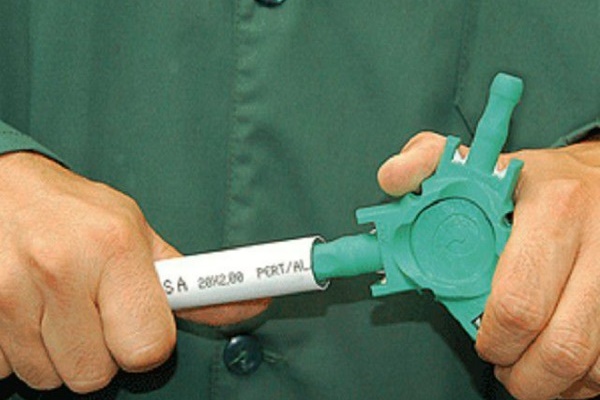
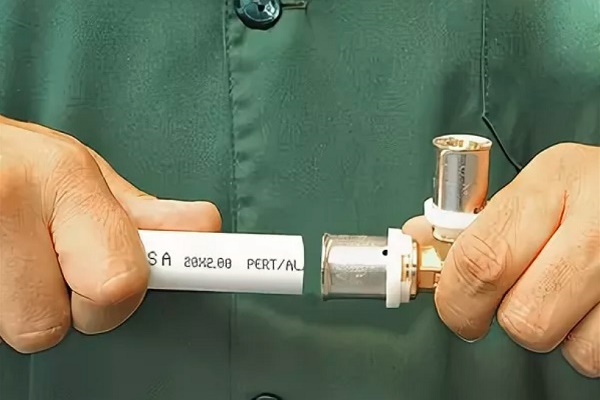
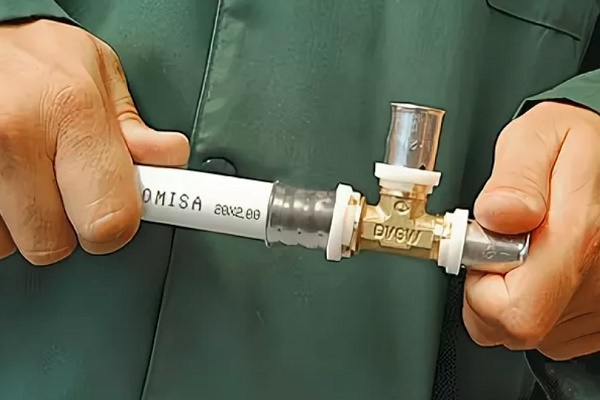
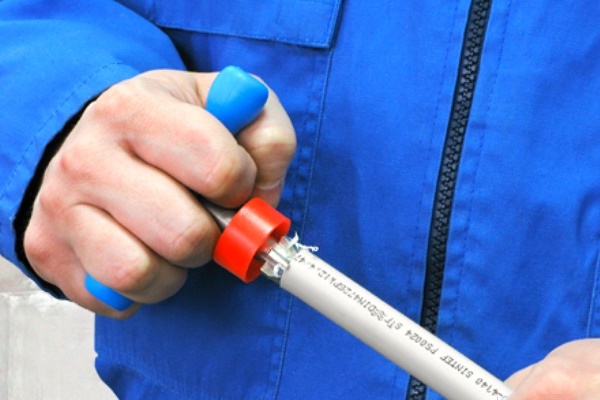
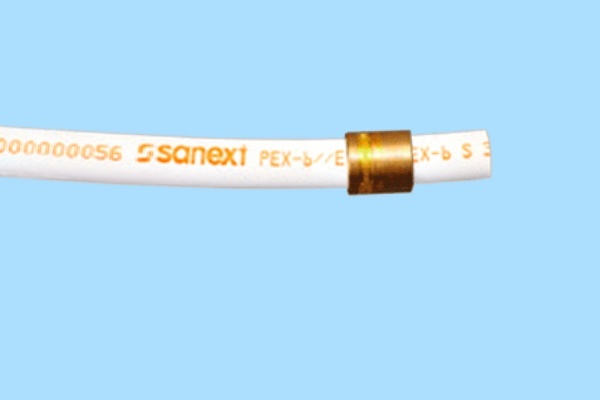
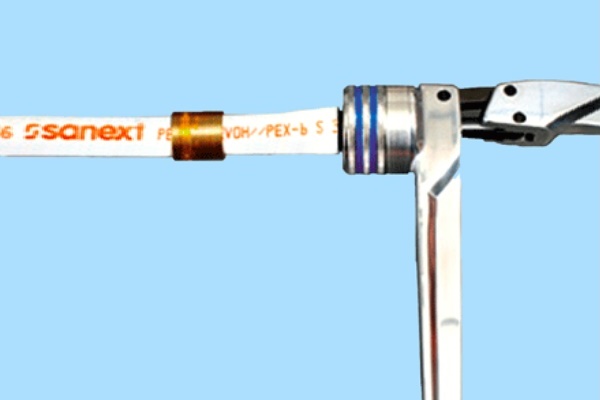
Spajanje cijevi pomoću preš-fittinga izvodi se na sljedeći način:
Osim tradicionalnih prešnih spojeva, u radu s metaloplastičnim cijevima koristi se još jedna tehnologija i vrsta fittinga, nazvana navučni fitinzi. Za formiranje nepropusnog čvora u ovom slučaju, osim preš-kliješta, koristi se i ekspander, koji se upotrebljava za proširenje prihvatnog zvona. Ovu metodu primjenjuju za sastavljanje sustava koji se polažu u estrihu ili u žljebovima.
Prešanje navlačne čahure na cijev proširenu na nastavku omogućuje postizanje brtvljenog spoja, ali za jednokratnu montažu nije uvijek svrhovito kupiti sav alat.
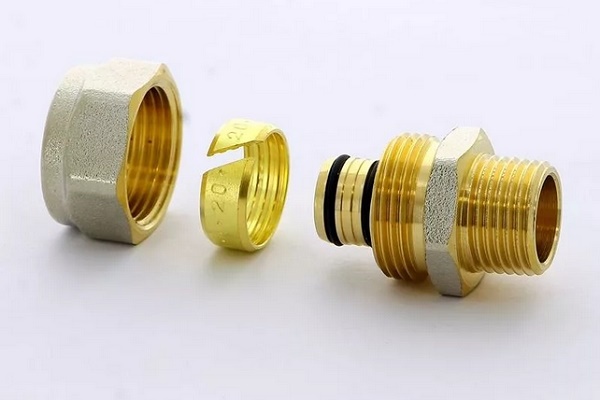
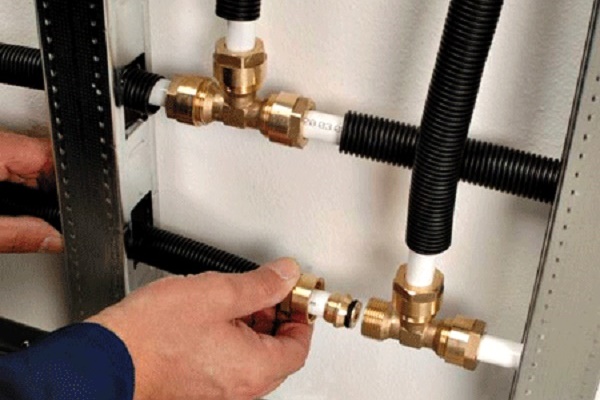
Rastavljiva (stezna) armatura sastoji se od tijela, otvorenog stiskajućeg prstena i gumene brtve. Za spajanje s kućanskim uređajima predviđen je navoj.
Redoslijed montaže:
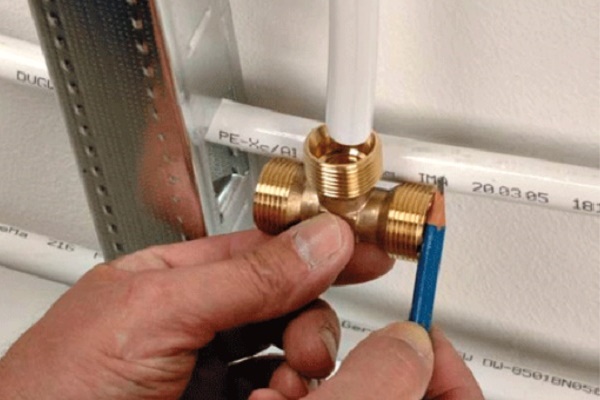
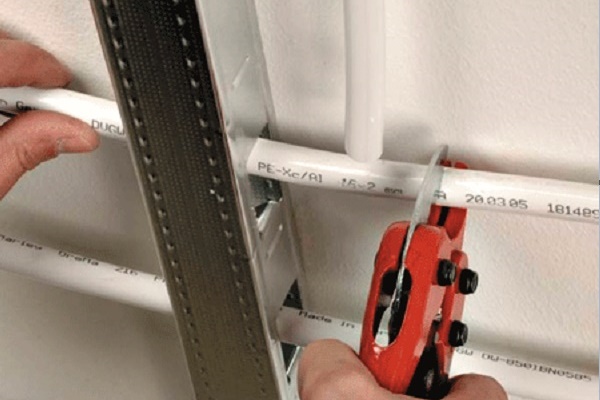
- Nanesite oznake za mjesto ugradnje fitinga i odrežite cijev.
- Stavite maticu i stiskajući prsten na cjevovod.
- Ugradite fiting i zategnite maticu.
- Provjerite brtvljenje spoja.
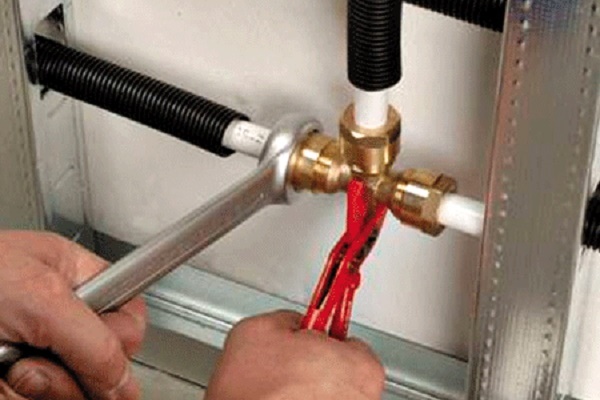
Kompresijski fiting smatra se uvjetno rastavljivim. Za sastavljanje cjevovoda s ovom vrstom fitinga potreban je minimum alata, dovoljan je par ključeva:
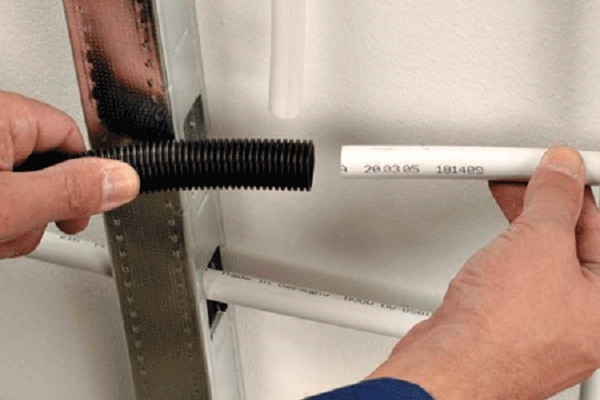
Armatura je jednostavna za montažu:
- Cjevovod na mjestu pričvršćenja poravnajte u rasponu od 10 cm.
- Odrežite cijev ravno.
- Obradite kraj eve, stavite maticu i prsten.
- Premazati nastavak brtvilom i umetnuti u cijev.
- Zavrnite maticu.
Najpouzdaniji spoj u montaži metaloplastičnih cjevovoda postiže se upotrebom pres-fitingsa. Metoda je optimalna pri izvođenju skrivenih razvoda komunikacija. Za montažu cjevovoda potreban je pres-stroj, kalibrator i rezač cijevi.
S vrijednim savjetima o izvođenju presovanja metaloplastičnih cijevi upoznat će vas sljedeći članak, u kojem su detaljno razmotrene sve montažne nijanse.
Zaključci i koristan video na temu
Usporedba otpornosti metaloplastičnih i polipropilenskih cjevovoda na djelovanje visokog tlaka:
Edukativni video o postupnoj montaži metalopolimernog cjevovoda korištenjem pres-fitingsa:
Cijevi od metaloplastike – simbioza prednosti obaju materijala. Kombinirana struktura proširuje područje primjene metalopolimernih proizvoda u inženjerskim komunikacijskim sustavima različitih građevinskih objekata. Snažni argumenti "za": izdržljivost i pristupačna cijena.
Želite li ispričati kako ste odabrali cijevi od metaloplastike i postavili ih vlastitim rukama? Imate li korisne informacije o uređenju ili modernizaciji komunikacijskih sustava? Pišite, molimo, komentare u bloku ispod, postavljajte pitanja, dijelite korisne informacije i fotografije na temu članka.
 Bakrene cijevi za grijanje: vrste, specifičnost označavanja + značajke primjene
 Pres-fitinzi za metaloplastične cijevi: vrste, oznake, namjena + primjer montažnih radova
 Polipropilenske cijevi i fitinzi: vrste PP proizvoda za sastavljanje cjevovoda i načini spajanja
 Lem za lemljenje bakra: vrste lema i njihove karakteristike + savjeti za odabir
 Kako se urezati u plastičnu cijev: značajke radova i analiza svih važnih nijansi
 Oprema za rezanje cijevi: vrste alata i značajke njihove primjene
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi