Kako zavariti vertikalne i horizontalne šavove elektrolučnim zavarivanjem: upute korak po korak

Elektrolučno zavarivanje je tehnologija spajanja strukture metala zagrijavanjem i taljenjem električnim lukom. Dobilo je široku primjenu u najrazličitijim područjima nacionalnog gospodarstva, uključujući privatni sektor.
U suštini, ovom metodom može se izvoditi zavarivanje bilo kojih metala, uzimajući u obzir temperaturu električnog luka (7000-8000 stupnjeva). No prije nego što se okrenete ovoj tehnologiji, morat ćete naučiti kako zavariti vertikalni šav elektrolučnim zavarivanjem i upoznati se s tehnikom izrade horizontalnog šava.
Sadržaj članka:
Zavareni šavovi: opće definicije
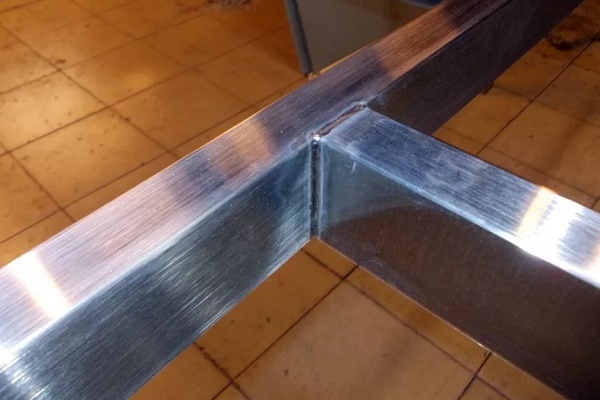
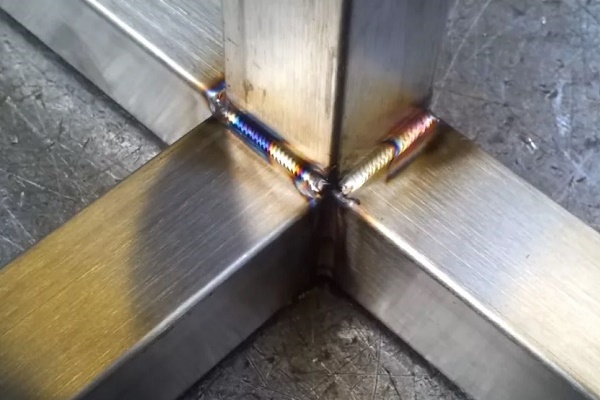
Tehnologija zavarivanja metala usko je povezana s pojmom – zavareni šav. On se formira u procesu skrućivanja metala rastaljenog elektrolučnim zavarivanjem.
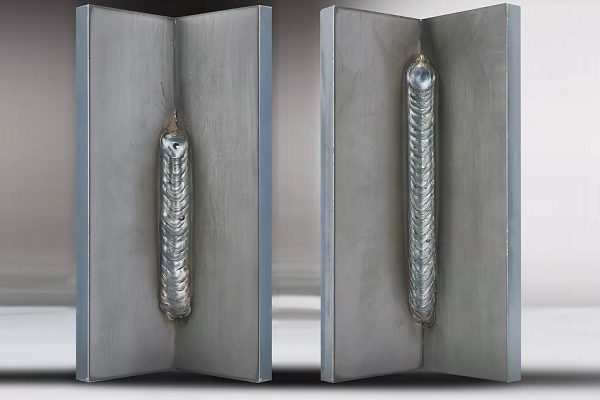
Ovisno o mjestu izvođenja zavarivanja, šav se može nalaziti horizontalno ili vertikalno. Osim toga, prostorni položaj šava može biti donji, bočni, gornji.
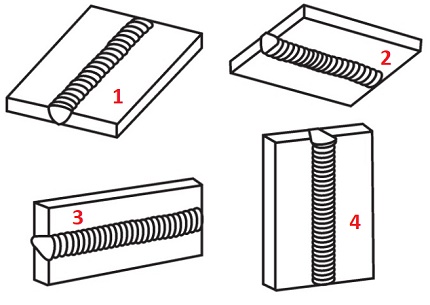
Najjednostavnijim i najlakšim za izvođenje smatra se polaganje zavarenih šavova u ravnini donjeg horizonta. U takvim uvjetima rastaljeni metal se dovoljno lako kontrolira.
Preostale mogućnosti položaja šavova u prostoru (bočni i gornji) smatraju se tehnološki složenima za izvođenje, zahtijevajući proučavanje tehnike zavarivanja i stjecanje odgovarajućeg iskustva.
Kako zavariti vertikalni šav?
Složenost kontrole zavarivanja u uvjetima izrade vertikalnog šava uvjetovana je uobičajenom fizičkom pojavom – silom težom. Ona djeluje na masu rastaljenog metala koji se, budući u tekućem stanju, slijeva prema dolje.
Ovdje se radnje profesionalnog zavarivača sastoje u tome da ne dopuste da se rastaljena masa odvoji od mjesta zavarivanja. Postizanje takvog rezultata pomoći će stabilno gorući električni luk, koji se održava na minimalno dopuštenoj udaljenosti od kraja elektrode do zavarene kupke.
Tehnika odozdo prema gore
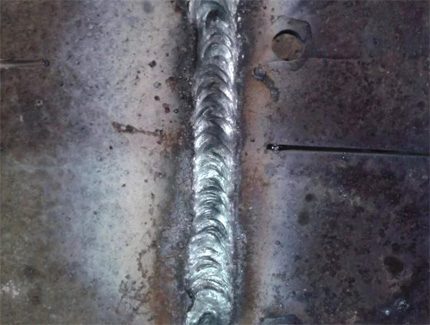
Vertikalni spoj se u pravilu zavaruje kretanjem elektrode od donje točke prema gornjoj. Takva ruta osigurava stabilniju kontrolu, a električni luk pouzdano drži kupku s rastaljenim metalom, sprječavajući razlijevanje. Upravo prolaskom odozdo prema gore uspijeva se oblikovati maksimalno kvalitetan vertikalni šav.
Naravno, prije početka zavarivanja vertikalnog šava potrebno je pripremiti granice spoja, obraditi ih u skladu s tehničkim zahtjevima. Aparat za zavarivanje treba podesiti prema uvjetima zavarivanja (namjestiti struju, odabrati elektrodu).
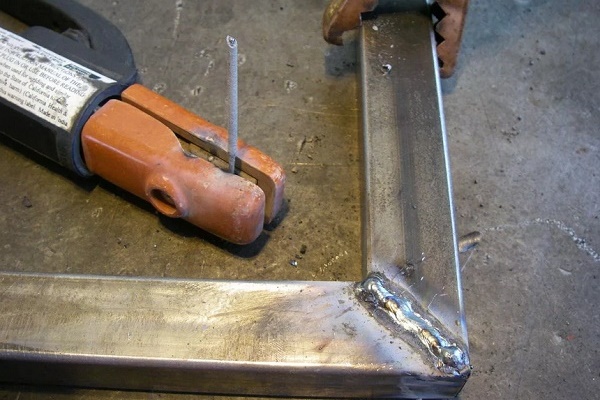
U početku se duž linije spoja napravi nekoliko točkastih "prihvaćanja" – zavarivanje kratkim šavom (1 – 2 cm). Svrha takvih radnji je spriječiti pomicanje dijelova koji se zavaruju tijekom zagrijavanja zbog temperaturne deformacije.
Kada se izvodi zavarivanje spoja vertikalno, kut držanja elektrode u odnosu na ravninu na koju će leći šav održava se unutar 45-90°.
Upute zavarivača utvrđuju sljedeće radnje:
- Kontaktom elektrode s metalom pali se luk.
- Izvode se «prihvatnice» u 3-4 točke duž linije spoja od njegove sredine prema rubovima.
- Zavarivanje počinje na najnižoj točki linije spoja.
- Smjer kretanja elektrode je prema gore, zavarivačka kupka se održava u radnoj zoni.
Elektrodu treba pomicati umjerenom brzinom. Glavni kriterij brzine – stvaranje optimalne količine taline zavarivačke kupke.
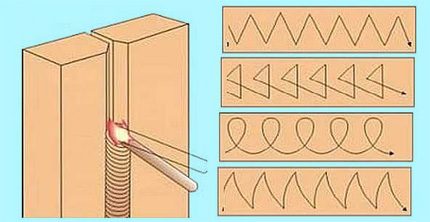
Istovremeno s vertikalnim kretanjem elektrode dopuštena su poprečna cik-cak kretanja «polumjesecom», «jelkicom» ili drugim «oblikom». Međutim, tehnika poprečnog kretanja smatra se relevantnom samo na metalima s debljinom stijenke većom od 4 mm.
Preporučuje se zavarivanje metala vertikalnim šavom u jednom prolazu bez zaustavljanja. Za početnike zavarivače u tome se vidi poteškoća. Međutim, iskustvo se stječe brzo.
Tehnika odozgo prema dolje
Iskusni zavarivači bez poteškoća polažu vertikalni šav kretanjem elektrode odozgo prema dolje. U čemu je tajna izvođenja takve operacije?
Sve je jednostavno: paljenjem električnog luka, elektroda se postavlja u odnosu na radnu ravninu pod kutom od 90°. Čim se metal na mjestu stvaranja luka počne topiti, kut postavljanja elektrode se mijenja na 15-20°, lagano spuštajući držač.
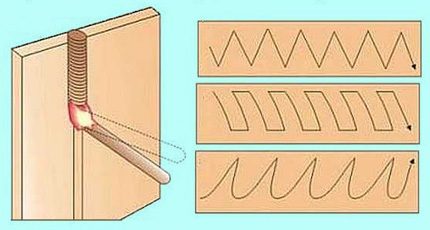
Vođenje elektrode duž linije spoja debelostijenih metala također se izvodi poprečnim cik-cak linijama «pilastog» ili «pravokutnog» oblika. Neki zavarivači koriste metodu «valovitog» raspoređivanja taline.
U međuvremenu, način formiranja vertikalnog šava u smjeru odozgo prema dolje prati velike poteškoće za zavarivača. Međutim, prema mišljenju mnogih stručnjaka, zavarivanje u ovom obliku daje bolji rezultat u pogledu kvalitativnih pokazatelja.
Tehnologija zavarivanja horizontalnog šava
Specifičnost zavarivanja horizontalnog šava praktički je ista kao i za vertikalni. Tehničke nijanse – opet manipuliranje kutovima postavljanja elektrode.
Smjer kretanja tijekom zavarivanja dijelova na spoju može se birati od njegove krajnje lijeve točke do krajnje desne točke ili obrnuto. Konkretan izbor smjera određuje zavarivač, na temelju stupnja osobne udobnosti.
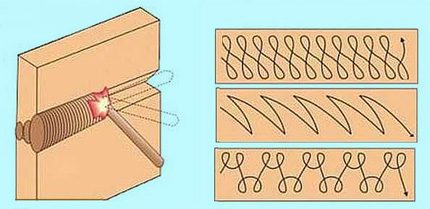
Ali kako pravilno zavariti horizontalni šav elektrolučnim zavarivanjem kako bi se spriječilo istjecanje taline iz brazde zbog djelovanja sile teže?
Ovdje zavarivač treba odabrati takav položaj elektrode pri kojem bi sila gorenja električnog luka bila jednaka sili teže kapljica metala. Možda će biti potrebno podesiti jačinu struje i iskustveno pronaći optimalnu brzinu pomicanja elektrode.
Obično se zavarivanje horizontalnog šava izvodi kontinuirano do potpunog završetka. Međutim, ako se talina (zavarena kupka) ne može držati pod kontrolom, može se pokušati promijeniti tehniku – prijeći na hod s povremenim gašenjem luka.
Sve te suptilnosti stječu se s iskustvom u izvođenju zavarivačkih radova. Stoga ne treba očajavati ako iz prvih pokušaja ništa ne uspije.
Formiranje horizontalnog šava potrebne širine i dubine provara u pravilu se postiže pažljivim poprečnim pomicanjem gorućeg kraja elektrode od ruba jednog spojnog dijela do ruba drugog.
Kod zavarivanja metala debljine do 4 mm primjenjuju se različite varijante "crtanja" poprečnog hoda elektrode. Nema posebnih preporuka u tom pogledu. Glavno je dobiti potrebnu širinu šava i dubinu provara.
Električni luk: kontrola optimalne duljine
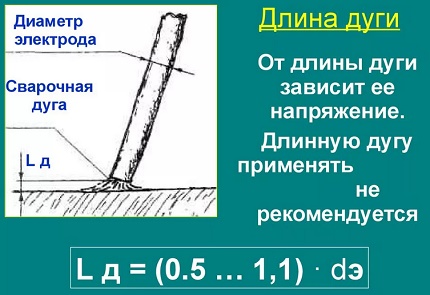
Veličinu razmaka između vrućeg kraja elektrode i ravnine metala, dovoljnu za stvaranje električnog pražnjenja, naziva se duljinom luka. Jedna od glavnih osnova uputa za zavarivača jest kontrola optimalne duljine luka.
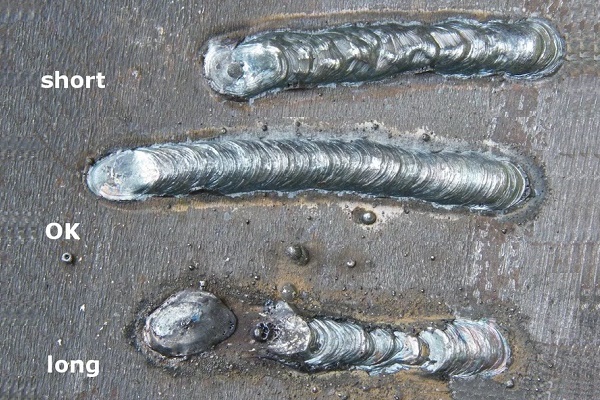
Teoretski, u režimu zavarivanja mogu se dobiti tri lučna razmaka:
- kratki (1 – 1,5 mm);
- dugi (3,5 – 6 mm);
- normalni (2 – 3 mm).
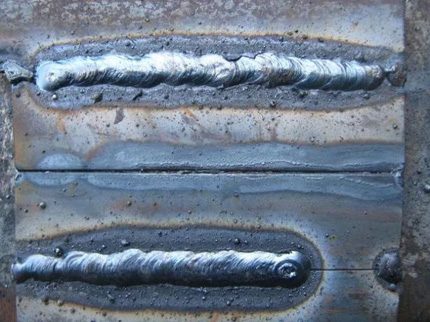
Za režim gorenja kratkog luka karakteristično je nedovoljno zagrijavanje metala po širini. Na rubovima šava, u takvim slučajevima, primjećuje se takozvani 'podrez' – malo udubljenje. Prisutnost takvog nedostatka ukazuje na nisku kvalitetu zavarenog šava.
Režim zavarivanja dugim lukom u pravilu je popraćen njegovim povremenim gašenjem. Ovdje se bilježi malo zagrijavanje metala po dubini. O dobroj kvaliteti šava također se ne može govoriti.
Dakle, preostaje jedina mogućnost koju bi početni zavarivač trebao uzeti u obzir – normalna duljina luka, koja ne smije biti veća od Ld = 0,5-1,1 * De (Ld – duljina luka; De – promjer elektrode).
Upravljanje položajem elektrode
Zavarivački postupak može se izvoditi s položajem elektrode pod kutom naprijed, pod kutom natrag, pod pravim kutom. Primjenjujući bilo koju od ove tri tehnike, zavarivač je sposoban stvarati šavove u različitim radnim uvjetima.
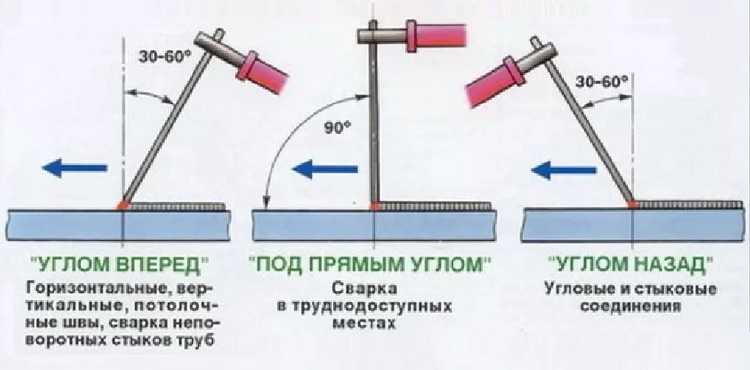
Tako se metoda «pod kutom naprijed» tradicionalno primjenjuje za spajanje elemenata horizontalnim i vertikalnim šavovima u uvjetima gornjeg položaja dijelova u prostoru (stropno zavarivanje). Ista se tehnika uspješno koristi za zavarivanje nepokretnih spojeva cijevi ili pri izgradnji vlastite peći iz plinske boce.
Držeći elektrodu strogo pod pravim kutom (90º), zavarivač osigurava izvođenje radova na teško dostupnim mjestima. Konačno, tehnika «kuta natrag» omogućuje kvalitetno izvođenje zavarivačkih radova na kutnim spojevima.
Postavljajući elektrodu «pod kutom naprijed», obično se radi s tankostijenim metalima. U takvom položaju elektrode dobiva se široki šav male dubine. Na debelostijenim metalima, naprotiv, nastoji se primijeniti tehniku «pod kutom natrag», osiguravajući zagrijavanje metala na dovoljnu dubinu.
Parametri struje i pomicanje elektrode
Vrijednost jačine struje i brzina pomicanja elektrode – značajni čimbenici koji utječu na kvalitetu šava. Zavarivanje velikim strujama popraćeno je zagrijavanjem metala do velike dubine, što omogućuje povećanje brzine pomicanja elektrode. Uz optimalan omjer struje i brzine kretanja elektrode dobiva se ravnomjeran kvalitetan šav.
Tablica usklađenosti struje, elektrode i debljine metala
| Jačina struje, A | Promjer elektrode, mm | Debljina metala, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Pri pomicanju elektrode određenom brzinom, treba uzeti u obzir veličinu snage luka. Pretjerano brzo dovođenje elektrode pri maloj snazi neće moći osigurati dovoljnu temperaturu zagrijavanja.
Kao rezultat – neće se uspjeti provariti metal do potrebne dubine. Šav će jednostavno «leći» na površinu, jedva «zahvativši» grAnice rubova.
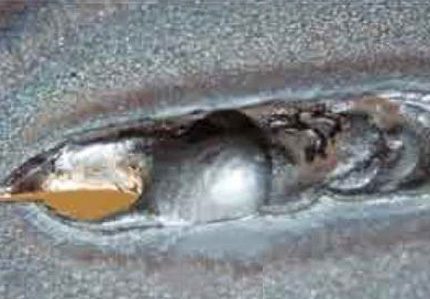
Naprotiv, u uvjetima pretjerano sporog pomicanja elektrode stvara se atmosfera pregrijavanja, što prijeti deformacijom metala na liniji zavarivanja. Ako metalni elementi imaju tanku strukturu, snažni luk jednostavno će progorjeti metal.
Uspješno vježbati u području početnika zavarivača i usavršiti vještine izvođenja šavova može se pri izradi peći na otpadno ulje, čija je osnova tijela metalna cijev. Preporučujemo da se upoznate s korisnim informacijama.
Upute za početnika zavarivača
Zavarivačke radove dopušteno je izvoditi samo uz korištenje odgovarajuće opreme.
Standardni komplet sadrži:
- Jaknu, hlače, rukavice, obuću od nezapaljivih, čvrstih i izdržljivih materijala.
- Pokrivalo za glavu koje u potpunosti pokriva stražnji dio glave.
- Posebnu zaštitnu masku za lice i oči.
Za izvođenje zavarivanja treba koristiti ispravan aparat čiji je električni dio zatvoren pouzdanim kućištem. Električni kabeli koji su dio aparata moraju imati neoštećenu izolaciju i odgovarati električnim karakteristikama uređaja.
Mjesto zavarivača potrebno je opremiti radnim stolom, izvorima svjetlosti, sabirnicom za uzemljenje, sredstvima za zaštitu od električnog udara i protupožarnim sredstvima.
I još prije početka radova treba pomno proučiti pravila električnog zavarivanja, razmotriti i proučiti metode i varijante izvođenja spojeva.
Zaključci i koristan video na temu
Predlažemo pogledati video praktikum zavarivanja: kako se zavaruju horizontalni i vertikalni šavovi:
Nije obavezno imati kvalifikaciju profesionalnog zavarivača, ali je poželjno ovladati tehnikom zavarivanja. Zahvaljujući postojećim vještinama u zavarivačkom zanatu, osoba ima više mogućnosti za realizaciju raznih kućnih projekata.
Uz želju, tehnologiju se uvijek može proučiti, a praktično iskustvo pomoći će u ovladavanju tehnikom izvođenja radova na visokoj razini.
Želite li ispričati o vlastitom iskustvu u izvođenju zavarenih šavova? Znate li suptilnosti procesa koje nisu navedene u članku? Pišite, molimo, komentare u bloku koji se nalazi ispod.
 Električno zavarivanje za početnike: nijanse zavarivačkih radova i analiza osnovnih pogrešaka
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi