Kako se izvodi sučeono zavarivanje polietilenskih cijevi: upute za izvođenje radova

Polietilenske cijevi promjera 2-120 cm često se koriste za polaganje vodovoda, plinovoda, opreme oborinske kanalizacije. One su izdržljive, otporne na koroziju, male težine, lako se montiraju. Za spajanje proizvoda koristi se zavarivanje. Ono može biti različitih vrsta. Najpopularnije je sučeljno zavarivanje polietilenskih cijevi. Ono osigurava postizanje nepropusnog i estetski ugodnog šava.
Obično se za polaganje cjevovoda angažiraju stručnjaci. Ali, složit ćete se, usluge profesionalaca nisu jeftine? Osim toga, nisu svi majstori savjesni i odgovorno pristupaju izvršenju narudžbe. Ako imate određeno znanje i vještine, možete obaviti posao sami. To će vam omogućiti uštedu novca i jamčiti kvalitetan rezultat.
Mi ćemo vam ispričati o tehnologiji izvođenja zavarivanja polietilenskih cijevi sučeljnom metodom, dati detaljan algoritam radnji, dat ćemo poveznice na normativne dokumente i savjete kojih se treba pridržavati prilikom obavljanja takvog posla.
Sadržaj članka:
Kako izvesti sučeljno zavarivanje?
Sučeljno zavarivanje danas je popularno. Ova metoda se koristi ne samo u industriji, već i u kućanstvu. Koristi se za spajanje homogenih obradaka. Zavarivanje u sučelju ima niz prednosti u usporedbi s drugim tehnologijama.
Za njezino izvođenje nisu potrebne spojnice i drugi elementi. To omogućuje priličnu uštedu novca na kupnji dodatnih materijala. Primijenjena tehnologija osigurava očuvanje pokazatelja fleksibilnosti i čvrstoće. Pomoću nje mogu se spojiti dijelovi proizvoda različitih duljina. Pritom čvrstoća na mjestu zavarivanja neće biti niža nego na drugim cjelovitim dijelovima.
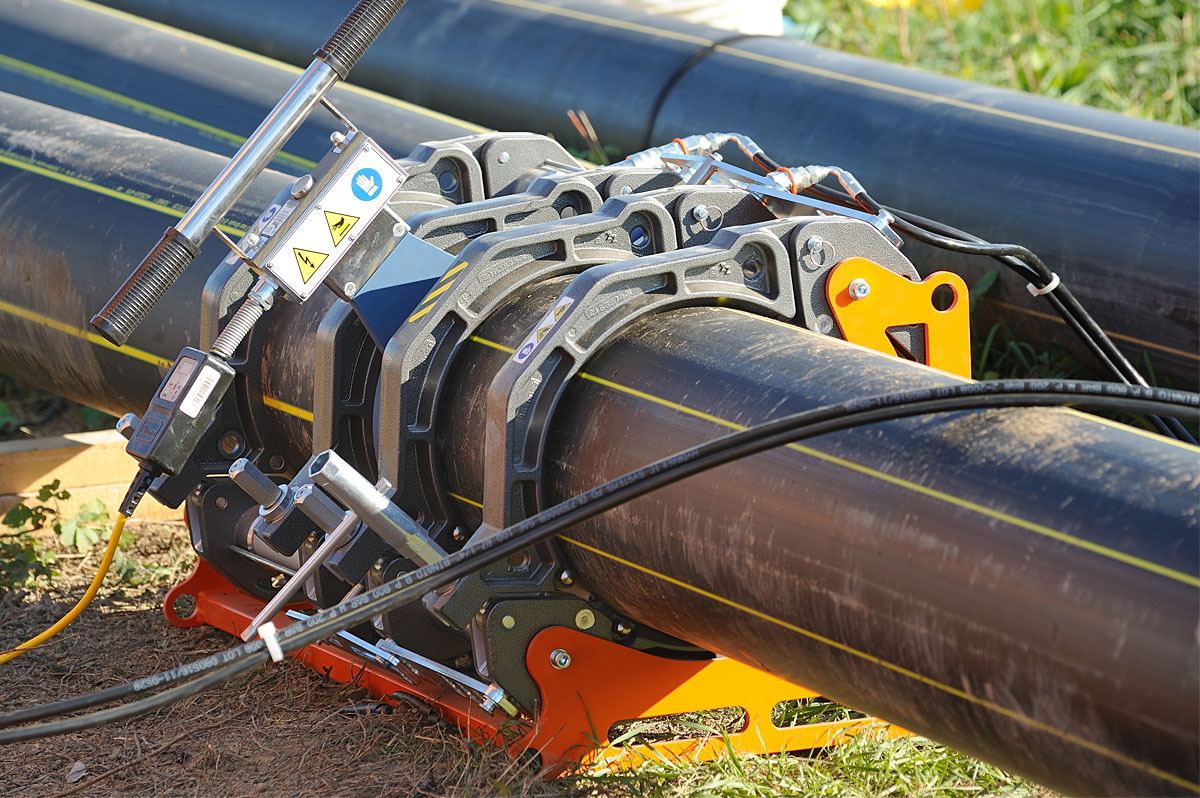
Sučeljno zavarivanje može se izvoditi taljenjem i otporom. Svaka od varijanti ima svoje značajke, prednosti i nedostatke.
Zavarivanje metodom taljenja
Bit zavarivanja ovom metodom sastoji se u tome da se spojevi cijevi tope djelovanjem zagrijanog alata do viskoznog stanja. Zatim se krajevi spajaju pod pritiskom i drže do potpunog hlađenja. Kao rezultat dobiva se nepropusni šav.
Da bi spoj bio kvalitetan, potrebno je čvrsto pritisnuti dijelove proizvoda nakon zagrijavanja. Primjena suvremene opreme omogućuje djelomičnu automatizaciju i pojednostavljenje takvog rada. Uz njezinu pomoć, operacija spajanja cijevi metodom taljenja provodi se u najkraćem mogućem roku.
Zavarivanje metodom otpora
Bit čeonog zavarivanja otporom je u tome što se rubovi cijevi pritišću na elektrode koje su opremljene posebnim čeljustima. To osigurava visokokvalitetni električni kontakt. Isključeno je proklizavanje materijala između elektroda.
Zatim se dvije cijevi čvrsto pritisnu jedna uz drugu i učvrste. Zatim se dovodi struja zavarivanja. Kontaktni dijelovi materijala se tale i pod tlakom spajaju u jedan proizvod. Dobivena konstrukcija ima nisku otpornost na oksidaciju tijekom rada. To značajno ograničava njezino područje primjene.
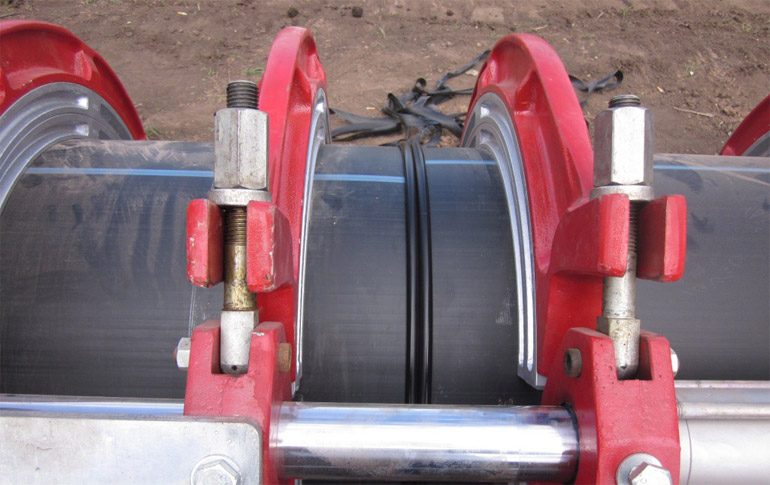
Zavarivanje otporom prikladno je samo za cijevi malog presjeka. Stoga se u velikoj proizvodnji, za polaganje velikih magistrala, rijetko koristi.
Što odabrati za polietilenske cijevi?
Često se za polaganje cjevovoda koristi polietilenski materijal. To se objašnjava njegovom niskom cijenom i izvrsnim radnim karakteristikama.
Vrijedi zapamtiti da je polietilen dielektrik. Stoga on, za razliku od metala, ne provodi struju. Za spajanje proizvoda od njega preporučuje se primjena metode taljenja. Metodom čeonog zavarivanja otporom na polietilenu neće se moći napraviti šav. Potrebno je koristiti opremu koja zagrijava presjeke dvaju dijelova.
Zavarivanje metodom taljenja polietilenskih cijevi ima niz značajki. Prvo, dijelovi se dovode jedan do drugog malom brzinom. Drugo, napon tijekom cijelog procesa ostaje nepromijenjen. Treće, nestaju sve mikroneravnine zahvaljujući ravnomjernom dovodu spojnih elemenata. Četvrto, radi osiguravanja maksimalne kontaktne površine dolazi do taljenja površine izratka.
Može li se zavarivanje izvesti samostalno?
Polaganje polietilenske magistrale čeonim zavarivanjem ima svoje posebnosti i razlike u odnosu na druge metode spajanja dvaju proizvoda.
Za njezino provođenje potrebna su određena znanja i iskustvo. U protivnom, konstrukcija će biti niske kvalitete i kratkotrajna.
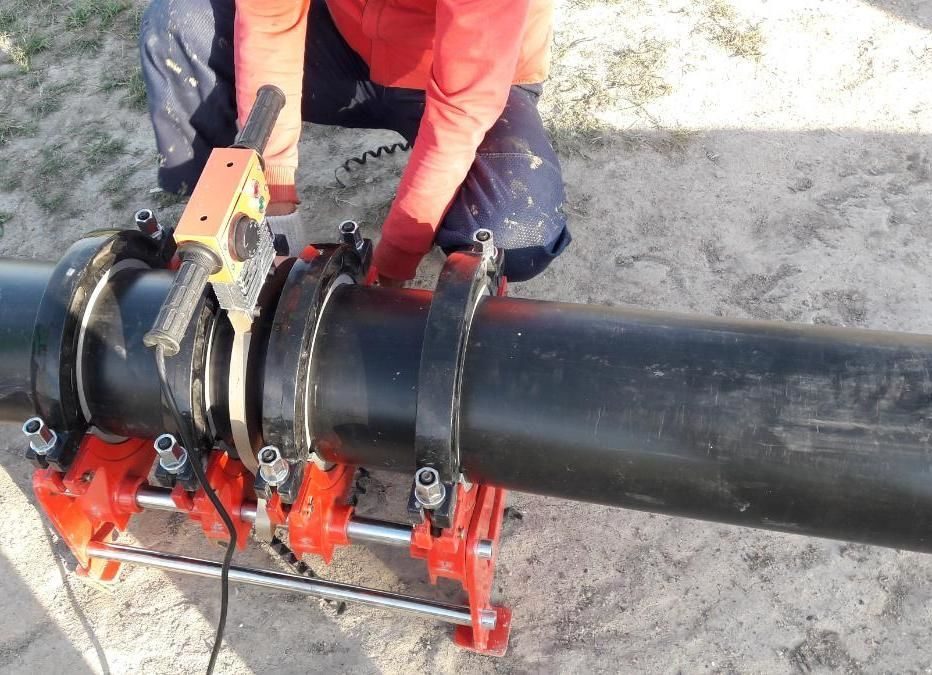
Čeona metoda zavarivanja nije jednostavna za izvođenje. Ne uspijeva svatko kvalitetno izvesti spoj cijevi iz prvog puta. Ako nema znanja i vještina u području zavarivanja, bolje je za polaganje cjevovoda obratiti se profesionalnom majstoru. Ali za njegov rad morat će se platiti znatan iznos.
Ako je osoba ranije izvodila zavarivanje drugim metodama, na primjer, elektrospojnicom, tada će najvjerojatnije moći svladati i čeonu tehnologiju. Stoga ima smisla pokušati samostalno izvesti spajanje polietilenskih cijevi. Ali treba uzeti u obzir da je tehnologija čeonog zavarivanja složenija nego u slučaju spajanja polietilenskih cijevi elektrospojnicom.
Da biste kvalitetno izvršili posao vlastitim rukama, potrebno je imati posebnu opremu. Može se unajmiti. To će biti puno jeftinije nego kupiti novi ili rabljeni aparat. Važno je znati korak-po-korak upute za čeono zavarivanje taljenjem i strogo ih se pridržavati.
Upute za sučeljno zavarivanje
Čeono zavarivanje tehnologijom taljenja koristi se za spajanje polietilenskih proizvoda, posebice cijevi. Pomoću nje također se izvodi montaža fitinzi i ostalih dijelova.
Za teško dostupne, složene dijelove ova metoda se ne koristi. U takvim slučajevima prikladnije je elektrospojničko zavarivanje.
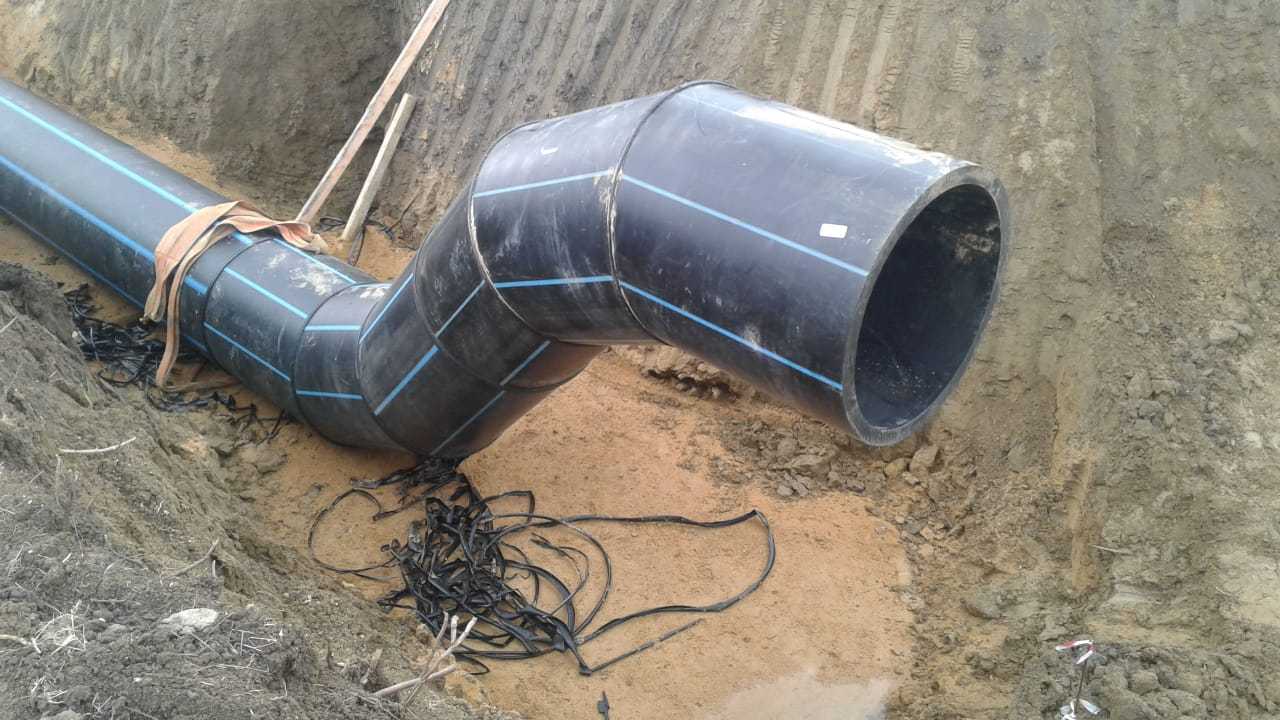
Da bi čeono zavarivanje bilo uspješno i šav bio uredan i čvrst, potrebno je pridržavati se određenog algoritma radnji.
Korak-po-korak upute navedene su u nastavku:
- Pripremiti opremu za zavarivanje.
- Organizirati potrebne uvjete.
- Pripremiti cijevi.
- Provesti zavarivačke radove.
- Pričekati hlađenje materijala i fiksiranje rezultata.
Svaka od ovih faza ima svoje osobitosti i pravila izvođenja. O njima ćemo detaljnije govoriti u nastavku.
Priprema zavarivačke opreme
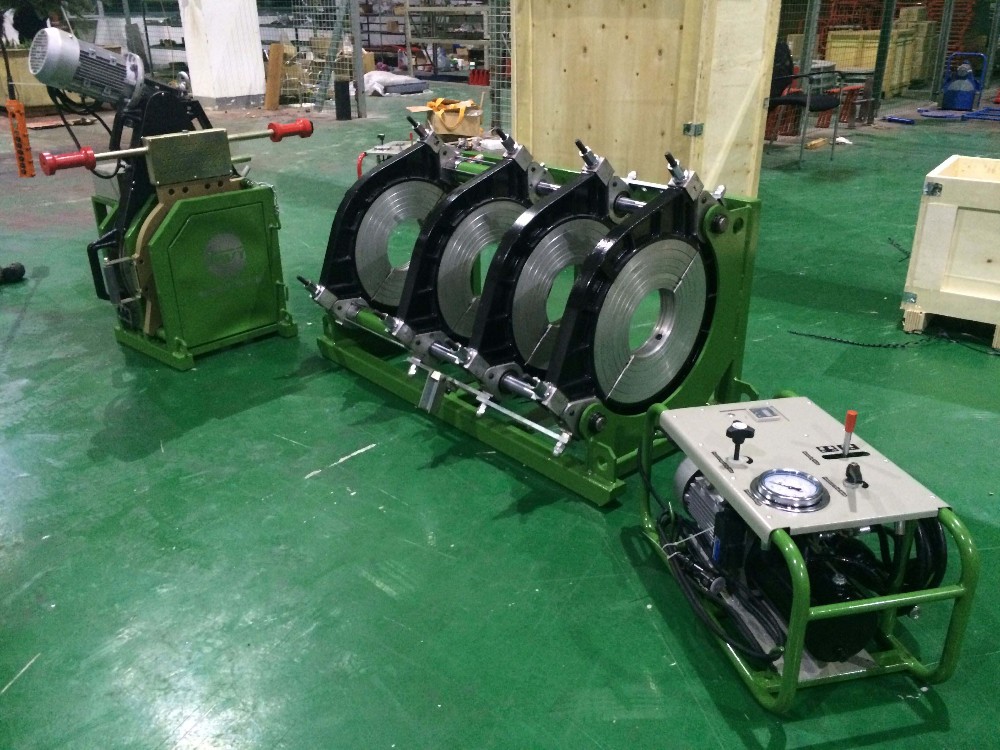
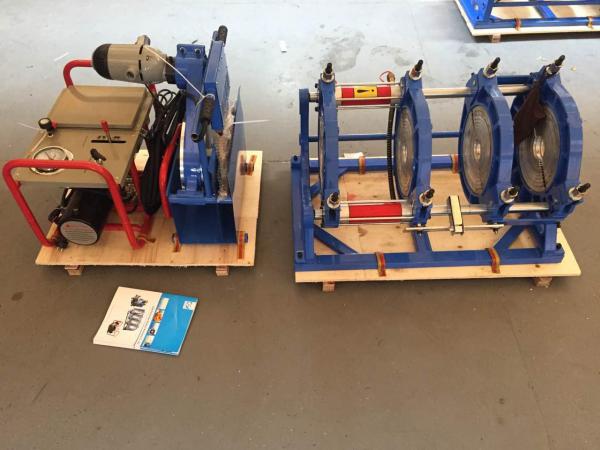
Za zavarivanje dva dijela polietilenskih cijevi metodom čeonog spajanja potrebna je posebna oprema. Ona centrira, poravnava, tali i spaja krajeve proizvoda pod potrebnim pritiskom.
Suvremeno tržište nudi širok izbor takvih aparata. Postoje uređaji s mehaničkim, hidrauličkim pogonom i oni opremljeni programskim upravljanjem. Posljednji su prikladniji za upotrebu.
Aparati za čeono zavarivanje imaju standardnu konstrukciju. Oni obvezno uključuju sljedeće komponente: centraltor, poravnatelj krajeva, grijaći element, redukcijske uloške, pogon.
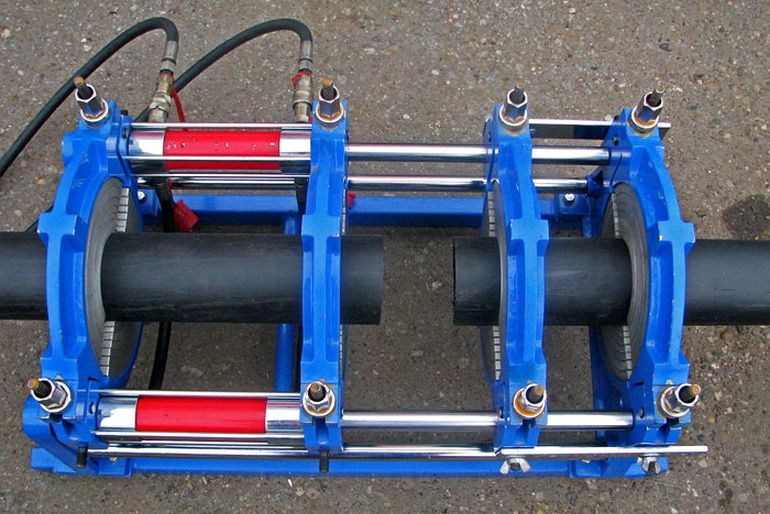
Centrator je namijenjen za fiksiranje obradaka u željenom položaju i pričvršćivanje spojnih krajeva polietilenskih cijevi. Opremljen je s dvije pomične i dvije nepokretne stezaljke.
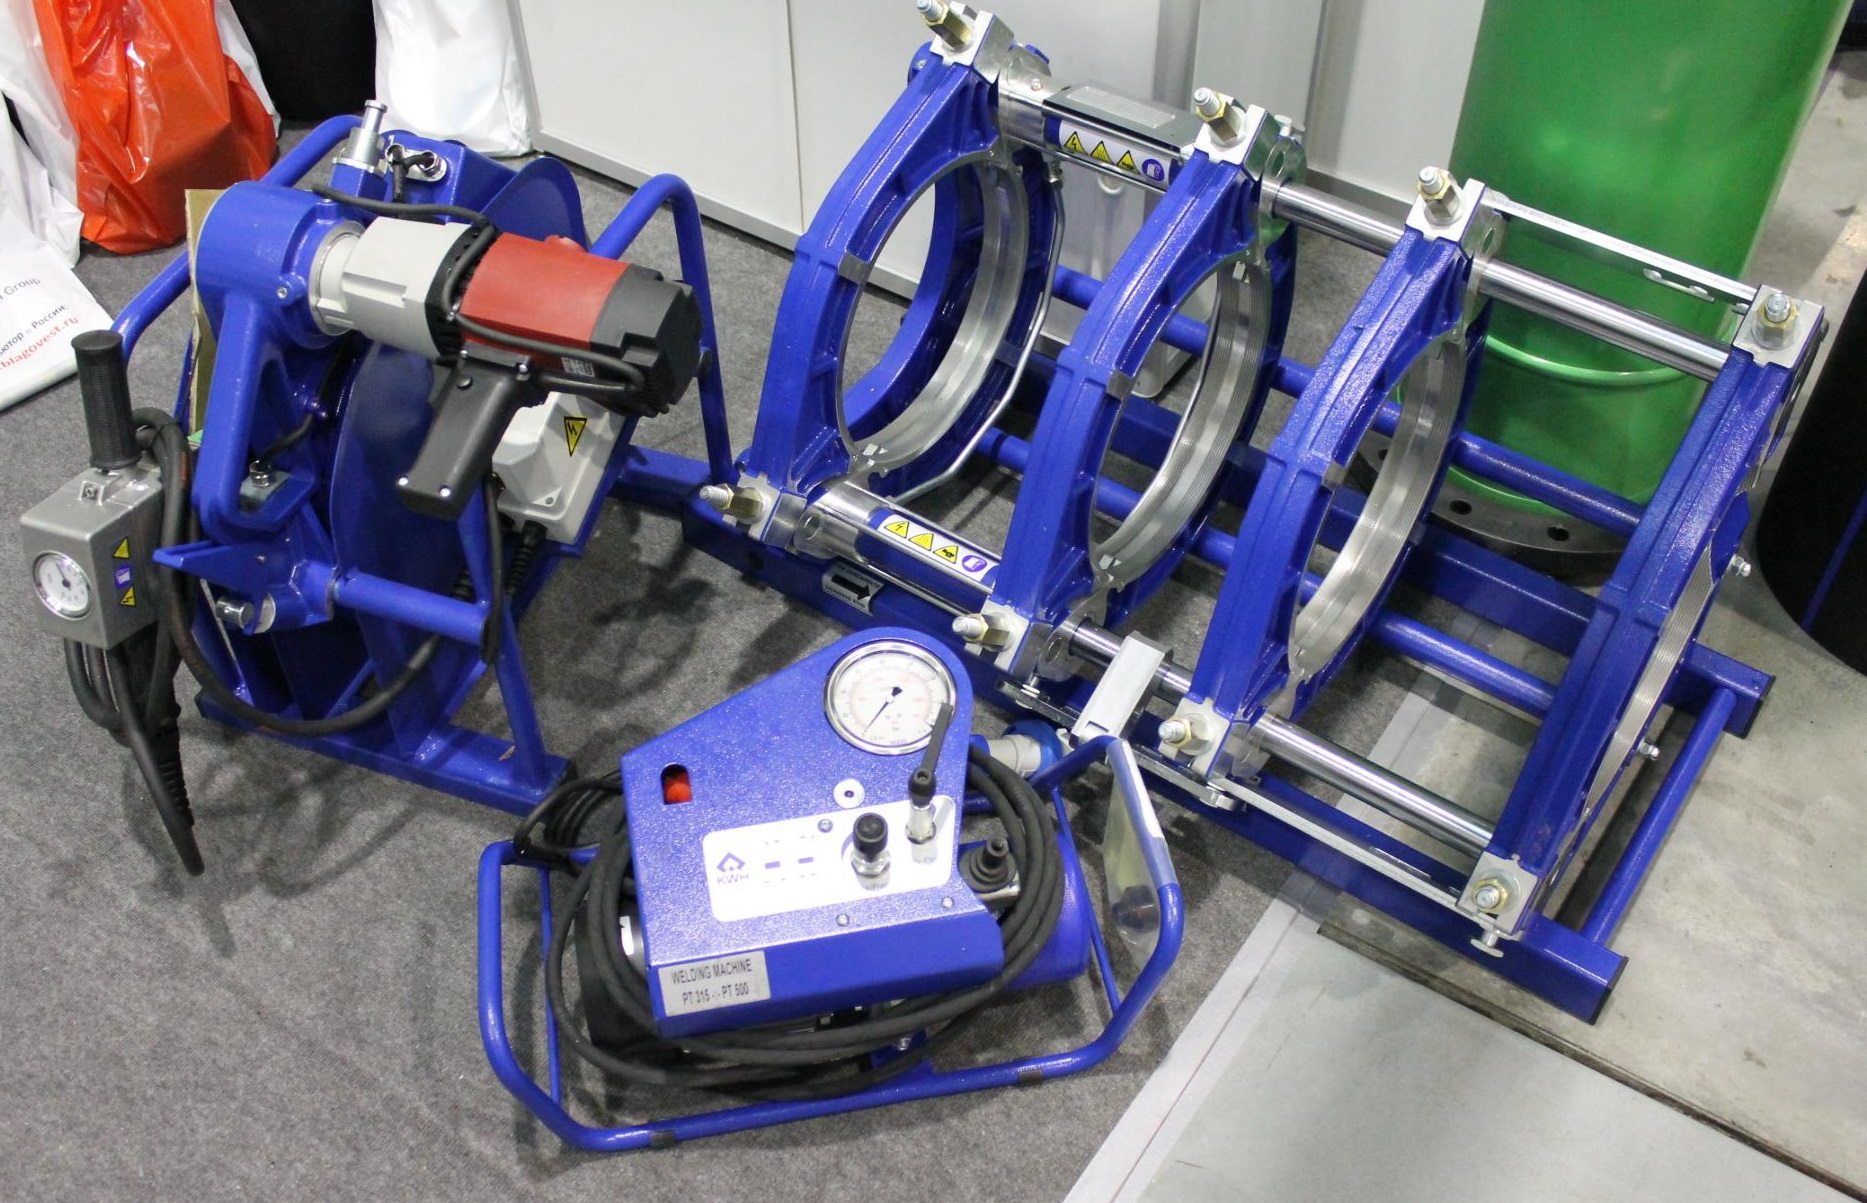
Facer omogućuje obradu reza tako da se krajevi dvaju dijelova potpuno dodiruju. Prema pravilima, dopušten je zazor od najviše 0,05 cm za cijevi srednjeg i malog promjera.
Za proizvode velikih dimenzija ta se vrijednost povećava na 0,07 cm. Ako je nakon prve obrade pri spajanju zazor veći od propisanog standarda, tada se ponovno koristi facer.
Grijaći element ima oblik ploče obložene teflonom. On prati oblik cijevi. Pogon približava i spaja zagrijane i rastaljene spojeve dvaju proizvoda. Reduktorski umetci sprječavaju deformaciju proizvoda.
U automatiziranoj opremi postoji upravljačka jedinica opremljena tipkama. Takvi aparati osiguravaju jednostavnost i točnost procesa zavarivanja. To omogućuje isključivanje mogućnosti pogreške.
Dovoljno je samo pravilno postaviti dvije cijevi koje treba spojiti i pritisnuti odgovarajuću tipku. Moderna oprema odlikuje se visokom produktivnošću, ali je skupa.
Stvaranje potrebnih uvjeta
Tehnologija čeonog zavarivanja metodom taljenja nije složena za korištenje. No, može se primijeniti u daleko ne svim slučajevima. Važno je ispunjavanje niza uvjeta.
Čeono zavarivanje moguće je samo za cijevi koje su izrađene od iste vrste polietilena i koje imaju identičan promjer. Debljina stijenke proizvoda ne smije biti manja od 0,5 cm. Rad je dopušten obavljati samo u određenom temperaturnom rasponu: od -15 do +45 stupnjeva.
Metoda čeonog zavarivanja provodi se samo ako postoji mogućnost pouzdano fiksirati i pritisnuti krajeve cijevi koje se spajaju. Uz prisutnost posebnog aparata, s tim nema problema.
Priprema polietilenskih cijevi
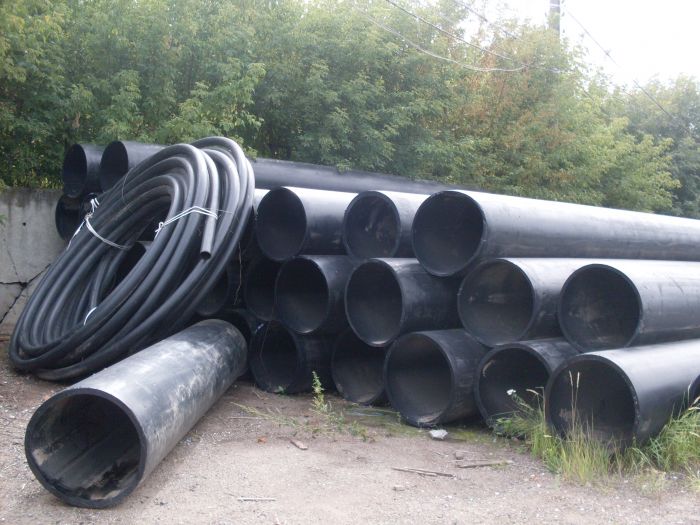
Kako bi se dobio kvalitetan, nepropusan i estetski šav pri spajanju polietilenskih cijevi zavarivanjem na sučelje, potrebno je prvo pripremiti proizvode. Treba provjeriti ovalnost polietilenskih cjevovoda. Preporučuje se usporediti debljinu stijenki. Ona mora biti ista.
Također, proizvode treba mehanički pripremiti. U tu svrhu primjenjuju se obrezivanje i glodanje. To će omogućiti spajanje cijevi u željenom položaju.
Preporučuje se korištenje električnog uređaja za obrezivanje krajeva cijevi. On će odrezati cijev pod potrebnim kutom. Važno je da rubovi izradaka budu ravni i potpuno u dodiru jedan s drugim.
S površine dijelova potrebno je ukloniti onečišćenja – prašinu, prljavštinu i sl., vlagu. Za to mogu biti potrebne dvije meke, suhe krpe i posebno sredstvo za čišćenje.
Provođenje sučeljnog zavarivanja
Čeono zavarivanje topljenjem i naknadnim spajanjem dvaju dijelova u vlastitoj režiji bolje je provoditi u automatskom načinu rada. To će osigurati postizanje željenog rezultata.
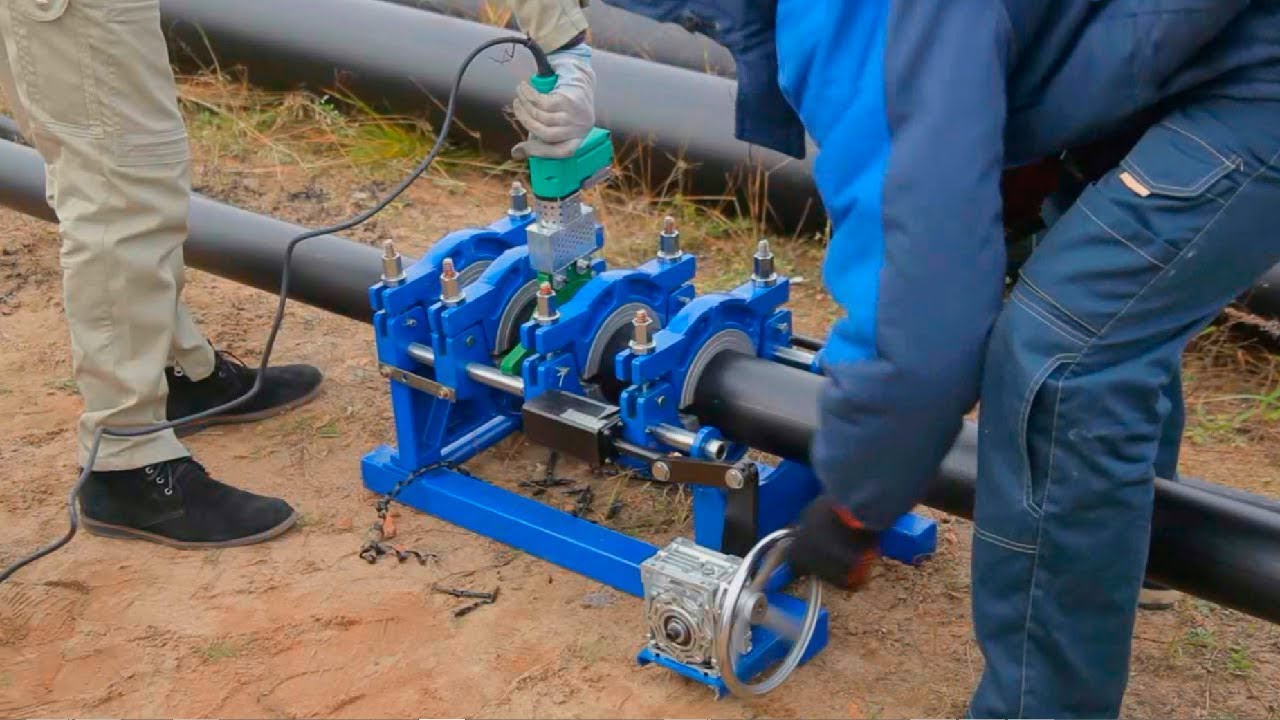
Bez obzira na to koristi li se automatska ili mehanička oprema za izvođenje čeonog zavarivanja, algoritam radnji bit će isti.
Proces se izvodi sljedećim redoslijedom:
- postaviti dvije cijevi koje treba spojiti zavarivanjem u centralizator i učvrstiti ih. Između proizvoda treba biti razmak od oko četiri centimetra;
- skinuti skošenje i očistiti izratke;
- istovremeno zagrijati krajeve cjevovoda zrcalom za zavarivanje. Polietilenski materijal se obično rastali na 2 mm. To se događa dovoljno brzo;
- pažljivo ukloniti grijaći element;
- čvrsto spojiti zagrijane spojeve cjevovoda i fiksirati ih u tom položaju;
- držati pod tlakom.
Kao rezultat treba dobiti ravnomjeran i nepropusni spoj s vanjskim navarom u području zavara.
Vrijeme za izvođenje procesa
Za zavarivanje polietilenskih cijevi topljenjem s naknadnim spajanjem može biti potrebno različito vrijeme. Mnogo ovisi o vanjskom promjeru izradaka. Što je veći, to se materijal dulje zagrijava i hladi, te se više vremena daje za spajanje.
Za dobivanje čvrstog, nepropusnog i urednog šava važno je znati koliko dugo treba zagrijavati krajeve cijevi i držati spojene dijelove. Takve informacije navedene su u tablici ispod.
| Promjer cjevovoda u centimetrima | Vrijeme zagrijavanja krajeva izradaka u sekundama | Vrijeme predviđeno za spajanje u sekundama | Vrijeme hlađenja spojenih cijevi i postizanja pouzdanog šava u minutama |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Najčešće se sučeono zavarivanje primjenjuje kod polietilenskih cijevi promjera većeg od 5 cm.
Opće preporuke za zavarivanje
Prilikom zavarivanja polietilenskih cijevi taljenjem vrlo je važno pridržavati se uputa. Odstupanje od tehnologije može dovesti do pregrijavanja materijala i pojave unutarnjeg nabačaja. To će ometati protok tekućina kroz cijevi.
Također, šav može ispasti kriv, nehomogen. U svakom slučaju, takva konstrukcija smatrat će se neispravnom i neprikladnom za uporabu.
Postoji niz preporuka kojih se treba pridržavati kako bi se postigao željeni rezultat. Važno je da se stijenke tijekom spajanja ne pomiču više od 10% svoje debljine. Prilikom hlađenja materijala spojeni dijelovi moraju biti čvrsto fiksirani. Vrijeme utrošeno na uklanjanje grijaće ploče i spajanje dvaju krajeva izratka mora biti minimalno.
Zavarivanje beztlačnih kanalizacijskih cijevi od polimera sučeonim postupkom ne preporučuje se. Na mjestu spoja stvara se valjak na kojem se mogu nakupljati čvrste čestice, što dovodi do začepljenja cjevovoda.
Ako odlučite polagati cjevovod i izvoditi zavarivanje sučeonim postupkom, preporučuje se najprije upoznati se s odredbama odgovarajućih GOST-ova. Ti dokumenti sadrže pravila i zahtjeve za kvalitetu radova i proizvoda.
Prilikom montaže vodovodnih i plinovodnih cjevovoda treba se usmjeriti na GOST R 55276. U njemu je opisana tehnologija sučeonog zavarivanja polietilenskog cjevovoda.
Što se tiče opreme za spajanje proizvoda takvim postupkom, primjenjuje se GOST R ISO 12176-1.
Zaključci i koristan video na temu
Redoslijed i značajke izvođenja sučeonog zavarivanja polietilenskih cijevi pomoću mehaničkog aparata:
Sučeono zavarivanje polietilenskih cijevi pomoću automatske opreme:
U praksi sučeono zavarivanje polietilenskih cijevi vlastitim rukama nije osobito rašireno. To je povezano s činjenicom da je za izvođenje takvog rada potrebna posebna oprema, određena razina znanja i vještina.
Sučeono zavarivanje polietilenskih cijevi treba provoditi u skladu s utvrđenim zahtjevima i pravilima. To će osigurati dobivanje kvalitetne i dugotrajne konstrukcije. Zavarivanje sučeonim postupkom ima svoju tehnologiju, značajke i razlike.
Metodu možete izvesti sami, ali za to je važno stvoriti potrebne uvjete i pravilno pripremiti cijevi. Ako nemate aparat za zavarivanje, bolje ga je unajmiti. Preporučuje se prethodno pogledati video o sučeonom zavarivanju. Vizualno će biti lakše razumjeti bit metode i značajke njezine provedbe.
Imate li iskustva u izvođenju sučeonog zavarivanja polietilenskih cijevi? Želite li podijeliti svoje znanje u ovom području ili postaviti pitanja o zavarivačkim radovima? Ostavite komentare, sudjelujte u raspravama – ispod se nalazi obrazac za povratne informacije.
 Aparat za zavarivanje polietilenskih cijevi: koji je najbolje kupiti i kako ga pravilno koristiti
 Temperatura zavarivanja polipropilenskih cijevi: osnovne faze samostalnog zavarivanja + tablica vrijednosti
 Električno zavarivanje za početnike: nijanse zavarivačkih radova i analiza osnovnih pogrešaka
 Plinski plamenik za lemljenje bakrenih cijevi: osnovne vrste plamenika + savjeti potencijalnim kupcima
 Kako zavariti vertikalne i horizontalne šavove elektrolučnim zavarivanjem: upute korak po korak
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi