Kako odabrati stakloplastične cijevi: specifika proizvodnje i pregled vodećih proizvođača

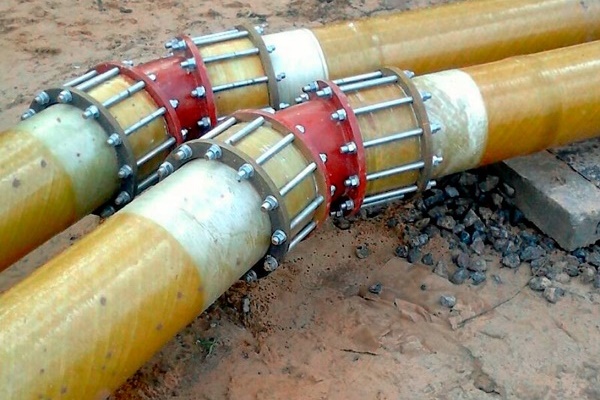
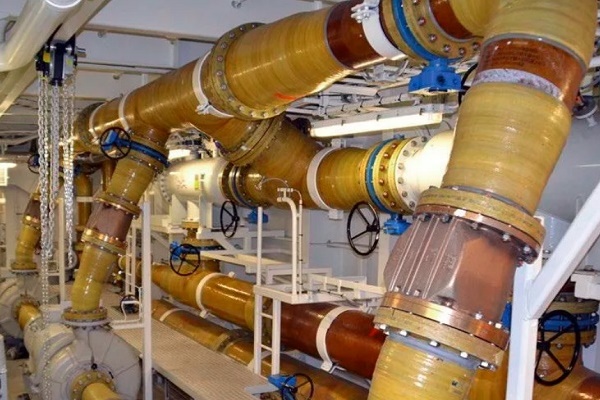
Zahvaljujući kombinaciji pozitivnih karakteristika stakla i polimera, cijevi od stakloplastike dobile su praktički neograničene mogućnosti primjene – od uređenja ventilacijskih kanala do polaganja naftno-kemijskih trasa.
U ovom članku razmotrit ćemo osnovne karakteristike cijevi od stakloplastike, označavanje, tehnologije izrade polimernog kompozita i sastave vezivnih komponenti koje određuju područje primjene kompozita.
Također ćemo navesti važne kriterije odabira, posvetivši pažnju najboljim proizvođačima, jer važnu ulogu u kvaliteti proizvoda imaju tehničke mogućnosti i reputacija proizvođača.
Sadržaj članka:
Opće karakteristike stakloplastike
Stakloplastika je plastični materijal koji u svom sastavu ima stakloplastične komponente i vezivno punilo (termoplastične i termoreaktivne polimere). Uz relativno nisku gustoću, proizvodi od stakloplastike odlikuju se dobrim čvrstoćnim svojstvima.
Posljednjih 30-40 godina stakloplastika se masovno primjenjuje za izradu cjevovoda različite namjene.
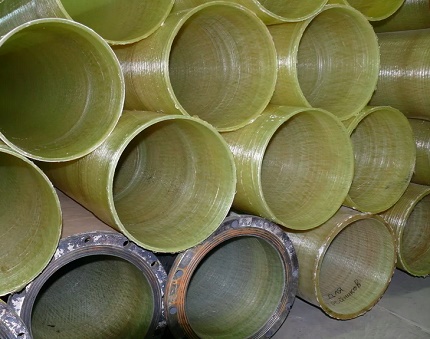
Cjevovodi kombiniraju svojstva stakla i polimera:
- Mala težina. Prosječna težina stakloplastike iznosi 1,1 g/cm³. Za usporedbu, isti parametar za čelik i bakar je mnogo viši – 7,8 i 8,9 respektivno. Zahvaljujući lakoći, olakšavaju se montažni radovi i transport materijala.
- Otpornost na koroziju. Sastojci kompozita imaju nisku reaktivnost, stoga nisu podložni elektrokemijskoj koroziji i bakterijskoj razgradnji. Ovo svojstvo – odlučujući argument u korist stakloplastike za podzemne inženjerske mreže.
- Visoka mehanička svojstva. Apsolutna granica čvrstoće kompozita slabija je od čelika, ali parametar specifične čvrstoće znatno nadmašuje termoplastične polimere (PVC, HDPE).
- Otpornost na vremenske uvjete. Raspon graničnih temperatura (-60 °C do +80 °C), obrada cijevi zaštitnim slojem od gelcoata osigurava neosjetljivost na UV zrake. Osim toga, materijal je otporan na vjetar (granica – 300 km/h). Neki proizvođači navode potresnu otpornost cijevne armature.
- Vatrootpornost. Nezapaljivo staklo – glavna komponenta stakloplastike, stoga je materijal teško zapaljiv. Pri gorenju ne ispušta otrovni plin dioksin.
Stakloplastika ima nisku toplinsku vodljivost, što objašnjava njezina toplinsko-izolacijska svojstva.
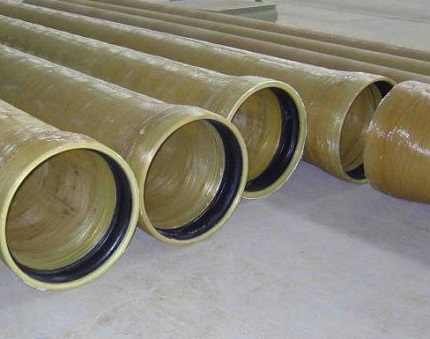
Tijekom trošenja unutarnjih stijenki, vlakna se otkrivaju i lome – čestice mogu dospjeti u transportirani medij.
Tehnologije izrade cijevi od stakloplastike
Fizičko-mehanička svojstva gotovog proizvoda ovise o tehnici proizvodnje. Kompozitna armatura izrađuje se četiri različite metode: ekstruzija, pultruzija, centrifugalno lijevanje i namotavanje.
Tehnologija #1 — ekstruzija
Ekstruzija je tehnološki proces koji se temelji na kontinuiranom istiskivanju pastoznog ili visokoviskoznog materijala kroz alat za oblikovanje. Smola se miješa s usitnjenim staklenim vlaknima i plastičnim učvršćivačem, a zatim se dovodi u ekstruder.
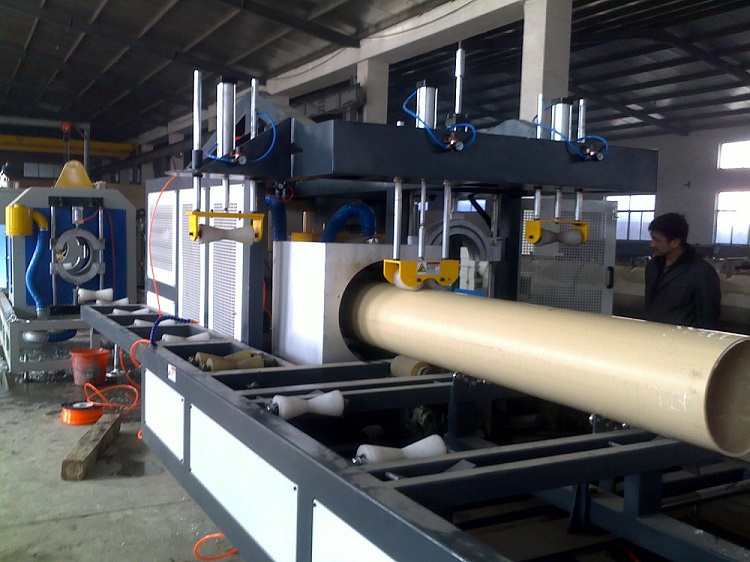
Visokproduktivna ekstruzijska linija omogućuje dobivanje kompozitnih proizvoda bez okvira po niskoj cijeni, ali potražnja za njima je ograničena zbog niskih mehaničkih svojstava. Osnova polimerne matrice su polipropilen i polietilen.
Tehnologija #2 — pultruzija
Pultruzija je tehnologija izrade kompozitnih dugih elemenata malog promjera s nepromjenjivim poprečnim presjekom. Prolazeći kroz zagrijanu oblikovnu matricu (+140 °C), „izvlače“ se dijelovi od stakloplastične tkanine impregnirane termoreaktivnom smolom.
Za razliku od ekstruzijskog procesa, gdje je odlučujući utjecaj tlak, u pultruzijskom agregatu tu ulogu ima vlačno djelovanje.
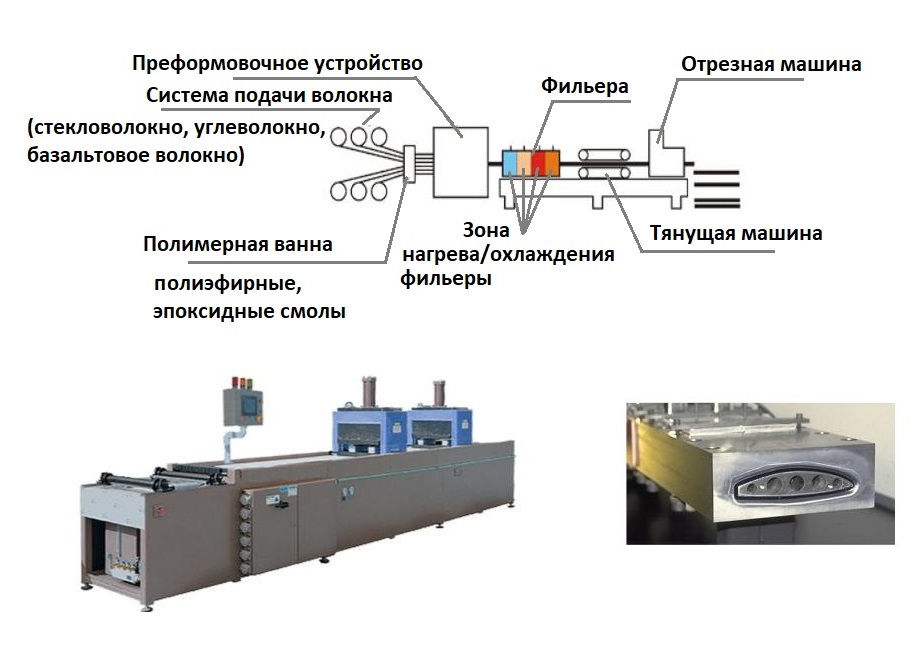
Tehnološki proces:
- Vlaknaste niti s kolutova se dovode u polimernu kupku, gdje se impregniraju termoplastičnim smolama.
- Obrađena vlakna prolaze kroz predoblikovnu jedinicu – niti se izravnavaju i poprimaju potreban oblik.
- Neotvrdnuti polimer dolazi na matricu. Pomoću više grijača stvara se optimalan režim za polimerizaciju i odabire se brzina provlačenja.
Otvrdnuti proizvod se izvlači vučnim strojem i pili na segmente.
Posebne značajke pultruzijske tehnologije:
- polimeri koji se smiju obradjvati – epoksidne, poliesterske smole, vinili;
- brzina provlačenja – korištenje inovativnih optimiziranih „pultruzijskih“ polimera omogućuje ubrzanje provlačenja do 4-6 m/min. (standard – 2-3 m/min.);
- raspon radne zone: minimum – 3,05*1 m (sila provlačenja do 5,5 t), maksimum – 1,27*3,05 m (sila – 18 t).
Na izlazu se dobiva cijev s idealno glatkim vanjskim i unutarnjim stijenkm, a i pokazatelji čvrstoće su na visokoj razini.
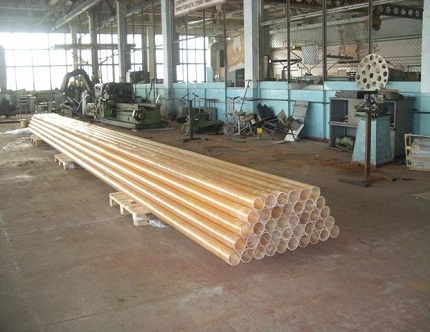
Nedostaci metode ne odnose se na kvalitetu izvornog proizvoda, već na samu tehnologiju. Argumenti 'protiv': visoka cijena i dugotrajnost proizvodnog procesa, nemogućnost izrade cijevi velikog promjera namijenjenih značajnim opterećenjima.
Tehnologija #3 — centrifugalno lijevanje
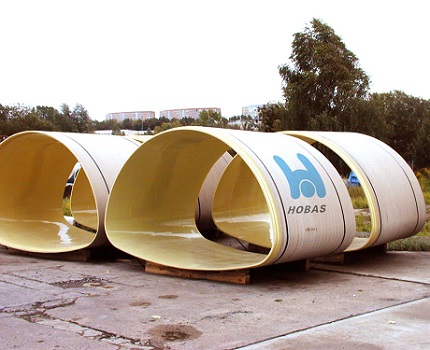
Švicarska tvrtka Hobas razvila je i patentirala tehniku centrifugalnog oblikovanja. U ovom slučaju proizvodnja se odvija od vanjske stijenke cijevi prema unutarnjoj uz pomoć rotirajućeg kalupa. U sastav cjevovoda ulaze: usitnjene staklene niti, pijesak i poliesterske smole.
Sirovinske komponente dovode se u rotirajuću matricu – formira se struktura vanjske površine cjevovoda. Tijekom proizvodnje u tekuću smolu dodaju se čvrsti sastojci, punilo i staklena vlakna – pod djelovanjem katalizatora polimerizacija se odvija brže.
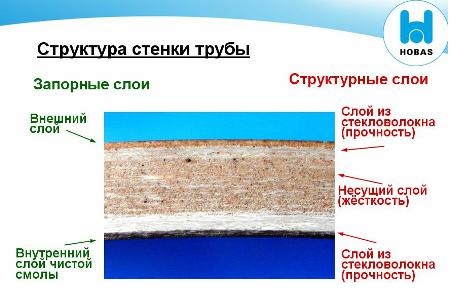
Dodatne prednosti:
- visoka točnost dimenzija izvornog proizvoda (unutarnji presjek rotirajućeg kalupa odgovara vanjskom promjeru gotovog proizvoda);
- mogućnost lijevanja stijenke bilo koje debljine;
- visoka prstenasta krutost polimernog kompozita;
- dobivanje glatke površine izvana i iznutra cijevne armature.
Nedostatak centrifugalne proizvodnje cijevi od stakloplastike – energetska intenzivnost i visoka cijena konačnog proizvoda.
Tehnologija #4 — postupno namatanje
Najpopularnija tehnika – kontinuirano namatanje. Cijev se stvara izmjeničnim naizmjeničnim namatanjem trna staklenim vlaknima s polimerima uz procese hlađenja. Proizvodna metoda ima nekoliko podvrsta.
Spiralno-prstenasta tehnika
Polagač vlakana je poseban prsten, po čijem su obodu smještene mlaznice s nitima.
Radni element kontinuirano se pomiče duž osi pokretnog trna i raspoređuje vlakna duž spiralnih linija.
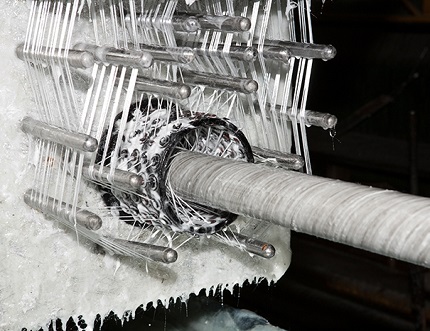
Glavne prednosti metode:
- jednolična čvrstoća po cijeloj površini cjevovoda;
- izvrsna podnošljivost vlačnih opterećenja – pukotine su isključene;
- izrada proizvoda promjenjivog promjera i presjeka složene konfiguracije.
Ova tehnika omogućuje dobivanje visokočvrstih cijevi namijenjenih radu pod visokim tlakom (crpno-kompresorske inženjerske mreže).
Spiralno-tračno namatanje
Tehnika je slična prethodnoj, razlika – polagač dovodi usku traku od vlakana. Gusti armaturni sloj postiže se povećanjem broja prolaza.
U proizvodnji se koristi jeftinija oprema nego kod spiralno-prstenaste metode, ali 'trakasto' namotavanje ima nekoliko ozbiljnih nedostataka:
- ograničena produktivnost;
- rahlo polaganje vlakana smanjuje čvrstoću cjevovoda.
Spiralno-trakasta metoda aktualna je pri izradi cijevnih armatura za niski, umjereni tlak.
Uzdužno-poprečna metoda
Provodi se kontinuirano namotavanje – polagač postavlja uzdužna i poprečna vlakna isovremeno. Nema reverznog kretanja.
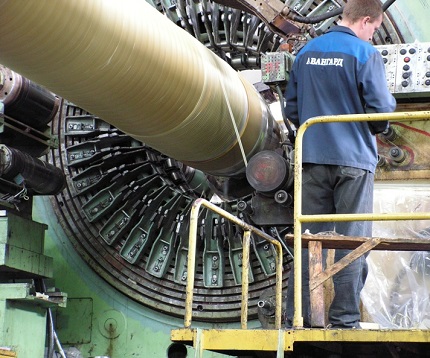
Značajke metode:
- koristi se uglavnom pri izradi cijevi presjeka do 75 mm;
- postoji mogućnost zatezanja osnih niti, čime se postiže čvrstoća kao kod spiralne metode.
Uzdužno-poprečna tehnologija visokoproduktivna je. Strojevi omogućuju mijenjanje omjera osne i prstenaste armature u širokom rasponu.
Koso-slojna poprečno-uzdužna tehnologija
Razvoj harkovskih inženjera tražen je među domaćim proizvođačima. Kod koso-slojnog namotavanja polagač izvodi 'veo' koji se sastoji od snopa vezivnih niti. Traka se dovod i na trn pod neznatnim kutom, preklapajući prethodni zavoj – formira se prstenasta armatura.
Nakon obrade cijele trnke, vlakna se valjcima obrađuju – ostaci vezivnih polimera se uklanjaju, armaturni premaz se zbija.
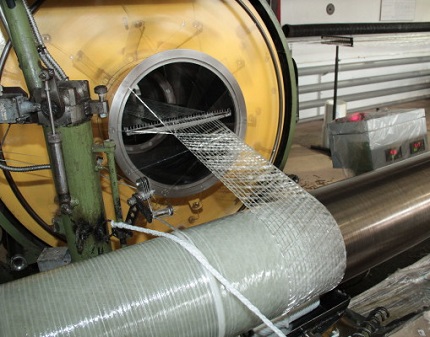
Značajke koso-slojnog valjanja:
- gustoća prilijeganja staklenih vlakana;
- neograničeni promjer proizvedenih cijevi;
- visoka dielektrična svojstva zbog odsutnosti kontinuirane armature po osi.
Modul elastičnosti 'koso-slojnog' stakloplastike inferioran je u odnosu na isti parametar drugih tehnika. Zbog rizika od pojave međuslojnih pukotina, metoda nije izvediva pri izradi cjevovoda pod visokim tlakom.
Parametri odabira cijevi od stakloplastike
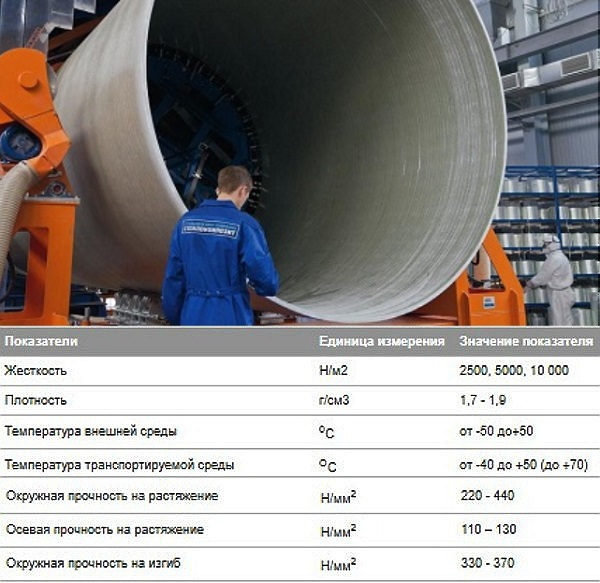
Izbor stakloplastičnih cijevi temelji se na sljedećim kriterijima: krutosti i proračunskom tlaku, vrsti vezivne komponente, konstrukcijskim karakteristikama stijenki i načinu spajanja. Značajni parametri navedeni su u pratećoj dokumentaciji i na svakoj cijevi – skraćena oznaka.
Krutost i nazivni tlak
Krutost stakloplastike određuje sposobnost materijala da se odupre vanjskim opterećenjima (težini tla, prometu voziala) i tlkau na stijenke iznutra. Prema ISO standarzaciji, cijevi se razvrstavju u nekoliko klasa krutosti (SN).
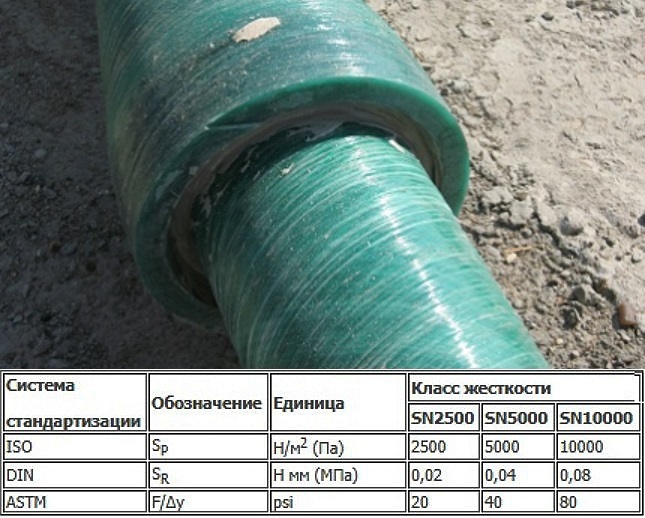
Stupanj krutosti raste s povećanjem debljine stijenke stakloplastičnog cjevovoda.
Klasifikacija prema nazivnom tlaku (PN) prikazuje gradaciju proizvoda s obzirom na sigurni tlak tekućine pri temperauri +20 °C tijekom cijelog vijeka trajanja (oko 50 godina). Jedinica mjerenja za PN – Ma.
Neki proizvođač, poput Hobas, navode kombiirane karakteristike kroz dva paramtra (tlak i krutost) putem razlomka. Cijevi s radnim tlakom 0,4 Ma (klasa PN – 4) sa stupnjem krutosti (SN) od 2500 Pa bit će označene – 4/2500.
Vrsta vezivnog materijala
Radna svojstva cijevi u mnogome ovise o vrsti veivnog tvari. U većini slučajeva primjenjuju se poliesterne ili epokisdne adive.
Značajke PEF-veiva
Stijenke se formiraju od termoreaktivnih poliesternih smola, ojačanih staklenim vlaknima i pješčanim dodacima.
Korišteni polimeri imaju važna svojstava:
- niska toksičnost;
- otvrđivanje u uvjetima sobnog temperaturnog režima;
- pouzdana veza sa vlaknima stakla;
- kemijska inertnost.
Kompozitne cijevi s PEF-polimerima nisu podložne koroziji i djelovanju agresivnih medija.
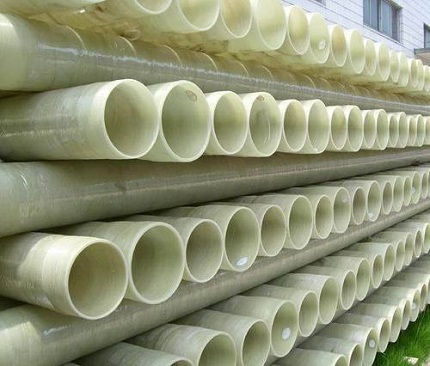
Karakteristike epokisdne smole
Vezivo daje materijalu povećanu čvrstoću. Temperaturni limit kompozita s epokisdima je do +130 °C, maksimalni tlak – 240 atmosfera.
Dodatna prednost – praktički nulta toplinska provodljivost, stoga sastavljeni vovovi ne zahtijevaju dodatnu toplinsku izolaciju.
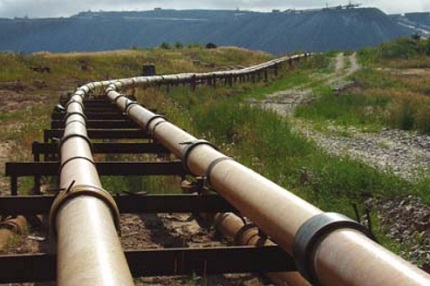
Konstrukcija stijenki kompozitnih cijevi
Prema konstrutivnom izvedbu razlikuju se: jedno-, dvo- i troslojne stakloplastične cijevi.
Karakteristike jednoslojnih proizvoda
Cijevi nemaju zaštitni obloženi premaz, zbog čega se odlikuju niskom cijenom. Značajke cijevne armature: nemogućnost korištenja u regijama sa složenim reljefom i oštrom klimom.
Također, ovi proizvodi zahtijevaju pažljivu montažu – iskop rova velikog volumena, izradu pješčanog "jastuka". Ali proračun instalacijskih radova zbog toga raste.
Značajke dvoslojnih cijevi
Proizvodi su iznutra obloženi filmskim premazom – polietilenom visokog tlaka. Zaštita povećava kemijsku otpornost i poboljšava nepropusnost cjevovoda pod vanjskim opterećenjima.
Međutim, eksploatacija armature u naftno-industrijskim cjevovodima otkrila je slabe strane dvoslojnih modifikacija:
- nedovoljna adhezija između konstruktivnog sloja i obloge – narušavanje monolitnosti stijenki;
- pogoršanje elastičnosti zaštitnog filma pri niskim temperaturama.
Pri transportu medija koji sadrži plin moguće je odvajanje obloge.
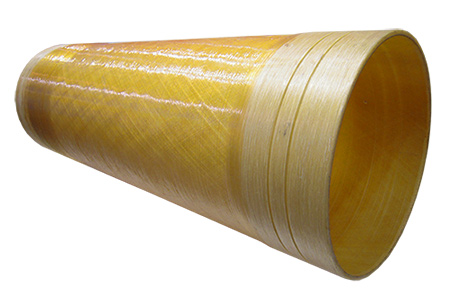
Parametri troslojne cijevi
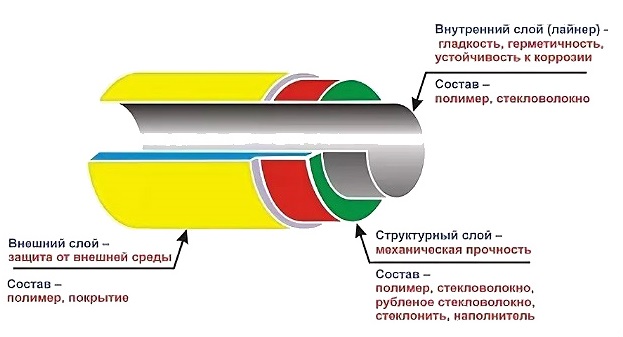
Struktura stakloplastične cijevi:
- Vanjski polimerni sloj (debljina 1-3 mm) – povećanje mehaničke i kemijske otpornosti.
- Strukturni sloj – konstrukcijski međusloj koji osigurava čvrstoću proizvoda.
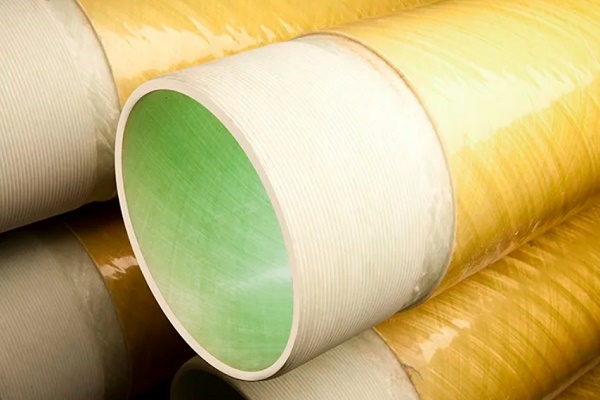
- Liner (debljina 3-6 mm) – unutarnja ljuska od stakloplastike.
Unutarnji sloj osigurava glatkoću, nepropusnost i ublažava cikličke oscilacije unutarnjeg tlaka.
Metoda spajanja cjevovoda od stakloplastike
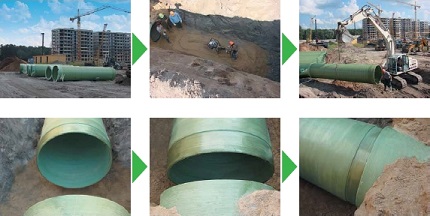
Prema načinu spajanja, asortiman cijevne armature od kompozita dijeli se u 4 skupine.
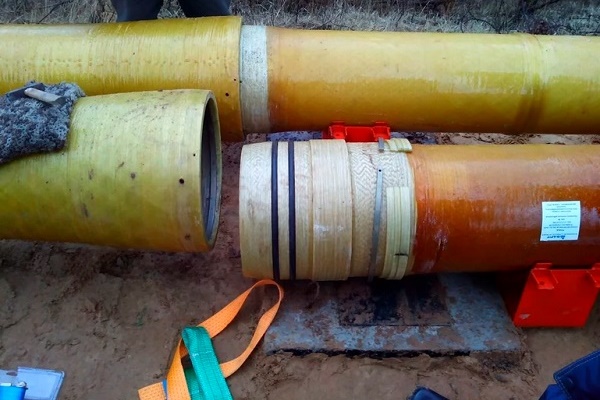
Skupina br.1 – utično-trno spajanje
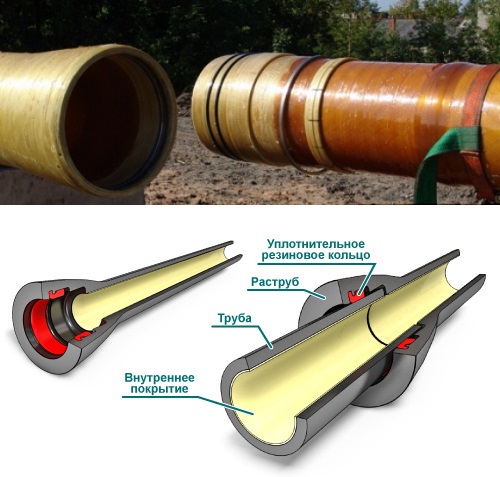
Elastične gumene brtve ugrađuju se u odgovarajuće utore na krajnjim trnovima cijevi. Montažni prstenovi oblikuju se na opremi s elektroničkim upravljanjem, osiguravajući točnost njihova položaja i dimenzija.
Skupina br.2 – utično-trno s brtvom i blokadom
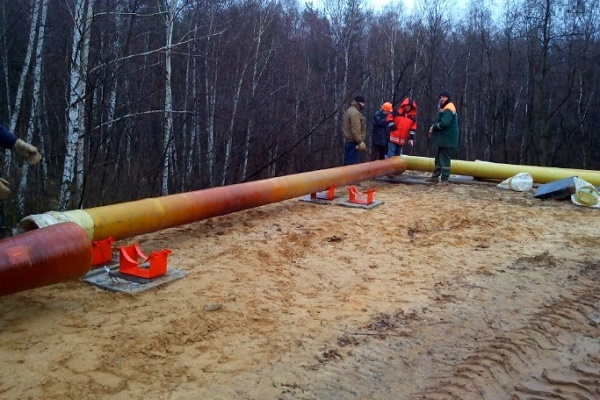
Kod izgradnje nadzemne magistrale potrebno je kompenzirati djelovanje aksijalnih sila na cjevovod. U tu svrhu, osim brtvila, postavlja se graničnik. Element se izrađuje od metalnog užeta, polivinil-klorida ili poliamida.
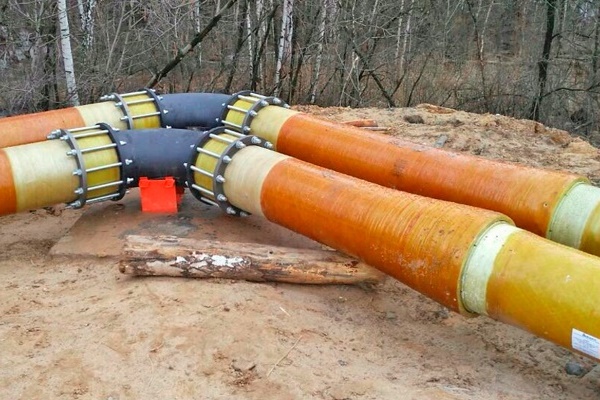
Grupa br. 3 – prirubnička veza
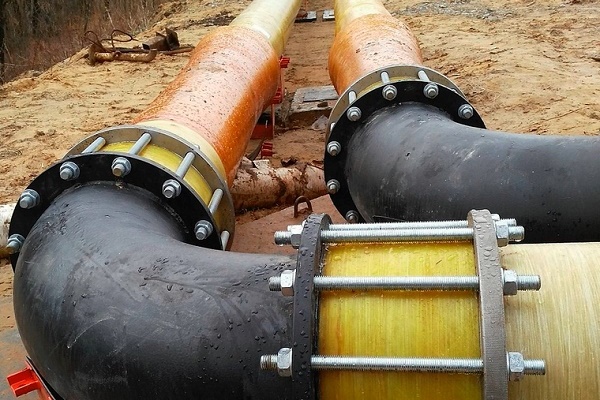
Spajanje kompozitnog cjevovoda s oblikovanim spojnim elementima ili metalnim cijevima. Priključne dimenzije stakloplastičnih prirubnica propisane su GOST 12815-80.
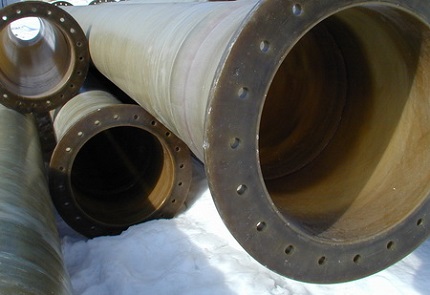
Grupa br. 4 – ljepljivo učvršćenje
Nerastavljiva metoda spajanja – na čeone strane nanosi se smjesa od armirajućih staklomaterijala s dodatkom poliesternog komponenta za «hladno» otvrdnjavanje. Način osigurava čvrstoću i nepropusnost magistrale.
Označavanje zaštitnog unutarnjeg sloja
Metodika proizvodnje cijevnih proizvoda omogućuje izradu proizvoda s različitim sastavom unutarnjeg sloja, koji određuje otpornost magistrale na transportirani medij.
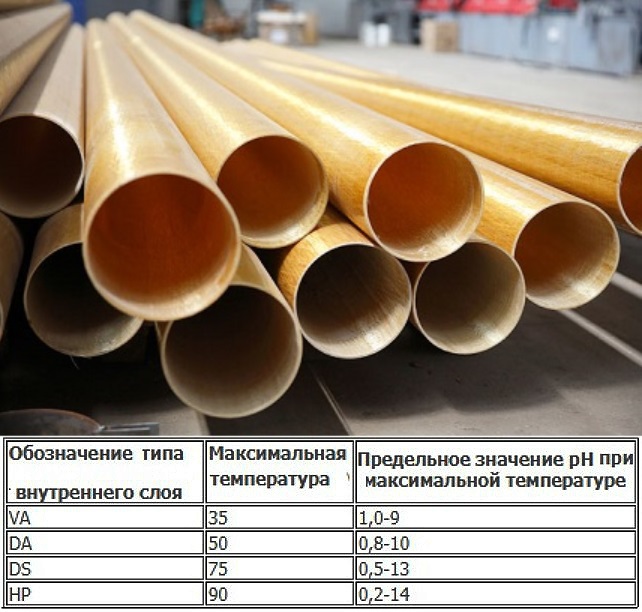
Domaći proizvođači koriste sljedeće označavanje zaštitnih premaza.
Slovna oznaka prikazuje dopušteno područje uporabe:
- A – transport tekućine s abrazivima;
- P – dovod i odvod hladne vode, uključujući pitku vodu;
- H – dopuštena uporaba u kemijski agresivnom plinskom i tekućem mediju;
- G – sustavi tople opskrbe vodom (granica 75 °C);
- S – ostale tekućine, uključujući one s povišenom kiselošću.
Zaštitni premaz nanosi se slojem debljine do 3 mm.
Pregled proizvoda vodećih proizvođača
Među raznolikošću prikazanih proizvoda su autoritativni brendovi s višegodišnjom pozitivnom reputacijom. U takve spadaju proizvodi tvrtki: Hobas (Švicarska), Staklokompozit (Rusija), Amiantit (koncern iz Saudijske Arabije s proizvodnim pogonima u Njemačkoj, Španjolskoj, Poljskoj), Ameron International (SAD).
Mladi i perspektivni proizvođači kompozitnih stakloplastičnih cijevi: Polijek (Rusija), Arpipe (Rusija) i Tvornica stakloplastičnih cijevi (Rusija).
Proizvođač #1 — marka HOBAS
Tvornice robne marke smještene su u SAD-u i mnogim europskim zemljama. Proizvodi grupe Hobas stekli su svjetsko priznanje za izvrsnu kvalitetu. GRT cijevi s poliesterskim vezivom izrađene su tehnikom centrifugalnog lijevanja od staklenih vlakana i nezasićenih poliesterskih smola.
Karakteristike kompozitnih cijevi Hobas:
- promjer – 150-2900 mm;
- klasa SN-krutosti – 630-10 000;
- razina PN-tlaka – 1-25 (PN1 – beztlačni cjevovod);
- postojanje unutarnjeg obložnog antikorozivnog premaza;
- otpornost na kiselo okruženje u širokom rasponu pH.
Uspostavljena je proizvodnja oblikovanih dijelova: koljena, prijelaznika, prirubničkih nastavaka i T-komada.
Proizvođač #2 — tvrtka Steklokompozit
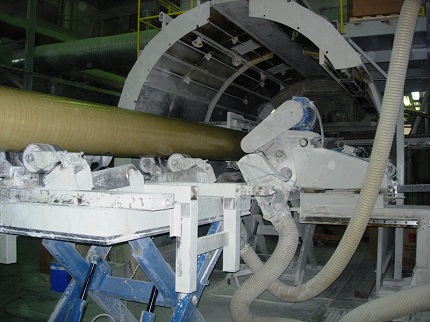
Tvrtka «Staklokompozit» uspostavila je liniju za proizvodnju stakloplastičnih cijevi Flowtech, proizvodna tehnika – kontinuirano namatanje.
Koristi se oprema s dvostrukim doziranjem smolastih tvari. Visokotehničke smole se nanose za unutarnji sloj, a jeftiniji sastav za strukturni sloj. Metoda omogućuje racionalizaciju potrošnje materijala i smanjenje cijene proizvoda.
Proizvođač #3 — marka Amiantit
Glavne komponente cijevi Flowtite od Amiantita: staklena vlakna, poliesterska smola, pijesak. Korištena tehnika – kontinuirano namatanje, koje osigurava stvaranje višeslojnog cjevovoda.
Struktura stakloplastike uključuje šest slojeva:
- vanjsko namatanje od netkane trake;
- sloj snage – usitnjena staklena vlakna + smola;
- srednji sloj – staklena vlakna + pijesak + poliesterska smola;
- ponovljeni sloj snage;
- podloga od staklenih niti i smole;
- zaštitni premaz od netkanog staklenog vlakna.
Provedena istraživanja pokazala su visoku otpornost na abraziju – nakon 100 tisuća ciklusa obrade šljunkom, gubitak zaštitnog premaza iznosio je 0,34 mm.
Proizvođač #4 — tvrtka Poliek
Društvo s ograničenom odgovornošću «Polijek» proizvodi razne modifikacije cijevnih proizvoda Fpipes od stakloplastike. Tehnika izrade (kontinuirano koso slojevito uzdužno-poprečno namatanje) omogućuje stvaranje troslojnih cijevi do 130 cm u promjeru.
Polimerni kompozitni materijali koriste se pri izradi zaštitnih cijevi, dijelova vodonosnih stupova, vodovodnih cjevovoda i sustava grijanja.
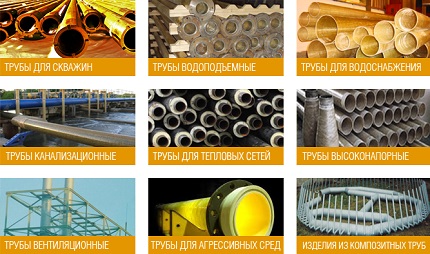
Osim cijevi od stakloplastike, na tržištu je zastupljeno mnogo proizvoda od drugih materijala – čelika, bakra, polipropilena, metaloplastike, polietilena itd. Oni se, zahvaljujući svojoj pristupačnijoj cijeni, aktivno koriste u raznim područjima kućne namjene – montaži sustava grijanja, vodoopskrbe, kanalizacije, ventilacije i slično.
S karakteristikama cijevi od različitih materijala možete se upoznati u sljedećim našim člancima:
- Metaloplastične cijevi: vrste, tehničke karakteristike, značajke montaže
- Polipropilenske cijevi i fitinzi: vrste PP proizvoda za sastavljanje cjevovoda i načini spajanja
- Plastične ventilacijske cijevi za napu: vrste, njihove karaktristike, primjena
- Bakrene cijevi i fitinzi: vrste, označavanje, značajke uređenja bakrenog plinovoda
- Čelične cijevi: vrste, asortiman, pregled tehničkih karakteristika i montažnih nijansi
Zaključci i koristan video na temu
Tehnologija izrade i svrhovitost korištenja stakloplastičnih cijevi:
Usporedba tehnike kontinuiranog i periodičnog namotavanja vlakna:
U prvatnoj stanbenoj izgradnji stakloplastične cijevi se koriste prilično rijetko. Glavni razlog je visoka cijena u usporedbi s plastičnim analogama. Međutim, u industrijskom sektoru kvalitete kompozita su cijenjene, te se masovno zamjenjuju dotrajale metalne magistrale stakloplastičnima.
Nakon čitanja našeg članka imate li pitanja? Postavite ih u blok komentara – naši stručnjaci će dati iscrpan odgovor.
Ili možda želite dopuniti izneseni materijal aktualnim podacima ili primjerima iz osobnog iskustva? Molimo Vas, napišite svoje mišljenje ispod ovog članka.
 Bakrene cijevi za grijanje: vrste, specifičnost označavanja + značajke primjene
 Cijevi za navodnjavanje na vikendici: usporedni pregled različitih vrsta cijevi
 Kako sakriti cijevi u kupaonici: pregled najboljih načina maskiranja cjevovoda
 Vodovodne bakrene cijevi: označavanje sortimenta, područje primjene, prednosti
 Metaloplastične cijevi: vrste, tehničke karakteristike, značajke montaže
 Grijaći kabel za kanalizacijske cijevi: vrste, kako odabrati i pravilno izvesti montažu
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi
Svojedobno sam pogrešno oda brao stakloplastične cijevi za vodovod i naravno, stvorile su mi mnogo problema. Žalili su se na čestice nečega u vodi, a cijevi su stalno curile.