Načini spajanja plinskih cijevi i metode brtvljenja spojeva

Jeste li primijetili koliko različitih načina iskusni majstori mogu ponuditi za rješavanje istog zadatka? Uređenje plinovoda nije iznimka. Tako se spajanje plinskih cijevi od strane profesionalnih plinara izvodi pomoću različitih materijala i metoda. U arsenalu majstora su navoji i zavarivanje, lemljenje i prirubnice. Aktivno koriste provjerene desetljećima i nedavno pojavljene tehnike.
Poznavajući osnovne načine, razumijevajući alate i suvremene materijale, lakše je pratiti ispravnost izvedbe radova, kontrolirati postupke pozvanih stručnjaka.
U ovom smo članku dali opis osnovnih varijanti pričvršćivanja plinskih cijevi, načina brtvljenja spojeva. Nakon što ga pročitate, Vi ćete se razumjeti u vrste cijevi, značajke materijala, tehnologije rada s njima. Posebnu pozornost posvetili smo metodama provjere već izvedenih spojeva, jer o njihovoj ispravnosti ovisi sigurnost korištenja kućanske plinske opreme.
Sadržaj članka:
Značajke spajanja plinskih cijevi
Dugo vremena plinovod se sastojao isključivo od metalnih cijevi različitih promjera. Materijal se cijenio zbog mogućnosti stvaranja bešavnog voda sposobnog zadržati apsolutnu nepropusnost pod visokim tlakom.
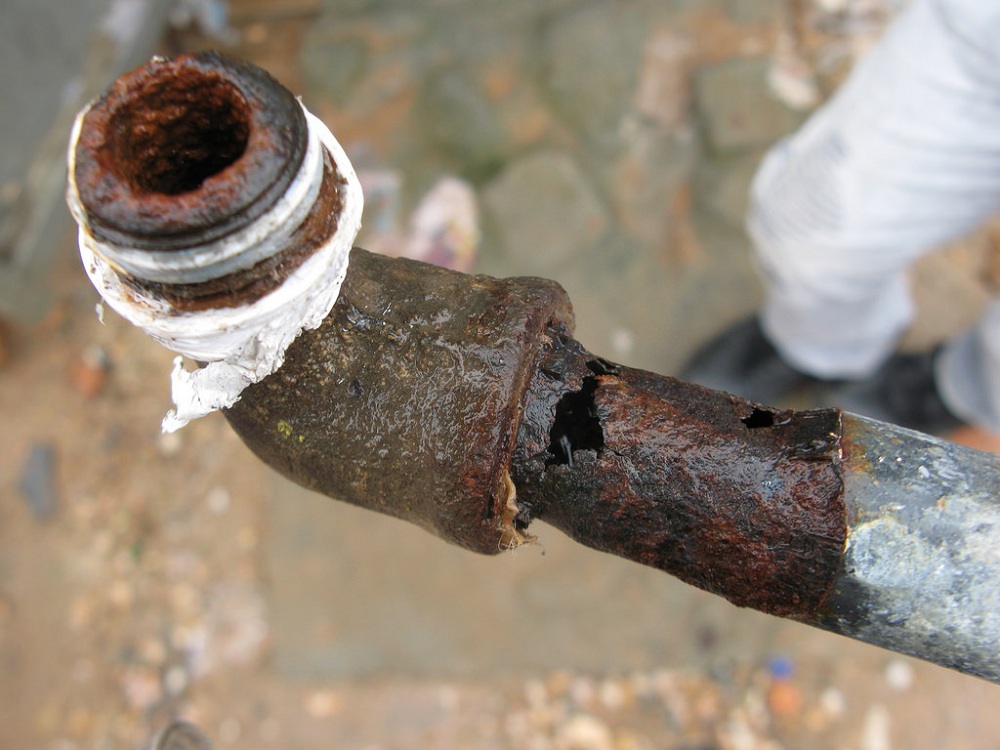
Potraga za drugim varijantama potaknuta je značajnim nedostatkom metalne legure – pod utjecajem vlage, nakon nekoliko godina rada počinje hrđati, ugrožavajući cjelovitost cjevovoda.
Tada su se počele pojavljivati cijevi od drugih materijala:
- Bakar, čijom se prednošću smatra otpornost na koroziju, a nedostatkom mogućnost očuvanja cjelovitosti pri niskom tlaku koji ne prelazi 5 kPa.
- Niskougljični čelik, nije podložan hrđi. Njegov nedostatak je složenost obrade i visoka cijena. Stoga se za izgradnju plinovoda koriste PVC cijevi s vanjskim čeličnim omotačem.
- Polietilen. Elastičan i lagan, ovaj materijal ne provodi struju, jeftiniji je od ostalih alternativa i podnosi velike transformacije bez gubitka cjelovitosti.
Više o različitim vrstama plinskih cijevi i posebnostima njihovog odabira možete pročitati u ovom materijalu.
Elementi koji povezuju glavni vod i odvod do potrošača počeli su se izrađivati od gume. Za takve spojeve odabire se termootporna guma koja nije sklona isušivanju pri prekomjernom sunčevom zračenju.
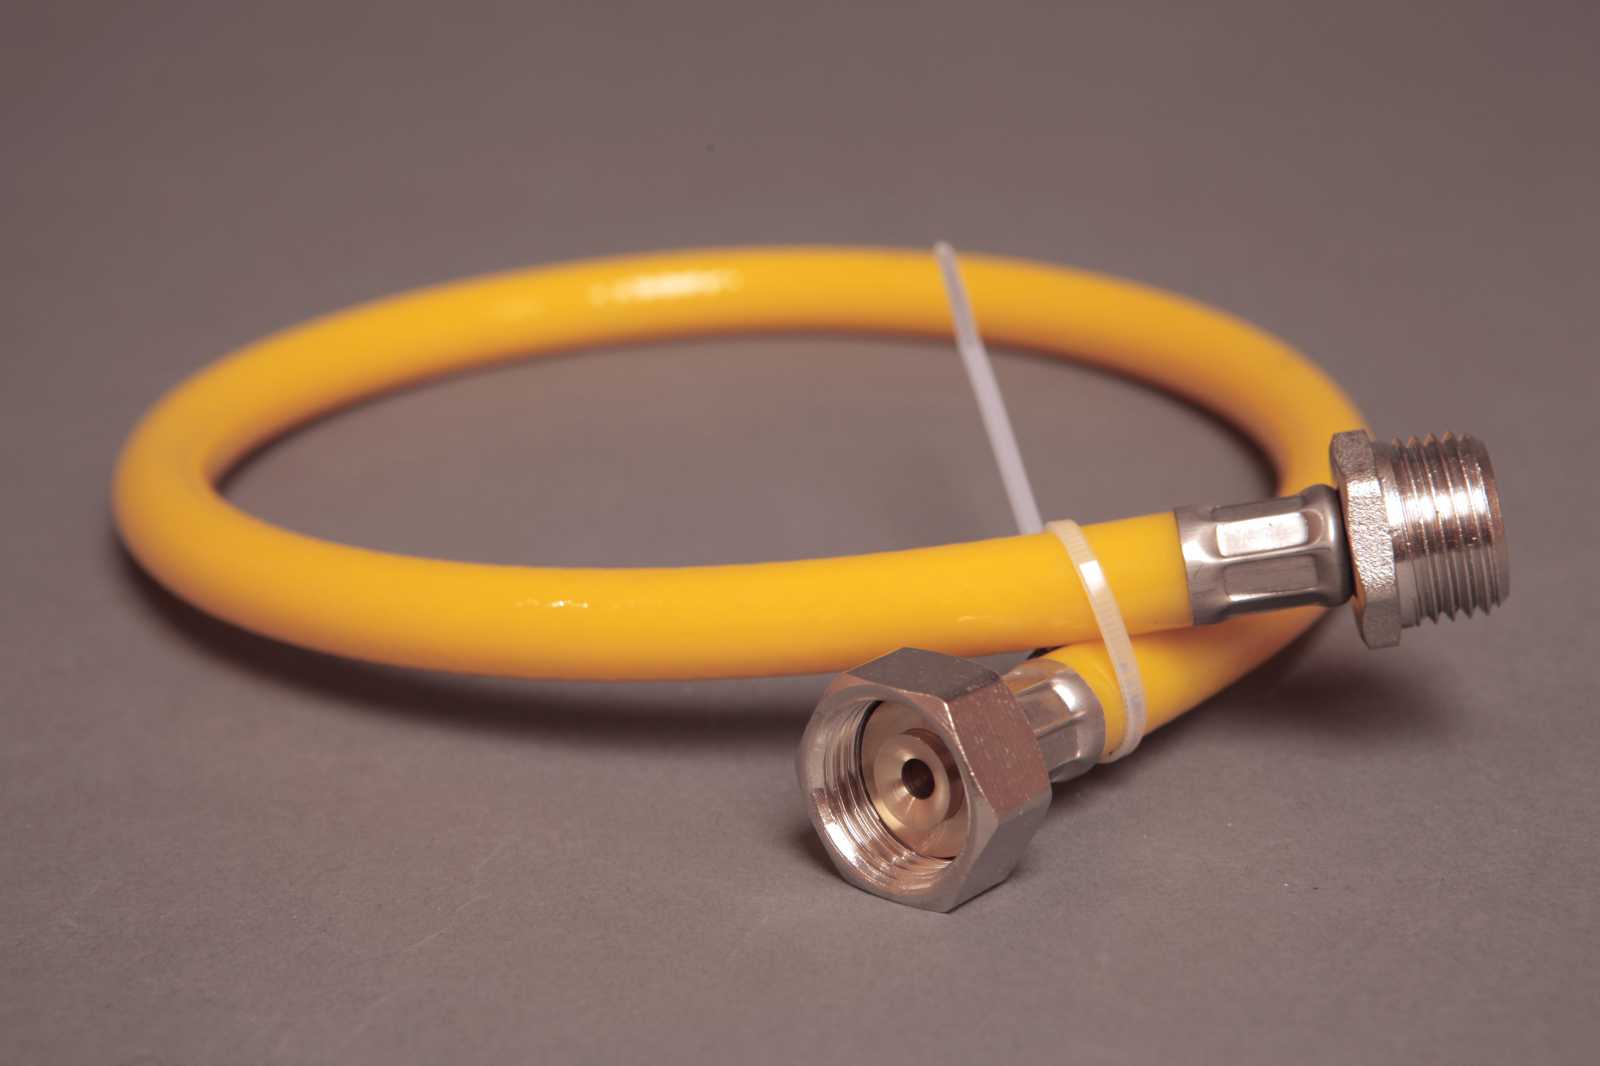
Izbor materijala uvjetovan je tlakom u plinovodu, potrebnom propusnošću i izračunavaju ga stručnjaci.
Isto vrijedi za spojeve. Samo stručnjak može odrediti odgovarajuću vrstu pričvršćenja, pravilno je povezati s materijalom cijevi i tehničkim uvjetima rada.
Varijante spajanja plinskih cijevi
Danas majstori izdvajaju 5 vrsta spojeva pri montaži plinovoda. To su zavarivanje (koristi se za metalne cijevi), lemljenje (za bakar i PVC), urezivanje, navojni i prirubnički spojevi.
Varijanta br. 1 – zavareni šav
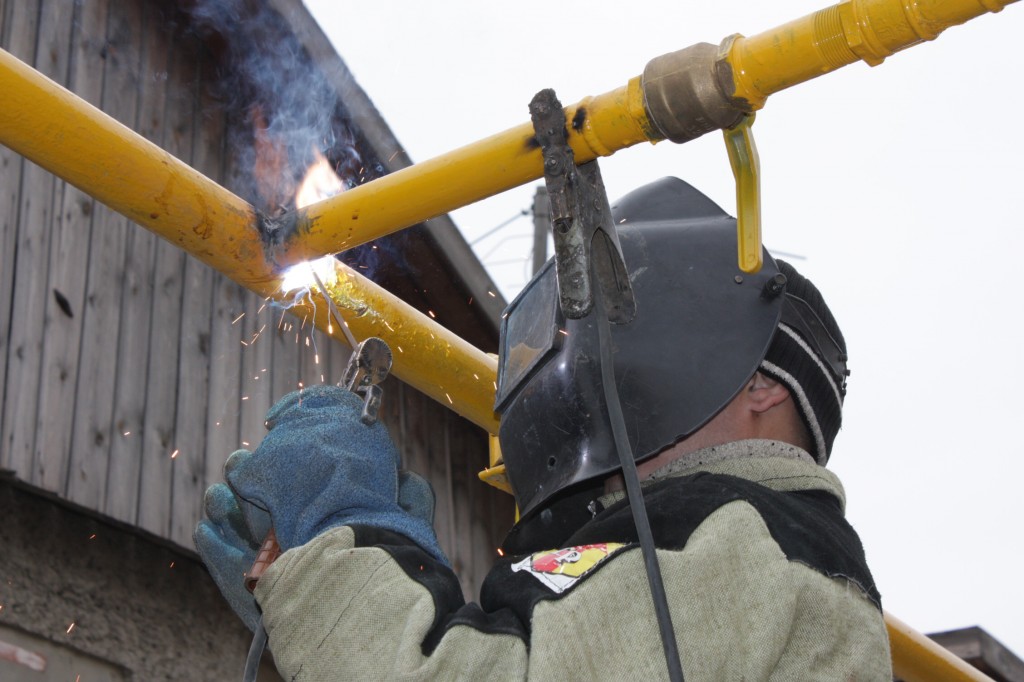
Čelične cijevi obrađuju se pomoću inverterskog uređaja ili opreme za plinsko zavarivanje. Krajevi koji se spajaju postavljaju se na udaljenost 1,5-2 mm jedan od drugog i temeljito učvršćuju.
Tijekom taljenja metala zavarivač nanosi dva šava: glavni i dodatni sigurnosni.
Polietilenski elementi spajaju se uređajem koji kontrolira postignutu temperaturu tijekom zagrijavanja. Za spajanje se koristi fitting s elementom koji se tali. Zagrijavajući okolni materijal, on pretvara smjesu u homogenu masu. Rezultat je nepropusni čvrsti šav.
Varijanta br. 2 – lemljenje cijevi
Sučeono lemljenje pogodno je i za metalne cijevi i za proizvode od termoplastičnog polimera. Rad se izvodi na modularnom agregatu koji uključuje hidraulički blok, centrator, lemilo i ugrađeni rezač.
Algoritam je sljedeći:
- Krajevi elemenata koji se leme čiste se od strugotine, prašine i stranih čestica. Odmašćuju se.
- Pomoću lemila za polipropilenske cijevi dijelovi se zagrijavaju i približavaju sve dok se na površini spoja ne pojavi navar debljine 1 mm.
Po završetku rada spoj se ostavlja u agregatu dok se potpuno ne ohladi. Bilo kakvo pomicanje tijekom razdoblja smanjenja temperature može uzrokovati pojavu fistula.
Varijanta br. 3 – urezivanje u cijev
Urezivanje je metoda koja zahtijeva posebnu kvalifikaciju. Može se izvoditi toplim načinom, pri čemu se koristi lučni zavarivački agregat, i hladnim, kada je glavni alat bušilica.
Smisao postupka je stvoriti nepropusni odvojka od cijele cijevi.
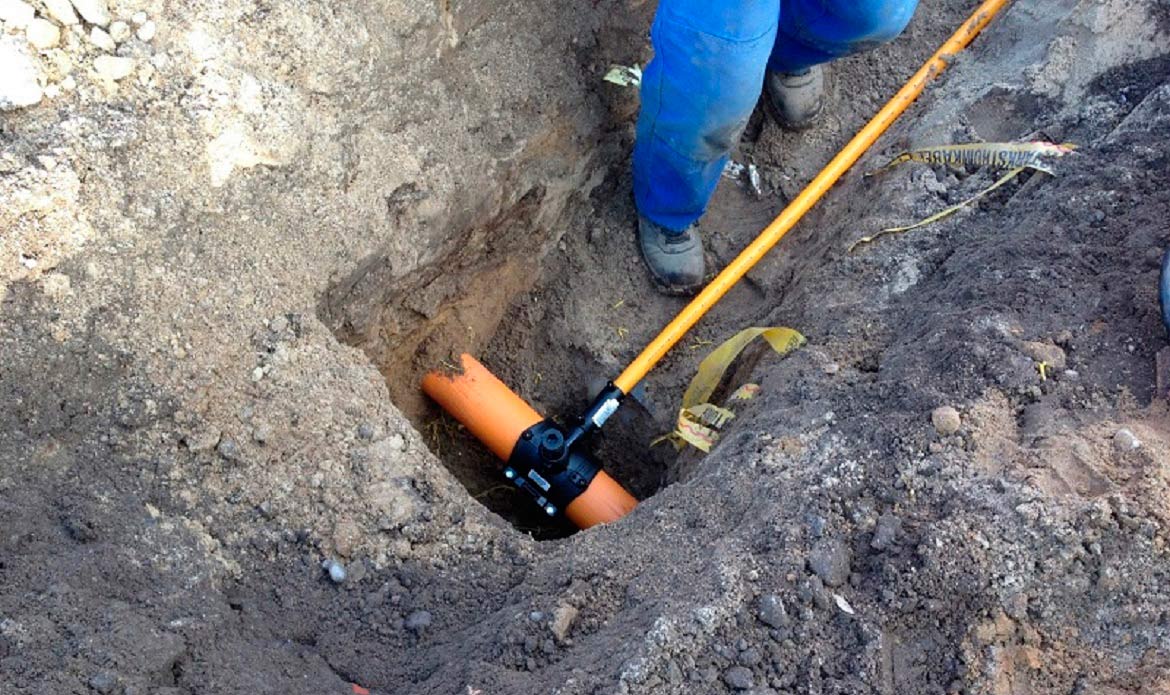
Urezivanje prvom metodom dopušteno je samo kada se tlak u plinovodu smanji na vrijednost 40–50 kg/cm². Druga metoda može se izvesti bez smanjenja tlaka. U oba slučaja potrebno je dopuštenje nadzornih tijela.
Više o tome kako se urezati u plinovod pročitajte dalje.
Varijanta br. 4 – korištenje navojnog spoja
Navojni spojevi koriste se cijelom dužinom plinovoda: od krajnjih elemenata do različitih vrsta odvojaka. Ako su savitljive gumene podvodne cijevi već opremljene odgovarajućim nastavcima, na metalnim cijevima često je potrebno izvesti narezivanje navoja.
Izvodi se na sljedeći način: površina budućeg navoja se očisti, obradi turpijom, namaže strojnim uljem. Zatim se pomoću cijevne nareznice izvodi narezivanje.
Ako se planira spojiti dva nepomična dijela plinovoda, spajanje plinskih cijevi izvodi se pomoću spojnice. To je zasebni metalni elemenat s unutarnjim navojem. Njegovo postavljanje na vanjski navoj krajeva cijevi omogućuje čvrsto prianjanje.
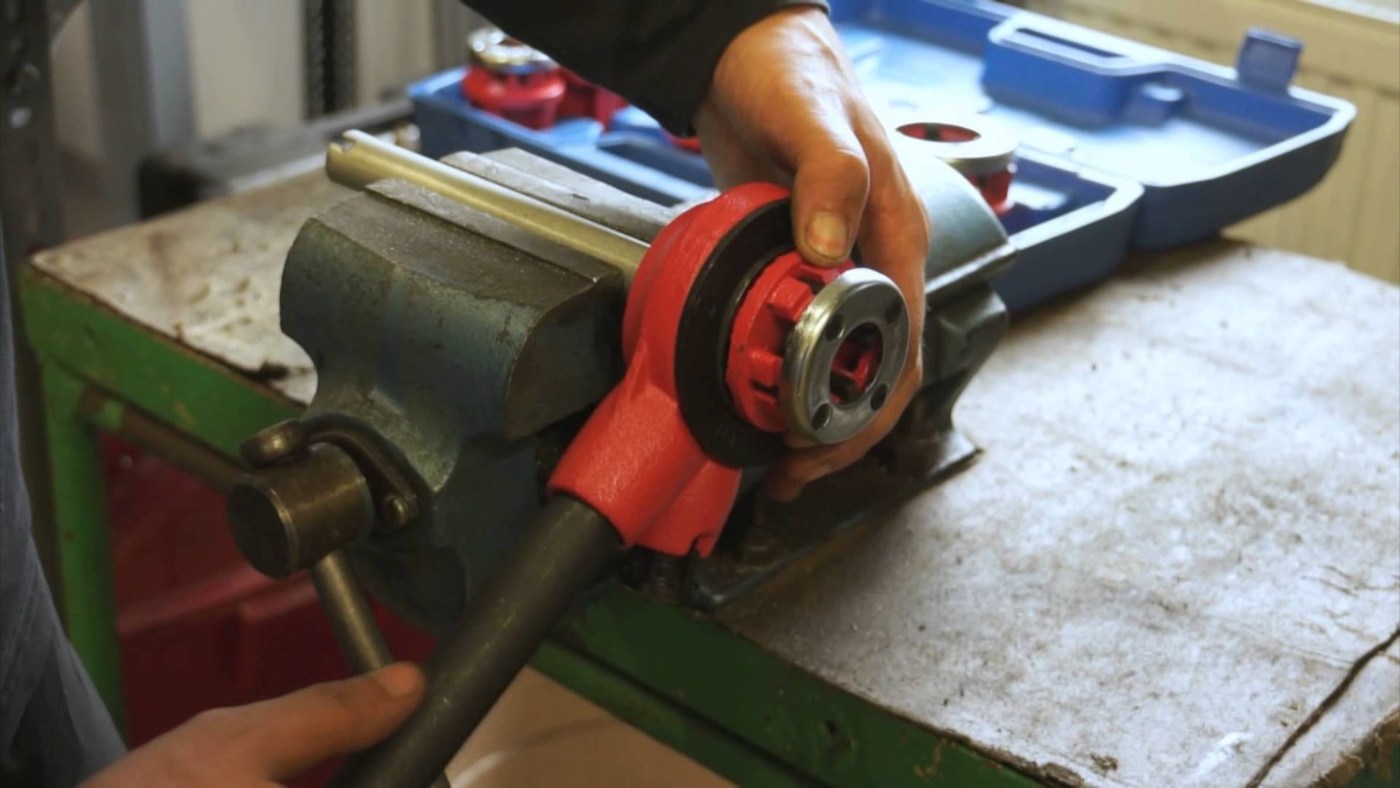
Čak ni savršeno izveden navoj ne jamči savršenu cjelovitost spoja. Stoga se za brtvljenje plinskih navojnih spojeva uvijek koriste dodatni materijali.
Varijanta br. 5 – prirubnički spojevi
Ova metoda prikladna je za cijevi od bakra, čelika i polietilena. Koristi se samo na dijelovima s niskim tlakom.
Prirubnica je ravni dio s izrađenim otvorima. Sam dio služi kao spojni element. Otvori su namijenjeni za klinove i vijke.
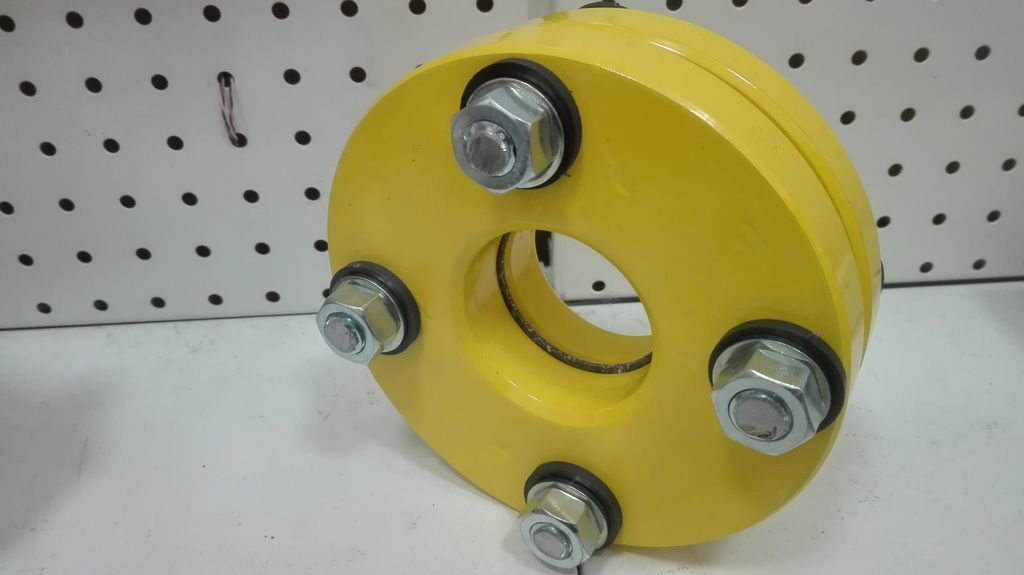
Za PVC cijevi koriste se posebni fittingi koji se spajaju zavarivanjem. Kod metalnih elemenata može se proći bez zagrijavanja. Na njima se za fiksiranje prirubnica koriste vijci.
Materijali za brtvljenje spojeva
Dodatno brtvljenje zahtijevaju navojni i prirubnički spojevi.
Odabir materijala za brtvu provodi se uzimajući u obzir da ona mora:
- izdržati opterećenja predviđena projektom, uključujući promjene tlaka;
- izravnati nedostatke brtvene površine;
- ispuniti prostor između spojenih elemenata.
Odnosno, brtva mora biti elastična, čvrsta i gusta. Najpoznatiji materijal koji zadovoljava ove zahtjeve je lan. Laneno vlakno aktivno se koristi za brtvljenje spojeva plinskih i vodovodnih cijevi.
Suvremeniji materijali – paste, niti, brtvila, FUM traka – primjenjuju se nešto rjeđe: zbog više cijene i određene konzervativnosti iskusnih stručnjaka.
Prednosti i nedostaci lanene trake
Lanena traka se čvrsto namata na navoj, stvarajući gusti sloj. Prednosti ove metode su niska cijena, visoka razina adhezije i čvrstoća fiksiranog spoja.
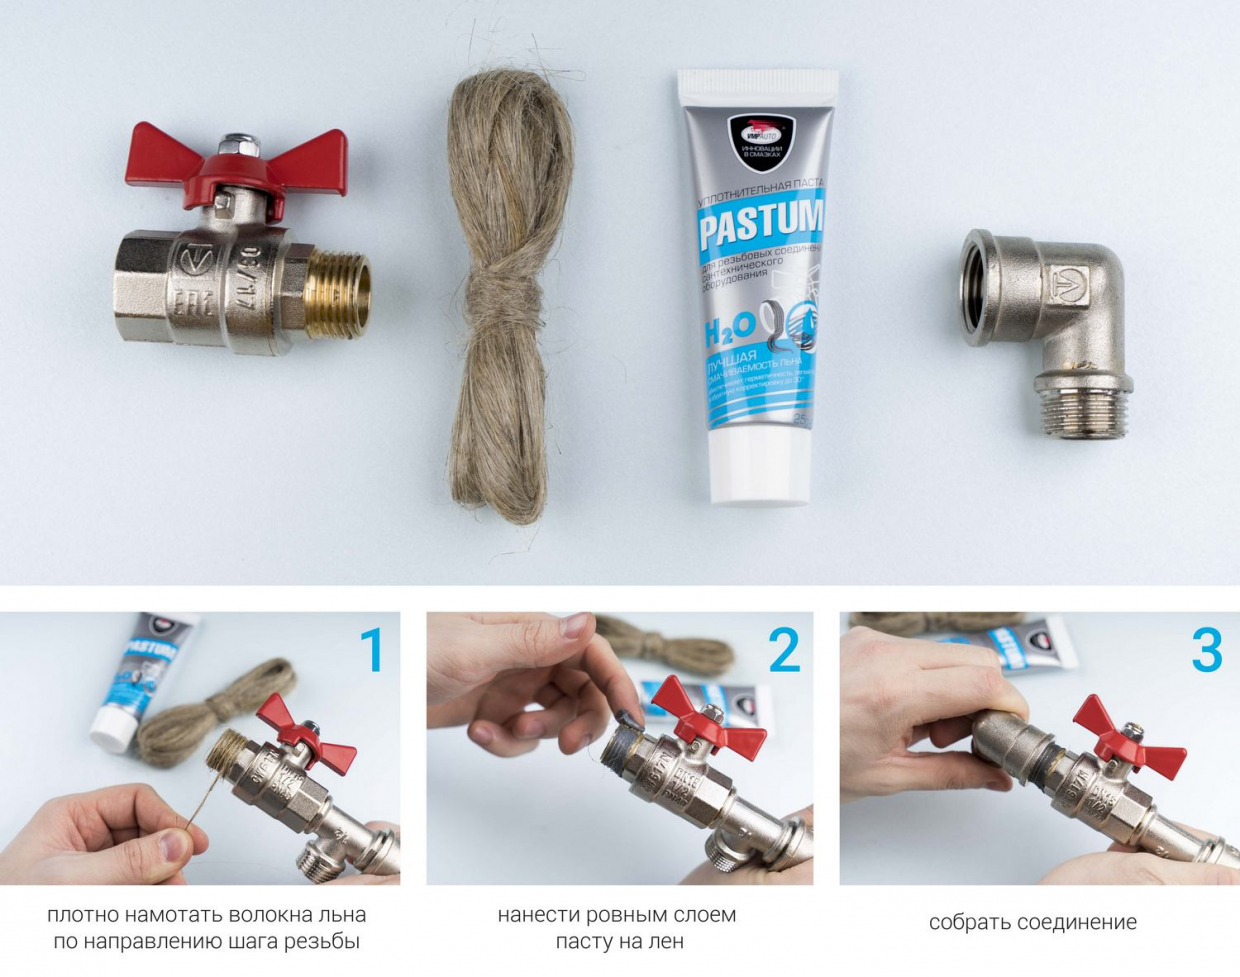
Nedostaci – propadanje lana tijekom vremena, složenost demontaže, visoki zahtjevi za iskustvom stručnjaka.
Ako je spoj plinskih cijevi na navoju s lanom izveden s prevelikom silom, brtva može puknuti. Takav spoj neće biti brtvljen. Stoga je bolje da manipulaciju povjerite iskusnom majstoru.
Paste na bazi ulja i smola
Uljne i smolne kompozicije ne otvrdnjavaju. Nanošena tvar na spoj ostaje dugo vremena viskozna, učinkovito se odupire prodiranju plina u vanjski okoliš.
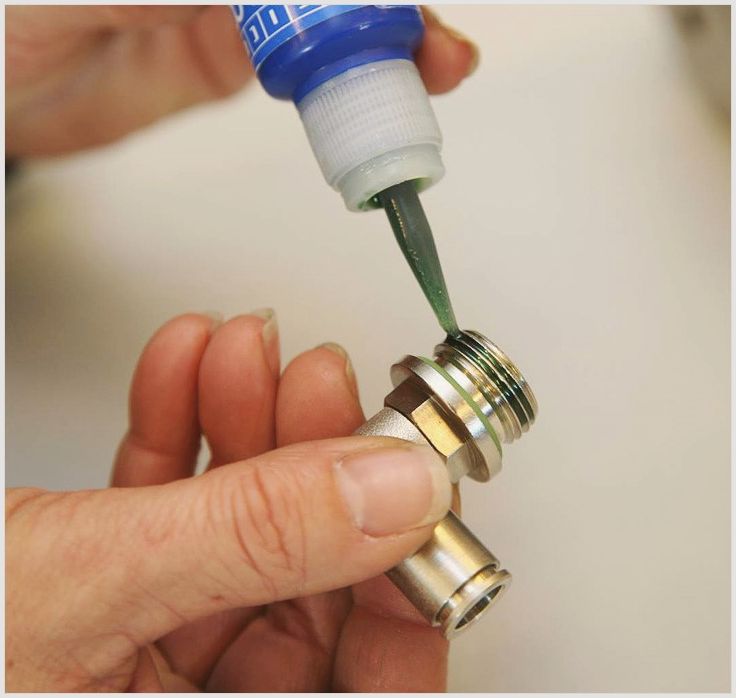
Velika prednost – lako nanošenje, s kojim se može nositi čak i vodoinstalater početnik. Nedostaci – nedostatak nepokretne fiksacije, niska otpornost na tlak.
Pri povećanju tlaka u plinovodu, pasta se postupno istiskuje iz spoja.
Sušeće paste-brtvila
Osnova ovih kompozicija su otapala. Nakon nanošenja, tvar se suši, osigurava čvrstu fiksaciju. Može se koristiti zasebno ili u kombinaciji s lanenom podlogom za plinske spojeve.
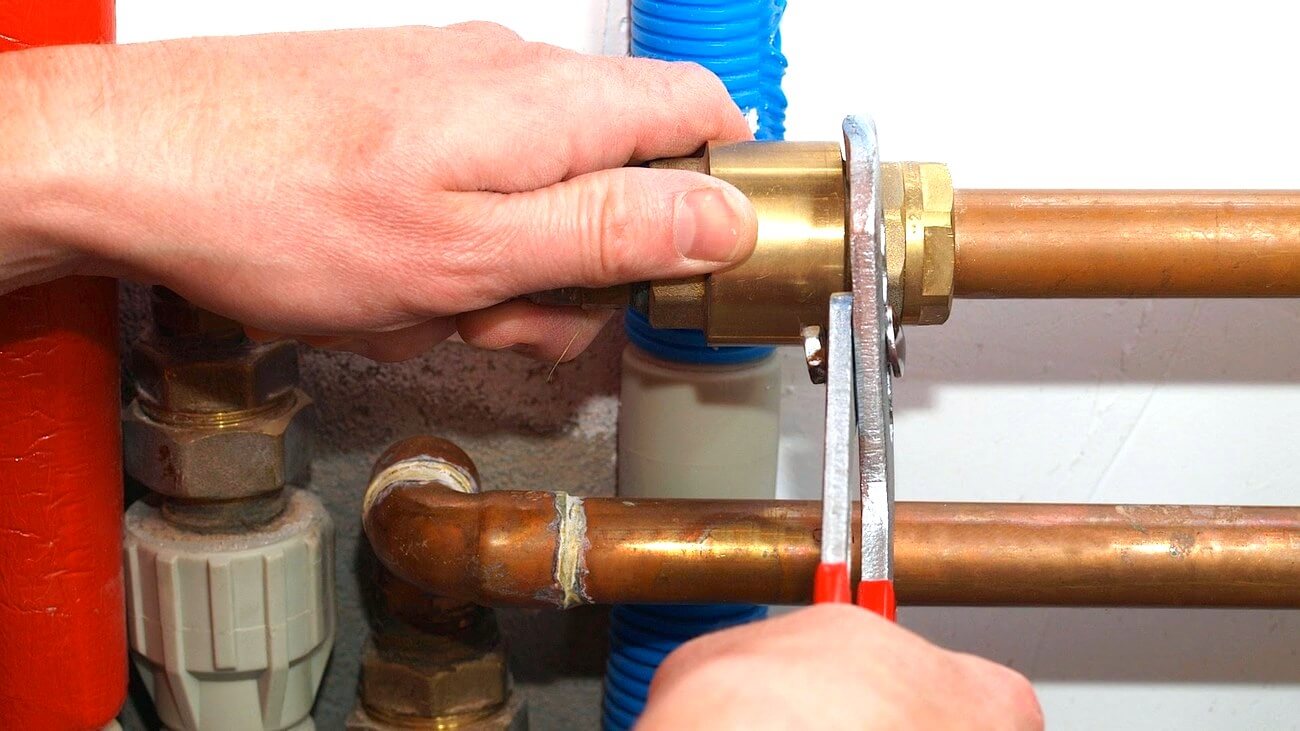
Prednosti sušenih brtvenih pasti stručnjaci pripisuju čvrstoći dobivenih spojeva. Osim toga, sastav se lako nanosi: tijekom obrade djeluje kao mazivo, a sušiti počinje tek kad se nalazi u razmaku navoja. Od nedostataka ističe se sklonost skupljanju.
Anaerobna ljepila
Viskozno ljepilo koje polimerizira bez skupljanja – najbolje brtvilo za navojne i prirubničke plinske spojeve. Ispunjavajući prostor u spojevima, skrutne se samo tamo, dok izvana ostaje tekuće i viskozno.
Višak ljepila lako se uklanja s površine, a doza koja dospije unutra ostaje na potrebnom mjestu i brzo polimerizira.
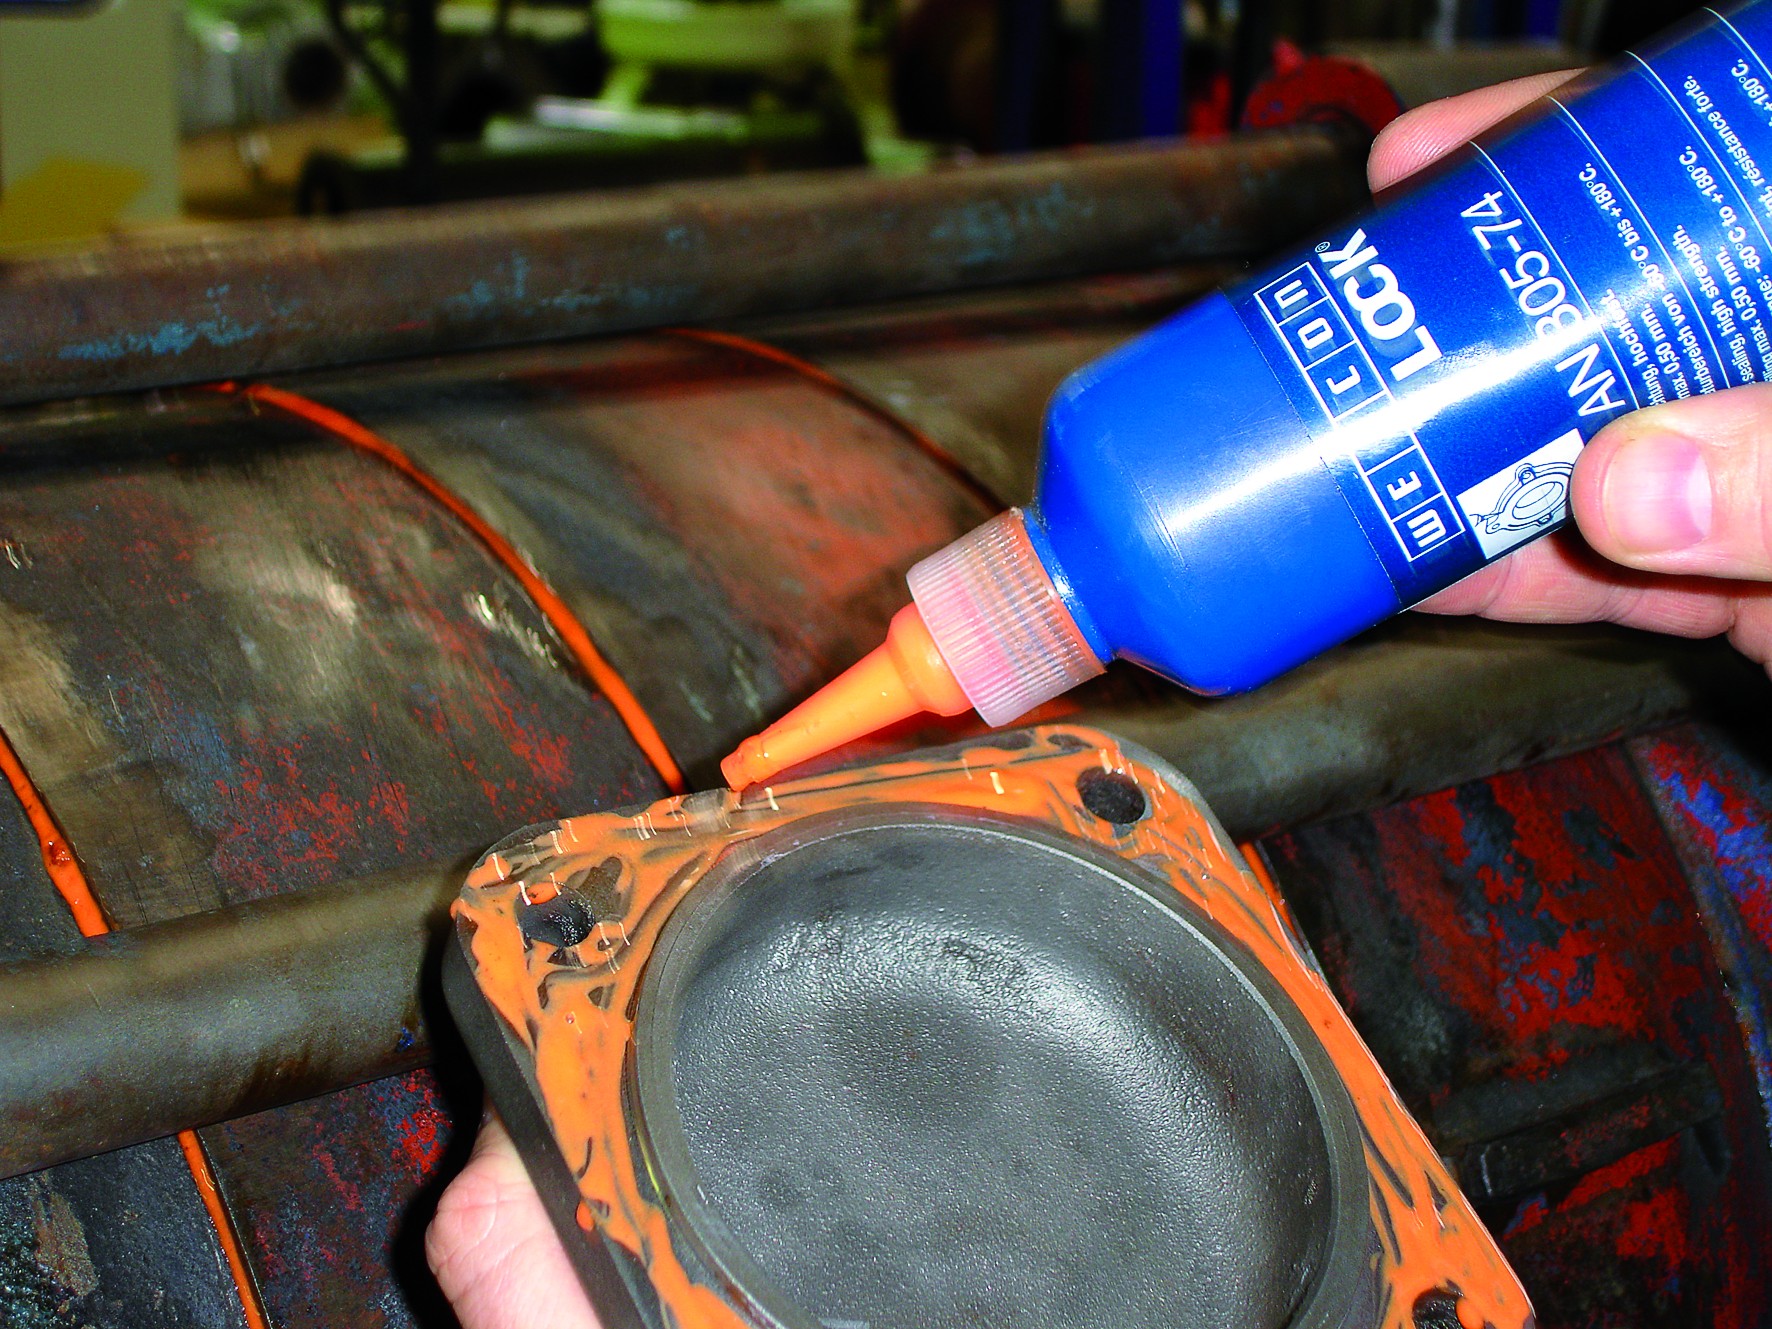
Jedini nedostatak anaerobnog ljepila jest nemogućnost upotrebe na niskim temperaturama. Pri jakom minusu vrijeme polimerizacije se naglo povećava. U nekim situacijama do nje možda uopće neće doći.
Brtvena nit od najlona
Način uporabe najlonske niti sličan je načinu uporabe lanenog vlakna: materijal se namata na vanjski navoj jednog elementa, a zatim se pritišće unutarnjim navojem drugog.
Prednosti uključuju:
- niska cijena;
- širok temperaturni raspon, čija je gornja granica zabilježena na 130 stupnjeva;
- mogućnost uporabe u uvjetima povišene vlage;
- pouzdanost obrađenog spoja.
Među nedostacima ističe se potreba davanja hrapavosti navoju – na glatkom metalu materijal je iznimno teško zadržati. Osim toga, najlonska nit nije prikladna za brtvljenje spojeva cijevi promjera većih od 80 mm.
Traka od teflona
FUM traka – relativno nova vrsta brtvila, ali prilično popularna. Njezine glavne prednosti su elastičnost, kemijska otpornost i otpornost na toplinu.
Traku je lako namatati, ima dug vijek trajanja, prikladna je za metalne i polietilenske cijevi.
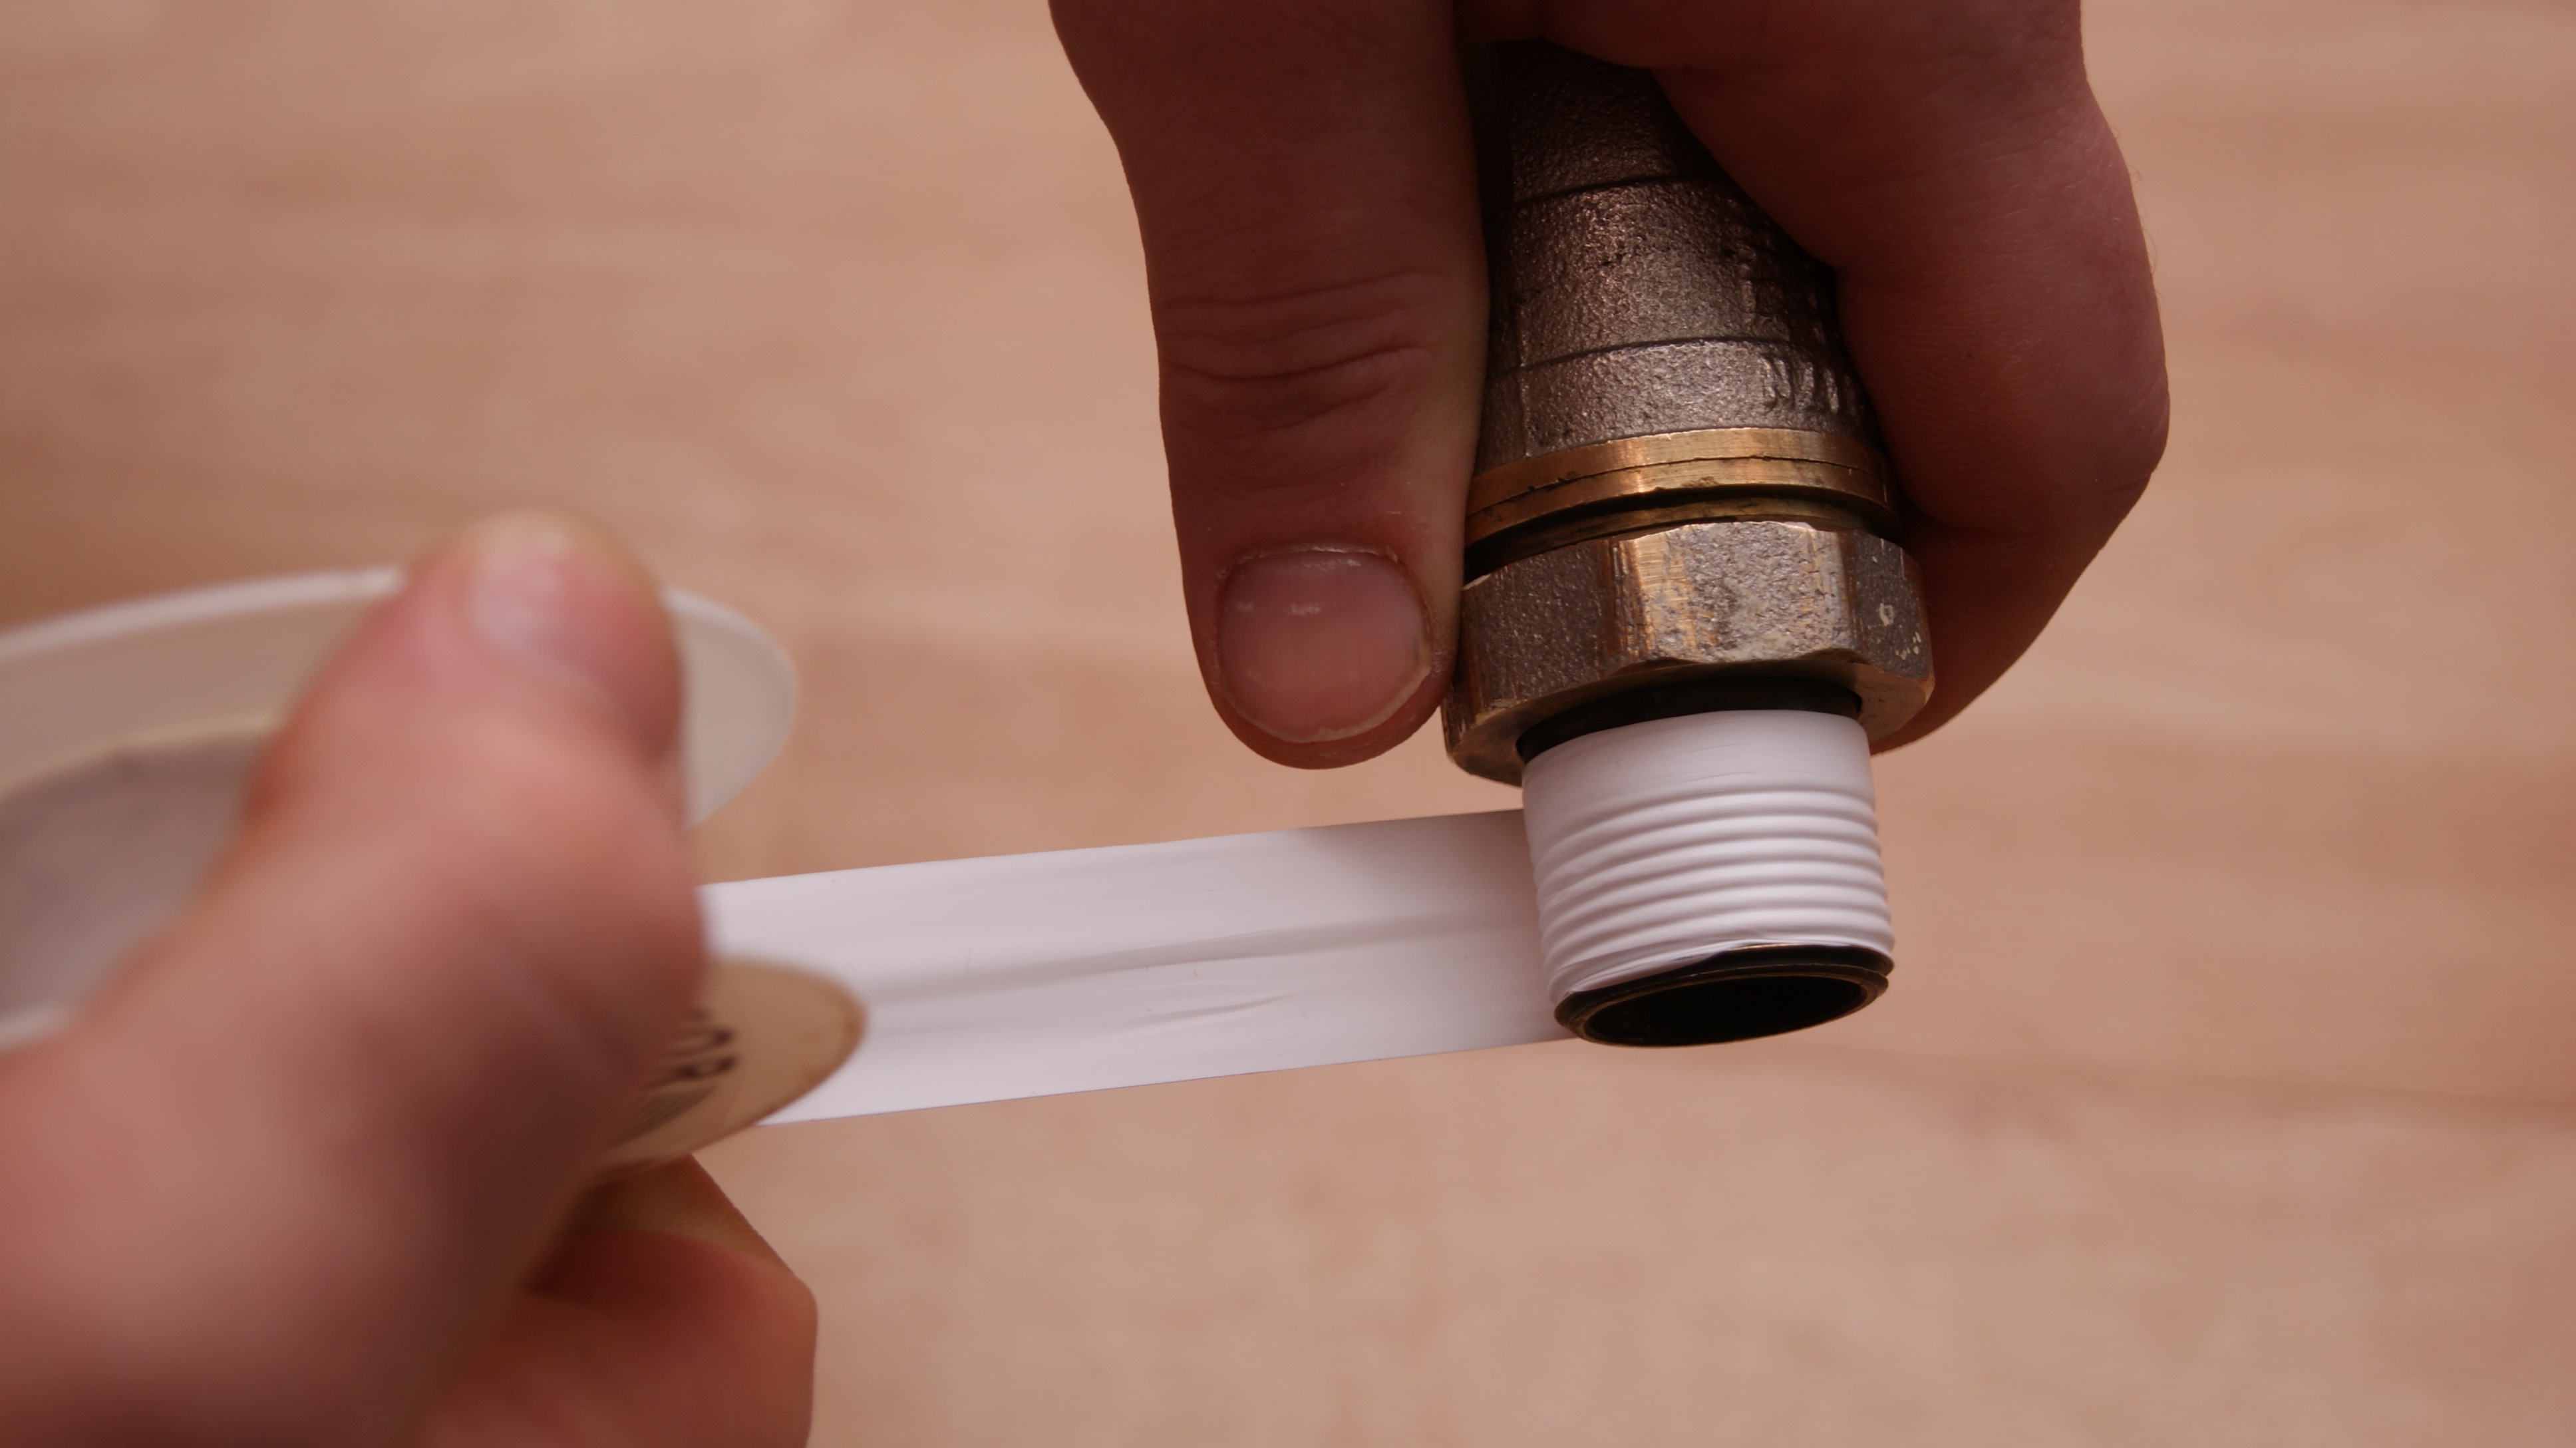
Međutim, postoje i nedostaci. To je niska razina brtvljenja spojeva velikih promjera i osjetljivost na neravnine – hrapavosti, zarezi, metalne strugotine lako mogu narušiti cjelovitost trake.
Načini provjere nepropusnosti spojeva
Nepropusnost plinovoda provjerava se po dionicama. U slučaju višestambenih zgrada odabire se segment od mjesta ulaska goriva u zgradu do ventila kućanske opreme.
Na krajeve dionice postavljaju se čepovi. U cijevima se tlači tlak koji premašuje normativne vrijednosti za 25%. Pad tlaka razlog je za provjeru spojeva.
Cjelovitost spojeva, ogranaka i mjesta priključka opreme provjerava se na dva načina:
- Pomoću indikatora plinskog curenja.
- Nanošenjem otopine sapuna ili emulzije.
U prvom slučaju na opasnost će upozoriti digitalni, zvučni ili svjetlosni signal uređaja. U drugom slučaju potrebno je pratiti pojavu mjehurića. Njihovo prisustvo ukazuje na narušavanje cjelovitosti spoja.
Zaključci i koristan video na temu
U videu su prikazana tri načina brtvljenja standardnih navojnih spojeva:
Kad se stekne predodžba o materijalima od kojih se izrađuju plinske cijevi, vrstama spojeva i metodama brtvljenja, postaje jasno da je sve radove bolje povjeriti profesionalcima. Iskusan majstor moći će odabrati optimalan način spajanja, prikladno brtvilo i pravilno provjeriti cjelovitost spoja.
Ako imate iskustva s brtvljenjem spojeva i poznajete novosti na tržištu brtvila, pišite. Našu stranicu posjećuju i početnici i oni koji imaju što podijeliti. Razmjenjujte iskustva, znanja i postavljajte pitanja. Donji obrazac omogućuje prilaganje fotografija, shema i skica uz komentar.
 Cijevi za plin: usporedni pregled svih vrsta plinskih cijevi + kako odabrati najbolju varijantu
 Popravak plinskih štednjaka Gefest: najčešći kvarovi i metode njihova uklanjanja
 Dielektrični umetak za plin: vrste plinskih spojnica i savjeti za montažu
 Izolacija čeličnih plinovoda: materijali za izolaciju i načini njihove primjene
 Popravak plinskih pećnica: pregled glavnih kvarova plinskih pećnica i preporuke za popravak
 Što učiniti ako plinski mjerač škripi tijekom rada: glavni uzroci buke i metode njihovog uklanjanja
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi