Izolacija čeličnih plinovoda: materijali za izolaciju i načini njihove primjene

Planirate li plinificirati kuću ili modernizirati dovod plina? Plinovod je jedna od najvrijednijih i najopasnijih komuniikacija, stoga je njegova pouzdana zaštita iznimno važna.
Složit ćete se, oštećenje plinske cijevi i istječanje tog goriva može dosta dugo ostati neprimijećeno, a zatim dovesti do najtužnijih posljedica. Bolje je unaprijed sve temeljito proučiti i osigurati se pri uređenju zaštite, zar ne?
Ako vas zanima izolacija čeličnih plinovoda, u ovom ćete članku dobiti odgovore na sljedeća pitanja: zašto je potrebna, kakva je, u kojim slučajevima i kako se koristi svaka vrsta izolacijskog materijala, kako se provodi provjera kvalitete premaza. Spomenut ćemo sve vrste plinovoda: od magistralnih do cijevi niskog tlaka, od nadzemnih do podvodnih, odgovorit ćemo na sva pitanja koja se pojave.
Sadržaj članka:
Funkcije izolacije plinovoda
Danas je na plinovod priključena praktički svaka zgrada u svakom naselju, bez plavog goriva teško je zamisliti život suvremenog čovjeka. Samo zamislite kolika je količina cijevi potrebna za realizaciju takve mreže opskrbe!
One se protežu iznad naših glava, pod nogama, duboko u zemlji, pa čak i po morskom dnu. Svaki centimetar te plinske mreže mora biti pouzdano zaštićen i apsolutno siguran, jer istjecanje može dovesti do velike nesreće, s razaranjima, a ponekad i žrtvama.
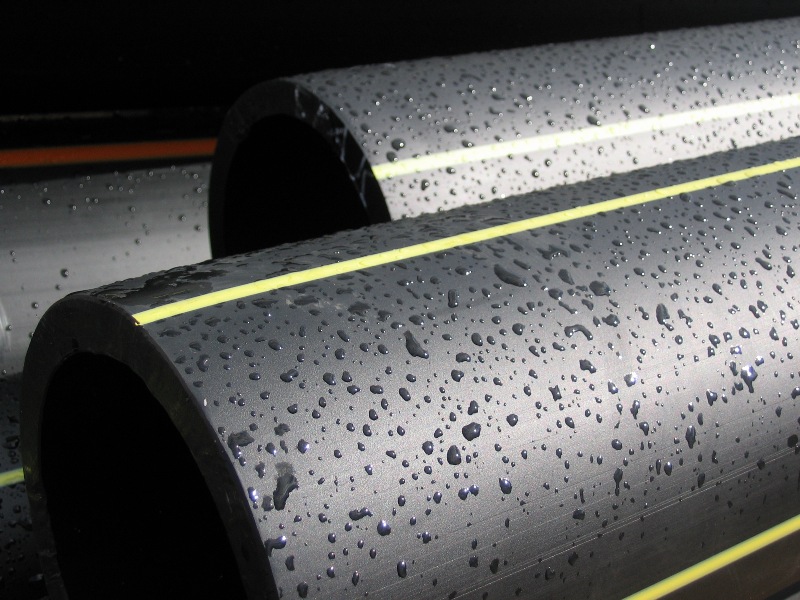
Polietilenski plinovodi ne trebaju dodatnu zaštitu, ali ih se može koristiti ne svugdje, a zamjena je skupa, stoga je većina cijevi s plinom – čelična.
Da čelik ne hrđa i ne propada, obrađuje se posebnim smjesama i materijalima koji izoliraju njegovu površinu od okoline. Glavne funkcije takvih premaza su zaštita od vlage, kemijskih utjecaja, mehaničkih djelovanja, kao i dielektrična zaštita.
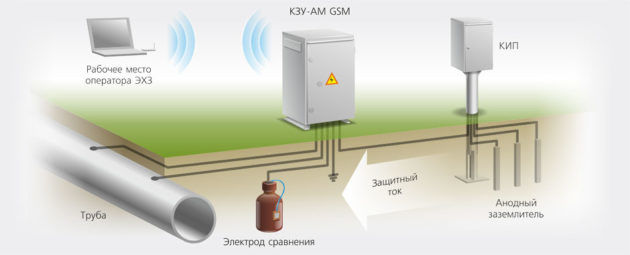
Osim premaza, za pouzdanu zaštitu od lutajućih i stalnih struja, na podzemnim plinovodima organizira se elektrokemijska katodna zaštita, koja osigurava odvođenje tih naboja preko posebnog vodiča do drenažne podstanice.
Za nadzemni cjevovod zaštita je manje robustna, jer ju je lakše obnavljati, a cijevi su izložene samo atmosferskoj vlazi, redovito se sušeći. Za morske plinovode – naprotiv, osim pouzdane zaštite od agresivnog okruženja, potreban je dodatni sloj otežanja kako bi cijev nepomično ležala na dnu, pod valovima.
Normativni dokumenti i njihovi zahtjevi
Postoje 3 glavna dokumenta koja reguliraju organizaciju zaštite plinovoda. RD 153-39.4-091-01 «Instrukcija za zaštitu gradskih podzemnih cjevovoda od korozije». Kao što je jasno iz naziva, ona se ne odnosi na izolaciju plinskih cijevi čiji je promjer veći od 83 cm – međugradske i međunarodne, kao ni na cijevi položene iznad zemlje ili pod vodom.
GOST 9.602-89 – srodni dokument u kojem su navedene sve norme i izračuni za zaštitu podzemnih plinovoda. Ako instrukcija objašnjava kako i od čega urediti izolaciju, GOST navodi koliko čega će biti potrebno – od metara materijala i alata do opreme i radnih sati radnika.
GOST R 51164-98 Cjevovodi čelični magistralni. Opći zahtjevi za zaštitu od korozije. Ovaj standard nadopunjava prazninu u Instrukciji u vezi magistralnih cjevovoda. Njihova zaštita mora biti posebno pouzdana i ima svoju specifičnost, stoga su norme njezine organizacije izdvojene u poseban dokument.
Ovim dokumentima reguliraju se sljedeća pitanja:
- koje vrste materijala su dopuštene za korištenje na ovom tipu plinovoda u datim uvjetima;
- koliko ojačana izolacija je potrebna, treba li elektrokemijska zaštita;
- tko i kada je dužan osigurati plinovod potrebnom zaštitom;
- tehnologija nanošenja izolacije u tvornici i na terenu, kao i za popravak oštećenja;
- norme potrošnje materijala i troškova drugih resursa za izvođenje radova;
- Postupak provjere kvalitete premaza i normativi pokazatelja kvalitete za sve parametre za svaku vrstu izolacije.
Dakle, u ovim dokumentima je korak po korak opisan cijeli proces izolacije cijevi, od proizvodnje u tvornici do provjere nakon montaže i tijekom rada. Ne ostavlja se prostora za improvizaciju, jer su u pitanju sigurnosna pitanja.
Također postoje zasebni popisi u kojima su navedeni svi preporučeni materijali i proizvođači izolacije za plinovode.
S obzirom na složenost radova i popriličan broj propisa koje treba poštivati, nemojte ni računati da ćete sami obaviti izolaciju plinovoda, a plinska služba neće prihvatiti radove koje je izveo vanjski majstor.
Vrste materijala za izolaciju
Na temelju uvjeta rada i praktičnosti primjene, postoji mnogo vrsta premaza za izolaciju plinskih cijevi. Nadzemne plinovode dovoljno je zaštititi s 2 sloja temeljnog premaza i 2 sloja boje ili emajla.
Cijevi koje će služiti na morskom dnu, povrh osnovne izolacije oblažu se slojem betona radi otežanja i dodatne zaštite.
Dalje ćemo govoriti o sredstvima zaštite čeličnih cijevi pod zemljom.
Polimerne zaštitne prevlake
Ekstrudirani polietilen – najnaprednija i najsvestranija zaštita. Primjenjuje se na cijevima promjera 57 – 2020 mm, čvrsto se lijepi, stvara savršeno ujednačen kontinuirani sloj, štiti od temperaturnih i mehaničkih utjecaja, a također je praktičan u radu.
U takvom premazu čelična cijev gotovo ne zaostaje u zaštitnim svojstvima za polimernim analogijama. Ova zaštita sastoji se od samo 2 sloja – krutog ljepljivog adheziva i samog polietilena. Unatoč tome, takav premaz vrlo ojačanog tipa na cijevima velikog promjera može doseći 3,5 mm.
Ekstrudirani polipropilen specifičan je po svojoj visokoj mehaničkoj čvrstoći: s njim se cijevi mogu provlačiti kroz bušotine, za zatvorene načine polaganja, i ne brinuti da će se izolacija oštetiti zbog trenja ili zapinjanja za kamenje i tlo. Izvana i po građi ova vrsta izolacije ne razlikuje se od polietilenske, samo je 0,3 – 0,5 mm tanja.
Polimerne ljepljive trake< mogu biti polietilenske i polivinilkloridne, pri čemu su prve poželjnije jer se 4 puta jače lijepe i bolje štite cijevi. Češće se ljepljive PET trake koriste za popravak i izolaciju spojeva cijevi s premazom od ekstrudiranog polietilena, ali postoji i cijevi koje su njima omotane u tvornici cijelom dužinom.
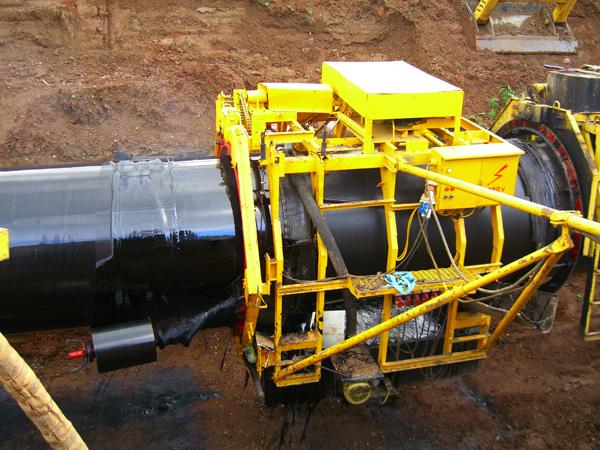
Također postoji kombinirani PET premaz, kod kojeg se premazanu cijev najprije omota ljepljivom polimernom trakom, a preko nje se zaštiti slojem ekstrudiranog polietilena. Koristi se na cijevima promjera do 53 cm, a ukupna debljina ne prelazi 3 mm.
Izolacija na bazi bitumenskih mastika
Takva se izolacija bitno razlikuje po sastavu i svojstvima, prije svega – po načinu nanošenja. Adhezija bitumena kako na cijev, tako i slojeva međusobno, osigurava se zagrijavanjem i podtaljivanjem samog materijala, a ne ljepljivim premazom, kao u slučaju PET-a.
Takav se premaz nanosi na posebni bitumenski primer, a sastoji se od 2-3 sloja mastike, od kojih je svaki armiran, i vanjskog papirnatog zaštitnog omota. Kao rezultat formira se kontinuirani premaz koji u potpunosti prati oblik cijevi, gdje su armaturno stakloplastično vlakno ili mreža kao utopljeni u debljinu zaštite.
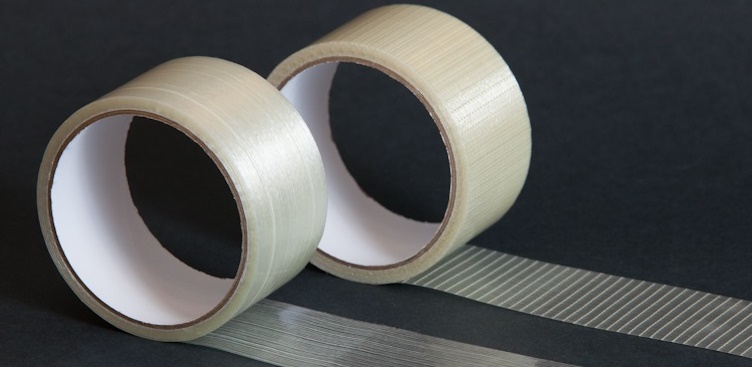
Sama mastika osim bitumena sadrži različite dodatke – polimerne, mineralne ili gumene – koji osiguravaju različita svojstva materijala. Također se u nju dodaju modifikacijski aditivi i plastifikatori, koji prirodnoj hidrofobnosti i sposobnosti adhezije dodaju elastičnost, fleksibilnost, otpornost na kritične temperature i trajnost.
Postoje i trake koje spajaju bitumen kao ljepilo i posebne polimerne trake. Dva glavna tipa takvih premaza su – PALT, s termoskupnom trakom, i LITKOR, od polimerno-bitumenske trake. Potonji je, posebice, neophodan za zaštitu spojeva između cijevi s različitim vrstama izolacije.
Materijali za izolaciju sitnih elemenata
Soklovi izvodi, kutovi, koljena, sakupljači kondenzata i drugi oblikovani elementi plinovoda također trebaju zaštitu.
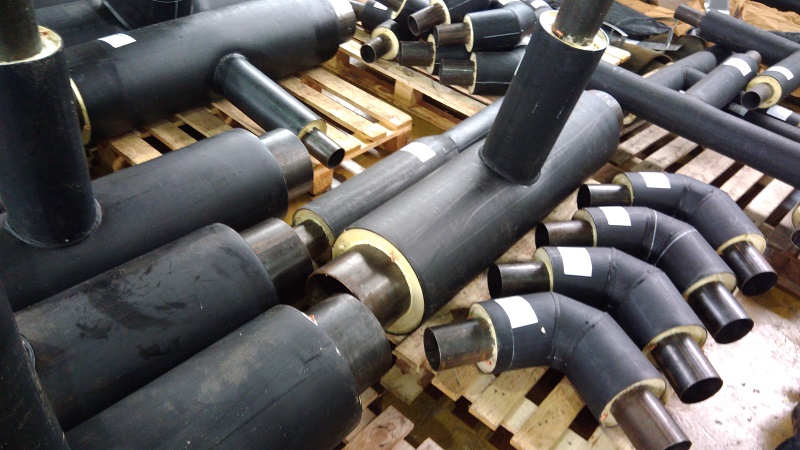
Za to postoje posebni premazi: PAP-M105 i Polur. Prvi predstavlja dva sloja očvrsnute poliesterske smole, armirana stakloplastikom.
Polur se pak sastoji uglavnom od poliuretana, dopunjenog tehnološkim dodacima i podijeljenog na osnovnu komponentu i učvršćivač. Pomoću ova dva sastava oblikovani spojevi izoliraju se i u tvornici, i u radionicama, i izravno na trasi.
Kako se nanosi izolacija?
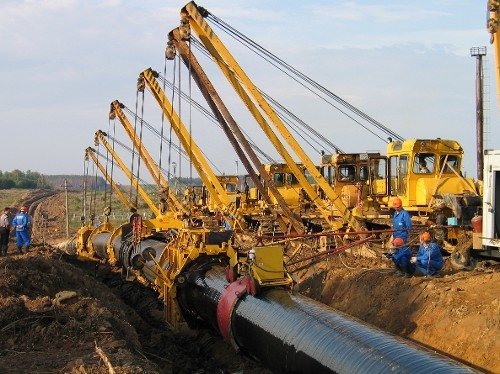
Glavni dio izolacije nanosi se na plinske cijevi, a često i na oblikovane dijelove plinovoda, u tvorničkim uvjetima, još u fazi njihove proizvodnje. Međutim, prilikom montaže cjevovoda javlja se potreba za izolacijom spojeva, koja se provodi u terenskim uvjetima – odnosno izravno na mjestu polaganja.
Osim toga, u terenskim uvjetima istim se materijalima provodi popravak zaštitnog premaza, ako je oštećeno najviše 10%, a povremeno – čak i potpuna ponovna izolacija pojedinog dijela. Također se ručno, izravno na trasi, izoliraju spremnici.
Ako je moguće, zavareni spojevi i oblikovani elementi izoliraju se istim premazom kao i glavna cijev – ili maksimalno sličnim.
Izvođenje radova na izolaciji plinovoda moguće je pri temperaturi višoj od -25 °C, a za polimerne ljepljive trake – višoj od +10 °C. Ako pada kiša ili snijeg, iznad mjesta izvođenja radova mora biti pouzdana nadstrešnica koja će onemogućiti padanje oborina na izoliranu površinu.
Na cijevi nadzemnog plinovoda
Ova vrsta plinovoda smještena je u najmanje agresivnom okruženju, stoga je rizik od pojave hrđe znatno smanjen. Osim toga, oštećenja na njemu mnogo je lakše uočiti i popraviti, pa nadzemni plinovodi ne zahtijevaju izolaciju kao takvu.
Za zaštitu od oborina i atmosferske vlage, prema normama, dovoljan je premaz od 2 sloja temeljne boje i 2 sloja boje, emajla ili laka.
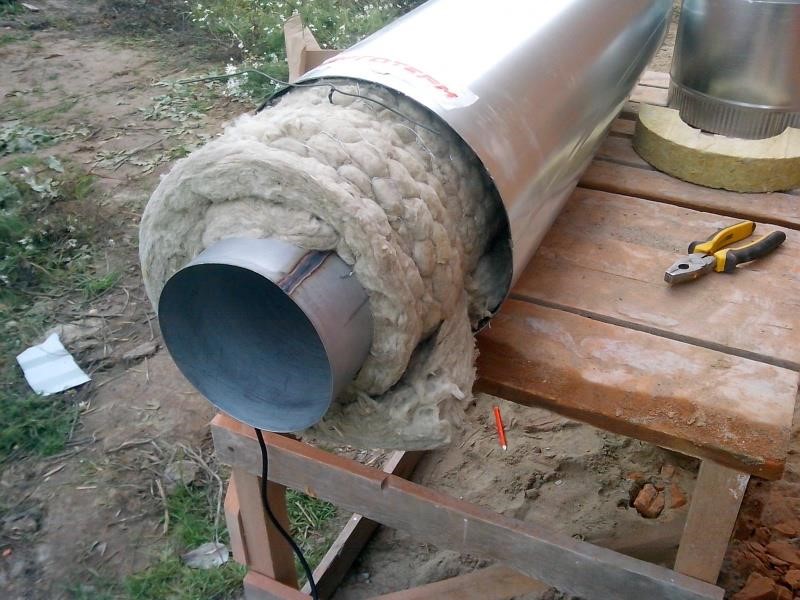
Međutim, u slučaju složenih uvjeta rada, primjenjuje se toplinska izolacija plinovoda – konzistentne masti, stakloemajlirani premazi, te aluminijski ili cinkovi omotači, koji ne smiju dodirivati samu cijev.
Izolacija podzemnih plinovoda
U zemlji su cijevi stalno izložene vlazi, a često i kemijskim spojevima i lutajućim strujama. Sve to može dovesti do korozije metala i istjecanja plina, stoga se izolacija nastoji osigurati što pouzdanije.
Svaki podzemni čelični plinovod zaštićen je dvostruko: pasivno – izolacijskim premazom cijevi, i aktivno – odvođenjem ili potiskivanjem struje katodnom zaštitom.
Većina materijala o kojima smo ranije govorili može se koristiti kako za osnovnu, tvorničku izolaciju, tako i na trasi. O glavnim fazama i nijansama izvođenja takvih radova govorit ćemo dalje.
Polietilenska i polipropilenska izolacija u tvornici se provodi u nekoliko faza:
- Sušenje cijevi.
- Čišćenje sačmom do metalnog sjaja.
- Zagrijavanje cijevi.
- Nanošenje ljepljive podloge na rotirajuću cijev.
- Nanošenje polietilenskog sloja metodom ekstruzije, čarapom ili namatanjem vrpce.
- Zbijanje posebnim valjkom s fluoroplastičnim omotačem.
- Vodeno hlađenje do 70 – 80 °C.
- Kontrola kvalitete dobivenog premaza.
Svi su procesi potpuno automatizirani, jer je računalna preciznost jamstvo kvalitete proizvoda.
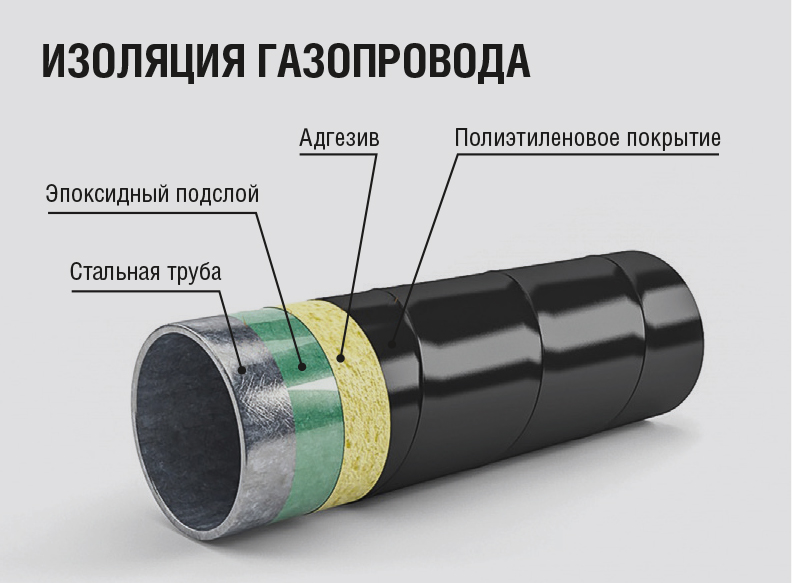
U terenskim uvjetima sve faze moraju biti sačuvane, ali se ostvaruju pomoću prijenosne opreme – brusilice i pjeskare, plinske gorionike i puhačke lampe. Osim toga, postoje posebni kompleti materijala za izolaciju spojeva i popravak oštećenja – na primjer, termooskupljajuća PET manžeta ili ljepljiva polimerna traka.
Za nanošenje bitumne izolacije cijevi se također čiste, ali uz pomoć metalnih četki koje ostavljaju čistu, ali ne glatku površinu. Primer, koji se sastoji od bitumena i benzina, izlijeva se na očišćene cijevi i razmazuje ručnicima, a u uvjetima trase – krpama ili kistovima.
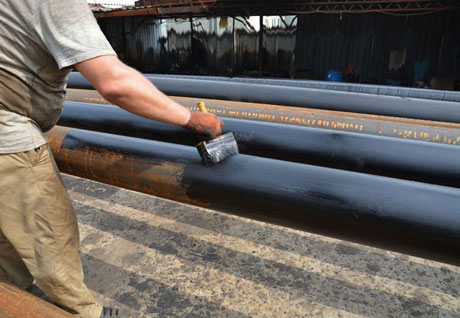
Najkasnije u roku od jednog dana, potrebno je nanijeti glavnu prevlaku: 2-3 sloja mastike, odvojene armaturnim materijalom i zaštićene izvana slojem papira.
Za armiranje koristi se staklena tkanina, netkano polimerno platno ili mreža. Namotavaju se spiralno, ravnomjerno, s blagim zatezanjem i preklapanjem.
Nanošenje izolacije u terenskim uvjetima
Pri potrebi popravka oštećenja izolacije podzemnog plinovoda ili spajanja cijevi s različitim tipom izolacije, važno je pravilno odabrati korištene materijale.
Pokrivači PALT i LITKOR koriste se samo u uvjetima na trasi. Oba se nanose na bitumenski primer, ali za prvi je potrebno prvo nanijeti sloj bitumena i armirati ga, a zatim, izravno na vruću mastiku namotati traku. U drugom slučaju bitumen je donji sloj same trake, stoga se namotava odmah na primer, prethodno otopivši plamenikom.
Unatoč vanjskoj sličnosti, ne smije se miješati LITKOR trake s ljepljivim PET trakama, jer će korištenje neodgovarajućeg temeljnog premaza beznadežno pokvariti kvalitetu izolacije.
Cijevi s ekstruzijskom PET prevlakom popravljaju se posebnim termooskupljajućim zakrpama ili bitumensko-polimernim trakama LITKOR. Kod tvorničke prevlake ljepljivom PET trakom, za popravak se koristi ista ta, tipa Polilen. To je moguće samo u toplo doba godine, jer se traka na hladnoći ne lijepi i ne podnosi podtaljivanje.
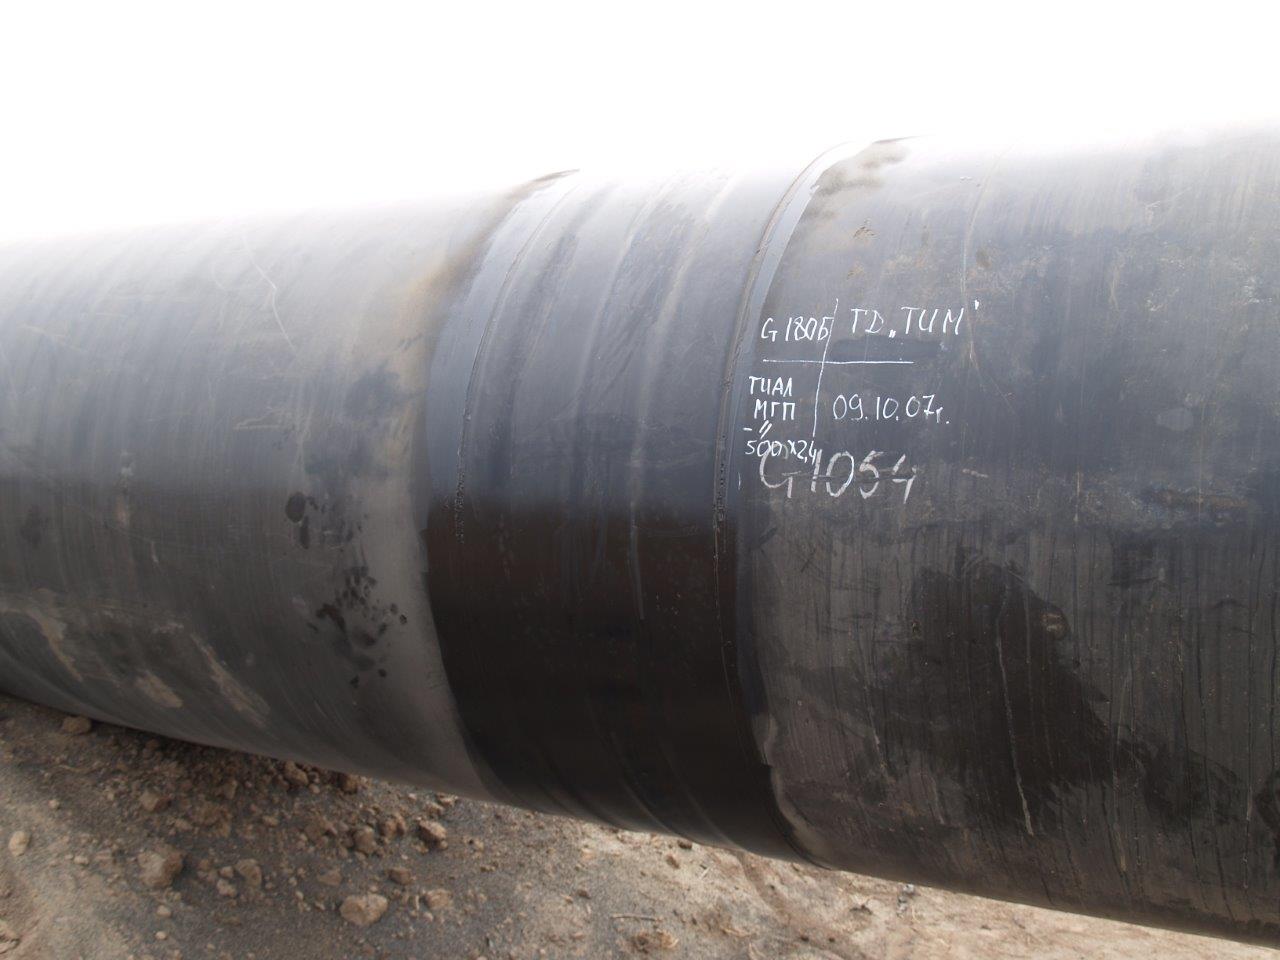
Bitumensku prevlaku popravljaju istim bitumenskim mastikama s armiranjem, bitumensko-polimernim trakama LITKOR ili sličnim rol materijalom Izoplast-P.
Spajanje različitih cijevi u bilo kojim kombinacijama uvijek je moguće pomoću LITKOR traka, a ako u izvornom premazu obje cijevi nema bitumena, tada se izravni spojevi mogu izolirati i ljepljivim Polilen trakama.
Izolacija cijevi pod vodom
Plinovodi koji će služiti na morskom dnu izoliraju se posebno pažljivo, jer je ovo okruženje opasno i kemijskim i mehaničkim oštećenjima, a prekidi u radu cijevi u pravilu označavaju prekide u međunarodnim isporukama plina.
Glavni dio zaštite cijevi dobiva se već u tvornici. Nakon čišćenja i sušenja, premazuju se epoksidnim sastavom, zatim se nanosi adheziv, a preko njega – polietilenski sloj. U ovoj fazi cijevi su slične kopnenim cijevima, osim prvog epoksidnog sloja koji se duplicira i na unutarnjoj površini.
Međutim, to nije sve: na pripremljene cijevi već u tvornici postavlja se katodna zaštita, a zatim se gradi armaturni okvir i izlijeva vanjski betonski sloj, često s željeznom rudom kao punilom.
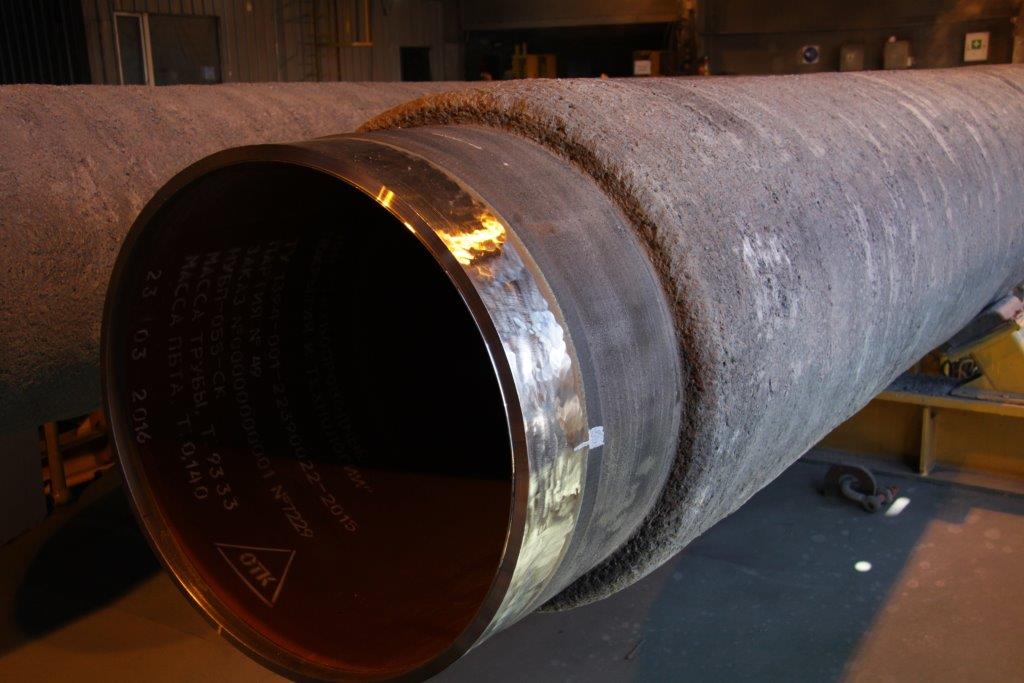
Kao rezultat takve višeslojne obrade, težina 1 m dužine cijevi može doseći 2 tone. Transport takvih cijevi vrlo je problematičan, stoga se ne proizvode preduge, a na svaki kilometar morskog plinovoda dolazi nekoliko desetaka zavarenih spojeva, od kojih svaki mora biti pouzdano izoliran.
Spajanje i izolacija spojeva odvija se na posebnoj barži opremljenoj svim potrebnim. Ovdje se cijevi zavaruju, šav se pažljivo čisti pomoću uređaja za sačmarenje. Magistralne cijevi imaju ogroman promjer, stoga se zagrijavaju indukcijskim, a ne propanskim plamenicima – to je brže, ravnomjernije i sigurnije.
Zatim se nanosi primer i postavlja termoskupna manšeta, pričvršćena zaključnom pločom. Manšeta se prvo zagrijava u sredini, duž zavarenog šava, a zatim se postupno skuplja pomoću plinskih plamenika, od sredine prema rubovima. Nakon kontrole kvalitete ove faze, postavlja se obložni omotač za izlijevanje poliuretanske pjene (PUR). Nakon njenog sušenja, cijev se spušta na dno i prekriva lomljenim kamenom.
Provjera kvalitete nanošenja izolacije
Zaštita čeličnih plinovoda odgovorna je mjera, stoga svaka izvedena operacija podliježe temeljitoj provjeri, uz sastavljanje akta o izvršenim skrivenim radovima i njihovo unošenje u putovnicu cjevovoda. Koliko god izolacijski materijal bio kvalitetan i pravilno odabran, neće se nositi s funkcijama koje su mu povjerene ako je tehnologija izvođenja radova prekršena.
Glavni parametri gotovog premaza koji se provjeravaju su debljina, kontinuitet i adhezija na cijev. Mjere se posebnim elektroničkim uređajima: mjeračima debljine, iskričnim defektoskopima i adhezimetrima. Oni ne oštećuju premaz, stoga omogućuju kontrolu svih sumnjivih točaka bez dodatnih troškova.
U tvorničkim uvjetima
U tvornicama i proizvodnim bazama debljina prevlake provjerava se na 10% cijevi svake serije, na 4 mjesta s različitih strana po krugu na svakoj cijevi, kao i na sumnjivim dijelovima.
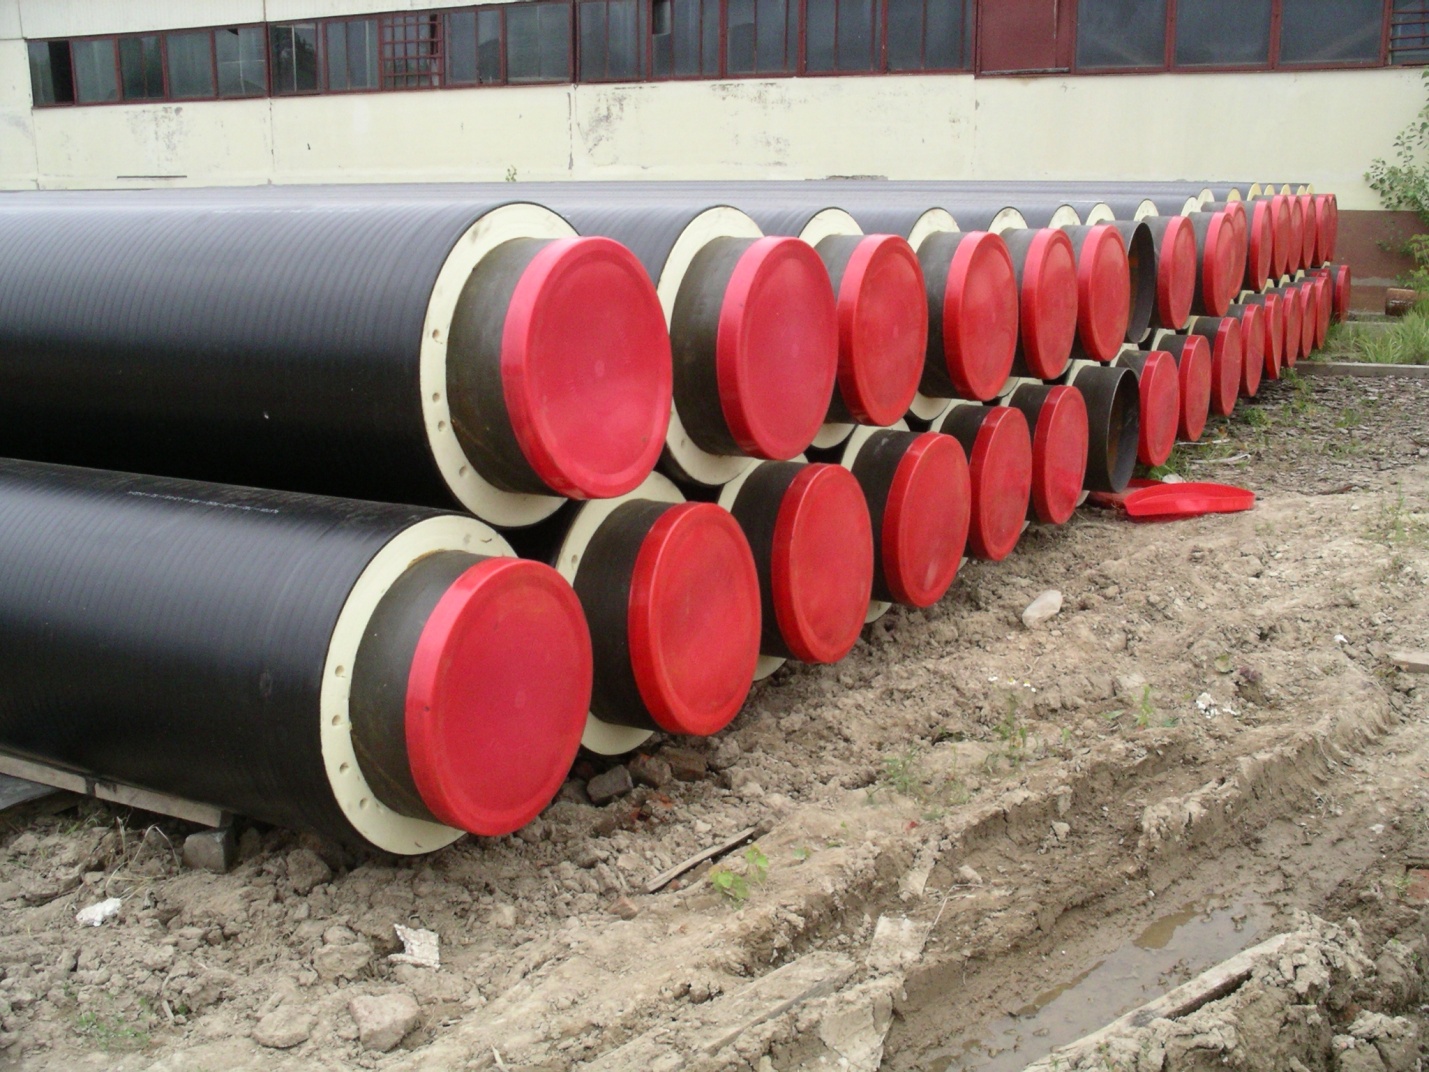
Adheziju, odnosno snagu prianjanja na metal i između slojeva, propisi zahtijevaju provjeravati također na 10% proizvoda u seriji ili na svakih 100 m.
Cjelovitost prevlake, odnosno odsutnost proboja, ogrebotina i drugih prolaznih oštećenja, provjerava se na cijelom izoliranom proizvodu po cijeloj površini.
Osim toga, može se provjeravati dielektrična cjelovitost prevlake, otpornost na udar, površina ljuštenja nakon katodne polarizacije i druga ispitivanja. Kod izolacije bitumenskim prevlakama, uzorak za fizička svojstva uzima se iz svake serije mastike, najmanje svakodnevno.
Na mjestu montaže ili popravka
U uvjetima na trasi također se provjerava kvaliteta izolacije, na cjelovitost – uvijek i u potpunosti, a na debljinu i adheziju – svaki 10. izolirani zavareni spoj.
Osim toga, provjerava se širina preklapanja na tvorničku prevlaku, kao i reljef izolacije – na odsutnost nabora, bora, zračnih džepova i drugih nedostataka.
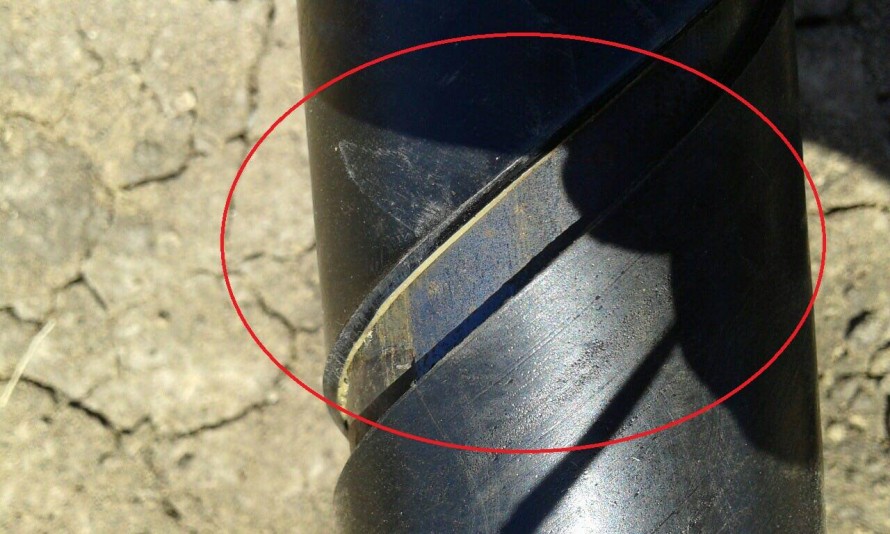
Osim toga, na već postojećim plinovodima redovito se provjerava cjelovitost izolacije. Za to ih čak nije potrebno iskapati, a u slučaju sumnje na oštećenja, cijevi se izlažu i provjeravaju se ne samo debljina, cjelovitost i adhezija, već i dielektrična svojstva izolacije.
Zaključci i koristan video na temu
Sada znate sve – ili gotovo sve – o namjeni i materijalima za izolaciju različitih čeličnih plinovoda, te imate uvid u specifičnosti njihove primjene i provjere kvalitete zaštite.
A radi veće jasnoće predlažemo da pogledate video u kojem se detaljno govori o izolaciji zavarenih spojeva bitumensko-polimernom trakom:
Postavljanje termoukupljajuće manšete na zavareni spoj:
Možda ste se već susreli sa sličnim radovima, promatrali njihovo izvođenje ili izravno sudjelovali. Molimo dopunite ili ocijenite iznesene informacije. Bit će nam drago saznati vaše mišljenje u raspravi ispod.
 Načini spajanja plinskih cijevi i metode brtvljenja spojeva
 Kabel za grijanje plinske cijevi: uređaj, odabir prema parametrima, načini montaže
 Kako sakriti plinsku cijev u kuhinji: načini maskiranja i pravila za izradu kutije
 Kako odvrnuti ventil na plinskoj boci: sigurni načini odvajanja ventila
 Čemu služi donja ladica u plinskom štednjaku: načini primjene plitice za posuđe
 Kako sakriti plinsko brojilo u kuhinji: norme i zahtjevi + popularni načini maskiranja
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi