Polietilenske cijevi za plinovod: vrste i specifičnosti polaganja cjevovoda od polietilena
Prije su se za izgradnju industrijskih i kućanskih komunikacija koristile cijevi od lije vanog željeza, čelika i bakra. Pojavom polimera koji nisu inferiorni metalnim proizvodima po čvrstoi, otpornosti na habanje i inertnosti na kemijske tvari, cijevni materijal počeo se proizvoditi od polipropilena, polietilena, polivinil klorida, polibutilena itd.
Polietilenske cijevi za plinovod pokazale su se vrlo dobrima – praktične su, elastične, lagane, znatno olakšavaju transport i montažu. Ako ste odlučili plinoficirati privatnu kuću, neće biti suvišno saznati više o tehničkim karakteristikama, uvjetima i načinima montaže polietilenskih cijevi.
Sadržaj članka:
Cijevi od PEHD za plinovod
Polietilen niskog tlaka ne koristi se samo za proizvodnju elemenata plinovoda. Koristi se i za izgradnju drugih komunikacija – vodovoda, kanalizacije, zaštitnih tehničkih cjevovoda. Vrste cijevi razlikuju se po sastavu, karakteristikama i oznakama.
Zaustavit ćemo se na proizvodima za transport plina, čija proizvodnja podliježe zahtjevima GOST R 50838-2009 (zastarjela verzija – GOST R 50838-95).
Vrste i veličine
Polimerne tlačne cijevi za plin mogu se sastojati samo od polietilena ili biti ojačane dodatnim slojevima.
Stoga se razlikuju tri tipa:
- polietilenske, uključujući one označene žutim prugama;
- polietilenske s koekstruzijskim slojevima smještenim iznutra ili izvana;
- polietilenske s termoplastičnom zaštitnom ovojnicom koju je potrebno ukloniti prije montaže.
Sve vrste cijevnog materijala namijenjene su za transport različitih plinova koji odgovaraju normama GOST 5542 i koriste se kao sirovina ili gorivo za industrijskih i kućanskih potrebe. Usvojena su ograničenja za korištenje cjevovoda: max radni tlak – 1,2 MPa, max radna temperatura -/+40 °C.
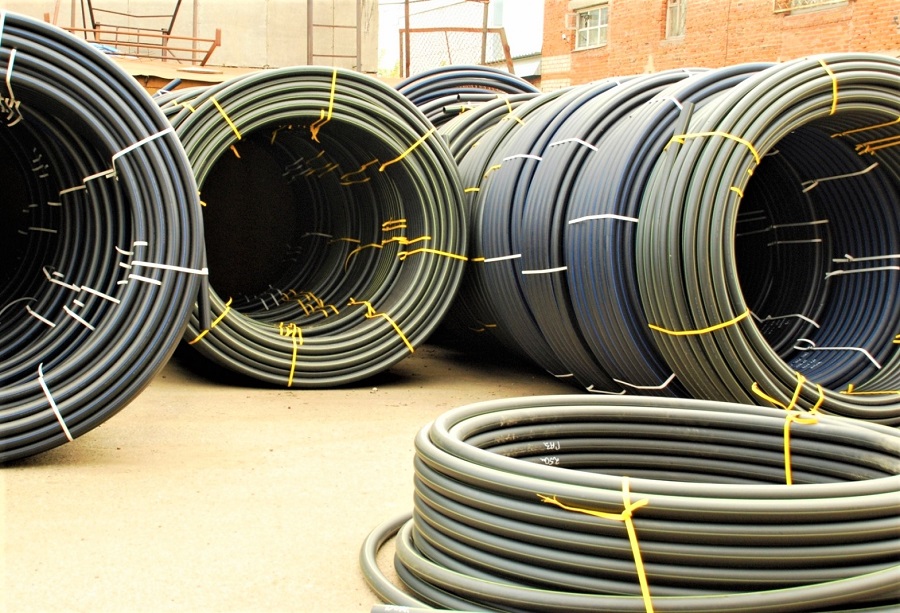
Industrijska proizvodnja se isporučuje u segmentima duljine 5-24 m, višekratnicima 0,25 m, ali češće srednje duljine, pogodne za prijevoz specijalnom opremom – na primjer, 13 m. Namatanje tanke cijevi u svitak predviđa različite duljine, ali češće se susreću svici od 200, 500, 700 m. Moguća je proizvodnja proizvoda druge duljine, ali samo u dogovoru s naručiteljima.
Ovisno o debljini stijenke i radnom tlaku, cijevi se dijele na dvije vrste:
- PE-80. Debljina stijenke – 2-3 mm, radni tlak – 3-6 MPa; pogodne su za plinovode i vodovode;
- PE-100. Debljina stijenke – 3,5 mm, radni tlak – 8-12 MPa; ovo je poboljšana verzija PE 80, odlikuje se otpornošću na toplinu i povećanom gustoćom.
PE (varijante – PE) u nazivu je polietilen, brojke 80 i 100 su marke polietilena.
S gledišta ekonomske isplativosti, marka PE 100 se koristi pri montaži plinovoda visokog tlaka ili u posebnim slučajevima – na primjer, za rekonstrukciju stare istrošene magistrale ili izgradnju eksperimentalnih grana s tlakom od 0,6 MPa i više.
Tehničke karakteristike i označavanje
Za polietilenske cijevi proizvedene u tvorničkim uvjetima postavljaju se zahtjevi navedeni u GOST R 50838-2009. Među njima su preporuke za izgled i tehnička svojstva.
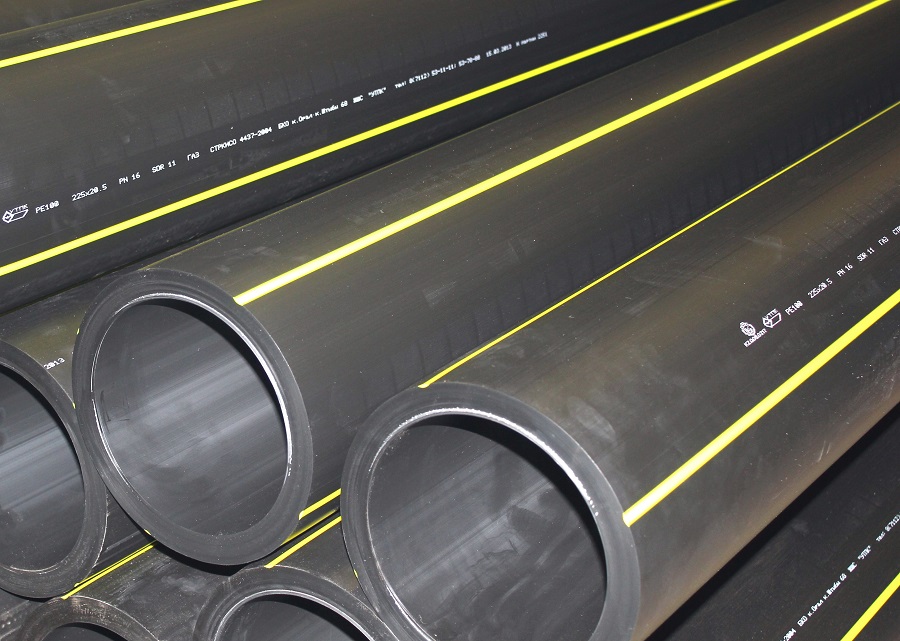
S obzirom na boju, postoji mogućnost varijabilnosti:
- PE 80 – žute;
- PE 100 – žute, narančaste, crne sa žutim/narančastim prugama ravnomjerno raspoređenim.
U dokumentu su propisane norme i za karakteristike poput otpornosti na stalni unutarnji tlak, istezanje pri lomu, otpornost na širenje pukotina, termostabilnost, zavarljivost.
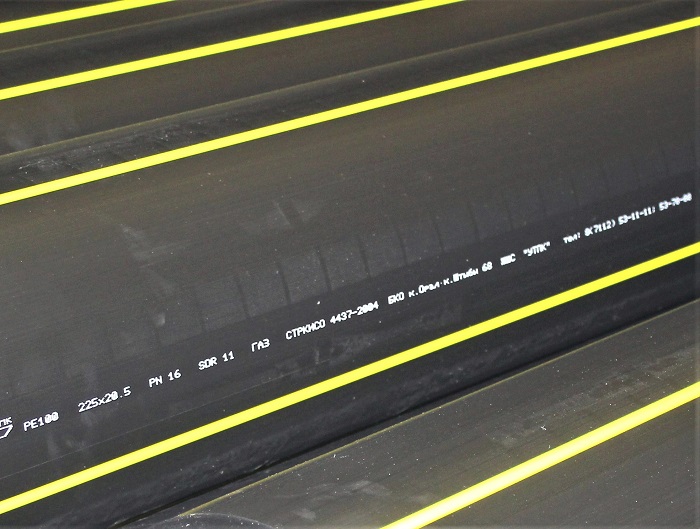
Oznake ne smiju utjecati na kvalitetu materijala, odnosno izazivati pukotine, izbočine i sl.
Slova i brojke moraju se lako čitati, biti čitljivi i razumljivi. Obvezne su:
- zaštitni znak ili naziv proizvođača;
- uvjetna oznaka cijevi;
- datum proizvodnje;
- nazivni promjer/debljina stijenke;
- namjena;
- GOST.
Ostali podaci – naziv zemlje, broj serije i dr. – nanose se po želji.
Kao primjer, analizirajmo jedan od uzoraka:
OOO «Sfera» PE 80 SDR 11 — 150x10,5 GAS GOST R 50838-2009
- OOO «Sfera» — proizvođač
- PE-80 – vrsta polietilenske cijevi
- SDR 11 – standardni dimenzijski omjer
- 150 – promjer
- 10,5 – debljina stijenke
- GAS – namjena
- GOST R 50838-2009 – normativni dokument
Prema oznaci lako je utvrditi jesu li cijevi prikladne za kućnu ili industrijsku uporabu te odgovaraju li namjeni i promjeru.
Prednosti i nedostaci polietilena
Zahvaljujući prednostima polietilena, koristi se za prijenos tako opasne vrste goriva kao što je prirodni plin.
Među glavne prednosti ubrajaju se sljedeća svojstva:
- Elektroizolacijska svojstva. Polietilen je potpuni dielektrik, ne provodi električnu struju. Pri montaži nije potrebno uzemljenje.
- Otpornost na djelovanje agresivnih kemijskih tvari koje mogu biti prisutne u tlu ili u proizvodnji.
- Odsutnost korozije, mogućnost uporabe u vlažnom okruženju.
- Plastičnost zahvaljujući kojoj je cjevovod zaštićen od pomicanja tla, širenja pri smrzavanju i hidrauličkih udara.
- Pasivnost u prijenosu akustičkih vibracija.
Stupanj otpornosti na habanje dovoljno je visok – proizvođači modernih PE cijevi za plin daju jamstvo od 30 do 50 godina.
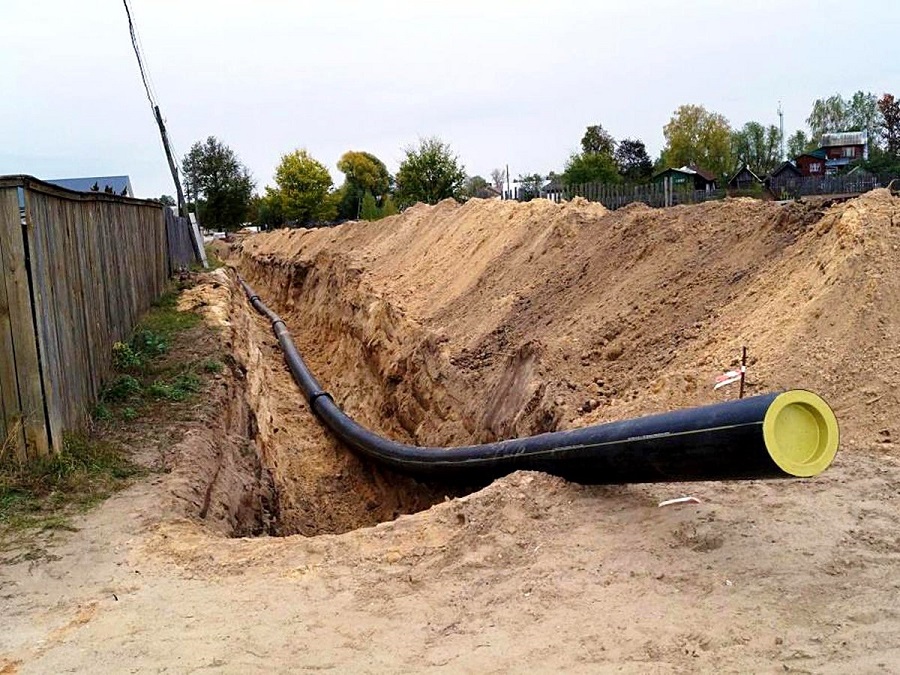
Među nedostatke ubraja se svojstvo polietilena poput fotodegradacije. To znači da materijal pod djelovanjem ultraljubičastog zračenja brzo stari i raspada se. Kako bi se donekle poboljšala otpornost polietilena na sunčevo zračenje, u materijal se kao stabilizirajuće sredstvo dodaje crni pigment.
Među ostalim nedostacima su mali raspon radnih temperatura transportirane tvari, propusnost za kisik te ovisnost tehničkih karakteristika o vanjskoj temperaturi.
Zbog navedenih nedostataka plinovodi od polietilenskih cijevi koriste se samo u tlu, dok se na otvorenim dijelovima ugrađuju metalni pandani.
Montaža polietilenskih plinskih cijevi
Samostalno izvođenje montaže plinovoda za privatnu kuću ili industrijski objekt zabranjeno je. Time se mora baviti organizacija koja ima licencu i opravdano pravo na obavljanje ove vrste radova. Ta organizacija kasnije provodi i održavanje – obavlja provjeru, testiranje ili popravke.
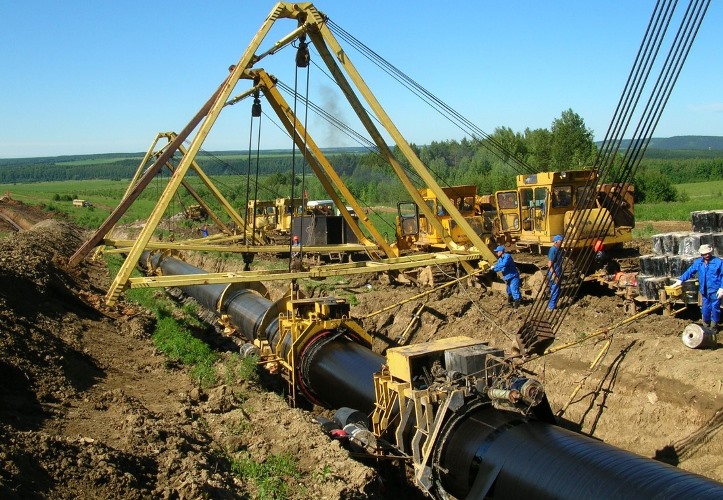
Prvo se dobije dozvola za izvođenje građevinskih radova, izradi se paket projektno-proračunske dokumentacije i postavi geodetska osovina. Zatim se provodi priprema koja uključuje planiranje trase, zemljane radove, transport i polaganje cijevi, postavljanje alata za zavarivanje. I tek tada se pristupa montažnim radovima – polaganju i zavarivanju cijevi.
Pregled načina spajanja cijevi
Polietilen se razlikuje po tome što zagrijavanjem mijenja svoja svojstva i topi se. To svojstvo koristi se za stvaranje nerastavljivih spojeva plinovoda – odnosno za zavarivanje cijevi.
Izdvajaju se dva načina zavarivanja:
- sučeoni, bez upotrebe oblikovanih elemenata;
- elektromufni, s primjenom elektrootpornih fitingsa.
Prvi način primjenjuje se u industrijske svrhe, za zavarivanje cijevi velikog promjera, drugi – za izradu kućnih plinskih odvajanja od glavnog voda.
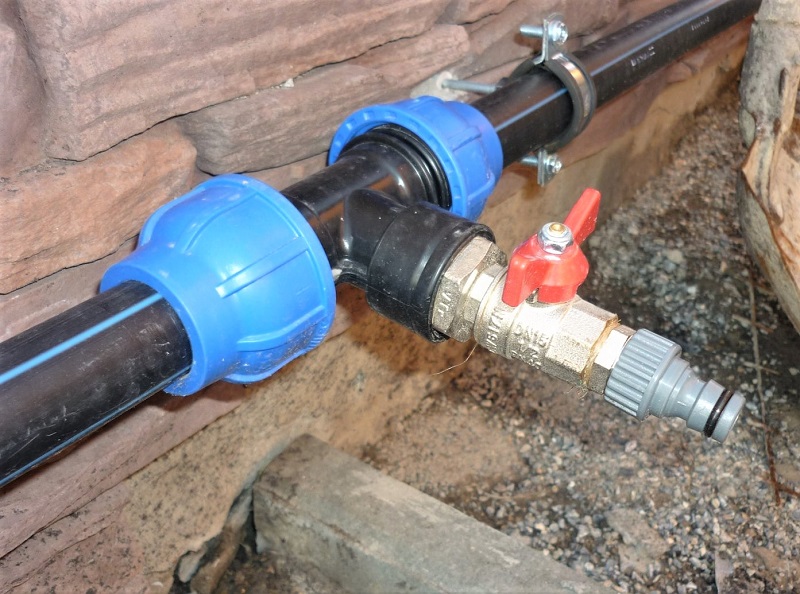
Ako je potreban rastavljivi spoj, primjenjuje se treći način – kompresijski. Krajevi cijevi spajaju se steznim fitinzima koji se po potrebi mogu skinuti ili zamijeniti.
Prvo pogledajmo kako se izvodi zavarivanje. Pripremni radovi odvijaju se prema jednom planu:
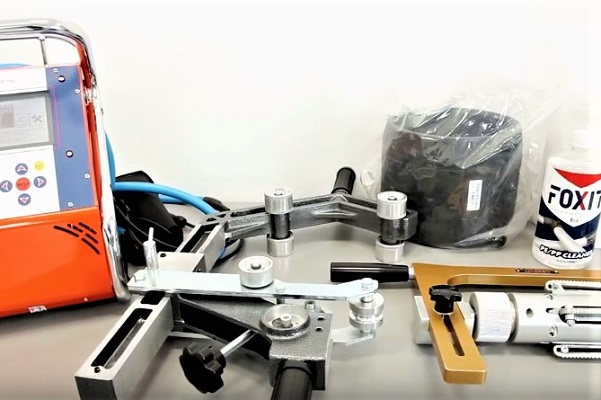
- Odabir i provjera materijala za montažu i alata. Grijači, strugala i uređaji za poravnavanje čiste se, uklanjaju ostaci polietilena i prašina, brišu se otapalom. Tarna površina i dijelovi se podmazuju. Odabiru se odgovarajući umetci i stege prema promjeru.
- Odabir parametara zavarivanja. Alati se programiraju, unose se određeni parametri u memoriju opreme za grijanje.
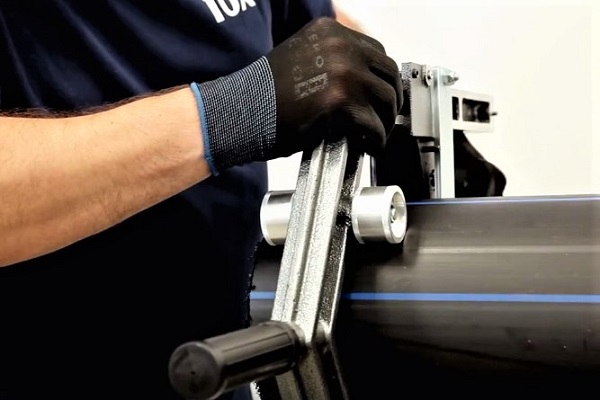
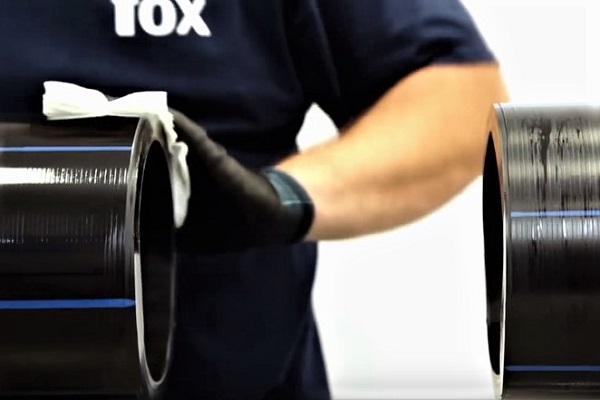
- Priprema radnog područja. Krajevi cijevi čiste se od pijeska, nalijepljene gline, prašine, brišu se. Slobodni krajevi prekrivaju se čepovima. Oksidirani čeoni dijelovi čiste se strugalima.
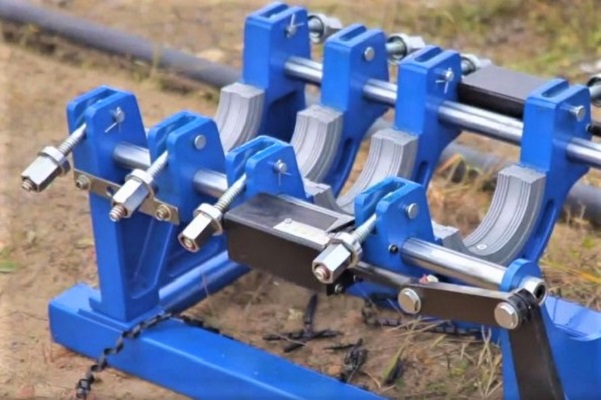
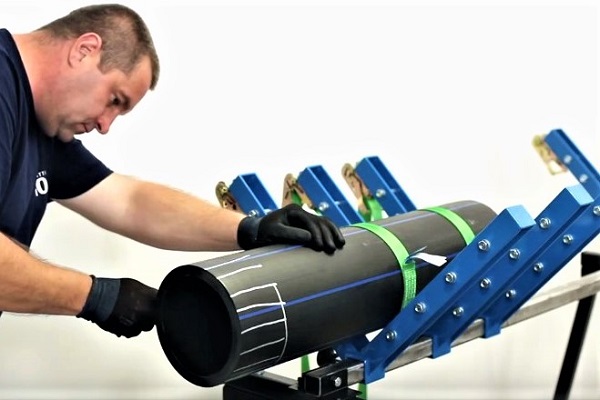
- Fiksiranje i centriranje cijevi. Prije zavarivanja potrebno je ukloniti ovalnost, stoga se krajevi cijevi centriraju, a zatim učvršćuju u potrebnom položaju – točno jedan nasuprot drugome.
- Obrada čeonih strana. S površine na krajevima skida se strugotina debljine 0,1-0,3 mm. Razmak između dijelova spojenih sučelice ne smije biti veći od 0,3 mm. Nakon čišćenja potrebno je izvršiti zavarivanje, ne dopuštajući onečišćenje.
Nakon pripremnih radova izvodi se zavarivanje.
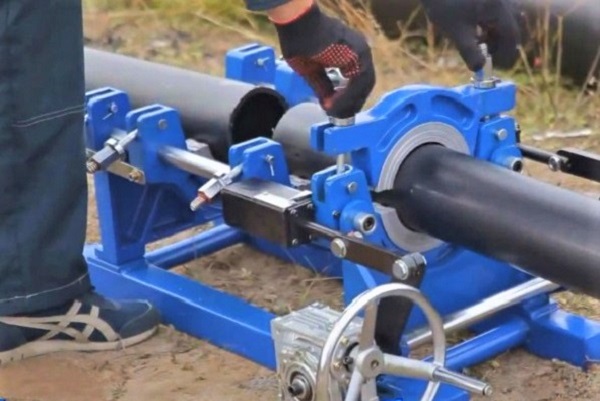
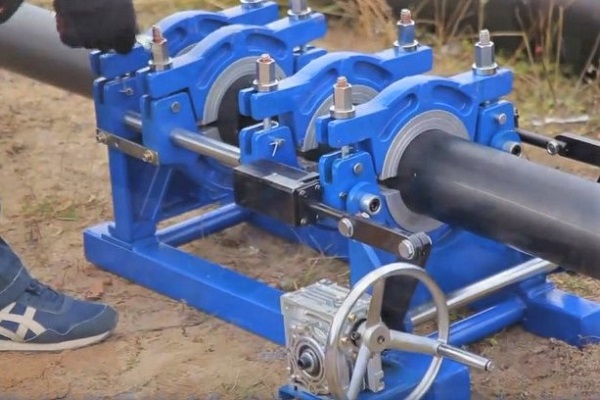
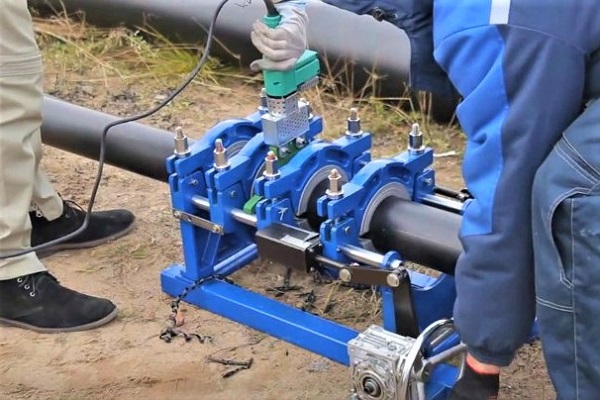
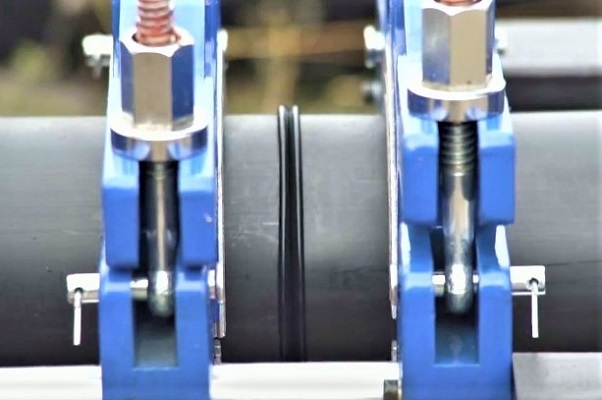
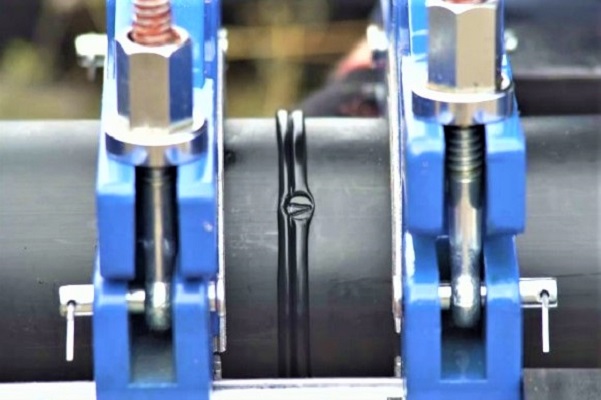
Spajanje pri zavarivanju "sučelice" odvija se "sraštanjem" rastaljenih čeonih strana. Rastaljivanje se može postići upotrebom alata za grijanje s radnim elementom u obliku diska.
Tijekom postupka zavarivanja važno je uzeti u obzir kriterije kao što su temperatura i vrijeme taljenja, sila pritiska čeonih strana, trajanje perioda slijeganja, tlak tijekom slijeganja i vrijeme hlađenja.
Redoslijed radova:
Znakovi pouzdanog šava su ravnomjeran, jednoličan grat, nemogućnost razdvajanja cijevi primjenom sile. Zavareni spoj postupkom taljenja smatra se vrlo čvrstim i ne zahtijeva dodatne mjere brtvljenja.
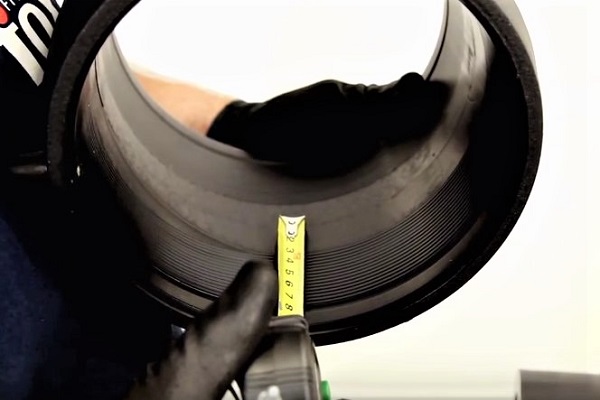
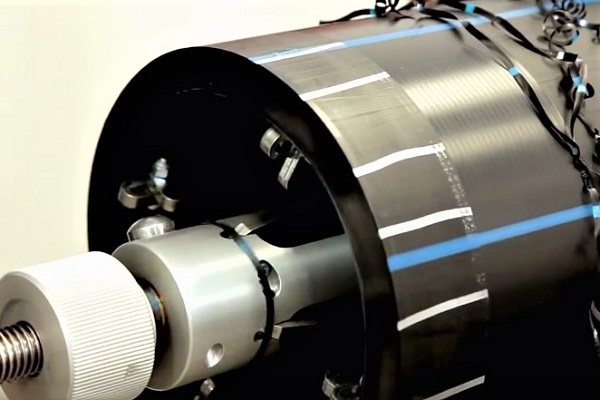
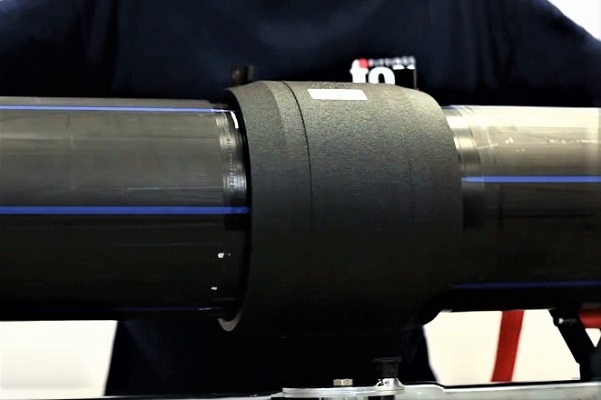
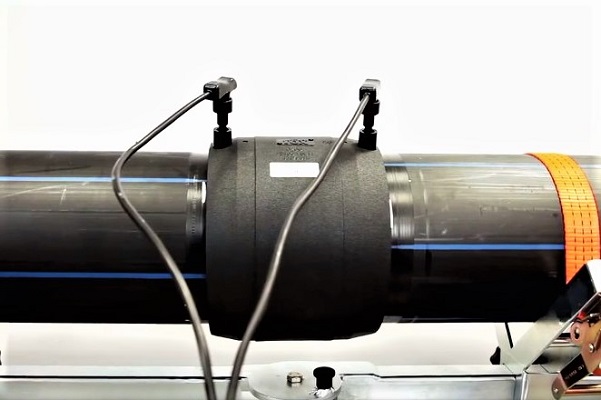
Drugi način – elektromufni – razlikuje se po postojanju spojnih elemenata – mufova, prijelaznica, koljena, T-komada. Na unutarnjoj površini fittinga učvršćena je metalna spirala koja se zagrijava električnom strujom i topi polietilen. Kao rezultat, fittingi se "sraštaju" s cijevima, stvarajući nerastavljive spojeve.
Pri odabiru elemenata za spajanje plinskih cijevi od polietilena, te tijekom izvođenja postupka, važno je uzeti u obzir parametre poput napona struje, vremena zavarivanja i hlađenja.
Tehnologija je jednostavnija nego kod čeonog zavarivanja i odvija se sljedećim redoslijedom:
Moderni aparati za zavarivanje opremljeni su upravljačkom pločom s zaslonom. Postupak se izvodi prema programu odabranom ovisno o vrsti cijevi.
Rastavljivi spojevi rijetko se koriste pri izgradnji plinovoda. Za to se također koriste fitinzi, ali se pričvršćuju mehanički, bez zagrijavanja.
Spojni elementi sastoje se od dva dijela – steznog prstena i kućišta. Zatezanjem navojnih dijelova dobiva se čvrst, ali nestabilan spoj. Ako je potrebna dodatna pouzdanost, dijelovi fitinga se spajaju vijcima i maticama.
Pravila uređenja plinovoda od PEHD
Prilikom montaže i uporabe polietilenskih cijevi treba se pridržavati mnogih pravila koja osiguravaju ispravnost plinovoda i opreme te sigurnost korisnika.
Postoji mnogo zabrana za polaganje vodova. Na primjer, plin se ne smije provoditi HDPE cijevima u stjenovitim i jako bubrivećim tlima, kao ni u tlima 2. tipa slijeganja. Ako je područje sklono potresima i ima potresnu aktivnost veću od 6 stupnjeva, za polaganje komunalnih vodova potrebno je koristiti drugi materijal.
Ako je dopušteno koristiti HDPE cijevi, potrebno je ispuniti niz uvjeta. Na primjer, na strmim padinama potrebno je zaštititi plinovod od mogućeg ispiranja rovova i poduzeti dodatne mjere za njihovo učvršćivanje.
Pri križanju s podzemnim kolektorima ili kanalima, kanalizacijskim ili električnim vodovima, bunarima, polietilenske cijevi se stavljaju u metalne zaštitne cijevi. Razmak od površine plinovoda do unutarnje stijenke zaštitne cijevi iznosi najmanje 10 cm.
U jednom rovu može se postaviti dva ili više plinovoda, ali uz osiguranje pristupa svakoj grani za održavanje ili popravak.
U sjevernim regijama, gdje temperatura pada ispod -40 °C, dubina montaže povećava se na 2,0-3,2 m.
O tome kako se izvodi polaganje plinovoda u zaštitnoj cijevi s uvođenjem u plinoficirani dom upoznat će vas sljedeći članak, koji preporučujemo svim vlasnicima prigradskih nekretnina.
Zaključci i koristan video na temu
Pravila zavarivanja elektrospojnicom:
O značajkama sučeonog zavarivanja:
Kako radi aparat za zavarivanje HDPE cijevi:
Korištenje polietilenskih cijevi za plinofikaciju industrijskih i stambenih objekata postalo je tradicionalno.
HDPE je izdržljiv i pouzdan materijal koji ne izaziva zabrinutost. No montažom plinovoda moraju se baviti isključivo monteri plinskih mreža s iskustvom i poznavanjem tehnologije zavarivanja polietilena.
Molimo Vas, ostavite komentare u donjem obrascu, postavite fotografije na temu članka, postavljajte pitanja. Podijelite svoje vlastito iskustvo u izgradnji polietilenskog plinovoda. Nije isključeno da će informacije i preporuke koje ste naveli biti korisne posjetiteljima stranice.
 Bakrene cijevi za plin: specifičnosti i norme polaganja bakrenog cjevovoda
 Polaganje plinovoda u zaštitnoj cijevi kroz zid: specifičnosti uređaja ulaznog čvora za plinsku cijev u kući
 Tlačno ispitivanje plinovoda: kako se provode kontrolna ispitivanja nepropusnosti
 Izlaz plinovoda iz zemlje: zahtjevi i značajke uređenja izlaznog čvora
 U kući mijenjaju plinske cijevi: nijanse provođenja zamjene plinskih cijevi u stambenoj zgradi
 Kako premjestiti plinsku cijev u stanu: pravila premještanja i savjeti za položaj
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi