Preša za gorive brikete: varijante izrade uređaja za prešanje piljevine vlastitim rukama
Ložiti piljevinom ili strugotinom – uobičajena je stvar za stanovnike naše zemlje, preuzeto od europskih zemalja. Njihova popularnost uvjetovana je jeftinoćom sirovine i njezinom dobrom specifičnom ogrjevnom vrijednošću pri izgaranju. Izradom samostalne preše za brikete može se dobiti kvalitetno gorivo gotovo besplatno.
Mi ćemo vam ispričati kako izraditi jednostavan i jeftin stroj za izradu briketiranog goriva. U našem predloženom članku prikazana je konstrukcija, dani su savjeti za sastavljanje. Prikazana je tehnologija proizvodnje i zahtjevi za početni drvni materijal.
Sadržaj članka:
Tehnologija izrade briketa
Izrada metodom prešanja peleta i briketa od otpada iz obrade drveta – odavno je razrađen proces. Stoga pri izradi samostalnog stroja za dobivanje kvalitetnih “eurodrva” nije potrebno ništa izmišljati, već se mogu primijeniti već postojeća dostignuća.
Opis fizike procesa
Upotreba sipkog drvnog materijala za grijanje nalazi svoju primjenu u manjim kotlovnicama i pećima. Piljevina daje istu energiju kao i drvo slične mase i vlažnosti, međutim njezino skladištenje u prirodnom stanju dovodi do pojave prljavštine i prašine. Stoga se takav otpad preša u brikete različitih oblika.
Uz određene pretpostavke može se reći da se drvo sastoji od vlakana (celuloze) i vezivnog sredstva – lignina. Svaki primjerak piljevine i strugotine zadržava svoj integritet zahvaljujući tom polimeru. Kako bi se uspostavile čvrste veze između pojedinih komada, potrebno ih je također zalijepiti.
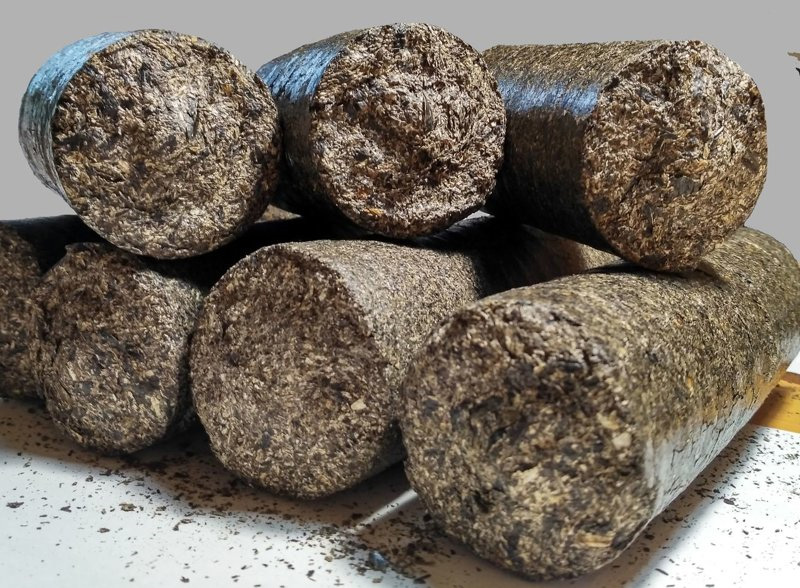
Tijekom procesa prešanja na piljevinu se vrši snažan pritisak, uslijed čega se iz nje oslobađa lignin i povezuje materijal u obliku. Ta veza, naravno, nije tako čvrsta kao u cjelovitom drvu, ali je dovoljna da se dobiveni briket ne raspadne.
Količina lignina u drvu u odnosu na suhu masu ovisi o vrsti drveća:
- jela: 30 %;
- bor: 27 %;
- smreka: 27 %;
- jasika: 22 %;
- breza: 19 %.
Što je veći postotak sadržaja lignina, to je manji tlak potreban za njegovo izdvajanje. Stoga je samostalno proizvoditi brikete na bazi piljevine od jele lakše nego od breze.
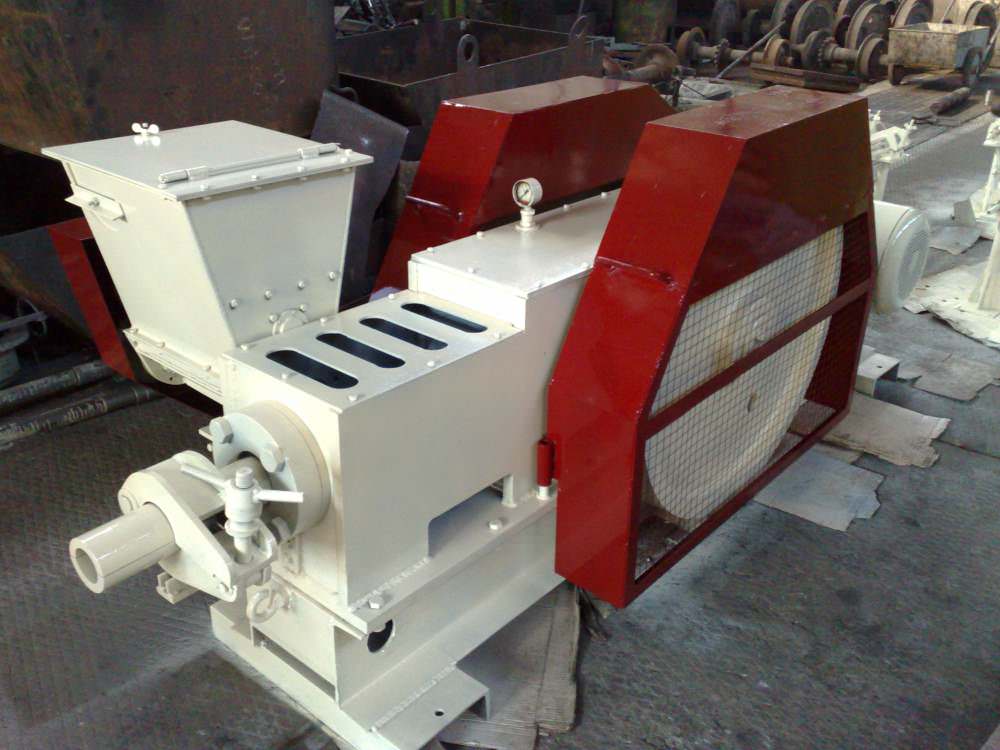
Osim klasične preše za proizvodnju goriva iz sipkih materijala postoji i ekstruzijski stroj. Bit njegovog rada je da pod djelovanjem pužnog vijka tvar prolazi kroz postupno sužavajući kanal.
Kao rezultat toga stvara se vrlo visok tlak. Međutim, realizacija ove opcije u kućnim uvjetima je složena i zahtijeva specifična znanja, stoga je bolje odlučiti se za modele s pres-formom.
Korištenje vezivnog sredstva
U industrijskoj proizvodnji prešanog goriva koriste se strojevi za stvaranje tlaka u rasponu od 500 do 3000 atm. Kod nekih proizvođača (npr. njemačka tvrtka “RUF”) formiranje briketa odvija se kombinacijom sabijanja silom od 2000 atm i zagrijavanja sirovine na temperaturu od 150°C. Gustoća takvih proizvoda doseže 1.2 kg/dm3.
Ako se preša za brikete napravi samostalno od improviziranog materijala, tada se takve karakteristike neće moći postići. Stoga će proizvodi zasigurno imati manju gustoću i biti skloniji raspadanju.
Nedovoljno izdvajanje lignina moguće je kompenzirati i postići veću čvrstoću briketa od piljevine dodavanjem vanjskog ljepljivog sredstva, poput:
- Tekuća glina. Potrebni maseni udio ovog veziva otopljenog u vodi iznosi od 5 do 10% ukupne mase.
- Mokri valoviti karton.
- Najjeftinije ljepilo za tapete razrijeđeno u vodi.
Postotni udio valovitog kartona ili ljepila određuje se eksperimentalno, jer ovisi o veličini piljevine, njezinoj vlažnosti i stvorenom tlaku u kalupu.
Zahtjevi za korištenu sirovinu
Čak i pri korištenju industrijske opreme, teško je dobiti kvalitetne brikete ili pelete iz drvnog otpada ako je njihova debljina veća od 4 mm. Veličina materijala za samostalne uređaje mora biti manja. To je povezano s nižim tlakom i izostankom zagrijavanja sirovine.
U idealnom slučaju, promjer piljevine i debljina strugotine ne smiju biti veći od 2 mm. Velika većina drvnog otpada odgovara ovim parametrima.
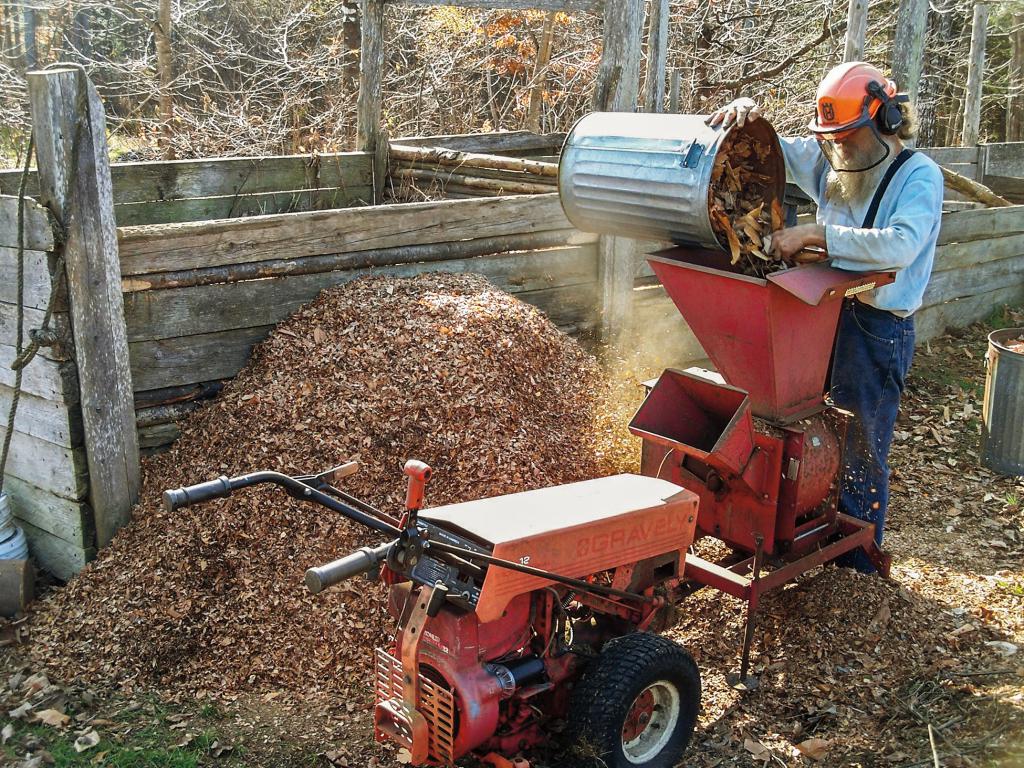
Ali postoje slučajevi kada je sirovina onečišćena sitnim grančicama, iverjem ili obzolom (komadima kore). Tada je prije prešanja, radi dobivanja homogene mase, potrebno provesti pripremu – usitniti materijal propuštanjem kroz drobilicu.
Za postizanje dobre gustoće briketa treba izbjegavati sirovinu onečišćenu travom, pijeskom ili tlom. Sloj tla i biljaka za razliku od gline nema vezivna svojstva, pa će se prešani proizvod lako raspadati.
Također je potrebno ispuniti uvjet u pogledu postotka kore – ne smije biti više od 5%. To je nemoguće izmjeriti, ali vizualno piljevina sa značajnim udjelom kore izgleda tamnije. Piljevina mora biti suha. Povećana vlažnost dovodi do veće rahlosti briketa i smanjenja njegove specifične ogrjevne vrijednosti.
Sirovinu ljeti možete sušiti na suncu ili u prozračnoj prostoriji. Zimi sušenje treba obaviti na verandi ili u drugoj pomoćnoj prostoriji s blagom pozitivnom temperaturom. Za intenzivnije isparavanje možete koristiti prisilnu ventilaciju.
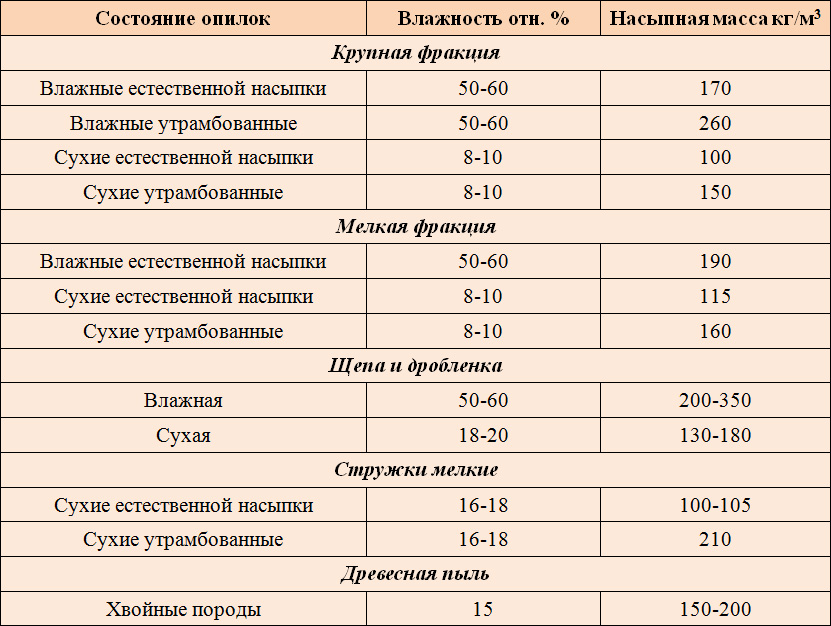
Ako je tlak u domaćoj preši za izradu briketa od piljevine nedovoljan za izdvajanje lignina, onda se sirovina ne suši, već se zajedno s dodatnim vezivom natapa u vodi. U tom se slučaju miješanjem postiže bolja homogenost, a višak vlage će se ukloniti tijekom nabijanja.
Glavni elementi preše
Glavni elementi obične preše su prešni oblik (čaša u koju se stavlja sipki materijal), klip i mehanizam koji stvara tlak. Nije ih teško samostalno izraditi jer su tipični za strojeve za briketiranje.
Uređaj prešane forme
Čaša u koju se sipa piljevina ili strugotina naziva se prešna forma ili komora. O njezinoj geometriji ovisit će parametri briketa.
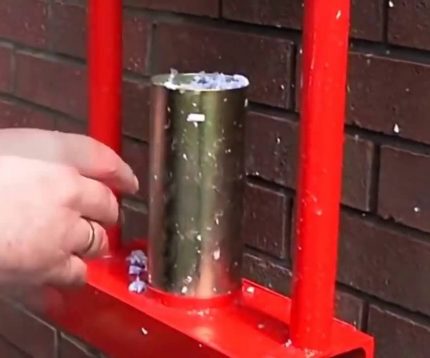
Obično se komora izrađuje od komada čelične okrugle ili profilne cijevi. Osnova klipa koja ulazi u čašu izrezuje se iz debelostjene (najmanje 3 mm debljine) ploče.
Pri izradi prešne forme treba uzeti u obzir omjer sljedećih veličina:
- površina presjeka prešne forme (s, cm2);
- dovedeni tlak na klip (u, kgf);
- specifični tlak na sirovinu (p, kgf/cm2).
Ove veličine povaezane su omjerom:
p = u / s
Briketi s upotrebom dodatnog vezivnog sredstva dobro drže oblik ako su oblikovani pri specifičnom tlaku većem od 150 atm. (1 atm. ≈ 1 kgf/cm2). Na temelju mogućnosti sile koju stvara klip izračunava se površina poprečnog presjeka komore.
Na primjer, ako postoji hidraulični domkrat od 10 tona, tada:
s < u / p = 10000 / 150 = 67 cm2.
Za takve uvjete prikladna je profilna kvadratna cijev sa stranicom duljine 80 mm ili okrugla cijev s promjerom nazivnog provrta do 90 mm.
Duljina dobivenog briketa (l) ovisi o visini kalupa (h), gustoći sirovine u izvornom suhom (q1) i briketiranom (q2) stanju:
l = h * (q1 / q2)
Osim toga, nakon prvog sabijanja može se ponovno dodati strugotina u čašu i ponoviti postupak. Na taj način može se dovesti duljina dobivenog proizvoda praktički do visine prešovne komore.
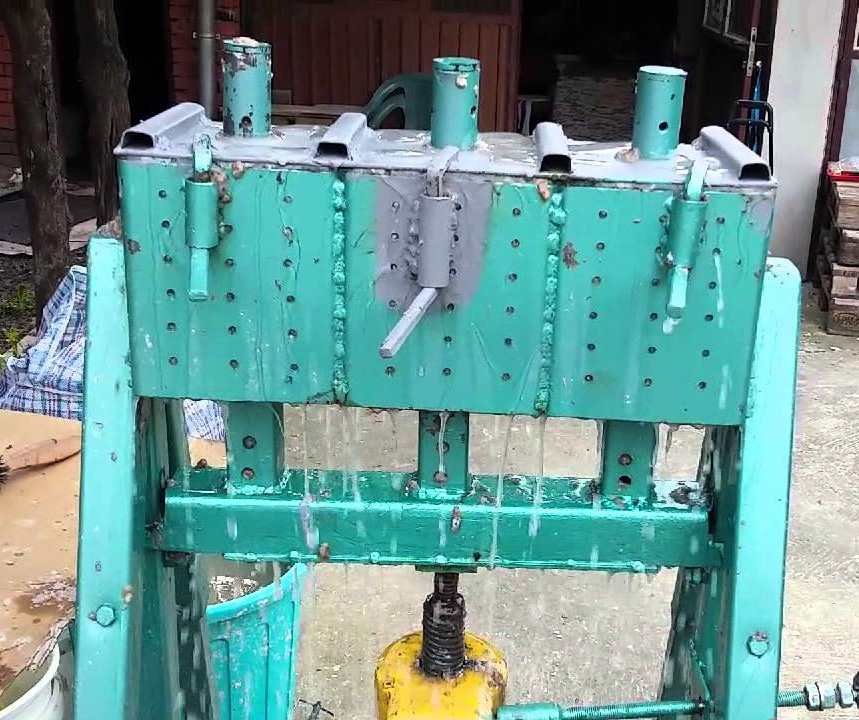
Tijekom sabijanja piljevine dolazi do izdvajanja vlage iz briketa. Kako bi ona slobodno izlazila, komora se perforira malim, ali često postavljenim otvorima.
Nakon oblikovanja briketa potrebno ga je izvaditi iz kalupa. Korištenje opruge i lažnog dna, kako se često preporučuje na internetu, nije praktično. Visoki tlak potpuno stisne oprugu, pa s vremenom dolazi do savijanja njezinog oblika, zbog čega gubi svoja svojstva.
Stoga je potrebno ili napraviti odvojivo dno kalupa i izgurati briket, ili izgraditi rastavljivu čašu. U drugom slučaju za nju će biti potrebno napraviti dodatni omotač od šipke.
Dostupni načini stvaranja tlaka
Postoje tri uobičajena načina postizanja tlaka koji su prikladni za samostalno izrađenu prešu za dobivanje gorivih briketa: primjena poluge, hidrauličnog domkrata ili vijka. Svaki je od njih na svoj način dobar, a njihova provedba u praksi nije vrlo složena.
Korištenje mišićne snage i poluge
Obično se kao poluga uzima metalna cijev. Ne smije se savijati pod utjecajem ljudske mišićne snage. Na primjer, dobro će poslužiti ojačana vodovodna cijev promjera 40 ili 50 mm s debljinom stijenke 4 – 4,5 mm.
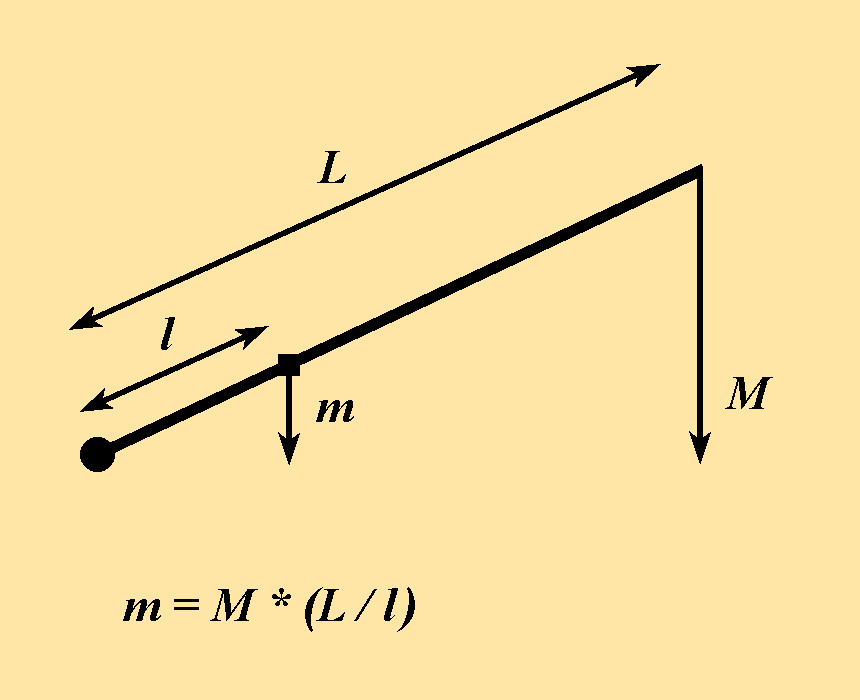
Duljina poluge i udaljenost od uporišne točke do spoja s klipom odabiru se ne samo s ciljem postizanja potrebnog tlaka. Još jedan važan parametar je dubina uranjanja klipa u čašu (h, cm).
Izračunava se po formuli:
h = R * (l / L)
Ovdje je R (cm) visina na koju će se spustiti kraj poluge.
Poželjno je konstruirati na način da dubina uranjanja klipa bude dovoljna za formiranje briketa bez ponovnog sabijanja uz prethodno dodavanje materijala. To će znatno povećati tempo proizvodnje.
Potrebnu dubinu uranjanja klipa (h, cm) može se izračunati poznavanjem početne suhe (q1) i briketirane (q2) gustoće sirovine i visine čaše (H):
h = H * (1 – q1 / q2)
Ako je iz bilo kojeg razloga došlo do pogreške (obično zbog netočnog određivanja vrijednosti početne gustoće sirovine) i dubina uranjanja klipa nije dovoljna za postizanje potrebne tvrdoće proizvoda, nije potrebno prepravljati cijelu konstrukciju.
Može se ili smanjiti visina čaše, ili, dosipajući piljevinu, prešati jedan briket u dva ili tri prolaza.
Primjena hidraulične dizalice
Za stvaranje snažnog tlaka koriste se hidraulični uređaji, poput uobičajenih bočastih dizalica. U pravilu, u kućanstvu gdje ima automobil ili druga oprema, takvi su hidroagregati prisutni, ali njihova nosivost može biti nedovoljna.
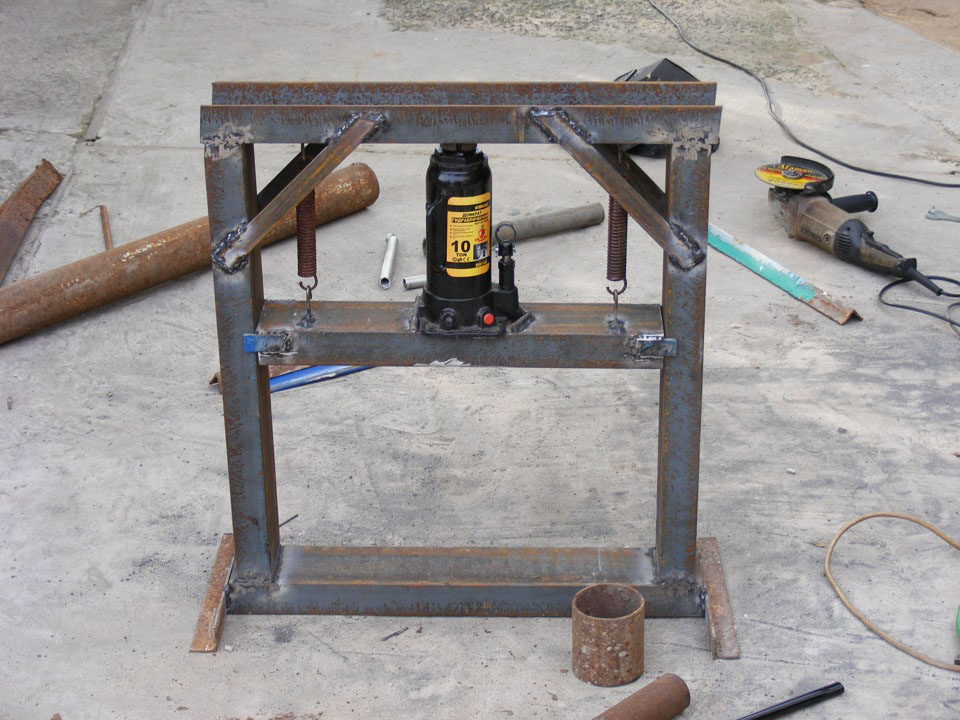
Dizalice nisu skupe. Tako se modeli predviđeni za 30-40 tona mogu nabaviti za manje od 50 €. A s takvim pokazateljima već se mogu dobiti briketi velikog presjeka ili odmah nekoliko (3-5) primjeraka uobičajene veličine.
Za dobivanje nekoliko briketa istovremeno, potreban broj preša za oblikovanje postavlja se u red. Srednji pomični okvir mora biti čvrst kako se s vremenom ne bi savio. Najbolje ga je izraditi od I-profila (dvotračne grede) ili debelostijene profilne cijevi.
Sam proces prešanja traje duže nego kod korištenja polužne konstrukcije. Međutim, primjena snažne hidraulične dizalice omogućuje postizanje znatno većeg specifičnog tlaka na obradak. Briketi su ravnomjerniji i gušći te već imaju privlačan tržišni izgled.
Vijčani mehanizam prešanja
Princip rada ručne vijčane preše sličan je polužnom, samo što se primijenjena sila prenosi pod kutom od 90°. Što je veći promjer ručke i manji korak navoja, to je veći koeficijent povećanja tlaka.
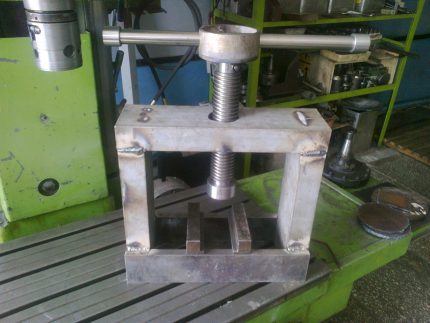
Takva konstrukcija također omogućuje stvaranje većeg pritiska nego stroj na temelju polužnog mehanizma. Njezin značajan nedostatak je najsporija brzina rada među prikazanim opcijama.
Međutim, prednostima se mogu navesti:
- jednostavnost konstrukcije;
- mogućnost kupnje takve preše za mali novac uz malu doradu prema potrebama briketiranja;
- mala veličina.
Pri radu s vijčanom prešom ne smije se koristiti “do kraja” kada fizičke snage više nisu dovoljne da se okrene mehanizam. U tom slučaju na navoj s jedne strane djeluje sila koju primjenjuje čovjek, a s druge (pod 90°) – sila otpora dobivenog briketa. To će dovesti do brzog trošenja navoja ili njegovog pucanja.
Kako ne biste pretjerivali i ne slomili mehanizam, potrebno je postići dovoljan rezultat na probnim primjercima i ili postaviti fiksator ili markerom označiti na navoju oznaku koja označava njegov maksimalno dopušteni položaj.
Zaključci i koristan video na temu
Izrada domaće polužne preše. Izrada glavnih dijelova i opis principa rada:
Dorada konstrukcije stroja i sam proces prešanja briketa:
Stroj za istovremeno dobivanje više briketa na temelju hidraulične dizalice:
Samostalno napraviti stroj za briketiranje piljevine nije teško. Po izboru se može koristiti polužni, hidraulični ili vijčani princip stvaranja pritiska. Ali treba zapamtiti da će kvaliteta izrađenih proizvoda ovisiti ne samo o sastavljenom mehanizmu, već i o pripremi sirovine.
Pravilno postavljen proces pomoći će osigurati svom gospodarstvu kvalitetno i jeftino gorivo, pa čak i uspostaviti njegovu prodaju.
Želite li ispričati kako ste napravili brikete za grijanje vlastitim rukama? Imate li vrijedne preporuke o temi članka koje ste spremni podijeliti s posjetiteljima stranice? Pišite, molimo, komentare u bloku ispod, ovdje također objavljujte fotografije i postavljajte pitanja.
 Razvodni kolektor grijanja vlastitim rukama: sheme i značajke montaže
 Prozor za plinsku kotlovnicu privatne kuće: zakonske norme zastakljivanja prostorije
 Sigurnosna grupa za grijanje: uređaj, princip rada, pravila odabira i montaže
 Koliko košta priključak plina na privatnu kuću: cijena organizacije opskrbe plinom
 Najbolje perilice rublja sa sušilicom: ljestvica modela i savjeti za kupce
 Što je temperatura boje svjetlosti i nijanse odabira temperature žarulja prema svojim potrebama
 Zamjena plinskog bojlera u stanu: dokumentacija zamjene + osnovne norme i zahtjevi